- 品牌
- KAPP,耐尔斯
- 型号
- 齐全
- 基材
- 齐全
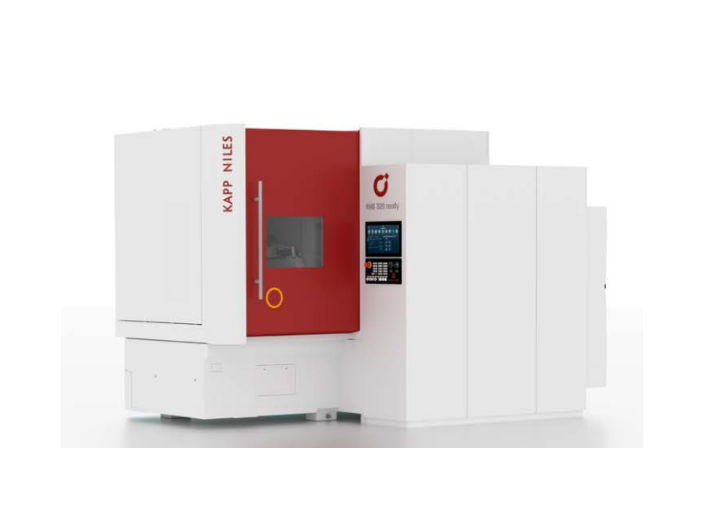
成型磨齿机是根据待加工零件的齿形需求在机床上通过集成的金刚滚轮修整系统修出所需的砂轮形状,并用修整成型的砂轮对齿面进行磨削加工来获得预期的齿面形状。砂轮修整参数:成形磨齿过程离不开金刚滚轮对砂轮表面的修整,以期获得精确的砂轮形状轮廓,并改善砂轮的切削性能。成形磨齿齿面粗糙度影响较大的是砂轮修整参数,尤其是修整速度比和修整重叠比,其次是修整进给量和磨削冲程速度,为了获得较好的齿面粗糙度,精磨阶段较后一次冲程宜采用负的修整重叠比及较高的修整重叠比,并降低冲程速度成型磨齿机的使用确保了齿轮之间的啮合侧隙适当,齿面之间的啮合良好。常州成型磨齿机优惠价
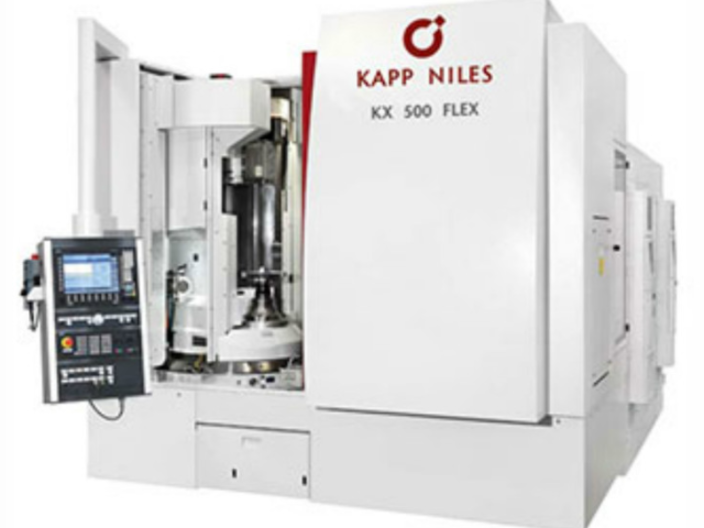
二手磨齿机基本属性以及常见分类:磨齿机工作原理可分成形法和展成法两类。成形法是用与齿间的齿廓曲线相同的成形刀在铣床上直接切出齿轮齿形。用仿形法加工的齿轮,是逐齿切削的。并且不连续,所以精度、效率相对都比较低,适用于单件加工。展成法就是利用一对齿轮的啮合原理来加工齿轮。常见的有插齿、滚齿和磨齿。成形砂轮磨齿机:成形砂轮磨齿机结构简单,磨齿精度比较稳定(可达5级),生产率较高,全能性较大,它几乎是磨削内齿轮的独一类型的机床。可大范围应用于成批生产,对少齿数齿轮尤为合适,也适用于非渐开线齿廓的齿轮和修缘齿轮的磨削。厦门成型磨齿机哪家好成型磨齿机可以明显提高齿轮箱的整体精度。
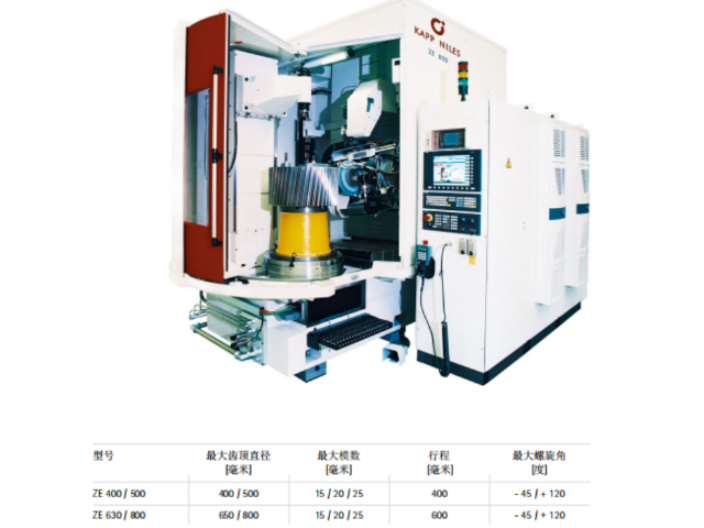
为了评价主要工艺参数对烧伤形成的影响,可以采用以下四种方法进行定性或定量的评价:1. 侵蚀检验法:通过观察磨削后的齿面,检查是否存在烧伤现象。如果存在烧伤,可以根据烧伤的程度来评估工艺参数的影响。2. 金相法:通过对磨削后的齿面进行金相显微镜观察,可以观察到烧伤层的形成和分布情况。通过分析烧伤层的特征,可以评估工艺参数对烧伤形成的影响。3. 解析试验法:通过设计一系列的试验,改变主要工艺参数的数值,然后观察磨削后的齿面,评估烧伤的程度。通过对试验结果的分析,可以确定工艺参数对烧伤形成的影响程度。4. 解析法:通过建立烧伤形成的数学模型,考虑磨削过程中的热传导、热膨胀等因素,可以定量地评估主要工艺参数对烧伤形成的影响。通过模拟计算,可以预测不同工艺参数下烧伤的形成情况。综上所述,通过以上四种方法,可以对成型磨齿机磨削过程中烧伤形成的影响进行定性或定量的评价。这些评价结果可以为优化工艺参数、减少磨齿烧伤提供参考依据。
成型磨齿机齿轮的磨齿烧伤是一种普遍存在的问题。通过对磨齿烧伤因素的探讨,我们可以找到一些影响磨齿烧伤的因素,并在生产过程中不断改进和完善,以有效改善磨齿烧伤的现状。其中,砂轮类型的选择尤为重要,可以起到明显的改善作用。成形砂轮磨削法是一种基于成形加工原理的齿轮磨削方法,它利用具有特定轮廓的砂轮来磨削齿轮。这种方法多用于大直径、大模数、齿数较少的齿轮加工。随着现代数控技术的快速发展,成型砂轮磨齿机相比生成砂轮磨齿机具有越来越明显的优势,主要体现在操作和调整方面。成型砂轮磨齿机的操作和调整更加方便。该机床无需进行生成运动,结构相对简单,因此控制和调整更加方便。数控成型磨齿机通过金刚滚轮的拟合运动修整砂轮,实现所需形状的加工。
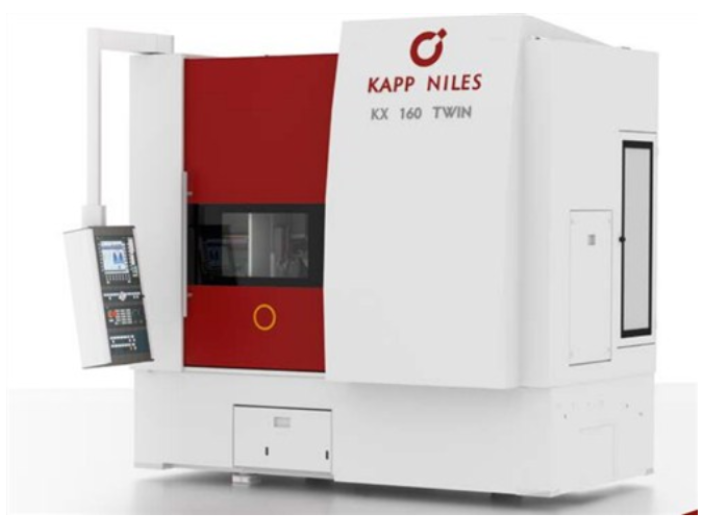
数控成型砂轮磨齿机砂轮修整方法:对成型砂轮的修整主要有金刚笔和金刚滚轮两种形式,金刚笔修整结构简单、成本低,理论上可以获得更高的修整精度。由于金刚笔磨损严重、寿命短、磨损量难以估测,无法精确补偿,导致砂轮廓形精度一致性差,对于大型齿轮的磨削加工影响较大,逐渐被金刚滚轮修整所取代。金刚滚轮刚性高、修整量大、效率高,采用轨迹包络方法,更加适合修整复杂的成型表面。金刚石滚轮修整砂轮的方法分为切入式滚轮修整和摆动式滚轮修整。想提高成型砂轮磨齿机的磨齿精度,就必须使磨齿机实现周向精密分度。厦门成型磨齿机哪家好
为了提高精度,成型磨齿机滚轮R圆弧半径不宜过大,采用单圆弧碟型结构,适合小型工件的成形砂轮修整。常州成型磨齿机优惠价
成型磨齿机砂轮的齿形修整动作是通过修整轴来完成的,修整轴由线性轴和旋转轴组成。通常情况下,齿形轮廓线的修整需要通过两根数控线性轴的联动插补来实现。为了确保高精度,线性轴通常采用滚珠丝杠与线规、直线轴承相配合的传动方式。轴的运动精度直接决定了砂轮齿形轮廓线的精度。在正确录入砂轮各项修整参数的情况下,两根轴的插补运动轨迹即为齿形轮廓线。轴的定位精度和重复定位精度保证了砂轮齿形轮廓线上每个点位按照齿形计算值进行修整。任何一根轴的机械精度发生偏差都会影响齿形形状误差值。总结起来,成型磨齿机砂轮的齿形修整过程需要通过修整轴来完成。修整轴包括线性轴和旋转轴,其中线性轴采用滚珠丝杠与线规、直线轴承相配合的传动方式。轴的运动精度直接影响砂轮齿形轮廓线的精度。在正确录入修整参数的情况下,两根轴的插补运动轨迹即为齿形轮廓线,轴的定位精度和重复定位精度保证了修整的准确性。任何一根轴的机械精度偏差都会对齿形形状产生影响。常州成型磨齿机优惠价


- 常州耐尔斯成型磨齿机厂家 2025-08-10
- 卡普成型磨齿机厂家 2025-08-08
- 无锡ZP40成型磨齿机厂家 2025-08-07
- 常州卡普成型磨齿机价格 2025-08-04
- 南京重型成型磨齿机 2025-08-04
- 常州重型成型磨齿机销售厂家 2025-08-03
- 武汉NILES成形磨齿机怎么样 2025-08-01
- 齿轮成形磨齿机市场价 2025-07-28
- 常州齿轮成型磨齿机 2025-07-26
- 齿轮成形磨齿机怎么样 2025-07-25
- 武汉数控成形砂轮磨齿机批发价 2025-07-24
- 绍兴数控成形磨齿机销售公司 2025-07-24