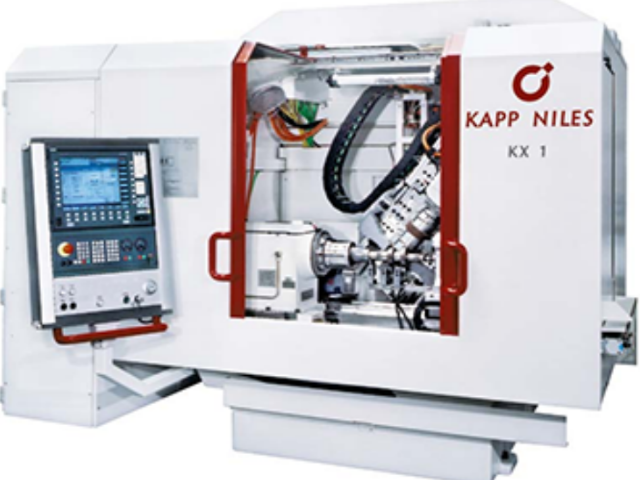
- 产地
- 无锡
- 品牌
- 卡帕
- 型号
- 齐全
- 是否定制
- 是
磨齿机故障及解决方案:1、磨齿机转角速度不平衡故障现象:转角速度过少或转角力太快造成转角摆动撞击力过大发出巨大声响。解决方法:1)定位油缸压力过大,应调整其节流阀。2)左右摆角节流阀的设定流量不恰当,应调整其节流阀。2、前后角转动调整困难或不转动故障现象:调整磨齿机前后角角度时,发出不正常的声响,很难点动到磨削所需要的角度。解决方法:1)磨齿机大臂摆动电机的传统系统螺丝返松,需打开液压油箱门调整。2)大臂转轴润滑缺油,请在转臂安装大板左侧面加油孔加注质量机油。在进行磨齿机维修时,需要注意以下事项:加工中禁止触摸工件、丝架,以免触电。以上是磨齿机故障及解决方案的一些常见问题和解决方法,希望能对您有所帮助。严格按照规范进行磨齿机的调试可以确保机床的正常运行和工作效果的达到。黄山大型磨齿机报价
一种蜗杆磨齿机用磨齿工装制造技术:(1)要解决的技术问题本技术旨在解决现有方式下圆盘类齿轮件磨齿工装无法消除配合间隙导致齿轮精度低、易出现批量质量事故的问题。为此,本技术提供了一种能够消除配合间隙并进行稳定高效作业的蜗杆磨齿机用磨齿工装。(2)技术方案为了解决上述技术问题,本技术提供了一种蜗杆磨齿机用磨齿工装,包括有心轴、涨套和螺母。其中,心轴右侧设有凸台,凸台右侧设有螺纹柱,凸台上设有与之配合的涨套,螺纹柱上设有螺母。此外,涨套与螺母之间还可以设置垫片。凸台与涨套的锥度可以根据国家标准进行选择。通过以上技术方案,可以实现消除配合间隙,提高齿轮磨齿精度,并确保稳定高效的作业。浙江蜗杆磨齿机磨齿机报价蜗杆磨齿机是一种用于精密齿轮加工的设备,可达到国家标准的4-6级精度。

与传统的内燃机相比,在电动汽车中使用的电动机的效率要高得多:高效的电动机通过变速箱将储存在电池中能量的**多80%以动能的形式传输给车轮。在燃烧化石燃料时,转化效率*为30%至40%,大约是电动机的一半。尽管如此,人们仍在努力进一步提高电动汽车的能源效率,特别是在考虑到可以达到相应续航里程的前提下。此时,所用变速箱中齿面的表面特性也是一个调整要素。通过磨削和随后的精细磨削或抛光对齿轮进行硬精加工是齿轮加工链末端决定质量好坏的过程。在此过程中,对使用寿命、安静运转、功率传输和有效利用输入能量的要求不断提高。
卧式带锯磨齿机是一种常用的金属加工设备,用于切割各种硬度和厚度的材料。在选择带锯条的粗细时,有几个因素需要考虑。首先,锯条的粗细应根据加工材料的硬度和厚度来选择。对于软的材料,如铜、铝合金等,或者厚度较大的材料,应选择粗齿锯条。因为这些材料切割时会产生较多的锯屑,需要较大的容屑空间来储存。而对于硬材料,如合金钢,或者薄板、薄管等薄材料,应选择细齿锯条。因为这些材料较为坚硬,锯齿不容易切入,同时产生的锯屑量也较少,不需要太大的容屑空间。特别是对于薄材料,锯齿容易被工件勾住而崩断,因此需要选择同时工作的齿数较多的细齿锯条,以减少锯齿承受的力量。其次,对于中等硬度的材料,如普通钢、铸铁等,以及中等硬度的工件,一般可以选择中齿锯条。这种锯条既能满足切割的需求,又能保证切割效果和锯条的使用寿命。综上所述,选择带锯条的粗细应根据加工材料的硬度、厚度来决定。软材料或厚材料适合使用粗齿锯条,硬材料或薄材料适合使用细齿锯条,而中等硬度的材料和工件则适合使用中齿锯条。正确选择带锯条的粗细可以提高切割效率,延长锯条的使用寿命,并确保切割质量。磨齿机的应用可以满足不同工程领域对蜗轮蜗杆的需求。

使用磨齿机的要求是非常重要的,下面是一些要求的总结:在使用磨刀机之前,务必仔细阅读说明书,并按照要求进行操作,以防止失误和意外发生。同时,要确保三相四线制电源正常,磨头和砂轮的运行方向与行程按钮指示的方向一致。在机器运行时,应随时用油润滑钢轨,以防止钢轨因缺油而磨损。这样可以延长磨刀机的使用寿命。在进行刀具磨刀过程中,如果发现左右两侧有误差,可以使用刀架上的调整螺钉进行调整,以保证刀具的磨刀效果。在磨刀过程中,要注意控制进给量,一般应控制在0.0-0.02mm之间。过大的进给量可能会导致刀具糊刀或产生过高的热量,使刀片变形,从而使磨刀刃口不成直线。在不使用磨刀机时,要及时将刀架上的水渍擦干净,并涂上油脂或油,以防止生锈,保持磨刀机的表面清洁。总之,遵守使用磨刀机的要求,可以确保磨刀机的正常运行,延长其使用寿命,并保证磨刀的质量和效果。数控齿轮磨齿机:可以测量蜗轮、蜗杆、直齿锥齿轮、斜齿锥齿轮、凸轮等工件的误差项目。舟山大型精密磨齿机维修厂家
磨齿机的保养:床身滑动导轨处应良好润滑,在滑块端周围涂以黄脂油便可。黄山大型磨齿机报价
(1)成形磨齿技术被认为是未来磨齿技术的主要发展方向。近年来,成形磨齿机在许多领域逐渐取代了传统的展成磨齿机,特别是在大模数齿轮磨齿领域,几乎全部采用了成形磨齿技术。可以预见,成形砂轮磨齿机将成为未来磨齿机产品的主流。(2)功能复合化和工序集中化是磨齿机发展的趋势。成形磨齿机可以先使用CBN蜗杆大砂轮进行粗磨,然后再使用CBN小成形砂轮进行精磨。此外,机床集成了自动上下料、自动对刀、磨齿和在线检测等工艺,很大程度提高了加工质量和生产效率。可以预见,这种功能复合化和工序集中化的机床将成为CNC磨齿装备发展的重要方向之一。(3)磨齿机的高速化和高效率化是另一个发展趋势。滚磨齿复合机床的刀具主轴转速可达到12000r/min,工作台转速可达到3000r/min。蜗杆砂轮磨齿机可以在0.82分钟内加工一个模数为4mm、齿数为27、齿宽为50mm的直齿轮。可以预见,随着磨齿机的高速化和高效率化,磨齿加工的速度和效率将很大程度提升。总之,成形磨齿技术的发展、功能复合化和工序集中化、磨齿机的高速化和高效率化是未来磨齿技术的主要趋势。这些发展将推动磨齿机产品的进一步改进和创新,提高磨齿加工的质量和效率。黄山大型磨齿机报价


- 徐州重载磨齿机销售厂 2025-10-14
- 山东ZP40磨齿机直销 2025-10-14
- 常州重载磨齿机有哪些 2025-04-03
- 上海医疗器械磨齿机怎么用 2025-04-02
- 常州齿轮磨齿机检修 2025-04-02
- 福建数字化磨齿机怎么样 2025-04-01
- 福建卡帕磨齿机供应商 2025-03-31
- 浙江船舶工业磨齿机生产厂家 2025-03-30
- 福建医疗器械磨齿机厂家 2025-03-30
- 徐州长寿命磨齿机怎么样 2025-03-29
- 无锡成型砂轮磨齿机供应 2025-03-28
- 上海卡普磨齿机有哪些 2025-03-28