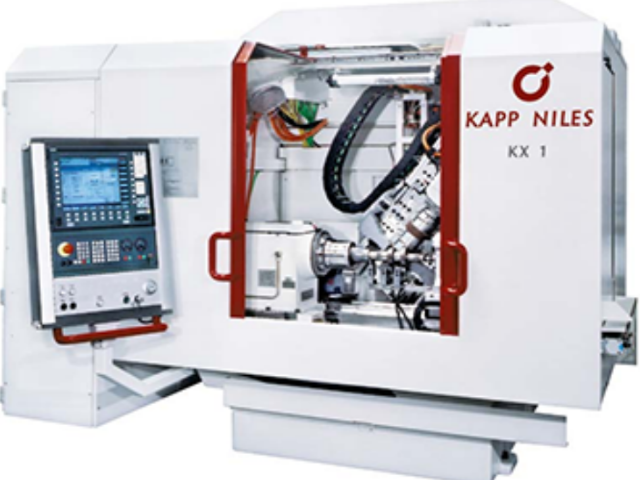
- 产地
- 无锡
- 品牌
- 卡帕
- 型号
- 齐全
- 是否定制
- 是
成形砂轮磨齿机是一种基于成形加工原理的磨齿方法,它通过使用特定轮廓的砂轮来磨削齿轮。相比于展成砂轮磨齿机,成形砂轮磨齿机具有以下优势:1. 操作、调整方便:成形砂轮磨齿机的机床结构简单,没有展成运动,因此操作和调整更加方便。操作人员可以通过简单的控制和调整来实现所需的磨削效果。2. 高效率:成形砂轮磨齿机的砂轮磨削接触面积大于展成磨,因此单位时间内的磨削量很大程度增加。同时,成形砂轮磨齿机采用深切缓进给与强力冷却技术,可以在降低磨削烧伤概率的情况下减少粗磨次数,进一步提高磨削效率。3. 适用于大直径、大模数、少齿数齿轮加工:成形磨齿法多用于大直径、大模数、少齿数齿轮的加工。成形砂轮磨齿机可以根据具体的加工要求选择合适的砂轮轮廓,以满足不同齿轮的加工需求。总的来说,随着现代数控技术的快速发展,成形砂轮磨齿机相对于展成砂轮磨齿机的优势越来越明显。它具有操作、调整方便、高效率以及适用于大直径、大模数、少齿数齿轮加工等特点,可以满足不同齿轮加工的需求。磨齿机通过砂轮对齿轮进行精确的磨削,以提高齿轮的精度和质量。KAPP磨齿机销售厂家

数控成形砂轮磨齿机砂轮修整方法主要有金刚笔和金刚滚轮两种形式。金刚笔修整结构简单、成本低,但由于金刚笔磨损严重、寿命短、磨损量难以估测,无法精确补偿,导致砂轮廓形精度一致性差,对大型齿轮的磨削加工影响较大,逐渐被金刚滚轮修整所取代。金刚滚轮修整方法分为切入式滚轮修整和摆动式滚轮修整。切入式滚轮修整时,金刚石滚轮在修整电机驱动下高速旋转,沿砂轮径向做切入运动,为了修整成形表面,金刚滚轮和砂轮沿轴向相对运动。修整成形砂轮时,修整滚轮和砂轮以一定的线速比绕自身回转中心回转。砂轮沿自身轴线(Y轴)方向往复运动,修整滚轮沿自身径向(W轴)方向,以一定的比例关系跟随砂轮轴向运动。Y轴和W轴插补走圆弧或直线,金刚滚轮R圆弧圆心走砂轮廓形等距线。合肥纳尔斯磨齿机维修通过与客户的合作,了解他们对磨齿机的需求,并进行产品创新和升级。

机床模型的建立是数控修整装置设计的重要环节之一。我们需要在Pro/E中建立数控修整装置的模型。数控蜗杆砂轮修整机构包括床身、X向滑台、Y向滑台和蜗杆砂轮。这些组件可以通过Pro/E的建模功能逐个绘制出来,并进行组装,形成完整的机床模型。接下来,我们将各组件在Pro/E中保存为*.Stl格式的文件。这个格式是一种常用的三维模型文件格式,可以被其他软件识别和导入。然后,我们可以利用VER-ICUT软件的文件导入功能,将保存为*.Stl格式的文件导入进去,得到较终的机床模型。VER-ICUT是一款专门用于数控机床仿真和刀具路径优化的软件,可以对机床模型进行仿真和分析。在机床模型的设计中,金刚滚轮的设定是一个关键的问题。金刚滚轮是用于修整工件的刀具,需要在设定过程中进行建模、驱动点确定和运动轨迹的设计。由于VER-ICUT刀具库中没有金刚轮,我们需要自己建立一个刀具库的刀具模型来定义金刚滚轮。首先,在CAD软件中根据金刚轮的二维几何图形和尺寸,绘制出滚轮的二维模型。然后,将二维模型保存为DXF格式的文件。较后,我们可以在VER-ICUT中导入DXF格式的文件,将其作为金刚滚轮的刀具模型。
蜗杆砂轮磨齿机在使用过程中需要进行维护,以确保其正常运行和延长使用寿命。以下是一些常见的维护方法:1、液压系统的维护:随着机床使用时间的增长,液压油的性能会受到影响,因此需要定期维护。大约每一个月,应对液压油进行沉淀过滤,以去除杂质和污染物。同时,每三个月左右,需要更换一次液压油,以保持其良好的性能。2、电器系统的维护:机床的电器系统包括各种控制元件,如继电器输出、电箱模块、输入接口等。这些元件需要定期检查,确保其正常工作。此外,还需要检查电缆线是否有落地浸油等问题,及时进行修复或更换。3、机械机构的维护:机械机构主要包括轴承、润滑部位和齿轮等。轴承需要检查其承载负荷精度是否达到要求,如有问题需要及时更换。润滑部位需要保持良好的润滑,以减少磨损和摩擦。特别是高速运转齿轮处的齿轮,需要避免烧伤现象的发生。此外,导轨的润滑也需要注意,以防止导轨拉伤等问题的发生。综上所述,蜗杆砂轮磨齿机的维护方法包括液压系统的维护、电器系统的维护和机械机构的维护。定期对液压油进行沉淀过滤和更换,检查和维护电器系统的各个控制元件,以及保持机械机构的良好状态,都是确保机床正常运行和延长使用寿命的重要措施。磨齿机的电器系统维护包括定期检查控制元件、电箱模块和电缆线,尽量避免信号中断。

通常,蜗杆砂轮的平衡过程分为两步进行。首先,在静平衡装置上通过调整平衡块进行砂轮的静平衡。然后,在机床上通过动平衡装置对砂轮进行在线平衡。这样可以确保砂轮在高速旋转时不会产生过大的振动,从而减少烧伤的风险。随着蜗杆砂轮磨齿机的不断发展,磨削效率越来越高,但同时也会增加磨齿烧伤的风险。为了解决这个问题,我们需要通过研究磨齿烧伤的机理,找出影响烧伤的因素,并在加工过程中不断改进和完善。只有不断努力,才能解决磨齿烧伤问题,提高磨齿工艺的质量和效率。总之,磨齿工艺的编制中,砂轮修整和砂轮动平衡是非常重要的步骤。定期修整砂轮可以避免砂轮磨钝引起的问题,而精细的砂轮动平衡可以减少烧伤的风险。通过不断改进和完善磨齿工艺,我们可以解决磨齿烧伤问题,提高工艺的质量和效率。磨齿机的磨削工艺参数的合理编制对于提高磨削效率、改善齿轮表面质量和降低噪声至关重要。纳尔斯磨齿机哪家好
磨齿机的特点:推臂经过改良设计,确保进给准确到位。KAPP磨齿机销售厂家
蜗杆砂轮磨齿机修整器的原理是通过修整砂轮的螺距和螺纹母线,来提高磨齿精度和生产效率。修整砂轮的过程中,需要保证砂轮的螺距均匀性和螺纹母线的一致性。螺距均匀性指的是砂轮上每个螺纹的间距相等,螺纹母线的一致性指的是砂轮上每个螺纹的形状和位置都一致。修整砂轮的过程中,需要使用修整器来对砂轮进行修整。修整器通常由修整刀具和修整机构组成。修整刀具可以根据需要进行调整,以达到修整砂轮的要求。修整机构可以控制修整刀具的运动轨迹和修整力度,以保证修整的效果。KAPP磨齿机销售厂家


- 徐州重载磨齿机销售厂 2025-10-14
- 山东ZP40磨齿机直销 2025-10-14
- 常州重载磨齿机有哪些 2025-04-03
- 上海医疗器械磨齿机怎么用 2025-04-02
- 常州齿轮磨齿机检修 2025-04-02
- 福建数字化磨齿机怎么样 2025-04-01
- 福建卡帕磨齿机供应商 2025-03-31
- 浙江船舶工业磨齿机生产厂家 2025-03-30
- 福建医疗器械磨齿机厂家 2025-03-30
- 徐州长寿命磨齿机怎么样 2025-03-29
- 无锡成型砂轮磨齿机供应 2025-03-28
- 上海卡普磨齿机有哪些 2025-03-28