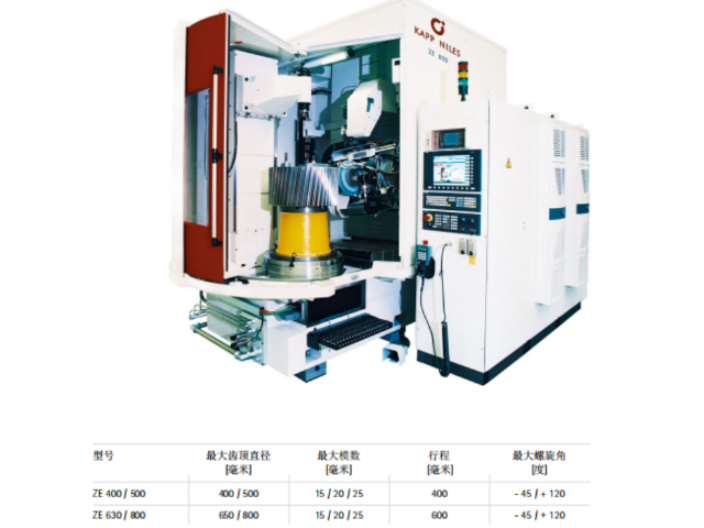
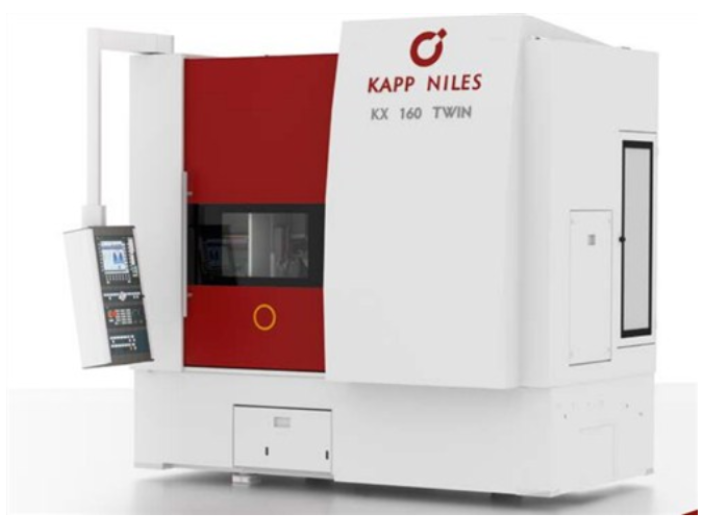
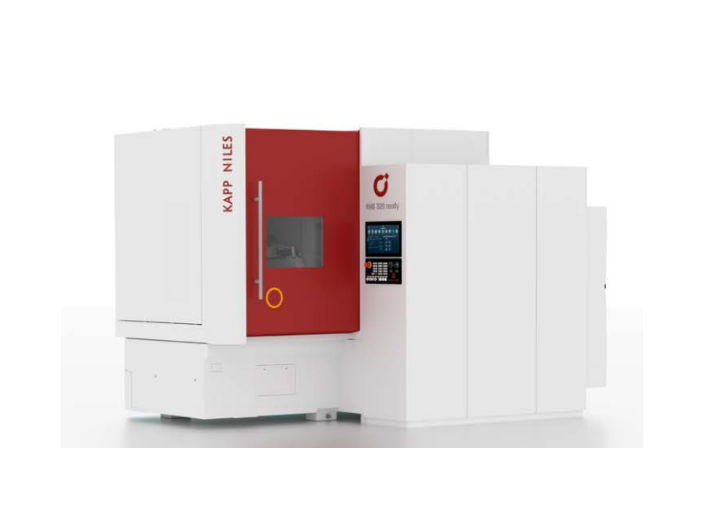
- 品牌
- KAPP,耐尔斯
- 型号
- 齐全
- 基材
- 齐全
成型磨齿机工装夹具以及辅助工装的刚度也是决定磨齿烧伤的关键因素。传统工装很少考虑芯轴的刚度。在磨削过程中,砂轮的瞬间进给使工件承担很大的轴向力,砂轮的进给使工件处于不稳定状态而使设定的进给量的均匀性无法保证,从而造成使磨齿烧伤的可能性多多增加。为了降低磨齿烧伤的可能性,磨齿前要对渗碳淬火齿轮进行打磨或喷沙,可有效去除齿面的氧化皮,降低杂质堵塞砂轮的可能性,有效降低磨齿烧伤的可能性,另外也可以提高冷却油的洁净度。在砂轮的平衡上作到精益求精,仔细地操作和调控。因为砂轮在高速旋转下,每一微小的抖动都会对齿面造成严重的烧伤。展成磨齿机和成型磨齿机都要保持修整的金刚笔和金刚滚轮的锋利,以修整出锐利的砂轮。若金刚笔有0.3mm以上的磨损,或金刚轮有0.02mm以上的磨损,表明金刚石(笔)已经钝化,需要及时更换。金刚笔和金刚轮的修整速度在粗加工时一定要移动迅速,以保证砂轮的锐利性。在生产实践中,我们发现成型磨齿机存在磨齿烧伤的问题。浙江大型成型磨齿机
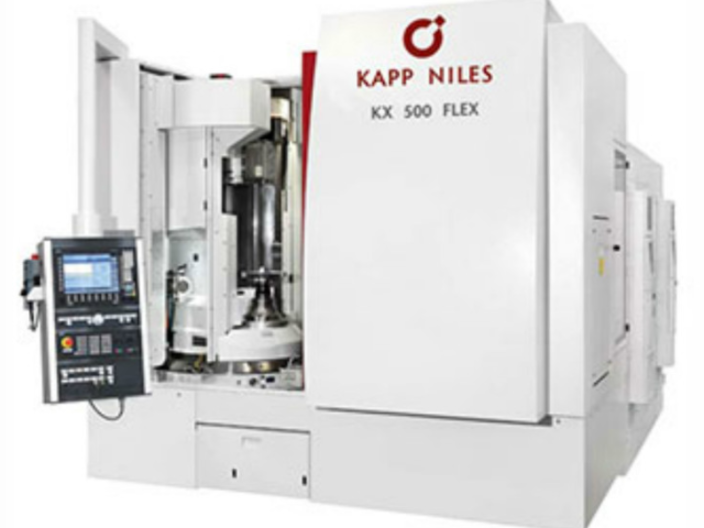
要实现成型磨齿机不磨齿根圆齿槽部位,在加工外齿轮时,需要采用磨前滚刀对齿形进行预加工。磨前滚刀与普通滚刀的不同之处在于,磨前滚刀的刀齿顶部采用触角的刀头,这样在齿轮齿根圆处的展成加工中会产生一定量的根切,从而预先成型被加工齿轮的齿根部位,并将齿面大部分余量切除。在齿形齿厚处均匀留出磨齿时的余量,以便在磨齿中实现不磨齿根的要求。同样的原理也适用于加工内齿圈,需要采用磨前插齿刀对齿形进行预加工。磨前滚刀有单圆弧和双圆弧两种类型。在加工过程中,齿根圆角、磨削凸台和齿根表面的加工质量对齿轮的弯曲疲劳强度有很大影响。因此,在条件允许的情况下,建议采用单圆弧齿根,也就是使用单圆弧磨前滚刀进行齿形预加工。通过以上方法,可以实现成型磨齿机在加工过程中不磨齿根圆齿槽部位的要求。这样可以提高齿轮的弯曲疲劳强度,保证齿轮的使用寿命和可靠性。南京自动成型磨齿机直销数控成形砂轮磨齿机采用金刚滚轮修整方法,可以获得更高的修整精度和稳定性。
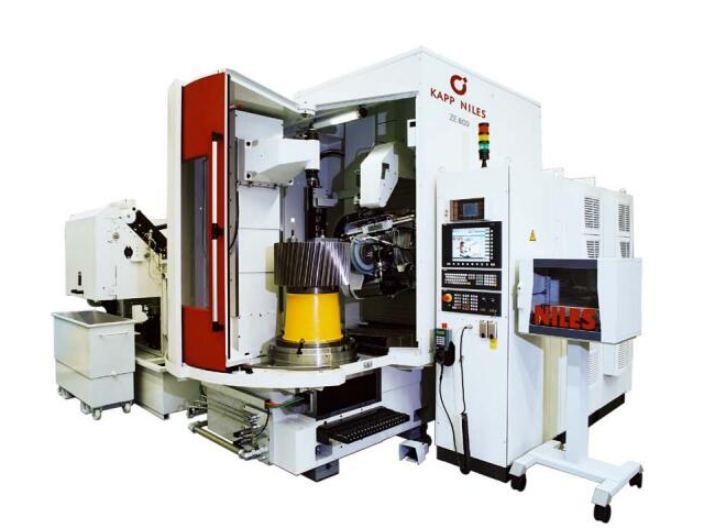
成型磨齿机摆动式金刚滚轮修整结构相对复杂,需要实现5个动作:砂轮旋转、金刚滚轮旋转、金刚滚轮摆动、滚轮和砂轮偏置、修整进给。采用该方法,金刚滚轮截面始终处于砂轮廓形法向截面内,修整砂轮单用金刚滚轮R圆弧上的一个点,类似使用金刚笔尖修整砂轮。使用这种修整方式,滚轮磨损对砂轮廓形精度影响较小。出现磨损时,可通过修改滚轮R圆弧半径,调整接触点位置,实现补偿。采用点接触修整,降低了对滚轮轮廓精度要求,但磨损加剧。法向接触修整不受工件廓形曲率半径的影响,适合少齿数工件。为了提高精度,滚轮R圆弧半径不宜过大,滚轮采用单圆弧碟型结构,结构轻巧,运动环节多,刚性稍差,适合小型工件的成形砂轮修整
成型磨齿机是一种在机床上通过集成的金刚滚轮修整系统修整砂轮形状,并用修整成型的砂轮对齿面进行磨削加工的设备,以获得所需的齿面形状。在成型磨齿过程中,砂轮的修整参数起着至关重要的作用,这些参数包括修整速度比、修整重叠比、修整进给量和磨削冲程速度等。砂轮修整是成型磨齿过程中不可或缺的一步,它旨在获得精确的砂轮形状轮廓,并改善砂轮的切削性能。其中,修整速度比和修整重叠比对成形磨齿齿面粗糙度的影响较大。修整速度比是指修整金刚滚轮的转速与砂轮的转速之比,而修整重叠比则是指修整金刚滚轮的修整区域与砂轮的修整区域之间的重叠比例。为了获得较好的齿面粗糙度,需要合理选择修整速度比和修整重叠比。成型磨齿机在工作时,砂轮与工件接触面较大,砂轮多为刚玉或CBN,硬度较高。
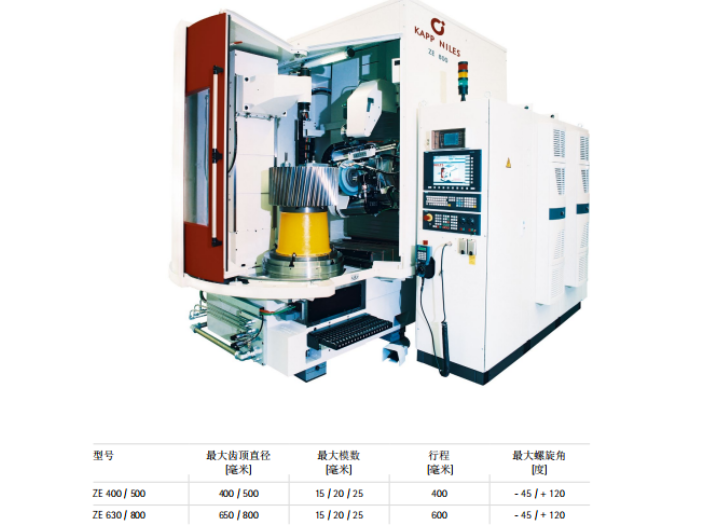
成型磨齿机齿轮的磨齿烧伤是客观存在的,通过对磨齿烧伤因素的探讨,找到部分影响磨齿烧伤的因素,在生产过程中不断改近和完善,可有效改善磨齿烧伤的现状,尤其是砂轮类型的选择能起到明显的改善作用。成形砂轮磨削法是一种基于成形加工原理的齿轮磨削方法,是利用具有特定轮廓的砂轮磨削齿轮。成形磨削法多用于大直径、大模数、齿数少的齿轮加工。随着现代数控技术的飞速发展,成型砂轮磨齿机与生成砂轮磨齿机相比优势越来越明显,主要表现在:于操作和调整。随着成形磨齿技术的发展,成型磨齿机的使用效率提高了一倍,但裂纹和烧伤等问题仍然存在。浙江大型成型磨齿机
成型砂轮磨齿机相比生成砂轮磨齿机具有更方便的操作和调整,同时具有较高的加工精度和稳定性。浙江大型成型磨齿机
数控成型砂轮磨齿机砂轮修整方法:坐标修整装置:极坐标修整装置结合了切入式修整和摆动式休整的特点,数控系统控制金刚滚轮在极坐标系中的平面运动包络砂轮轴截形曲线,实现砂轮成型修整。修整砂轮时,修整滚轮和砂轮以一定的线速比绕自身回转中心回转。砂轮绕摆动中心摆动,修整滚轮沿自身径向朝砂轮做直线运动。通过直线轴和回转轴两轴插补将砂轮截面修整成与待磨齿轮齿槽相适应的形状。修整过程中砂轮与滚轮接触点处的法面矢量始终相同与该点处的相对速度矢量相互垂直。两轴插补占据空间小适合大型内齿磨削装置所用砂轮的修整。浙江大型成型磨齿机


- 常州耐尔斯成型磨齿机厂家 2025-08-10
- 卡普成型磨齿机厂家 2025-08-08
- 无锡ZP40成型磨齿机厂家 2025-08-07
- 常州卡普成型磨齿机价格 2025-08-04
- 南京重型成型磨齿机 2025-08-04
- 常州重型成型磨齿机销售厂家 2025-08-03
- 武汉NILES成形磨齿机怎么样 2025-08-01
- 齿轮成形磨齿机市场价 2025-07-28
- 常州齿轮成型磨齿机 2025-07-26
- 齿轮成形磨齿机怎么样 2025-07-25
- 武汉数控成形砂轮磨齿机批发价 2025-07-24
- 绍兴数控成形磨齿机销售公司 2025-07-24