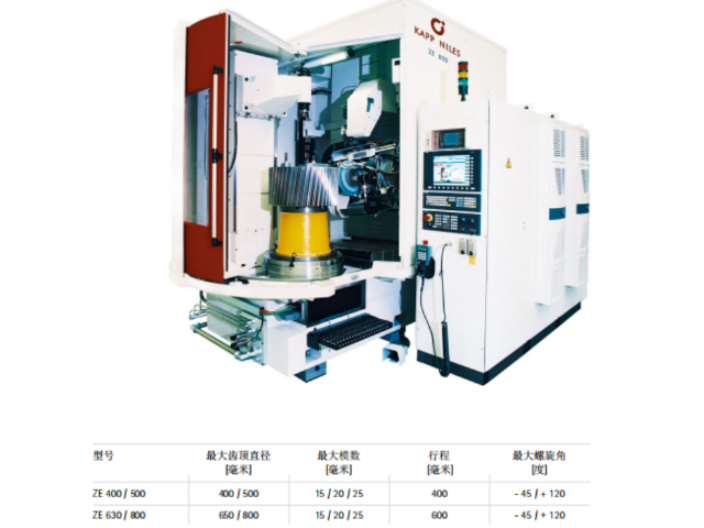
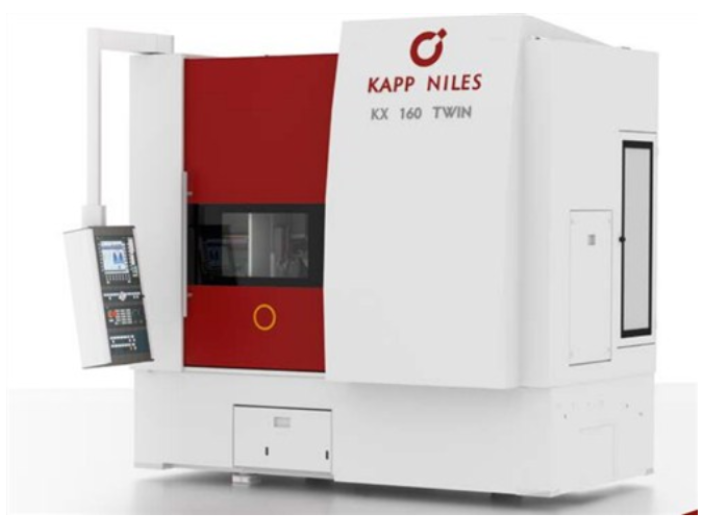
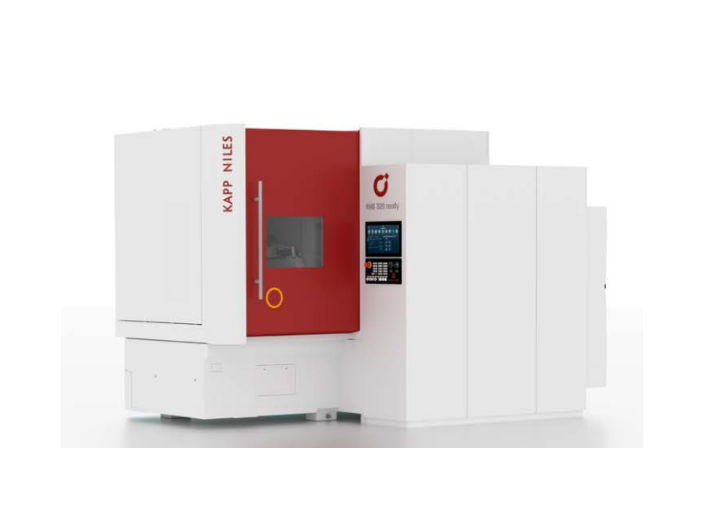
- 品牌
- KAPP,耐尔斯
- 型号
- 齐全
- 基材
- 齐全
成型磨齿机与展成磨齿机有着不同的工作原理和进给方式。成型磨齿机的进给是垂直于加工工件的,即径向进给。在成型磨齿机中,使用的是成型砂轮,其形状与较终齿型形状相同,但在未加工之前,齿槽的形状较窄,因为需要留下一定的磨削余量。根据齿轮的原理,当砂轮远离齿轮时,砂轮会先接触到齿轮上压力角较小的位置,而不是与齿轮设计的压力角完全重合。因此,在初始的磨削过程中,齿轮分度圆以上的部分并没有参与切削。而分度圆下端,特别是滚刀过度弧上端的位置,刀量去除较大。随着径向进给相对于齿轮下端量值的减少,上端量值会增大。这样,在相同的径向进给量的前提下,就会形成不同的金属去除量。总结起来,成型磨齿机通过垂直于加工工件的径向进给方式,利用成型砂轮将齿轮加工成较终的齿型形状。在磨削过程中,齿轮分度圆以上的部分并未参与切削,而分度圆下端和滚刀过度弧上端的位置,刀量去除较大。随着径向进给相对于齿轮下端量值的减少,上端量值会增大,从而形成不同的金属去除量。找出了对立柱结构稳定性影响很大的结构因素,从而为磨齿机结构的进一步改进设计提供重要的数据。成都成型磨齿机促销价格
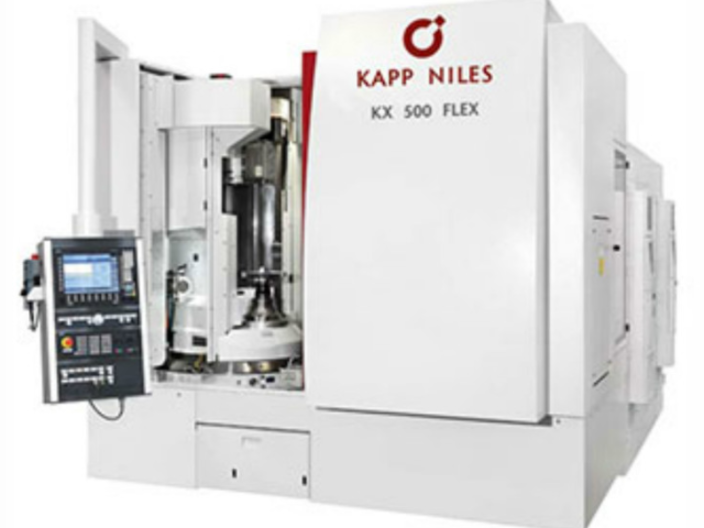
在磨齿操作的工艺顺序中,需要根据预先确定的留量来明确实际走刀量和走刀次数。同时,要严格按照模数和留量的要求,确定走刀的具体次数,并保持加工走刀的进给量在7~11m/min的范围内,以避免切削量超出限度而在齿轮的端面形成毛刺。对于走刀量的控制,根据加工磨削余量进行有效控制,从精磨的角度分析,较大走刀量不宜超出0.015mm。综上所述,成型磨齿机齿轮磨齿的工艺流程包括工装选取、砂轮修整、公法线测量、装夹、走刀量与走刀次数的确定以及齿形齿向公差的计量。在操作过程中,需要根据预先确定的留量和加工要求进行控制,以确保齿轮的质量和精度。成都齿轮成形磨齿机促销价格成型磨齿机具有精度高、使用方便、价格适中等优点,被普遍应用。
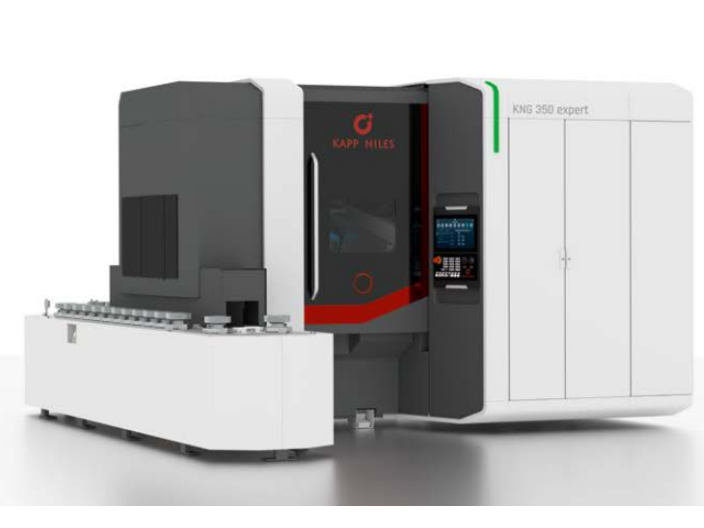
成型磨齿机在工作时,砂轮与工件接触面较大,砂轮多为刚玉或CBN,硬度较高。而齿轮齿面多经过渗碳淬火,硬度也较高。因此,如果磨齿时磨削工艺采用不当,齿面就很容易出现磨削烧伤和裂纹等问题,从而降低齿轮的使用寿命,甚至导致报废。在成型磨齿过程中,砂轮及修整参数和工艺参数的选择不当会导致磨削时产生大量热量。特别是当这些热量不能及时被磨粒和冷却液带走时,磨削区域将产生超过回火温度的过热,或者产生超过加热奥氏体的过热,从而使金相组织及应力发生变化。这就会导致磨削烧伤和裂纹的产生。然而,这只是导致磨削烧伤和裂纹的原因之一。在磨齿工序中,还有许多其他原因需要注意热处理的影响和工艺编排,以避免与轮齿精度相关工序的不当操作。因此,在进行磨齿前,我们需要注意热处理的影响,并合理安排工艺,以避免磨削烧伤和裂纹的产生。这样可以提高齿轮的使用寿命,并确保其正常运行。
成型磨齿机设备,主要用于加工高铁、动车、风电以及地铁车辆上的齿轮箱齿轮,成型磨齿机是齿轮箱齿轮加工的较后重要工序之一,磨齿精度的好坏关系着齿轮产品的加工质量,关系着齿轮箱组装后的传动精度。高精度设备的完好使用是齿轮产品质量精度的保证,其中砂轮主轴的旋转精度是直接影响齿轮磨削面加工精度的关键因素,而成型磨齿机砂轮主轴长时间高速运转就会产生大量热量,热量控制不好,就会降低砂轮主轴的旋转精度,严重时直接损坏主轴轴承和内部零部件。现在金刚石滚轮在成型磨削领域中开始应用。
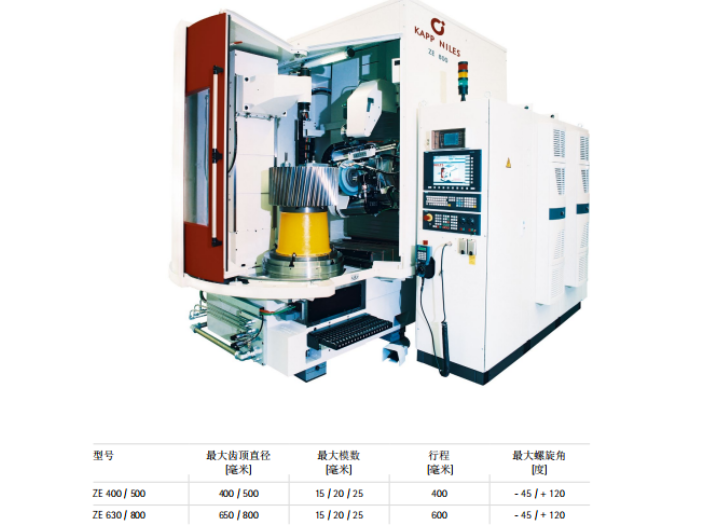
数控成型磨齿机操作流程:1、当设备停机八小时以上,应先启动机床液压润滑5-10分钟,然后再用手动方式运转各运动轴,查看各部运转是否正常;确认运转正常、润滑良好、无任何报警、方能开始工作。2、未经许可禁止打开电控柜。3、禁止在设备上堆放杂物、工具和附件,严禁用撞击方式进行工件找正。4、禁正用手或其它任何方式接触正在旋转的主轴、工件或其它运动部位。5、禁止进行尝试性操作,禁止加工过程中变速。6、工作中注意防止冷却液混入液压系统,防止棉纱等废弃物掉入机床内部。7、装卸和测量工件时,必须将砂轮主轴退离到安全位置。8、执行测量程序时,务必再次确认测量参数的准确性。9、合理选用砂轮和设定磨削参数。10、更换砂轮时,必须严格检查,防止砂轮有裂纹,必要时须进行静平衡。成型砂轮磨齿机采用的伺服控制系统和位置检测技术有效提高了机床运动精度。宁波齿轮成形磨齿机销售中心
数控成型砂轮磨齿机是一种适用于冶金,矿山,机车,船舶,化工,发电设备。成都成型磨齿机促销价格
成型磨齿机在采用切入式滚轮修整时,金刚石滚轮会在电机的驱动下高速旋转,并沿着砂轮的径向进行切入运动。这样可以修整成形表面,而金刚滚轮和砂轮则会沿着轴向进行相对运动。当修整成形砂轮时,修整滚轮和砂轮会以一定的线速比绕自身的回转中心进行回转。砂轮会沿着自身的轴线方向进行往复运动,而修整滚轮则会沿着自身的径向方向,以一定的比例关系跟随砂轮的轴向运动。Y轴和W轴可以进行插补走圆弧或直线,而金刚滚轮的R圆弧圆心会沿着砂轮廓形的等距线进行移动。通过滚轮和砂轮的接触点,可以包络出砂轮的截形。切入式修整法对金刚滚轮的制造要求较高,特别是在磨削少齿数的工件时。一方面,齿数越少,齿根圆就越小,修整砂轮时滚轮的R圆弧的接触区域就会变大,这对滚轮的制造要求也就越高;另一方面,工件的齿数越少,渐开线曲率半径就越小,齿廓的弯曲程度也就越高,这对滚轮自身径向跳动误差以及安装后的动态径向跳动误差提出了更高的要求。成都成型磨齿机促销价格


- 常州耐尔斯成型磨齿机厂家 2025-08-10
- 卡普成型磨齿机厂家 2025-08-08
- 无锡ZP40成型磨齿机厂家 2025-08-07
- 常州卡普成型磨齿机价格 2025-08-04
- 南京重型成型磨齿机 2025-08-04
- 常州重型成型磨齿机销售厂家 2025-08-03
- 武汉NILES成形磨齿机怎么样 2025-08-01
- 齿轮成形磨齿机市场价 2025-07-28
- 常州齿轮成型磨齿机 2025-07-26
- 齿轮成形磨齿机怎么样 2025-07-25
- 武汉数控成形砂轮磨齿机批发价 2025-07-24
- 绍兴数控成形磨齿机销售公司 2025-07-24