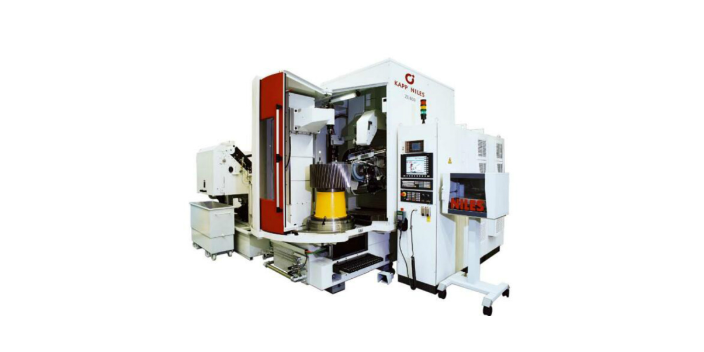
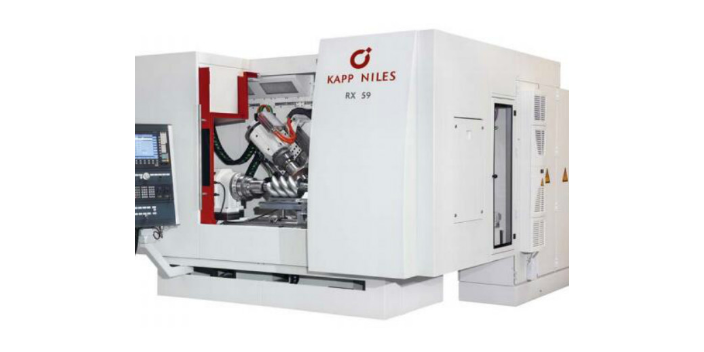
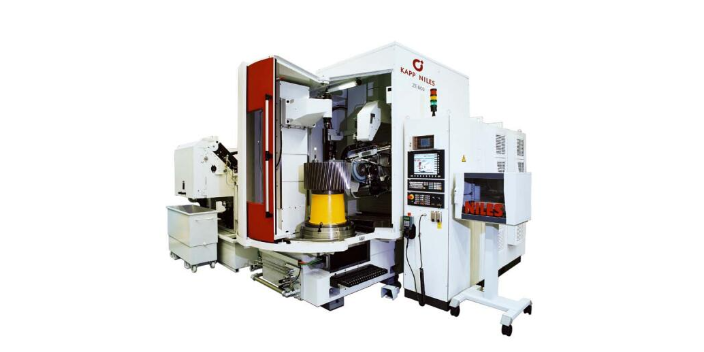
- 品牌
- KAPP,耐尔斯
- 型号
- 齐全
- 基材
- 齐全
为了解决蜗杆磨齿机中蜗杆零件磨削裂纹的问题,可以采取以下对策:1. 优化热处理工艺:通过优化热处理工艺,控制零件的显微组织和硬度,减少磨削时的热变形和热应力,降低磨削裂纹的产生。2. 选择合适的砂轮:选择适合磨削蜗杆齿表面的砂轮,确保砂轮的磨削效果和寿命,减少砂轮变钝的情况,提高磨削质量。3. 控制磨削深度和速度:合理控制磨削深度和速度,避免过大的磨削深度和过快的磨削速度导致磨削烧伤和裂纹的产生。4. 加强冷却措施:在磨削过程中加强冷却措施,确保磨削区域的温度不过高,避免磨削烧伤和裂纹的产生。通过以上对策的实施,可以有效减少蜗杆磨齿机中蜗杆零件磨削裂纹的产生,提高零件的质量和使用寿命。蜗轮蜗杆加工机床如磨齿机、滚齿机和插齿机的高速化主要是指机床拥有高的刀具主轴转速与高的工作台转速。南京ZP16蜗杆磨齿机改造
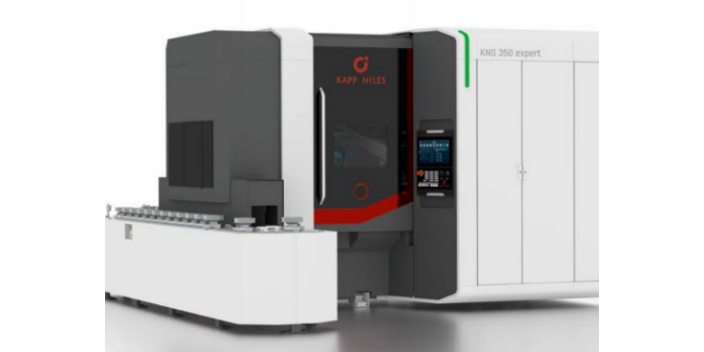
二手蜗杆磨齿机是一种常见的机械设备,用于磨削蜗杆和蜗轮的齿面。它具有一些基本属性和常见的分类。一般来说,蜗杆磨齿机可以分为成形砂轮研磨机和螺旋锥齿轮研磨机两种类型。成形砂轮研磨机是一种结构简单、研磨精度相对稳定的机器。它的生产率高,全能性大,可以用于磨削各种类型的内齿轮。成形砂轮研磨机适用于大规模生产,特别适用于齿数较少的齿轮。此外,它还适用于具有非渐开线齿廓和切边齿轮的磨削。螺旋锥齿轮研磨机主要用于磨削弧齿锥齿轮和准双曲面齿轮的齿面。它的结构类似于弧齿锥齿轮铣床,但它装有车轮运动盘而不是铣削盘,并且还装有车轮整饰装置。螺旋锥齿轮研磨机的抛光精度可以达到5级,表面粗糙度为RA0.63~0.32m。总的来说,二手蜗杆磨齿机具有不同的分类,每种分类都有其特点和适用范围。选择适合自己需求的蜗杆磨齿机,可以提高工作效率和产品质量。常州ZP12蜗杆磨齿机哪个好数控蜗杆砂轮磨齿机采用蜗杆砂轮与齿轮连续展成啮合原理进行磨削。
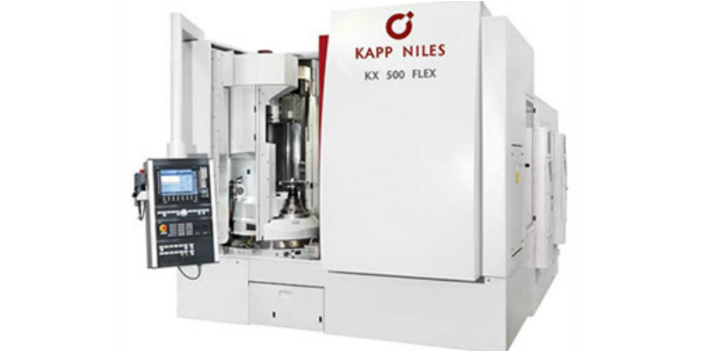
数控蜗杆磨齿机的操作方法对磨刀有以下影响:1. 如果摆动速度过快,容易刮掉磨料,折断刀齿,不容易掌握刀片的平衡,造成受力不均,容易造成偏磨和中间鼓包了。过快的摆动速度会使刀片与磨料之间的摩擦力增大,容易刮掉磨料,导致刀片损坏和不均匀磨损。2. 磨刀行程短,刀片磨不动,磨盘中间会很快凹陷,从而缩短磨盘的使用寿命,所以磨刀行程要长。磨刀行程过短会导致刀片无法充分磨削,使磨盘中间磨损更快,降低了磨盘的使用寿命。改良后的数控蜗杆磨齿机通过独特的结构设计和生产工艺,增加了磨刀机的磨削稳定性,提高了磨削精度,延长了设备的使用寿命。这样可以减少以上问题对磨刀的影响,提高磨刀效果和刀片的使用寿命。
蜗杆磨齿机经过多年的使用,会随着机械零件的磨损而逐渐老化。在这里,我们将梳理一些容易出现老化问题的情况。首先,主动轮、从动轮以及导向擒纵机构的直线度可能无法达到所需的精度,这会导致锯带无法直线运行,进而造成左右或上下切割的不稳定性。其次,由于电机长时间的使用,可能会出现老化松弛的情况。在运转过程中,电机可能会间歇性地丢失功率,这会导致切割时锯带出现间歇性微弱急停的情况,进而造成崩齿和拉齿的问题。此外,蜗杆磨齿机的锯床受到周围冲锻设备频繁振动的影响,这可能导致锯床的固定螺栓松动,进而导致锯架晃动。较后,带锯条在切割过程中经常受到振动力的影响,这可能导致锯齿的崩裂和拉伸。综上所述,蜗杆磨齿机在使用多年后容易出现一些老化问题。为了保持机器的正常运行,需要定期检查和维护,及时更换磨损的零件,并确保各个部件的固定和精度达到要求。这样才能保证蜗杆磨齿机的正常运行和切割质量的稳定性。蜗杆磨齿机主机需要液压系统来控制丝杠角度调节轴(A轴液压制动)、工件轴(工件夹紧松开)。
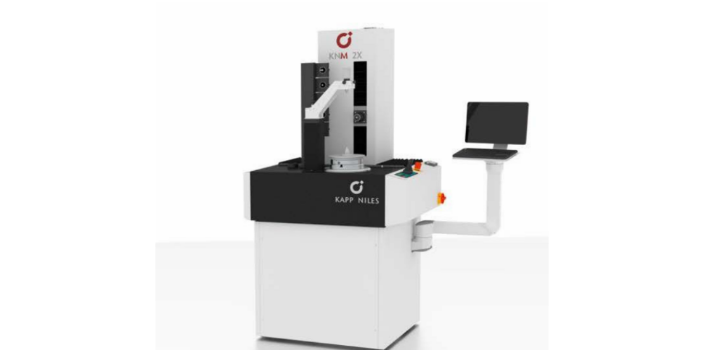
选购数控蜗杆磨齿机需要注意以下几点:1. 电机功率和质量:作为机器的心脏,电机的质量直接影响到机器的工作效果和寿命。一般便宜的磨刀机使用的是功率较小的有刷电机,这种电机功率小、噪音大、能耗高、寿命短、故障多,而且保护困难,容易短路。因此,选购时应选择功率适中、品质可靠的电机。2. 数控功能:数控磨床相比传统磨床具有更高的精度和效率,因此在选购时应优先考虑数控功能。数控磨床可以根据加工要求进行精确的刀具磨削,提高加工质量和效率。3. 多样化的加工要求:便宜的数控磨床通常只能进行简单的刃磨,无法满足加工要求的多样化。因此,在选购时应选择能够满足不同形状和要求的刀具磨削的数控磨床。蜗杆砂轮磨齿机的性能维护关注机械机构的维护和轴承的维护。上海卡普蜗杆磨齿机维修
选择一台可以根据需求更换模块或砂轮的主机加模块方案的蜗杆磨齿机是更为灵活和经济的选择。南京ZP16蜗杆磨齿机改造
蜗杆砂轮磨齿机是一种用于磨削齿轮齿面的机床,其刀具是蜗杆砂轮。这种机床属于展成法磨齿机,与用滚刀切削齿轮的加工原理基本相同。蜗杆砂轮磨齿机通常采用单头蜗杆砂轮,即砂轮每转一圈,工件就转过一个齿。在磨削渐开线齿轮时,通过差动装置,使工件得到附加运动,以获得所需的螺旋角。这种机床的加工范围相当普遍。模数范围为0.125到1.5毫米,适用于较少齿数(较小为12齿)的齿轮。较大外径可达150毫米,较大齿宽为75毫米。对于模数小于0.3到0.5毫米的齿轮,可以直接在机床上进行磨齿,而无需经过滚齿加工。南京ZP16蜗杆磨齿机改造


- 长沙纳尔斯磨齿机优惠价 2026-01-16
- 成都NILES磨齿机多少钱 2026-01-16
- 武汉KAPP磨齿机销售中心 2025-10-28
- 西安卡普蜗杆磨齿机供销商 2025-10-28
- 苏州蜗杆磨齿机促销价格 2025-10-27
- 徐州蜗杆磨齿机怎么样 2025-10-27
- 上海尼尔斯磨齿机怎么样 2025-10-26
- 厦门卡普蜗杆磨齿机怎么样 2025-10-25
- 厦门数控成型蜗杆磨齿机多少钱 2025-10-25
- 江苏卡普蜗杆磨齿机销售厂家 2025-10-21
- 常州大型蜗杆磨齿机保养 2025-10-20
- 上海经济型蜗杆磨齿机维修 2025-10-19