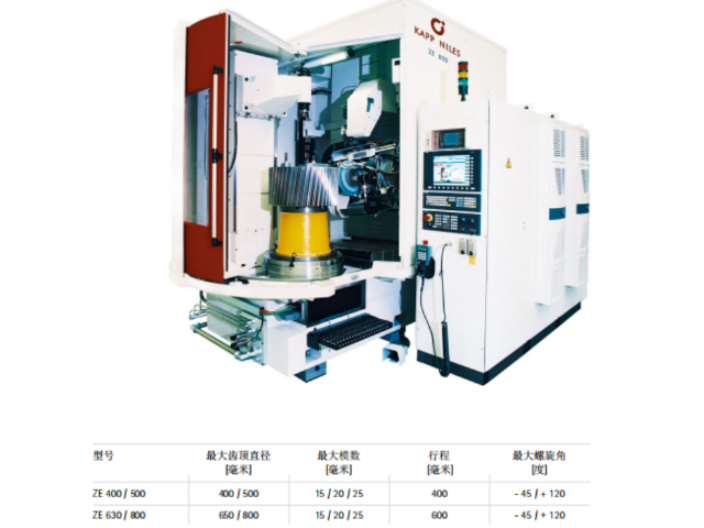
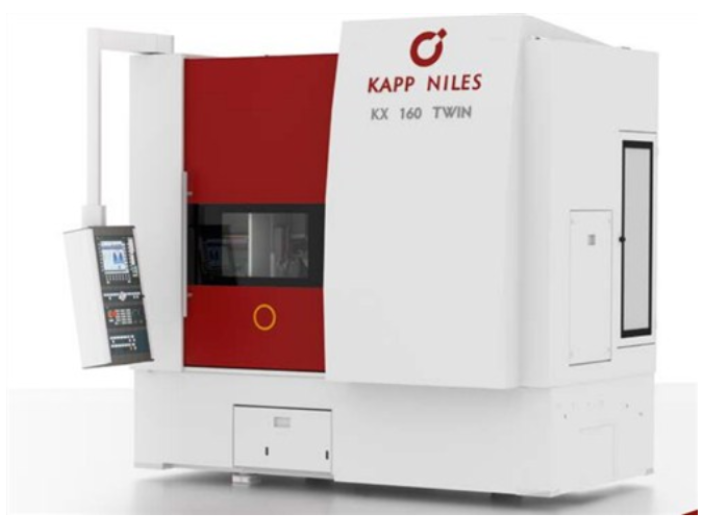
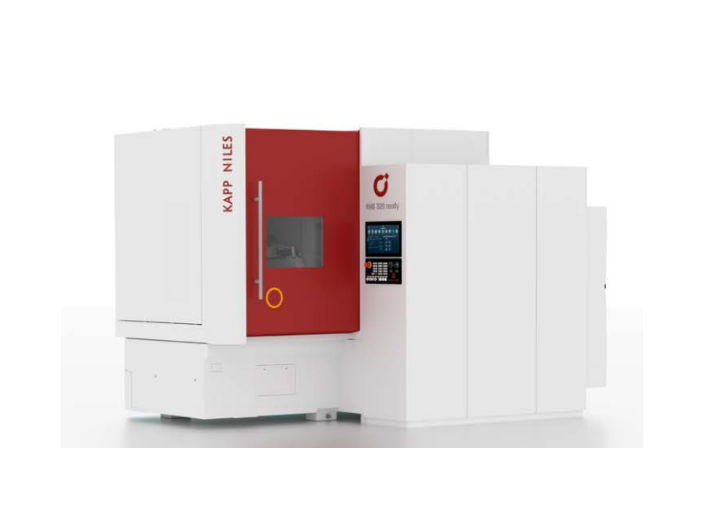
- 品牌
- KAPP,耐尔斯
- 型号
- 齐全
- 基材
- 齐全
为解决生产实践中存在的成型磨齿机磨齿烧伤问题,结合生产实际现状,首先分析了磨齿烧伤的成因、类型及危害,并就磨削原理、砂轮和磨削参数、冷却液和冷却系统以及工装夹具等方面对磨齿烧伤的影响进行了试验分析,较后提出了改进办法。齿轮传动是现代机械中较主要的一种机械传动,齿轮是机械产品的重要基础零部件。磨齿是齿轮加工的一种精加工工艺,磨齿不单能修正齿轮预加工产生的各项误差,而且能明显提高齿轮箱的整体精度。随着精密齿轮需求量的不断增加,越来越多的展成磨齿机被成型磨齿机取代,使磨齿效率明显提高。成型磨齿机安装轴承时要避免施加不当的敲击,在轴承运输、装配过程中避免碰撞等。湖州立式成形磨齿机怎么样
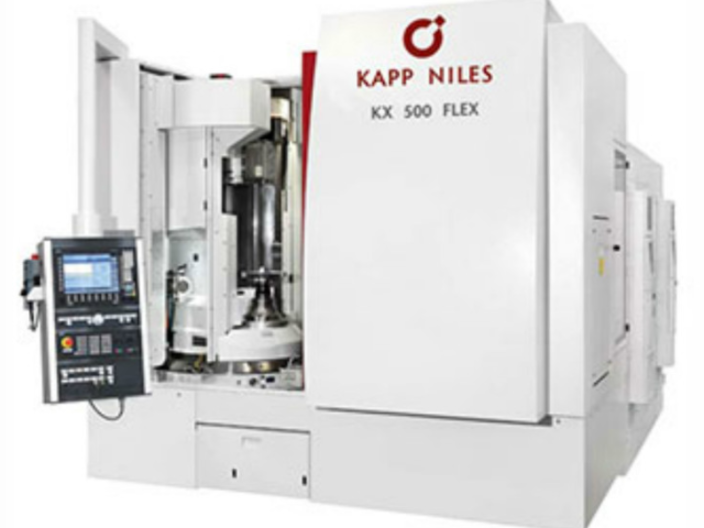
成型磨齿机采用切入式滚轮修整时,金刚石滚轮在修整电机驱动下高速旋转,沿砂轮径向做切入运动,为了修整成形表面,金刚滚轮和砂轮沿轴向相对运动。修整成形砂轮时,修整滚轮和砂轮以一定的线速比绕自身回转中心回转。砂轮沿自身轴线方向往复运动,修整滚轮沿自身径向方向,以一定的比例关系跟随砂轮轴向运动。Y轴和W轴插补走圆弧或直线,金刚滚轮R圆弧圆心走砂轮廓形等距线。利用滚轮和砂轮的接触点包络出砂轮截形。切入式修整法对金刚滚轮的制造要求较高,尤其在磨削少齿数工件时。一方面,齿数越少,齿根圆越小,修整砂轮时滚轮的R圆弧的接触区域大,对滚轮制造要求也越高;另一方面,工件齿数少,渐开线曲率半径小,齿廓弯曲程度高,对径向误差敏感,这对滚轮自身径向跳动误差及安装后动态径向跳动误差提出了更高的要求。湖州立式成形磨齿机怎么样成型磨齿机齿轮的磨齿烧伤是客观存在的。
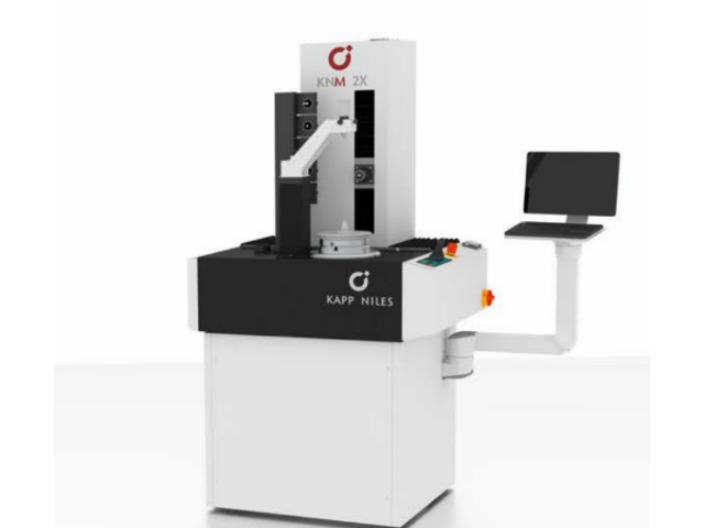
成型磨多为双面磨削,即砂轮对一个齿槽的左右齿面同时进行切削,冲程进给缓慢,一般粗磨为2500mm/min,而进给量较大,而且对同一齿槽连续磨削多次,这样就形成了砂轮与齿面接触痕迹为两个面。由于是连续磨削,极不利于散热和冷却液的进入,所以成型磨齿机对齿面容易引起表层回火及二次淬火的烧伤。但是由于它的磨削为两面平衡受力,且接触面积较大,对齿面的拉压应力较小,故不易产生裂纹.通过以上分析表明:成型磨齿机的磨削原理决定了磨削烧伤的倾向性很大。
数控成形砂轮磨齿机砂轮修整方法,对成形砂轮的修整主要有金刚笔和金刚滚轮两种形式,金刚笔修整结构简单、成本低,理论上可以获得更高的修整精度。由于金刚笔磨损严重、寿命短、磨损量难以估测,无法精确补偿,导致砂轮廓形精度一致性差,对于大型齿轮的磨削加工影响较大,逐渐被金刚滚轮修整所取代。金刚滚轮刚性高、修整量大、效率高,采用轨迹包络方法,更加适合修整复杂的成形表面。金刚石滚轮修整砂轮的方法分为切入式滚轮修整和摆动式滚轮修整。成型磨齿机适当加快冲程走刀速度,减少进刀量。
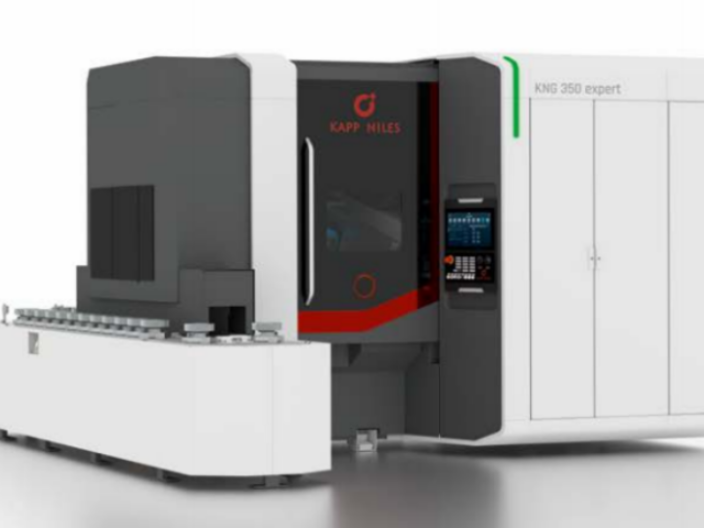
成型磨齿机在工程机械齿轮加工过程中,磨齿通常情况都是使用展成法进行磨削,那么这个加工过程中的设备结构比较复杂,同时磨削的效率也比较低,成形磨齿技术的发展基本上也都相比于传统的设备使用效率提高了一倍,在成型磨齿机发展初期,磨削的裂纹。烧伤等问题一直无法得到有效地解决,但是随着我国科学技术的发展进步,我国齿轮加工过程中的设备研究,使得我国高效切削的设备利用效率也得到了明显地改善大流量的冷却装置和数控技术在磨齿机上得到了较多地应用。比如实现了齿轮成形,齿向修形等,从而使得运行过程中,设备的利用率增加,整个加工过程中也变得更加安全、稳定,提高了设备利用率,在加工过程中,通过操作面板控制,能够进行直接的观察,对于切削刀的磨损程度等进行详细的观察和记录,确保加工质量得到有效的保证,降低了能源消耗。成型磨齿机作完毕,必须打扫设备上的灰尘,特别是砂轮架滑道凸轮,减少设备磨损。深圳立式成型磨齿机供销商
成型磨齿机切削刃间距离变小,砂轮更容易堵塞。湖州立式成形磨齿机怎么样
成型磨齿机工装夹具以及辅助工装的刚度也是决定磨齿烧伤的关键因素。传统工装很少考虑芯轴的刚度。在磨削过程中,砂轮的瞬间进给使工件承担很大的轴向力,砂轮的进给使工件处于不稳定状态而使设定的进给量的均匀性无法保证,从而造成使磨齿烧伤的可能性多多增加。磨齿前要对渗碳淬火齿轮进行打磨或喷沙,可有效去除齿面的氧化皮,降低杂质堵塞砂轮的可能性,有效降低磨齿烧伤的可能性,另外也可以提高冷却油的洁净度。在砂轮的平衡上作到精益求精,仔细地操作和调控。因为砂轮在高速旋转下,每一微小的抖动都会对齿面造成严重的烧伤。展成磨齿机和成型磨齿机都要保持修整的金刚笔和金刚滚轮的锋利。以修整出锐利的砂轮。若金刚笔有0.3mm以上的磨损,或金刚轮有0.02mm以上的磨损,表明金刚石(笔)已经钝化,需要及时更换。金刚笔和金刚轮的修整速度在粗加工时一定要移动迅速,以保证砂轮的锐利性。湖州立式成形磨齿机怎么样


- 常州耐尔斯成型磨齿机厂家 2025-08-10
- 卡普成型磨齿机厂家 2025-08-08
- 无锡ZP40成型磨齿机厂家 2025-08-07
- 常州卡普成型磨齿机价格 2025-08-04
- 南京重型成型磨齿机 2025-08-04
- 常州重型成型磨齿机销售厂家 2025-08-03
- 武汉NILES成形磨齿机怎么样 2025-08-01
- 齿轮成形磨齿机市场价 2025-07-28
- 常州齿轮成型磨齿机 2025-07-26
- 齿轮成形磨齿机怎么样 2025-07-25
- 武汉数控成形砂轮磨齿机批发价 2025-07-24
- 绍兴数控成形磨齿机销售公司 2025-07-24