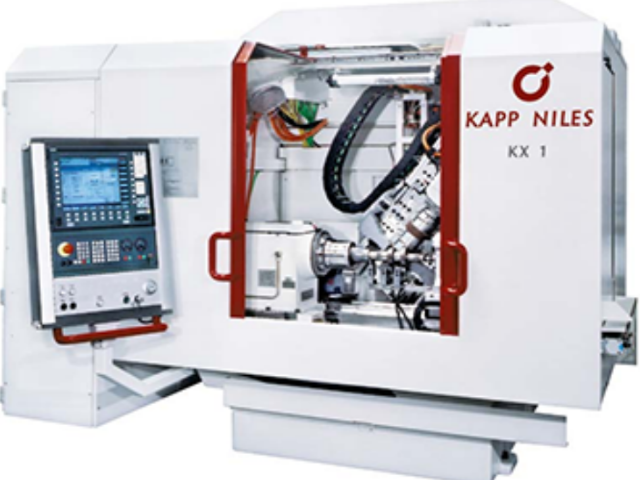
- 产地
- 无锡
- 品牌
- 卡帕
- 型号
- 齐全
- 是否定制
- 是
一种新型的蜗杆砂轮磨齿机旋转工作台具有以下特点:包括一个箱体和一个主轴。箱体的底部固定有电机固定板,主轴的下部伸入箱体内,并通过转盘轴承与箱体连接,转盘轴承的外圈固定在箱体上,转盘轴承的内圈与主轴固定连接。主轴的上部位于箱体外,箱体内设置有力矩电机,力矩电机安装在电机固定板上,力矩电机的转子与主轴固定连接。主轴的上部套设有缸体和滑动锥套,滑动锥套位于缸体的上方且与缸体固定连接,缸体的下部与主轴配合。缸体与主轴之间设置有与缸体摩擦配合的活塞,缸体的内壁上设置有施压台阶,施压台阶、活塞和主轴三者之间形成施压腔。磨齿机的工作原理主要有碟形砂轮磨齿机和锥面砂轮磨齿机两种类型。无锡重型磨齿机直销

磨齿机是一种用于加工齿轮的机床,根据不同的工作原理,可以分为碟形砂轮磨齿机和蜗杆砂轮磨齿机。碟形砂轮磨齿机的工作原理是通过两个旋转的碟形砂轮来磨削齿轮。这两个砂轮的窄边相当于齿条的两个齿面。工件通过滚圆盘和钢带进行展成运动,工作台沿工件轴向作往复运动,以磨出整个齿宽。每磨完一齿后,分度头架通过分度盘进行分齿。此外,这种机床还可以利用附加装置磨削斜齿。如果将一个砂轮伸入内齿轮中,就可以磨削内齿轮。碟形砂轮磨齿机一般采用卧式布局,当加工直径大于1米时,采用立式布局。其精度可达到4级,适用于磨削高精度齿轮。安徽蜗杆磨齿机生产厂家成形砂轮磨齿机的磨削精度高,稳定性好,能够达到2~1级的磨齿精度。
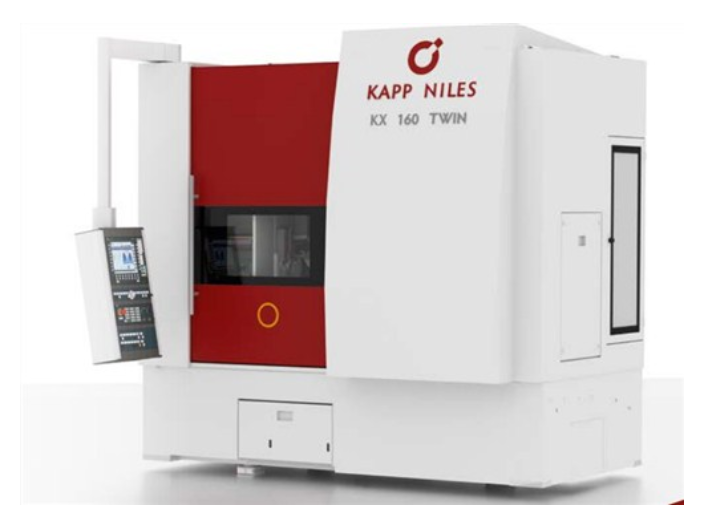
蜗杆磨齿机:蜗杆砂轮磨齿机床采用连续展成磨削原理,类似于滚齿机加工过程,适用于工程机械、汽车、减速器等行业大批量渐开线圆柱齿轮精密磨削加工。自带桁架机械手的蜗杆砂轮磨齿机由于其自动装夹和自动磨削循环的高效优势深受客户青睐。耐尔斯磨齿机ZE400:磨齿机利用砂轮作为刀具加工圆柱齿轮或某些齿轮(斜齿轮,端面齿轮等)加工刀齿面的齿轮加工机床。主要用于消除热处理后的变形和提高齿轮精度。耐尔斯磨齿机:ZE800磨齿机中国销量比较大的机型,满足直齿、斜齿、内齿、端面齿等渐开线齿轮的高精度加工
蜗杆磨齿机的维修:可以在工装的心轴和齿轮的内孔之间增加一个可调节的配合装置,通过调节这个装置,可以实现心轴和齿轮之间的配合间隙的精确控制。这样一来,无论齿轮内孔的孔径公差如何变化,都可以通过调节配合装置来保持齿轮与心轴之间的配合间隙恒定,从而保证齿轮的精度稳定。通过采用这种新的磨齿工装设计方案,可以有效地提高磨齿机齿轮的精度稳定性,避免大批量的不合格品的产生,减少批量质量事故的发生。这对于企业来说具有重要的意义,不只可以提高产品质量,还可以提高生产效率,降低生产成本,增强企业的竞争力。因此,研究和应用这种新的磨齿工装设计方案具有重要的实际意义。磨齿机还配有一个修整装置用来修整通用的蜗杆砂轮。

磨齿机加工方面的工艺措施:1. 在磨齿前必须采取硬齿面的滚切技术对齿面进行刮齿加工,使磨齿余量均匀,较大限度减小磨齿余量,也就是较大限度的减小磨削热。滚切技术可以提高齿轮的表面质量和精度,减小磨削过程中的热变形和残余应力。2. 合理选择、搭配切削用量,选择的原则为较高的砂轮转速,较快的冲程,适当的进给。切削用量的选择会影响加工效率和表面质量,需要根据具体情况进行调整。较高的砂轮转速和较快的冲程可以提高加工效率,适当的进给可以控制加工质量。3. 根据德国推荐的NILES-ZSTZ630C3(相当于国产Y7163A)的经验,当齿面的硬度在HRC58~62时,粗磨的磨齿余量应控制在0.03~0.06,精磨的磨齿余量应控制在0~0.01。这些数值可以作为参考,但具体的磨齿余量还需要根据实际情况进行调整。通过以上的工艺措施,可以提高机加工的效率和质量,减小磨削热和热变形的影响,从而得到更好的加工结果。磨齿机适用于不同材料和规格的锯片,满足了不同工作需求。徐州ZP30磨齿机供应商
通过应用数控技术和高精度旋转编码器技术,可以实现磨齿机的周向精密分齿,进而提高磨齿精度。无锡重型磨齿机直销
一种蜗杆砂轮磨齿机旋转工作台,其特征在于:包括箱体和主轴,所述箱体的底部固定有电机固定板,所述主轴的下部伸入箱体内且通过转盘轴承与箱体转动连接,所述转盘轴承的外圈固定在箱体上,所述转盘轴承的内圈与主轴固定连接,所述主轴的上部位于箱体外,所述箱体内设置有力矩电机,所述力矩电机安装在电机固定板上,所述力矩电机的转子与主轴固定连接,所述主轴的上部套设有缸体和滑动锥套,所述滑动锥套位于缸体的上方且与缸体固定连接,所述缸体的下部与主轴配合,所述缸体与主轴之间设置有与缸体摩擦配合的活塞,所述缸体的内壁上设置有施压台阶,所述施压台阶、活塞和主轴三者之间形成施压腔,所述滑动锥套与主轴之间设置有弹簧夹头和导向套,所述导向套套设在弹簧夹头上,所述滑动锥套与导向套摩擦配合,无锡重型磨齿机直销


- 徐州重载磨齿机销售厂 2025-10-14
- 山东ZP40磨齿机直销 2025-10-14
- 常州重载磨齿机有哪些 2025-04-03
- 上海医疗器械磨齿机怎么用 2025-04-02
- 常州齿轮磨齿机检修 2025-04-02
- 福建数字化磨齿机怎么样 2025-04-01
- 福建卡帕磨齿机供应商 2025-03-31
- 浙江船舶工业磨齿机生产厂家 2025-03-30
- 福建医疗器械磨齿机厂家 2025-03-30
- 徐州长寿命磨齿机怎么样 2025-03-29
- 无锡成型砂轮磨齿机供应 2025-03-28
- 上海卡普磨齿机有哪些 2025-03-28