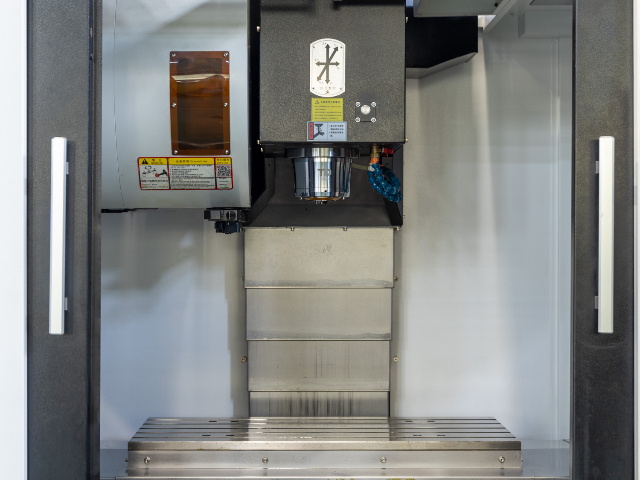
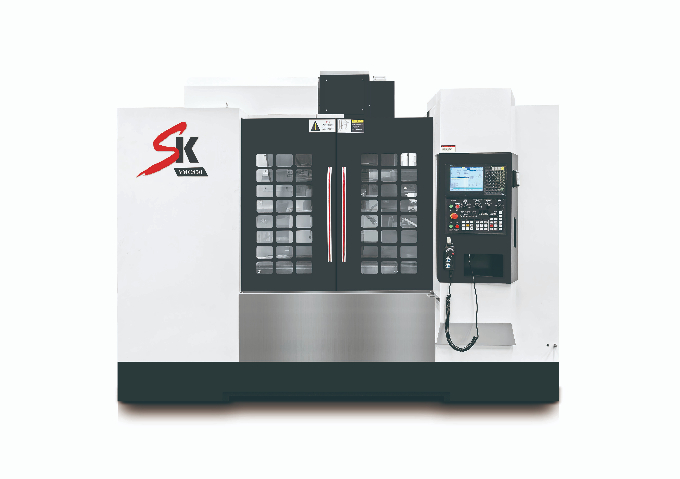
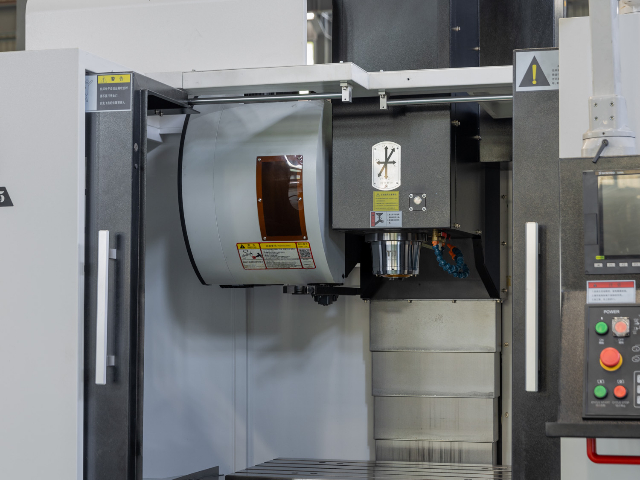
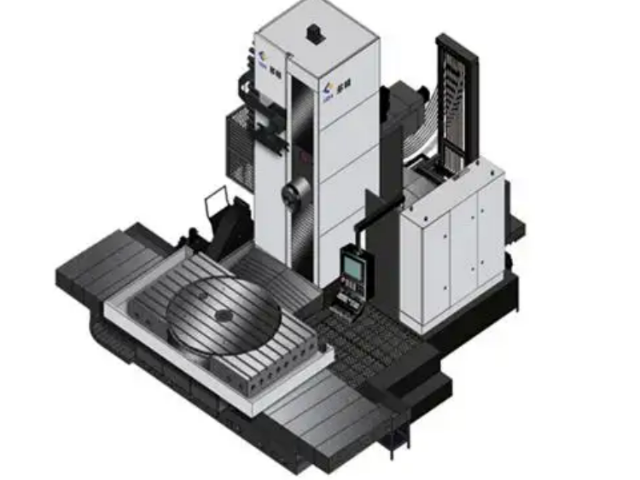
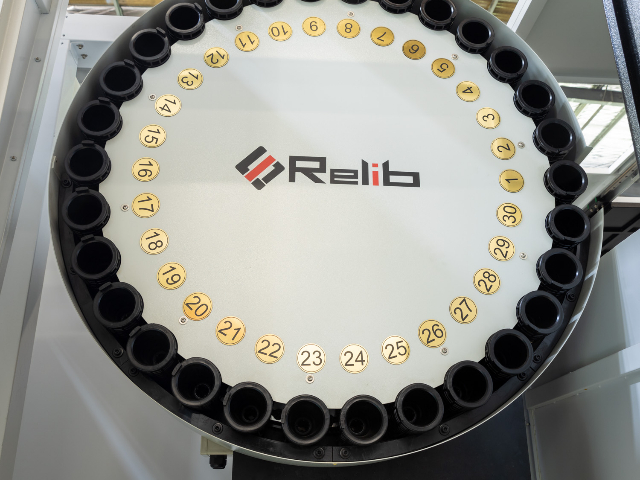
为了承受加工过程中的切削力、振动和热变形等因素的影响,立式加工中心采用了坚固稳定的结构设计。机床主体通常采用铸铁或焊接钢结构,经过时效处理以消除内应力,确保机床在长期使用过程中保持高精度和稳定性。立柱、床身等关键部件的设计经过精心优化,具有良好的刚性和抗振性能,能够有效减少加工过程中的振动和变形,保证加工精度的一致性。例如,在进行重切削加工时,稳定的机床结构可以使刀具在切削过程中保持平稳,避免因机床振动而导致的加工表面粗糙度增加和刀具损坏等问题,从而提高加工质量和生产效率。立式加工中心如精密制造领域的智慧工匠,以高精度的加工能力雕琢出完美的机械零件。浙江制造立式加工中心使用方法
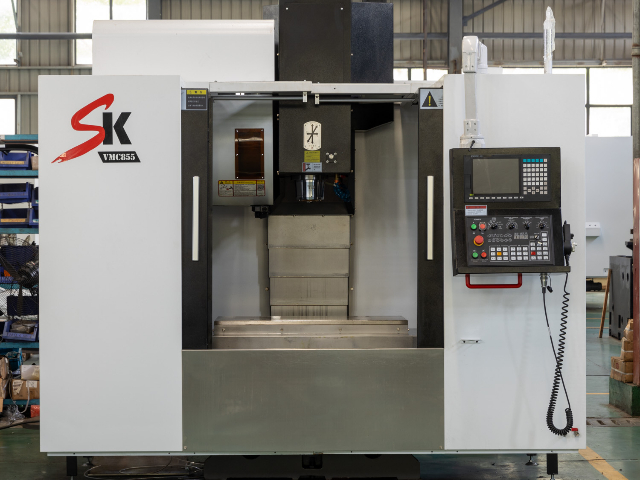
汽车变速箱壳体的形状复杂,内部有各种齿轮、轴等零部件的安装孔和槽,对精度要求较高。
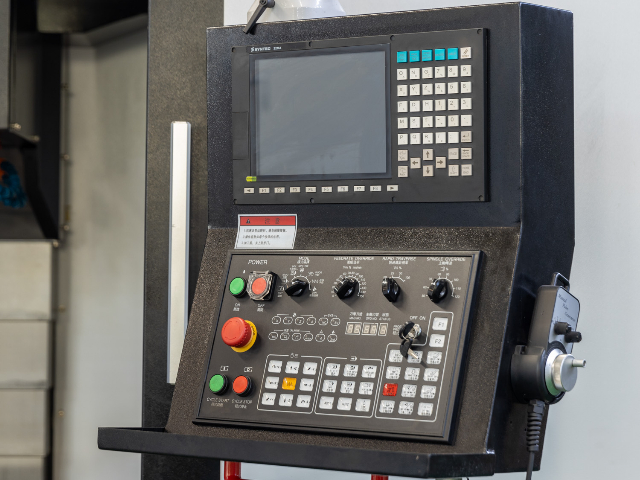
某汽车零部件制造企业运用立式加工中心来加工变速箱壳体。在加工前,通过CAD/CAM软件进行三维建模和数控编程,精确规划刀具路径和加工参数。在加工过程中,由于立式加工中心的多轴联动功能(如四轴或五轴联动),能够对变速箱壳体的复杂曲面和斜孔进行高效、精细的加工。例如,在加工变速箱壳体内部的斜油孔时,通过旋转轴和直线轴的联动,确保钻头能够以正确的角度进行钻孔,避免了传统加工方法可能出现的钻孔偏差。而且,立式加工中心的高精度定位系统可以保证各个安装孔之间的位置精度,其位置度公差可以控制在±0.02mm以内。自动换刀装置可以快速切换不同规格的刀具,完成镗孔、铰孔等不同精度要求的加工工序。通过这些应用,该企业的变速箱壳体加工质量大幅提高,装配后的变速箱性能更加稳定,同时加工效率也提升了约35%。 安徽自动化立式加工中心零售价格高分辨率的显示屏,清晰展示立式加工中心的加工状态、参数及报警信息等。
导轨镶条调整:
导轨镶条用于调整导轨副的间隙,保证运动部件的平稳性和精度。如果机床在运动过程中出现爬行、振动或精度不稳定等现象,可能是导轨镶条间隙不当。以矩形导轨为例,镶条通常有平镶条和斜镶条两种类型。对于平镶条调整,可通过旋动镶条侧面的调整螺钉,使镶条在导轨的镶条槽内移动,从而改变导轨与运动部件之间的间隙。斜镶条则是通过旋动斜镶条端部的调整螺母,使镶条产生轴向位移,进而调整间隙。在调整时,要边调整边用塞尺检查间隙大小,一般导轨副的间隙应控制在 0.02 - 0.05mm 之间。调整完成后,要进行多次往复运动测试,观察运动是否平稳,同时再次进行精度检测,确保调整后的导轨精度符合要求。
重复定位精度:
检查重复定位精度反映了机床在相同条件下,多次重复定位到同一目标位置时的分散程度。检测方法与定位精度检测类似,但重点关注多次测量同一位置时的偏差变化情况。例如,让机床的工作台或主轴多次返回 X 轴上的某一特定目标位置,激光干涉仪或光栅尺记录每次的实际位置偏差,计算这些偏差的极差或标准差。如果重复定位精度差,可能导致加工尺寸的一致性难以保证,在批量生产中会出现大量废品。一般来说,立式加工中心的重复定位精度应比定位精度要求更高,如定位精度为 ±0.01mm 时,重复定位精度可能需达到 ±0.005mm 以内。 立式加工中心的导轨采用特殊材质与工艺,具备低摩擦、高耐磨的特性。
立式加工中心的特点之一便是其优异的高精度加工能力。它采用了高精度的滚珠丝杠、直线导轨以及先进的伺服控制系统,能够实现微米级甚至亚微米级的定位精度与重复定位精度。在加工航空航天零部件、精密模具以及电子产品的微小零件时,这种高精度特性尤为关键。例如,在制造航空发动机叶片时,其复杂的曲面和严格的尺寸公差要求,唯有立式加工中心能够凭借其高精度加工能力,确保每一片叶片都符合严苛的质量标准,从而保障航空发动机的高性能与可靠性。其紧凑的布局,让立式加工中心在有限的空间内实现了多功能加工部件的高效整合。江苏立式加工中心电话
立式加工中心的主轴转速范围宽广,可根据不同材料和加工工艺精确匹配切削速度。浙江制造立式加工中心使用方法
工作台运动卡滞
故障现象:工作台在移动过程中出现卡顿、不顺畅的现象,有时甚至无法移动。原因分析:导轨面润滑不良,有杂物或划痕。丝杠与导轨不平行,导致工作台受力不均。工作台的驱动电机故障或传动机构损坏,如联轴器松动、齿轮磨损等。解决方案:清理导轨面,去除杂物和划痕,重新涂抹润滑油,确保导轨润滑良好。检查丝杠与导轨的平行度,通过调整丝杠的安装位置或机床的地脚螺栓来校正。检查驱动电机的运行情况,紧固联轴器,更换磨损的齿轮等传动部件,恢复工作台的正常运动。 浙江制造立式加工中心使用方法