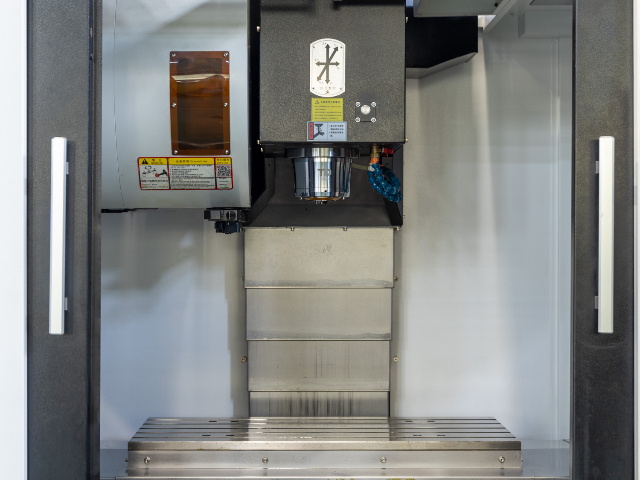
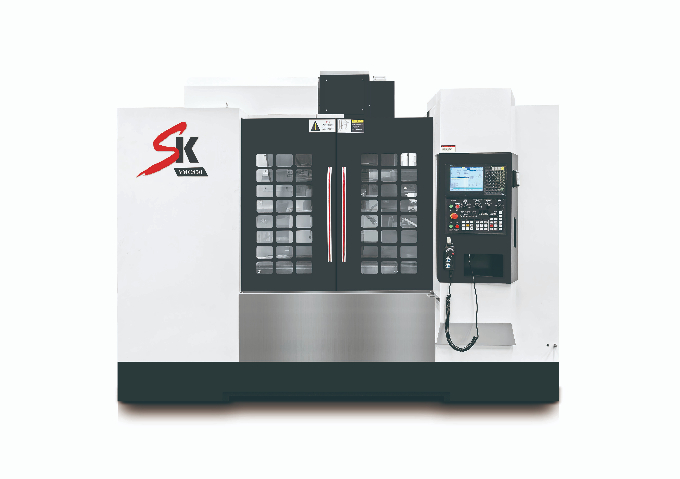
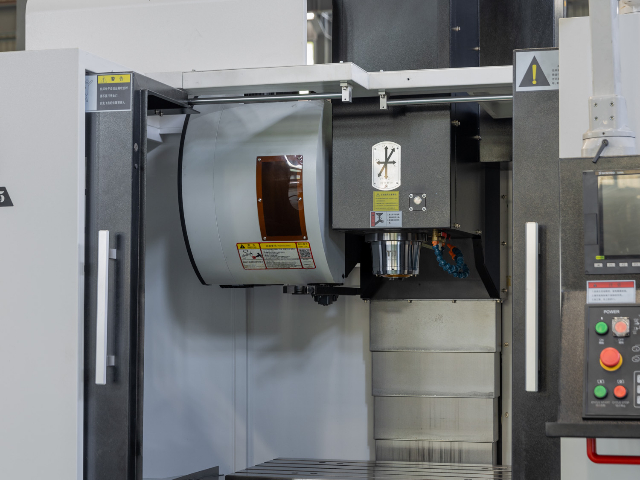
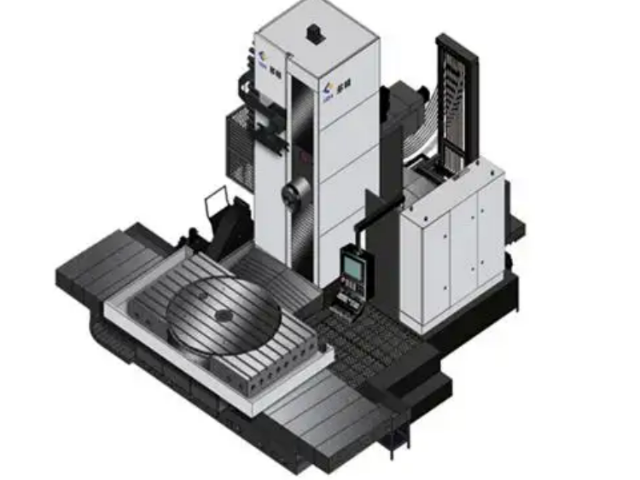
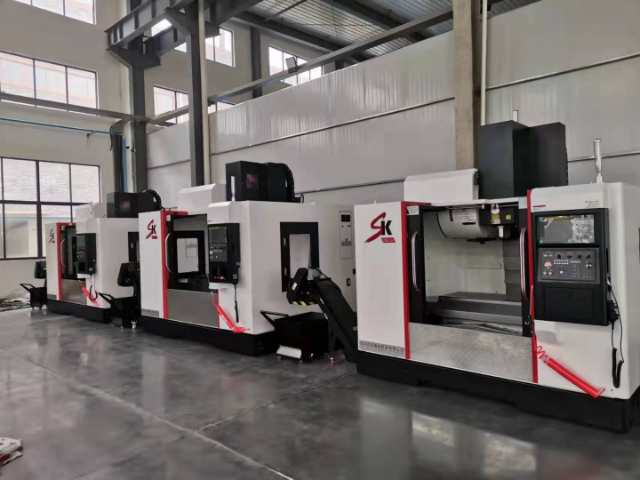
21世纪以来,随着科技的飞速发展,制造业对零件加工精度和效率的要求达到了新的高度。为了满足这一需求,立式加工中心在高精度和高速化方面取得了重大突破。在高精度方面,机床制造商通过采用先进的制造工艺和精密的测量技术,不断提高立式加工中心的定位精度和重复定位精度。例如,采用高精度的滚珠丝杠、直线导轨、光栅尺等关键部件,以及热补偿技术、误差补偿技术等,使得机床的定位精度能够达到微米甚至亚微米级。一些立式加工中心在加工精密模具、光学零件等领域,能够实现较高的加工精度,满足了航空航天、电子、医疗器械等行业对高精度零部件的需求。快速交付服务:标准机型库存充足,合同签订后7个工作日内发货。江苏立式加工中心24小时服务
进入半精加工和精加工阶段,更换为小直径、高硬度的刀具,通过五轴联动加工,使刀具能够沿着叶片的复杂曲面进行精确的切削运动。数控系统根据编程指令,精确控制主轴的转速、进给速度以及各坐标轴的运动轨迹,保证叶片的曲面精度和尺寸公差。例如,在加工叶片的叶身曲面时,通过A、C轴的联动,使刀具始终与曲面保持比较好的接触角度,加工出的曲面粗糙度达到Ra0.8μm以下,尺寸精度控制在±0.01mm以内。
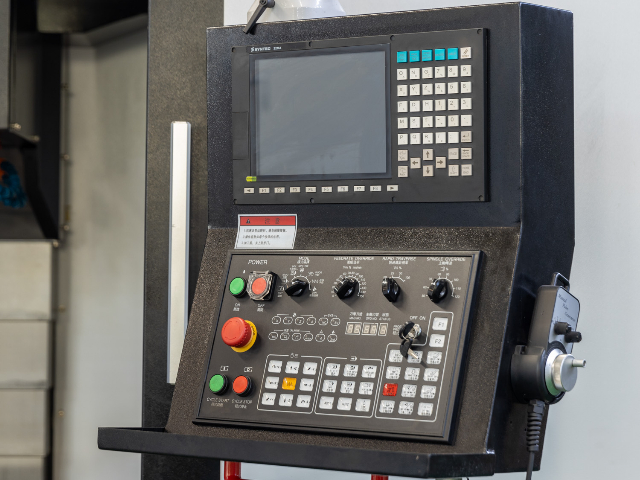
在加工过程中,高压冷却系统持续向切削区域喷射冷却液,有效降低了切削温度,减少了刀具磨损,提高了刀具寿命。同时,刀具检测系统实时监测刀具的磨损情况,当刀具磨损达到设定阈值时,自动提醒操作人员更换刀具,避免了因刀具破损而导致的加工质量问题。自动排屑装置将加工过程中产生的切屑及时排出机床,保证了加工区域的清洁,避免了切屑对加工精度的影响。 江苏高速立式加工中心价格优惠立式加工中心的人机交互界面友好,操作人员可快速上手并熟练操作设备。
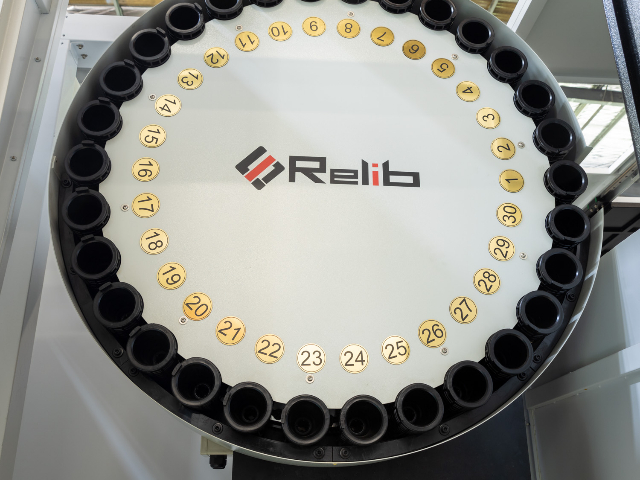
刀库是刀具系统的存储部分,其类型多样。常见的有圆盘式刀库、链式刀库和格子箱式刀库。圆盘式刀库结构紧凑,换刀速度快,一般适用于刀具数量相对较少(通常 20 - 30 把)的加工中心。例如,在一些小型模具加工的立式加工中心中应用较多,它能够快速地为加工过程提供所需刀具。链式刀库则可容纳更多的刀具,数量能达到 60 把以上,适用于复杂零件加工和需要频繁更换刀具的场合。格子箱式刀库的容量更大,能存储数百把刀具,但换刀速度相对较慢,常用于大型加工中心或加工车间。刀库的位置也有所不同,有的位于机床立柱侧面,有的在机床顶部。无论位置如何,其主要作用都是有序地存放刀具,并且通过刀库的传动机构,能够按照控制系统的指令准确地将所需刀具输送到换刀位置。
机械部件调整
每 3 - 6 个月对机床的坐标轴进行定位精度和重复定位精度检测。如果发现精度偏差超出允许范围,应通过调整丝杠螺母间隙、导轨镶条松紧度等方式进行补偿。对于高精度要求的立式加工中心,可能需要借助激光干涉仪等专业测量设备进行精度校准。检查主轴的径向跳动和轴向窜动,一般使用千分表进行测量。若跳动量过大,应检查主轴轴承的磨损情况,必要时更换轴承。同时,对主轴的传动皮带进行张紧度检查和调整,确保主轴的动力传输稳定。对工作台的水平度进行检查和调整,以保证工件装夹后的加工精度。可以使用水平仪放置在工作台的不同位置进行测量,根据测量结果通过调整机床地脚螺栓的高度来校正工作台水平度。 初始投资成本相对较低,是中小型企业入门数控加工的性价比选择。
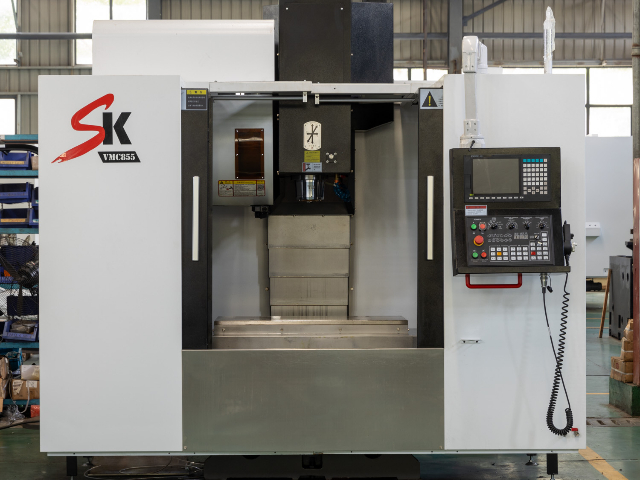
在数控指令的驱动下,立式加工中心开始进行刀具路径规划与切削加工。首先,根据加工工艺要求,刀库通过自动换刀机构选取合适的刀具并安装到主轴上。然后,主轴带动刀具高速旋转,工作台和主轴箱按照预定的路径和速度进行运动,使刀具逐渐靠近工件并开始切削。在切削过程中,刀具沿着编程设定的路径对工件进行铣削、钻孔、镗孔、攻丝等加工操作。例如,在铣削平面时,刀具以一定的转速和进给速度在工件表面进行往复运动,去除多余的材料,形成平整的平面;在钻孔时,主轴带动钻头高速旋转并向下进给,在工件上钻出所需的孔。同时,控制系统会实时监测加工过程中的各种参数,如切削力、主轴负载、刀具磨损等,并根据预设的阈值进行调整和优化。如果检测到切削力过大或刀具磨损严重,控制系统会自动调整切削速度、进给量或触发自动换刀程序,以保证加工质量和机床的安全运行。数控立式加工中心,如工业领域巨匠,铸铁床身稳若泰山,承受重切削力,确保加工全程稳定无偏差。可靠立式加工中心哪个好
模块化刀库:24工位链式刀库换刀时间1.2秒,可选配120刀位满足复杂零件需求。江苏立式加工中心24小时服务
汽车变速箱壳体的形状复杂,内部有各种齿轮、轴等零部件的安装孔和槽,对精度要求较高。
某汽车零部件制造企业运用立式加工中心来加工变速箱壳体。在加工前,通过CAD/CAM软件进行三维建模和数控编程,精确规划刀具路径和加工参数。在加工过程中,由于立式加工中心的多轴联动功能(如四轴或五轴联动),能够对变速箱壳体的复杂曲面和斜孔进行高效、精细的加工。例如,在加工变速箱壳体内部的斜油孔时,通过旋转轴和直线轴的联动,确保钻头能够以正确的角度进行钻孔,避免了传统加工方法可能出现的钻孔偏差。而且,立式加工中心的高精度定位系统可以保证各个安装孔之间的位置精度,其位置度公差可以控制在±0.02mm以内。自动换刀装置可以快速切换不同规格的刀具,完成镗孔、铰孔等不同精度要求的加工工序。通过这些应用,该企业的变速箱壳体加工质量大幅提高,装配后的变速箱性能更加稳定,同时加工效率也提升了约35%。 江苏立式加工中心24小时服务