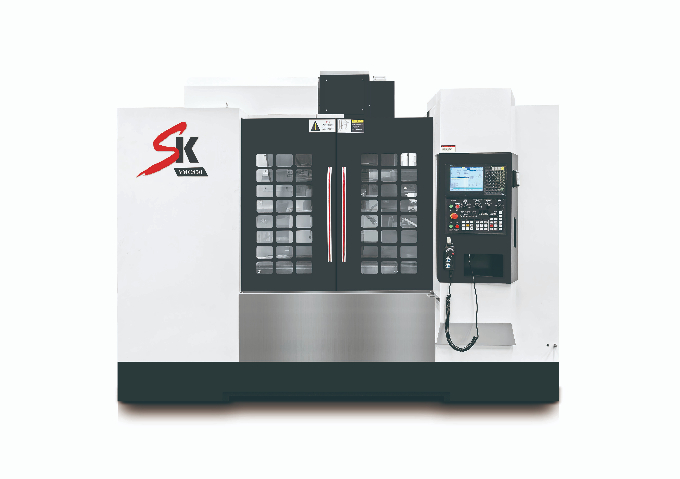
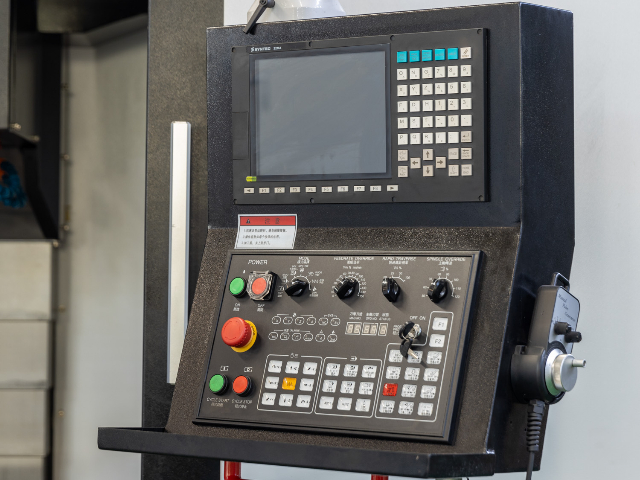
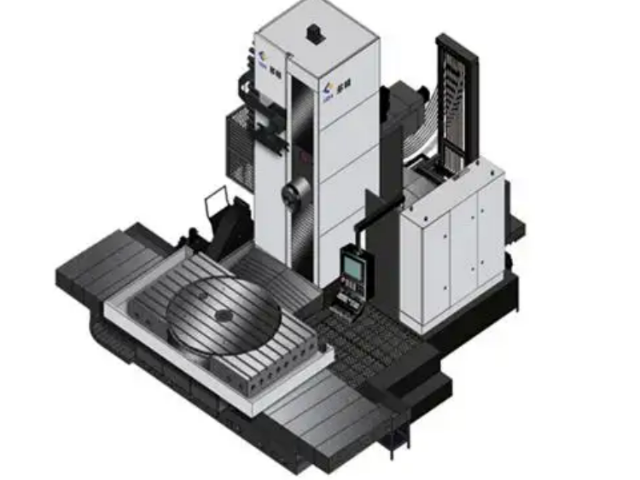
立式加工中心的工作起始于数控编程。编程人员根据零件的设计图纸,运用专业的数控编程软件或手动编写数控代码,详细描述加工过程中刀具的路径、切削速度、进给量、主轴转速等工艺参数。这些数控代码以特定的格式编写,如常用的G代码(用于控制机床的运动方式)和M代码(用于控制机床的辅助功能,如主轴正反转、切削液开关等)。当编写好的加工程序输入到立式加工中心的控制系统后,控制系统首先对程序进行语法检查和预处理,确保程序的正确性和完整性。然后,在加工过程中,控制系统逐行读取数控代码,并将其解析为各个坐标轴的运动指令和其他控制信号。例如,当遇到G01X100.Y50.Z-20.F100.这样的代码时,控制系统会识别出这是一条直线插补指令,要求工作台在X方向移动到100mm、Y方向移动到50mm、主轴在Z方向下降到-20mm的位置,同时以100mm/min的进给速度进行切削运动。紧凑型设计:占地面积6㎡,适合中小企业车间布局,兼顾空间与性能需求。上海数控立式加工中心服务热线
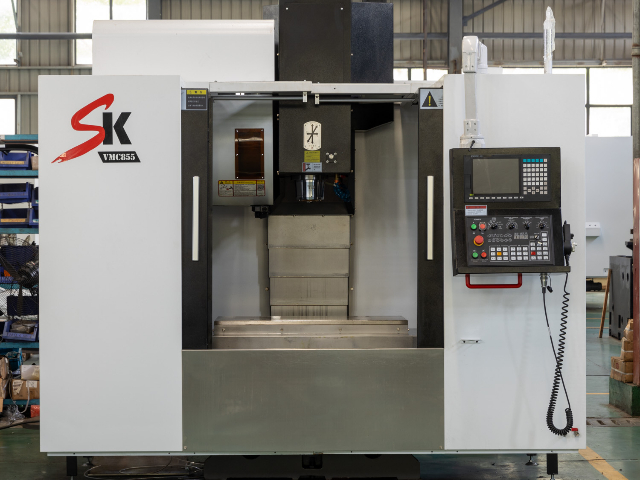
市场需求的多样化和产品更新换代的加速,要求加工设备具备更强的灵活性。传统机床由于其结构和功能的局限性,在面对不同形状、尺寸和工艺要求的零件时,往往需要进行复杂的工装夹具调整甚至机床改造,这不*耗时费力,而且成本高昂。立式加工中心则凭借其数字化的数控编程系统,可以快速、方便地调整加工参数和刀具路径,适应各种不同的加工任务。只需在计算机上修改加工程序,就能轻松实现对不同零件的加工,无需大量更换工装夹具。这种灵活性使得立式加工中心在多品种、小批量生产以及产品研发试制阶段具有无可比拟的优势,能够快速响应市场变化,满足企业个性化定制生产的需求。上海制造立式加工中心价位高速精密主轴:标配20,000rpm电主轴,搭配HSK刀柄,实现铝合金件镜面加工,粗糙度达Ra0.4μm。
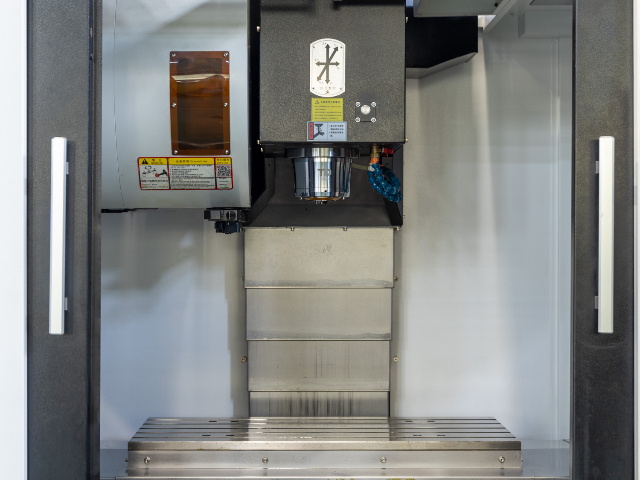
随着制造业对生产效率的追求不断攀升,高速切削技术成为关键因素之一。立式加工中心具备高速主轴系统,其转速范围通常比传统机床大幅提高,能够达到数万转每分钟甚至更高。高速切削不*可以显著提高材料去除率,缩短加工时间,还能改善加工表面质量,减少后续的精加工工序。例如在加工铝合金零件时,立式加工中心的高速切削能力可以使加工效率成倍提升,并且获得光滑的加工表面,满足航空航天、汽车制造等行业对零部件轻量化和高精度表面的双重要求。此外,立式加工中心的快速进给系统以及优化的切削路径规划,进一步提高了加工过程中的空行程速度和切削进给速度,使整体生产效率得到质的飞跃,相比传统机床具有明显的时间和成本优势。
进入半精加工和精加工阶段,更换为小直径、高硬度的刀具,通过五轴联动加工,使刀具能够沿着叶片的复杂曲面进行精确的切削运动。数控系统根据编程指令,精确控制主轴的转速、进给速度以及各坐标轴的运动轨迹,保证叶片的曲面精度和尺寸公差。例如,在加工叶片的叶身曲面时,通过A、C轴的联动,使刀具始终与曲面保持比较好的接触角度,加工出的曲面粗糙度达到Ra0.8μm以下,尺寸精度控制在±0.01mm以内。
在加工过程中,高压冷却系统持续向切削区域喷射冷却液,有效降低了切削温度,减少了刀具磨损,提高了刀具寿命。同时,刀具检测系统实时监测刀具的磨损情况,当刀具磨损达到设定阈值时,自动提醒操作人员更换刀具,避免了因刀具破损而导致的加工质量问题。自动排屑装置将加工过程中产生的切屑及时排出机床,保证了加工区域的清洁,避免了切屑对加工精度的影响。 重切削表现:50锥度主轴配30kW大扭矩电机,铸铁件进给速度可达8m/min,金属去除率提升50%。
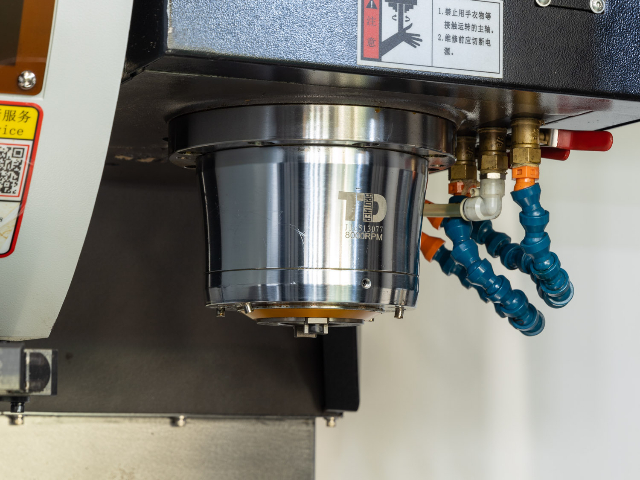
根据零部件的加工特点和精度要求,企业选择了具有高刚性、高精度和高速切削能力的立式加工中心。该机型采用了铸铁床身,经过精密的时效处理,有效消除了内应力,确保了机床的稳定性。主轴选用了高精度的电主轴,转速可达24000rpm,能够满足航空航天材料如钛合金、铝合金等的高速铣削需求。同时,配备了大容量的刀库,可容纳多达120把刀具,通过快速自动换刀系统,换刀时间缩短至1.5秒以内,极大减少了加工辅助时间。在数控系统方面,采用了先进的五轴联动数控系统,具备强大的插补运算能力和高分辨率的位置反馈系统,能够实现对复杂曲面的精确加工。此外,机床还配备了高压冷却系统、自动排屑装置以及先进的刀具检测系统,为高效、高精度加工提供了有力的保障。坚固的床身结构,为立式加工中心在复杂加工任务中提供了稳定可靠的基础支撑。浙江自动化立式加工中心有几种
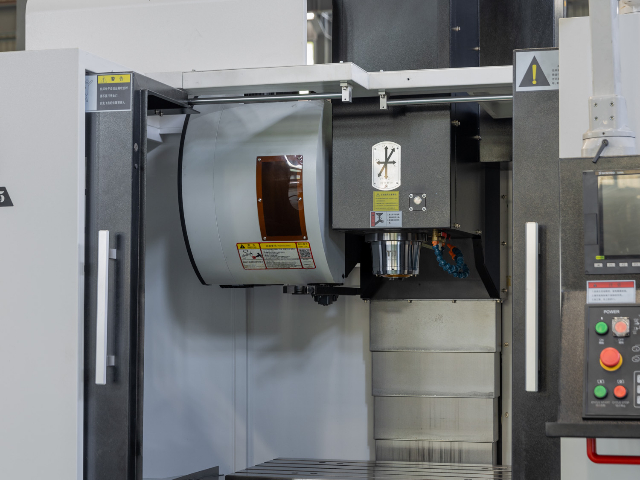
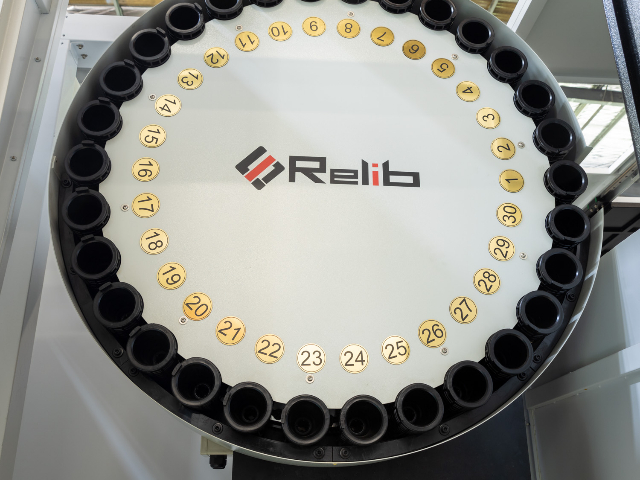
立式加工中心的自动换刀装置,宛如一位敏捷的助手,在加工工序切换时迅速而精确地更换刀具。上海数控立式加工中心服务热线
20世纪中叶,随着制造业对零部件加工精度和效率要求的不断提高,传统机床在复杂零件加工方面逐渐显露出局限性。在这样的背景下,加工中心的概念开始萌芽。早期的加工中心试图将多种加工功能集成于一体,以减少工件在不同机床之间的装夹和搬运次数,提高加工精度和生产效率。立式加工中心的雏形可以追溯到简单的铣床改进。工程师们在传统铣床的基础上,尝试增加自动换刀装置,使得机床能够在一次装夹中完成多种不同工序的加工,如铣削、钻孔、镗孔等。然而,受当时技术条件的限制,这些早期的尝试存在诸多问题,如换刀速度慢、刀具库容量小、控制系统简陋等,但它们为立式加工中心的后续发展奠定了基础。上海数控立式加工中心服务热线