
-
河北曲面抛光供应商
碳纤维件抛光的重心目标是 “提升光泽度 + 保护纤维结构 + 凸显纹理”,需精细适配碳纤维 “较强度、低延展性、树脂基体易磨损” 的复合特性。其适配逻辑围绕 “低强度作用 + 分层防护” 展开:碳纤维件由碳纤维(占比 60%-70%)与树脂基体(占比 30%-40%)构成,抛光时需避免高压高速导致树脂软化(树脂软化温度 80-120℃)或碳纤维断裂,因此采用 “微压力 + 软质载体” 组合,压力严格控制在 0.05-0.1MPa(为金属抛光压力的 1/4),转速 800-1500rpm,通过轻微摩擦去除树脂表层的划痕、脱模剂残留,同时保留碳纤维的编织纹理(如斜纹、平纹),避免过度抛光导致纹理模...
发布时间:2026.03.10 -
上海金属抛光打磨机
自动抛光打磨机从 “结构设计、流程优化、能量利用” 三方面实现效率提升。结构设计上,采用双主轴或多主轴布局,如双主轴设备可同时处理两个工件,产能较单主轴提升 80% 以上;部分设备配备自动上下料机械臂,上下料时间从人工的 30 秒缩短至 10 秒,设备利用率提升至 90%。流程优化方面,系统支持 “抛光 - 打磨” 工序联动,工件无需转移即可完成多道工序,如金属工件先经粗打磨去除氧化层,再自动切换抛光轮进行精抛光,工序衔接时间≤5 秒。能量利用上,设备采用变频电机与节能控制系统,当设备空载时自动降低电机转速(从 5000rpm 降至 1000rpm),能耗降低 30%;同时,抛光打磨产生的热量...
发布时间:2026.03.10 -
北京木质品抛光供应商
浮动抛光工艺的参数设定需围绕 “浮动压力、抛光转速、浮动行程” 三维度匹配,确保抛光效果与工件特性适配。浮动压力设定需根据工件材质硬度调整:金属材质(如不锈钢、铝合金)抛光压力控制在 0.15-0.25MPa,高硬度材质(如钛合金)可提升至 0.2-0.3MPa,增强切削力;非金属材质(如塑料、陶瓷)压力降至 0.08-0.15MPa,防止材质变形或崩边。抛光转速需结合抛光轮类型设定:羊毛轮抛光转速 4000-6000rpm,适合精抛;麻轮抛光转速 5000-8000rpm,适合粗抛;针对易发热材质(如铝合金),转速需降低 10%-20%,避免表面氧化。浮动行程参数决定缓冲组件的伸缩范围,通常...
发布时间:2026.03.10 -
安徽汽车零部件抛光生产厂家
漆面抛光过程中易出现 “抛光痕、漆面失光、局部色差” 三类问题,需针对性解决。抛光痕问题多因磨料粒度不当或载体过硬:若为粗抛痕,需换用更细粒度抛光剂(如从 1500# 换为 2000#),配合软质海绵轮重新精抛;若为精抛痕,需用 4000# 纳米抛光剂 + 高密度海绵轮(转速 1500rpm,压力 0.05MPa)轻抛 1-2 次,直至痕迹消除。漆面失光常源于过度研磨或高温软化:过度研磨需停止抛光,涂抹漆面养护剂(含聚合物密封成分)修复光泽;高温软化需立即停机降温,待漆面冷却后(降至室温),用 3000# 抛光剂轻抛恢复平整度,同时降低后续抛光转速(减少 200-300rpm)。局部色差多因抛...
发布时间:2026.03.10 -
浙江碳纤维件抛光售价
铸件去飞边抛光需严格划分预处理、去飞边、精抛三个阶段,每个阶段配套专属工艺参数。预处理阶段聚焦飞边状态优化:先用高压水器(压力 5-8MPa)冲洗铸件表面的型砂、氧化皮,避免杂质影响抛光精度;对厚度超过 5mm 的厚飞边,采用气割初步截断(预留 1-2mm 飞边余量),减少后续抛光工具损耗。去飞边阶段分为粗除边与细除边:粗除边选用 46#-80# 碳化硅砂轮,转速 3500-4500rpm,压力 0.3-0.5MPa,沿飞边根部单向切削,去除 80% 以上的飞边余量;细除边切换 120#-180# 树脂砂轮,转速 2500-3500rpm,压力 0.2-0.3MPa,沿铸件轮廓往复打磨,清理残...
发布时间:2026.03.09 -
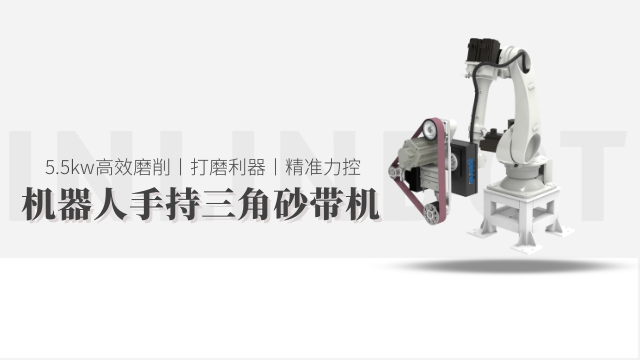
上海复合材料抛光报价
碳纤维件抛光的预处理需按 “清洁 - 缺陷检测 - 树脂修复” 三步进行,针对性解决复合材质的特殊问题。一步清洁:先用压缩空气(压力 0.3-0.5MPa)吹扫表面粉尘,再用异丙醇(浓度 95% 以上)浸湿的无尘布擦拭,去除脱模剂、油污等杂质 —— 异丙醇挥发性强(挥发时间<30 秒),可避免水分渗透导致树脂层与碳纤维分离;严禁使用水性清洁剂,防止树脂吸水膨胀。第二步缺陷检测:采用强光照射(照度≥5000lux)检查表面缺陷,标记出树脂划痕(深度≤2μm)、气泡(直径≤1mm)、纤维裸露区域,对深度>2μm 的划痕或裸露纤维,需进入修复环节;气泡区域需用针头穿刺排气,避免抛光时气泡破裂导致树脂...
发布时间:2026.03.09 -
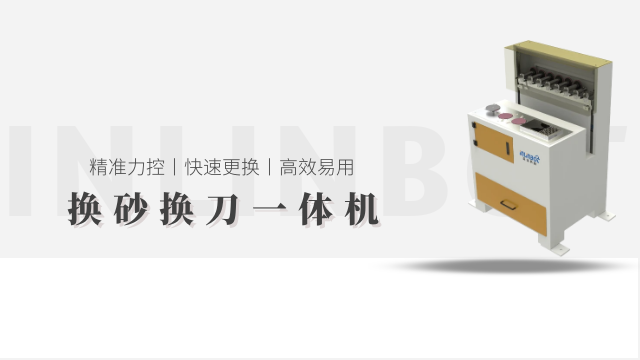
四川金属表面抛光工作站
软质抛光材料需围绕 “柔软度、摩擦系数、材质兼容性” 三维度分类选型,确保适配软质工件特性。按柔软度可分为超软质(如超细纤维抛光布,纤维直径 5-10μm,柔软度 Shore 00 20-30)、软质(如高密度海绵绒,孔隙率 80%-90%,柔软度 Shore 00 40-50)、中软质(如细羊毛毡,纤维长度 1-2mm,柔软度 Shore A 10-15)三类,超软质材料适配极软工件(如硅胶、泡沫),中软质材料适配稍硬的软塑料(如 TPU、PE)。从摩擦系数看,抛光材料摩擦系数需控制在 0.1-0.3 之间,过高易导致工件表面起毛或发热变形,过低则无法达到抛光效果,如超细纤维布摩擦系数约 0...
发布时间:2026.03.09 -
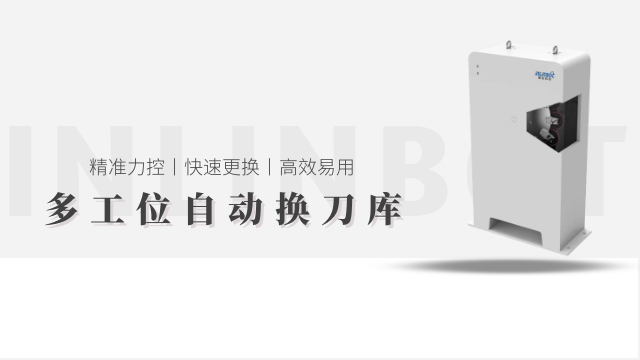
北京力控抛光厂家电话
柔性抛光工艺的重心在于 “材料柔性 + 压力自适应” 双重机制,通过柔性载体与动态调节协同实现对复杂工件的均匀抛光。其原理是采用具备弹性形变能力的抛光载体(如海绵、羊毛、柔性树脂),这类载体可根据工件表面形态产生 30%-50% 的形变,紧密贴合凹凸不平的工件表面,避免刚性抛光易出现的局部漏抛问题。同时,工艺配备气压驱动的柔性压力调节系统,当抛光载体接触工件凸起区域时,气压缸自动泄压,将接触压力从 0.15MPa 降至 0.05MPa,防止过度切削;接触凹陷区域时,气压缸补压,压力回升至 0.1-0.12MPa,确保凹陷处充分抛光。配合抛光载体的高速旋转(转速 2000-6000rpm)与轨迹...
发布时间:2026.03.08 -
北京非金属抛光工艺
软质抛光材料需围绕 “柔软度、摩擦系数、材质兼容性” 三维度分类选型,确保适配软质工件特性。按柔软度可分为超软质(如超细纤维抛光布,纤维直径 5-10μm,柔软度 Shore 00 20-30)、软质(如高密度海绵绒,孔隙率 80%-90%,柔软度 Shore 00 40-50)、中软质(如细羊毛毡,纤维长度 1-2mm,柔软度 Shore A 10-15)三类,超软质材料适配极软工件(如硅胶、泡沫),中软质材料适配稍硬的软塑料(如 TPU、PE)。从摩擦系数看,抛光材料摩擦系数需控制在 0.1-0.3 之间,过高易导致工件表面起毛或发热变形,过低则无法达到抛光效果,如超细纤维布摩擦系数约 0...
发布时间:2026.03.08 -
江苏铁件抛光工作站
曲面抛光工艺在不同行业应用中需结合场景特性优化工艺要点。汽车行业中,车灯灯罩(PC 材质)曲面抛光需采用 “低温抛光” 策略,转速 3000-4000rpm,压力 0.08-0.12MPa,配合冷却风器(风速 10-15m/s),防止 PC 材质软化变形,抛光后表面光泽度需达 90-95 度。医疗器械行业中,人工关节(钛合金材质)球面抛光需较高精度,采用 “多阶段精抛”,先粗抛(80# 氧化铝磨料)去除加工痕迹,再中抛(400# 氧化铬磨料)优化表面,较后精抛(1200# 金刚石微粉),表面粗糙度控制在 Ra≤0.02μm,确保生物相容性。消费电子行业中,智能手表表盘(蓝宝石材质)曲面抛光需 ...
发布时间:2026.03.07 -
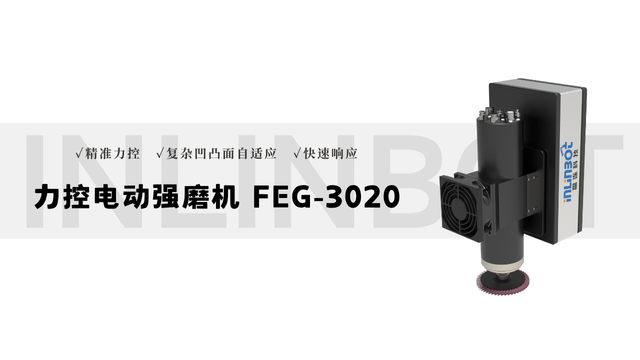
天津不锈钢抛光工作台
铸件去飞边抛光工具需按 “阶段功能 + 铸件特性” 双重标准选型,重心工具分为去飞边磨具与抛光磨具两类。去飞边磨具侧重切削效率与耐冲击性:粗除边磨具选用陶瓷结合剂砂轮(耐温≥1200℃,抗冲击强度≥1.5kJ/m²),如碳化硅、白刚玉材质,砂轮直径根据飞边大小选择(50-150mm),厚飞边适配大直径砂轮(100-150mm)提升切削力;细除边磨具选用树脂结合剂砂轮(弹性好,避免伤工件),粒度 120#-180#,砂轮厚度 5-10mm,适合清理狭小区域飞边。抛光磨具侧重表面精整效果:结构件抛光选用纤维抛光轮(如尼龙纤维轮,粒度 240#-320#),可兼顾效率与粗糙度;外观件抛光选用羊毛轮或...
发布时间:2026.03.07 -
山东非金属抛光售价
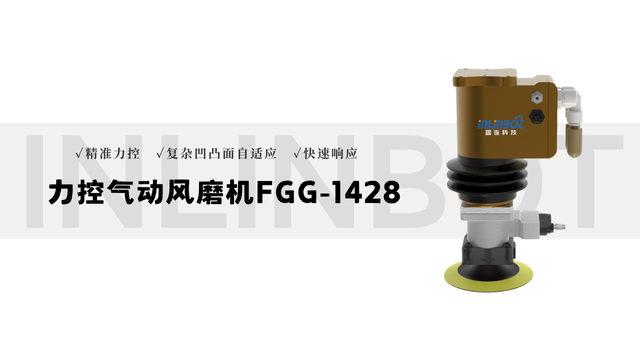
柔性抛光工艺在不同行业应用中需结合场景特性优化工艺细节。消费电子行业中,手机中框(铝合金材质)抛光需采用 “多阶段柔性抛光”,先粗抛(海绵轮 + 120# 氧化铝膏,压力 0.15MPa,转速 4000rpm)去除加工痕迹,再精抛(羊毛轮 + 400# 氧化铬膏,压力 0.08MPa,转速 2500rpm),较后超精抛(棉布轮 + 800# 氧化硅膏,压力 0.05MPa,转速 2000rpm),确保表面粗糙度 Ra≤0.05μm,满足高光效果需求。医疗器械行业中,手术器械(不锈钢材质)抛光需 “低压力 + 高洁净度”,选用羊毛轮 + 医用级抛光膏,压力 0.08-0.12MPa,转速 300...
发布时间:2026.03.06 -
广东浮动抛光砂带机
木质品抛光的预处理是保障效果的关键,需按 “清洁 - 修复 - 打底” 三步完成,针对性解决木材表面缺陷。一步清洁:用干燥软毛刷清理木材表面的木屑、粉尘,再用微湿的棉布(含水率≤10%)擦拭,避免水分过多导致木材吸水膨胀;若表面有油污,需用中性清洁剂(如肥皂水)轻轻擦拭,晾干至木材含水率恢复至 8%-12%(标准使用含水率)。第二步修复:针对木材表面的微小裂纹(宽度≤0.2mm),用木粉混合木工胶填充,胶液固化后(通常 24 小时)用 1200# 砂纸打磨平整;针对结疤、虫眼等瑕疵,用特用木质腻子(颜色匹配木材)填补,腻子干燥后需反复打磨 3-4 次,确保与木材表面平齐,避免抛光后出现凸起。第...
发布时间:2026.03.05 -
天津非金属抛光生产厂家
自动抛光打磨机通过 “材质选用、结构强化、防护处理” 保障长期耐用性。材质选用上,设备机架采用 Q235 钢板焊接而成,经时效处理消除内应力,硬度达 HB180-220,抗变形能力强;抛光打磨主轴选用 40Cr 合金钢,经调质处理与表面淬火,硬度达 HRC55-60,耐磨性提升 2 倍。结构强化方面,传动部件采用高精度滚珠轴承,使用寿命达 10000 小时以上;同步带选用聚氨酯材质,内置钢丝芯,抗拉伸强度提升 30%,避免长期运行导致的皮带断裂。防护处理上,设备表面采用静电喷塑工艺,涂层厚度达 80-100μm,耐腐蚀性强,可在湿度 40%-80% 的环境中长期使用;电气箱防护等级达 IP54...
发布时间:2026.03.05 -
江苏抛光厂家电话
浮动抛光工艺的质量控制需贯穿 “预处理 - 抛光过程 - 后处理” 全流程,确保抛光效果稳定。预处理阶段,需通过超声波清洗(清洗时间 8-12 分钟,温度 45-55℃)去除工件表面油污、毛刺,若预处理不彻底,抛光时杂质易嵌入浮动机构,影响压力调节精度,需 100% 检查工件清洁度。抛光过程中,通过压力传感器实时监测浮动压力(精度 ±0.01MPa),若压力波动超过 ±0.02MPa,系统自动调整气压 / 液压组件,确保压力稳定;同时用视觉检测系统(分辨率≥1600 万像素)实时拍摄抛光区域,识别表面粗糙度变化,若局部粗糙度超标(如 Ra>0.1μm),自动延长该区域抛光时间或微调浮动角度。后...
发布时间:2026.03.04 -
四川钣金抛光砂带机
漆面抛光的工具与耗材需围绕 “漆面类型 + 损伤程度” 精细匹配,重心分为抛光载体、抛光剂两类。抛光载体侧重软质贴合与散热性:轻微损伤适配高密度海绵轮(孔隙率 60%-70%),其细腻表面可减少漆面划痕,适合精抛;中度损伤选用中密度海绵轮(孔隙率 50%-60%),兼顾切削力与平整度;重度损伤需软质羊毛轮(纤维长度 2-3mm),羊毛纤维的弹性可缓冲研磨压力,避免局部过热。特殊漆面(如哑光漆)需特用哑光抛光轮(含消光颗粒),防止普通抛光轮破坏哑光效果。抛光剂需按研磨精度分级:粗抛剂(1000#-1500#)含 5-10μm 磨料,用于去除深度划痕;中抛剂(2000#-2500#)含 2-5μm...
发布时间:2026.03.04 -
江苏抛光工作站
铸件去飞边抛光过程中易出现 “飞边残留、表面划伤、氧化生锈” 三类问题,需针对性制定解决策略。飞边残留问题多因砂轮粒度选择不当或压力不足:若厚飞边残留,需换用更粗粒度砂轮(如从 80# 换为 60#),同时提升压力 0.05-0.1MPa;若凹槽处飞边残留,需更换异形砂轮(如锥形砂轮),配合慢转速(2500-3000rpm)深入清理。表面划伤问题常源于砂轮有杂质或抛光工具过硬:解决时需每次使用前用压缩空气(压力 0.5MPa)吹扫砂轮表面,去除残留金属碎屑;若为精抛划伤,需换用更细粒度抛光轮(如从 240# 换为 320#),同时降低压力 0.05-0.1MPa。氧化生锈问题主要针对铸铁件,需...
发布时间:2026.03.03 -
安徽自动抛光生产厂家
铸件去飞边抛光的重心目标是 “精细除边 + 表面精整” 双重需求,需兼顾飞边清理效率与铸件本体保护。其技术逻辑围绕 “先破边、再修边、后精抛” 展开:首先通过刚性磨具(如碳化硅砂轮)快速破除铸件浇口、冒口处的厚飞边(厚度 2-8mm),利用高速旋转(转速 3000-5000rpm)产生的切削力切断飞边与铸件本体的连接,同时控制切削深度(通常 0.5-1mm),避免损伤铸件基体;随后切换柔性磨具(如树脂砂轮)进行修边,去除残留的薄飞边(厚度 0.1-0.5mm)与毛刺,压力控制在 0.2-0.4MPa,确保飞边清理彻底且铸件表面无划痕;较后通过抛光轮进行精抛,降低表面粗糙度(从 Ra3.2μm ...
发布时间:2026.03.03 -
安徽非金属抛光售价
自动抛光工艺需针对不同材质的物理特性,制定差异化适配策略,避免损伤工件或影响抛光效果。不锈钢材质抛光时,优先选用 “麻轮 + 棕刚玉抛光膏” 组合,棕刚玉硬度高(HV2200),可有效去除不锈钢表面氧化层,抛光过程中需添加防锈剂,防止抛光后工件生锈;铝合金材质质地较软,适配 “棉布轮 + 白刚玉抛光膏”,白刚玉磨料韧性好,避免抛光时产生铝屑粘连,同时控制抛光温度≤60℃,防止铝合金表面出现黑斑。塑料材质(如 ABS、PC)抛光需采用 “海绵轮 + 氧化硅抛光膏”,海绵轮柔软度高,可贴合塑料曲面,氧化硅抛光膏粒度细(1-5μm),避免划伤塑料表面;抛光时需搭配冷却风器,实时降温,防止塑料软化变形...
发布时间:2026.03.02 -
上海铁件抛光厂家推荐
软质抛光工艺的参数控制需遵循 “低强度、精细化” 原则,根据工件材质与抛光需求动态调整。转速设定需严格匹配工件柔软度:极软硅胶件转速 800-1000rpm,软塑料件 1200-1500rpm,稍硬的 TPU 件 1500-2000rpm,转速过高易导致工件表面温度升高(超过 40℃即可能变形),需通过红外测温仪实时监测,温度超过阈值时自动降低转速。压力设定需按工件厚度分级:厚度<0.5mm 的超薄工件压力 0.01-0.02MPa,厚度 0.5-2mm 的常规工件 0.02-0.03MPa,厚度>2mm 的较厚工件 0.03-0.05MPa,压力调节精度需达 ±0.005MPa,避免压力波动...
发布时间:2026.03.02 -
广东全自动抛光厂家电话
曲面抛光工具的选型需严格匹配曲面形态、材质与抛光要求,形成 “工具形态 - 磨料类型 - 结合剂特性” 的三维适配体系。从形态看,球面适配球形、弧形抛光轮(直径 5-20mm),柱面适配圆柱形、锥形抛光轮(长度 10-50mm),自由曲面适配可变形柔性抛光轮(如海绵材质,变形量 5-10mm)。从磨料类型看,金属曲面(不锈钢、铝合金)粗抛选用氧化铝磨料(粒度 80#-120#),精抛选用氧化铬磨料(粒度 400#-800#);非金属曲面(塑料、陶瓷)粗抛选用碳化硅磨料(粒度 120#-240#),精抛选用氧化硅磨料(粒度 800#-1200#)。从结合剂特性看,刚性曲面(金属、陶瓷)适配树脂结...
发布时间:2026.02.02 -
山东金属表面抛光厂家电话
碳纤维件抛光的工具与耗材需遵循 “不损伤纤维 + 适配树脂” 原则,重心分为载体与抛光剂两类。抛光载体侧重 “柔软度 + 低摩擦”:优先选用超细纤维布轮(摩擦系数≤0.2)或海绵轮(硬度 Shore A 30-40),避免使用羊毛轮(纤维较粗易勾连碳纤维);载体需经过脱脂处理(含油量≤0.1%),防止油脂渗透导致树脂发黄。针对异形区域,选用定制化聚氨酯抛光头(弹性形变率≥30%),可贴合曲面形态,且不会划伤碳纤维。抛光剂侧重 “低研磨性 + 透明性”:选用纳米级二氧化硅抛光剂(粒径 0.5-2μm),研磨性低(去除量≤0.5μm / 次),避免过度切削树脂;抛光剂需为透明无色(折射率 1.5-...
发布时间:2026.02.01 -
四川汽车零部件抛光售价
软质抛光工艺需针对软质工件的形态与材质特性,制定差异化处理策略。极软工件(如厚度 0.3-1mm 的硅胶薄膜)抛光时,采用 “无接触式辅助 + 超软载体” 组合,通过气流悬浮装置(气压 0.02-0.03MPa)辅助支撑工件,避免直接夹持导致变形,选用超细纤维布抛光轮,转速 800-1200rpm,压力 0.01-0.02MPa,采用往复式轻扫路径,每次抛光时间控制在 10-20 秒,防止长时间摩擦导致工件发热。多孔软质工件(如海绵、泡沫制品)抛光时,采用 “低压力 + 透气性载体” 策略,选用带透气孔的海绵绒抛光轮(孔径 0.5-1mm),确保抛光时工件内部空气可排出,避免形成气压导致工件膨...
发布时间:2026.01.31 -
浙江力控抛光工作台
浮动抛光工艺需针对不同材质的物理特性,制定差异化适配策略,保障抛光质量与工件完整性。不锈钢材质抛光时,选用 “羊毛轮 + 氧化铬抛光膏” 组合,羊毛轮的柔性与浮动压力协同,可避免不锈钢表面产生划痕;抛光过程中添加防锈冷却液,防止抛光后表面生锈,冷却液流量控制在 5-8L/min,确保降温与防锈效果平衡。铝合金材质抛光需适配 “棉布轮 + 白刚玉抛光膏”,棉布轮柔软度高,配合 0.1-0.15MPa 的低浮动压力,减少铝屑粘连;同时控制抛光温度≤50℃,通过间歇式浮动(抛光 10 秒暂停 2 秒)避免热量积聚,防止铝合金表面出现黑斑。塑料材质(如 ABS、PC)抛光采用 “海绵轮 + 氧化硅抛光...
发布时间:2026.01.31 -
江苏非金属抛光工作台
柔性抛光工艺与刚性抛光工艺在适配范围、精度、安全性等方面存在明显差异。适配范围上,刚性抛光适用于平面、简单曲面等规则工件,对薄壁件、异形件易造成损伤;柔性抛光可覆盖薄壁件、异形件、复杂曲面件等多种形态工件,适配范围扩大 4-6 倍,尤其适合精密零部件加工。精度控制上,刚性抛光受工件装夹误差影响大,表面粗糙度偏差常达 ±0.08μm;柔性抛光通过柔性载体补偿装夹误差(适配误差 ±0.3mm),粗糙度偏差可控制在 ±0.02μm 以内,精度提升 4 倍以上。安全性上,刚性抛光因压力大、载体硬度高,易出现工件崩边、划伤;柔性抛光压力低、载体柔软,工件损伤率降至 0.1% 以下,同时操作人员接触柔性载...
发布时间:2026.01.31 -
广东压铸件抛光打磨机
曲面抛光工艺的重心在于 “轮廓贴合 + 动态参数调节”,通过多维度协同机制实现对曲面工件的均匀抛光。其原理是先通过激光扫描或三维建模获取曲面的精确轮廓数据(如曲率半径、弧长、凹凸形态),再根据数据规划抛光路径与参数。抛光过程中,抛光头搭载在多轴联动机构上,可沿曲面法线方向实时调整姿态,确保抛光轮与曲面保持恒定接触角度(通常 15°-30°);同时,压力传感器实时监测接触力,针对凸面区域自动降低压力(0.1-0.15MPa),防止过度抛光,凹面区域适当提升压力(0.15-0.2MPa),避免漏抛。配合抛光轮的高速旋转(转速 3000-8000rpm)与轨迹的螺旋式覆盖,形成 “轮廓适配 - 角度...
发布时间:2026.01.30 -
江苏全自动抛光报价
软质抛光工艺的参数控制需遵循 “低强度、精细化” 原则,根据工件材质与抛光需求动态调整。转速设定需严格匹配工件柔软度:极软硅胶件转速 800-1000rpm,软塑料件 1200-1500rpm,稍硬的 TPU 件 1500-2000rpm,转速过高易导致工件表面温度升高(超过 40℃即可能变形),需通过红外测温仪实时监测,温度超过阈值时自动降低转速。压力设定需按工件厚度分级:厚度<0.5mm 的超薄工件压力 0.01-0.02MPa,厚度 0.5-2mm 的常规工件 0.02-0.03MPa,厚度>2mm 的较厚工件 0.03-0.05MPa,压力调节精度需达 ±0.005MPa,避免压力波动...
发布时间:2026.01.29 -
江苏家电家具抛光生产厂家
铸件去飞边抛光的重心目标是 “精细除边 + 表面精整” 双重需求,需兼顾飞边清理效率与铸件本体保护。其技术逻辑围绕 “先破边、再修边、后精抛” 展开:首先通过刚性磨具(如碳化硅砂轮)快速破除铸件浇口、冒口处的厚飞边(厚度 2-8mm),利用高速旋转(转速 3000-5000rpm)产生的切削力切断飞边与铸件本体的连接,同时控制切削深度(通常 0.5-1mm),避免损伤铸件基体;随后切换柔性磨具(如树脂砂轮)进行修边,去除残留的薄飞边(厚度 0.1-0.5mm)与毛刺,压力控制在 0.2-0.4MPa,确保飞边清理彻底且铸件表面无划痕;较后通过抛光轮进行精抛,降低表面粗糙度(从 Ra3.2μm ...
发布时间:2026.01.27 -
北京抛光供应商
铸件去飞边抛光需严格划分预处理、去飞边、精抛三个阶段,每个阶段配套专属工艺参数。预处理阶段聚焦飞边状态优化:先用高压水器(压力 5-8MPa)冲洗铸件表面的型砂、氧化皮,避免杂质影响抛光精度;对厚度超过 5mm 的厚飞边,采用气割初步截断(预留 1-2mm 飞边余量),减少后续抛光工具损耗。去飞边阶段分为粗除边与细除边:粗除边选用 46#-80# 碳化硅砂轮,转速 3500-4500rpm,压力 0.3-0.5MPa,沿飞边根部单向切削,去除 80% 以上的飞边余量;细除边切换 120#-180# 树脂砂轮,转速 2500-3500rpm,压力 0.2-0.3MPa,沿铸件轮廓往复打磨,清理残...
发布时间:2026.01.27 -
山东木质品抛光打磨机
铸件去飞边抛光过程中易出现 “飞边残留、表面划伤、氧化生锈” 三类问题,需针对性制定解决策略。飞边残留问题多因砂轮粒度选择不当或压力不足:若厚飞边残留,需换用更粗粒度砂轮(如从 80# 换为 60#),同时提升压力 0.05-0.1MPa;若凹槽处飞边残留,需更换异形砂轮(如锥形砂轮),配合慢转速(2500-3000rpm)深入清理。表面划伤问题常源于砂轮有杂质或抛光工具过硬:解决时需每次使用前用压缩空气(压力 0.5MPa)吹扫砂轮表面,去除残留金属碎屑;若为精抛划伤,需换用更细粒度抛光轮(如从 240# 换为 320#),同时降低压力 0.05-0.1MPa。氧化生锈问题主要针对铸铁件,需...
发布时间:2026.01.27
热门标签