
-
北京漆面去毛刺机器人
流体冲击类工具通过高压流体或磨料流体的冲击作用去除毛刺,重心包括高压水射流喷嘴、磨料流工具等,适合深孔件、交叉孔件与复杂型腔件的去毛刺。高压水射流喷嘴按喷射形状分为圆形喷嘴(喷射压力 10-300MPa,适合去除内孔、窄缝处的细小毛刺,水流直径 0.1-1mm)与扇形喷嘴(喷射角度 15°-90°,适配平面、大面积表面的毛刺,覆盖范围广),工作时通过高压泵将水加压,形成高速射流冲击毛刺,无机械接触,避免工件变形,尤其适合薄壁件、易损件的去毛刺。磨料流工具由磨料缸、磨料与模具组成,磨料为高分子聚合物基体混合磨料颗粒(碳化硅、氧化铝,粒度 100-300 目),通过液压系统推动磨料在工件内孔或型腔...
发布时间:2026.03.09 -
河北不锈钢去毛刺哪家好
选购去毛刺设备需聚焦三大重心技术参数,确保与生产需求精细匹配。一是处理精度,需根据工件要求选择:普通机械零件毛刺高度去除要求≤0.05mm,可选用常规精度设备;精密仪器零件(如航空航天组件)需≤0.02mm,需选择高精度机型(重复定位精度 ±0.005mm)。二是处理效率,按生产批量选择:小批量生产(日均≤500 件)可选用半自动设备(如手动送料研磨机);大批量生产(日均≥1000 件)需选全自动设备(如连续式磨料流设备),单小时处理量可达 300-500 件。三是工件适配范围,设备的工作行程、夹持方式需与工件尺寸匹配:处理小型零件(直径≤50mm)可选用桌面式设备,夹持范围 5-50mm;处...
发布时间:2026.03.09 -
江苏箱体去毛刺厂家电话
去毛刺测试需结合具体工艺特点针对性设计,不同工艺的测试重点存在明显差异。针对机械去毛刺(如锉削、研磨),测试重点关注毛刺残留的均匀性与工件尺寸稳定性,需检测不同部位(如孔壁、边角、槽口)的毛刺去除效果,避免因手工操作或设备参数不当导致局部残留;对于化学去毛刺,需重点测试表面腐蚀情况,通过浸泡后的重量变化(失重率≤0.5%)、表面色差检测,判断化学药剂是否对工件材质造成损伤,同时验证深孔、盲孔等隐蔽部位的毛刺去除效果;高压水射流去毛刺测试需聚焦工件完整性,检测是否存在水射流冲击导致的变形、壁厚减薄,尤其适用于薄壁件、易损件;超声波去毛刺测试则需关注边角倒圆效果与表面粗糙度,避免超声能量过高导致工...
发布时间:2026.03.08 -
安徽漆面去毛刺机器人厂家
去毛刺机器人的编程模式分为三类,适配不同生产需求与操作人员技能水平。一类是示教编程,通过示教器手动拖动机器人末端工具,按加工路径逐点记录坐标,系统自动生成程序,操作门槛低(无需专业编程知识),适合小批量、固定路径的去毛刺作业(如单一型号零件长期生产),但路径精度依赖操作人员经验,复杂路径调试时间长(需 1-2 小时);第二类是离线编程,借助特用软件在电脑上搭建虚拟场景,导入工件 3D 模型后规划加工路径,可模拟碰撞检测与路径优化,再将程序传输至机器人,适合复杂工件(如多型腔模具)、大批量生产,调试时间缩短至 30 分钟以内,且可实现多台机器人程序同步更新;第三类是视觉引导编程,通过机器人搭载的...
发布时间:2026.03.08 -
江苏木质品去毛刺工作台
针对不同材质工件,去毛刺工作站的工艺参数需精细调整,重心围绕 “研磨介质选择”“能量输出控制”“加工时间设定” 展开。处理不锈钢(硬度 HRC 25-30)工件时,研磨工艺选用碳化硅磨料(粒径 80-120 目),机器人打磨转速设定为 1500-2000rpm,打磨进给速度 5-8mm/s,避免磨料过细导致效率低下;处理铝合金(硬度 HRC 10-15)工件时,超声振动工艺选用树脂磨料(邵氏硬度 70-80),振动频率 25-30kHz,振幅控制在 15-25μm,防止振幅过大造成工件表面划伤;处理塑料(如 ABS、PC)工件时,高压水射流工艺压力设定为 20-50MPa,喷嘴距离工件表面 1...
发布时间:2026.03.06 -
江苏金属去毛刺厂家
在大批量、复杂工件加工场景中,多台去毛刺机器人需通过系统化调度实现高效协同,重心机制包括 “任务分配”“路径规划”“状态同步” 三方面。任务分配环节,控制系统根据工件类型与加工工序,将任务拆解为单独单元(如 A 机器人处理外表面毛刺、B 机器人处理内孔毛刺),通过负载均衡算法分配至各机器人,避避免会单台设备过载;路径规划环节,借助车间数字地图,规划机器人运动路径与工件流转路线,确保多台机器人在同一工作区域内无碰撞(安全距离≥100mm),同时优化工件转运时间(如 AGV 小车与机器人上下料衔接间隔≤30 秒);状态同步环节,各机器人通过工业以太网实时上传作业状态(如 “加工中”“待料”“故障”...
发布时间:2026.03.05 -
上海家电家具去毛刺厂家电话
化学腐蚀式去毛刺设备利用酸性或碱性的药剂的腐蚀作用去除毛刺,重心由耐腐蚀处理槽、温控系统、搅拌装置与废水处理模块组成。工作时,将工件完全浸泡在定制化腐蚀药剂中(如针对铝合金的硝酸 - 氟化物混合液),通过温控系统将药液温度控制在 50-80℃,搅拌装置确保药液均匀接触工件表面,毛刺因截面积小、反应面积大,会优先被腐蚀溶解,而工件主体因腐蚀速率慢,可保持原有精度。该设备适合精密电子零件(如连接器引脚)、深孔件(如液压阀孔)等机械方法难以触及的场景,能去除 0.01-0.1mm 的微小毛刺,且去毛刺后工件边角圆润、无划痕。使用时需严格控制药剂浓度(酸液浓度 5%-15%)与处理时间(3-10 分钟...
发布时间:2026.03.05 -
福建漆面去毛刺工具
去毛刺测试需结合具体工艺特点针对性设计,不同工艺的测试重点存在明显差异。针对机械去毛刺(如锉削、研磨),测试重点关注毛刺残留的均匀性与工件尺寸稳定性,需检测不同部位(如孔壁、边角、槽口)的毛刺去除效果,避免因手工操作或设备参数不当导致局部残留;对于化学去毛刺,需重点测试表面腐蚀情况,通过浸泡后的重量变化(失重率≤0.5%)、表面色差检测,判断化学药剂是否对工件材质造成损伤,同时验证深孔、盲孔等隐蔽部位的毛刺去除效果;高压水射流去毛刺测试需聚焦工件完整性,检测是否存在水射流冲击导致的变形、壁厚减薄,尤其适用于薄壁件、易损件;超声波去毛刺测试则需关注边角倒圆效果与表面粗糙度,避免超声能量过高导致工...
发布时间:2026.03.05 -
安徽碳纤维件去毛刺售价
去毛刺机器人常见故障可按 “机械故障 + 电气故障 + 工艺故障” 分类,通过系统化排查快速定位并解决。机械故障方面,若机器人关节运动异响或卡顿,多为润滑不足(需补充特用润滑脂)或轴承磨损(更换同型号轴承);若工具更换后精度下降,需检查快换接口是否磨损(更换接口密封圈或定位销),重新校准工具坐标系。电气故障方面,若机器人无法启动,先检查电源电压(需稳定在 AC 380V±10%)与急停按钮状态(是否被误触发),再排查控制系统通讯(如工业以太网协议是否丢包,检查网线接头);若视觉系统无法定位工件,需清洁相机镜头(用无尘布蘸酒精擦拭)、重新标定视觉坐标系,或检查工件表面是否有油污(影响特征识别,需...
发布时间:2026.03.05 -
四川铸造件去毛刺厂家
切削修整类工具通过刀刃的切削作用精细去除毛刺,重心包括特用去毛刺铣刀、倒角刀、刮刀等,适合规则形状与复杂结构工件的精细去毛刺。去毛刺铣刀按刃口设计分为单刃铣刀(刃口锋利,适合去除薄壁件、深孔件的丝状毛刺,切削阻力小)与多刃铣刀(3-6 刃,刚性强,适配槽口、台阶处的飞边毛刺,加工效率高),刀柄直径常用 3-16mm,可安装在数控铣床或机器人上实现自动化加工。倒角刀专注于工件边角毛刺去除与倒圆处理,按倒圆半径分为固定半径(0.1-0.5mm)与可调半径(0.1-1mm)两类,刃口采用圆弧设计,加工时可一次性完成毛刺去除与边角倒圆,避免二次加工,适配螺栓孔、轴类零件的端部倒角。刮刀由较强度合金钢材...
发布时间:2026.03.04 -
福建家电家具去毛刺生产厂家
去毛刺刀具根据加工方式与工件特性,可分为四大类,适配不同毛刺类型与加工场景。一类是旋转式去毛刺刀具,如砂轮片、钢丝轮,通过高速旋转摩擦去除毛刺,适合不锈钢、碳钢等硬质材料的平面、边缘毛刺,砂轮片粒度选择需匹配毛刺大小(粗毛刺选 40-60 目,细毛刺选 80-120 目),常用于机械零件的批量去毛刺;第二类是切削式去毛刺刀具,如特用去毛刺铣刀、倒角刀,通过刀刃切削去除毛刺,铣刀适配深孔、槽口等复杂结构毛刺,倒角刀则专注于工件边角倒圆(倒圆半径 0.1-0.5mm 可调),适合精密零件的精细去毛刺;第三类是研磨式去毛刺刀具,如磨头、抛光轮,磨头(如圆柱磨头、球形磨头)可深入异形件缝隙去除毛刺,抛...
发布时间:2026.02.01 -
漆面去毛刺供应商
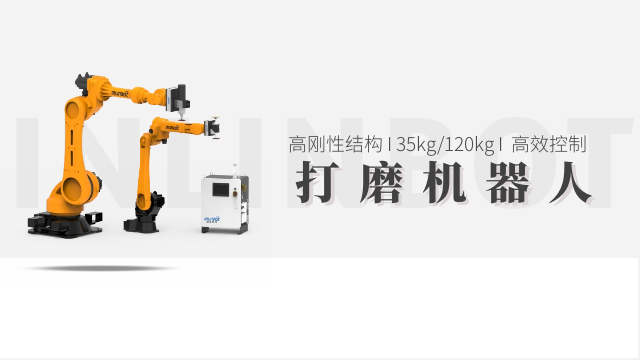
现代去毛刺机器人具备完善的数据化管理功能,通过数据采集、分析与追溯,助力生产优化。数据采集环节,机器人实时记录加工数据:工件信息(型号、数量、批次)、工艺参数(转速、力度、时间)、设备状态(运行时长、负载率、故障次数)、质量数据(毛刺检测结果、表面粗糙度值),数据采集频率≥1 次 / 秒,存储周期≥1 年;数据分析环节,系统通过工业软件对历史数据进行统计分析,识别生产瓶颈(如某工序加工时间过长)、优化工艺参数(如通过对比不同转速下的加工效果,确定较优转速);数据追溯环节,每个工件对应独一标识码(如二维码、RFID),扫码即可查看该工件的完整加工记录,包括加工机器人编号、操作人员、工艺参数、检测...
发布时间:2026.01.31 -
北京铸造件去毛刺工作台
去毛刺机器人通过 “硬件校准 + 软件补偿 + 实时监测” 多维度机制,确保加工精度稳定,重心控制环节贯穿作业全流程。硬件层面,机器人本体需定期进行精度校准(每季度 1 次),通过激光干涉仪检测各轴运动误差,调整关节参数(如减速比、零点位置),使重复定位精度维持在 ±0.02mm 以内;工具系统配备力控传感器(精度 ±0.1N),实时监测打磨力度,当接触力超过预设值(如硬质材料 5-10N,软质材料 2-5N)时,自动调整工具进给速度,避免过度打磨或漏除毛刺;视觉系统采用高精度相机(分辨率≥500 万像素)与镜头(畸变率≤0.1%),通过标定板校准相机与机器人坐标系,确保视觉定位误差≤0.03...
发布时间:2026.01.30 -
天津箱体去毛刺工作台
准确判断去毛刺刀具磨损状态,及时更换刀具,是保障加工质量的关键,重心判定标准分为四类。一类是视觉判定,通过肉眼或显微镜观察刀具刃口:若刃口出现明显崩缺、卷刃,或刀具表面有严重划痕、氧化,需立即更换;针对切削式刀具,若刃口颜色变为蓝色(高温氧化),说明磨损严重,需停止使用。第二类是加工效果判定,若加工后工件毛刺残留量超过标准(如通用零件>0.05mm),或表面粗糙度值升高(如从 Ra 1.6μm 升至 Ra 3.2μm),且调整工艺参数后无改善,说明刀具已磨损;针对倒圆刀具,若加工后的边角倒圆半径偏差超过 ±0.05mm,需更换刀具。第三类是参数判定,通过设备监测刀具加工时的电流、扭矩:若电流突...
发布时间:2026.01.29 -
四川铸件去毛刺售价
为避免工具磨损影响加工质量,去毛刺机器人需配备工具磨损监测与自动补偿系统,重心技术包括 “视觉监测”“力信号分析”“长度补偿” 三类。视觉监测方面,机器人搭载工具监测相机,定期拍摄工具刃口图像,通过图像识别算法计算磨损量(如砂轮直径磨损、铣刀刃口崩缺),当磨损量超过阈值(如砂轮直径减少 2mm),系统自动提示更换工具;力信号分析方面,力控传感器实时采集加工过程中的力信号,若相同工艺参数下的切削力持续升高(超过初始值 20%),判定工具已磨损,系统自动调整加工参数(如增加打磨时间、提高转速),临时补偿磨损影响;长度补偿方面,机器人配备工具长度测量装置(如激光测距传感器),每次换刀或加工前测量工具...
发布时间:2026.01.28 -
四川箱体去毛刺哪家好
去毛刺设备能通过标准化作业,确保每一件工件的去毛刺效果一致,稳定产品质量,为企业提升市场竞争力奠定基础。人工去毛刺受经验、状态等因素影响,毛刺去除效果波动大,易出现残留或过度打磨问题,导致产品质量不稳定,客户投诉率高。而去毛刺设备通过精细控制参数(如研磨时间、腐蚀浓度、打磨力度),同一批次工件的毛刺残留量、表面粗糙度误差可控制在 ±0.01mm、±0.2μm 内,质量一致性较高。稳定的产品质量能提升客户满意度,减少因质量问题导致的退货、返工,降低企业损失。同时,高质量的工件在装配时能减少卡滞、密封失效等问题,提升终端产品的可靠性与使用寿命,帮助企业在市场竞争中树立良好口碑,获得更多订单与合作机...
发布时间:2026.01.26 -
河北3c电子去毛刺生产厂家
针对高温、多尘、潮湿等特殊车间环境,需对去毛刺机器人进行针对性改造,确保稳定运行。高温环境(车间温度≥40℃,如冶金加工车间)改造:机器人本体采用耐高温材料(如高温合金外壳),电气柜加装强制散热系统(散热功率≥500W),传感器选用耐高温型号(工作温度 - 20℃-80℃),避免高温导致电子元件失效;多尘环境(如铸造车间)改造:机器人关节采用密封结构(防护等级≥IP65),电机与减速器进气口加装高效空气过滤器(过滤精度≤5μm),定期对运动部件进行防尘润滑(选用防尘型润滑脂);潮湿环境(如食品加工车间,湿度≥85%)改造:机器人表面做防腐处理(如镀锌或喷涂防腐涂层),电气接口采用防水连接器(防...
发布时间:2026.01.24 -
天津复合材料去毛刺售价
去毛刺设备能明显突破人工去毛刺的效率瓶颈,为批量生产提供高效支撑。传统人工去毛刺依赖操作人员经验,单件处理时间常需 5-10 分钟,且难以保证连续作业;而机械研磨式去毛刺设备单批次可处理数百件规则零件,1-3 小时即可完成批量去毛刺,效率提升数十倍。高压水射流式、机器人打磨式设备更能实现自动化连续运行,如机器人打磨设备每小时可处理 20-50 件汽车零部件,24 小时不间断作业,单日处理量可达上千件。即使是针对精密微小零件的超声振动式设备,5-30 分钟也能完成一批次处理,远快于人工。这种高效性不缩短了工件加工周期,还能快速响应订单需求,帮助企业提升产能,尤其适配汽车、电子等规模化生产行业。去...
发布时间:2026.01.23 -
上海汽车零部件去毛刺工作站
流体冲击类工具通过高压流体或磨料流体的冲击作用去除毛刺,重心包括高压水射流喷嘴、磨料流工具等,适合深孔件、交叉孔件与复杂型腔件的去毛刺。高压水射流喷嘴按喷射形状分为圆形喷嘴(喷射压力 10-300MPa,适合去除内孔、窄缝处的细小毛刺,水流直径 0.1-1mm)与扇形喷嘴(喷射角度 15°-90°,适配平面、大面积表面的毛刺,覆盖范围广),工作时通过高压泵将水加压,形成高速射流冲击毛刺,无机械接触,避免工件变形,尤其适合薄壁件、易损件的去毛刺。磨料流工具由磨料缸、磨料与模具组成,磨料为高分子聚合物基体混合磨料颗粒(碳化硅、氧化铝,粒度 100-300 目),通过液压系统推动磨料在工件内孔或型腔...
发布时间:2026.01.22 -
家电家具去毛刺哪家好
不同工件材质的硬度、韧性差异明显,需针对性选择去毛刺设备与工艺参数。针对不锈钢、合金钢等硬质材料(硬度 HRC≥30),优先选用机械类或高压水射流设备,机械类设备需搭配金刚石或立方氮化硼磨料,研磨转速控制在 1500-3000rpm;高压水射流设备压力设定为 100-200MPa,避免材质过硬导致毛刺难以去除。对于铝合金、铜合金等中软质材料(硬度 HRC≤20),可选用超声或化学去毛刺设备,超声设备振动频率 20-40kHz,研磨介质选用氧化铝磨料(粒径 100-200μm);化学设备需控制药剂浓度(酸液浓度 5%-10%)与处理时间(3-5 分钟),防止材质腐蚀。塑料、橡胶等软质材料工件易变...
发布时间:2026.01.21 -
安徽不锈钢去毛刺哪家好
针对深孔件、交叉孔件、微型件等特殊工件,去毛刺工作站需进行模块改造,重心改造方向包括 “工具适配”“路径优化”“辅助装置添加”。处理深孔件(孔径≤5mm、孔深>50mm)时,改造加工模块:将机器人打磨工具更换为细长磨头(直径 3-4mm、长度 60-80mm),高压水射流喷嘴更换为细长直管喷嘴(孔径 0.5-1mm),同时在孔口设置导向套,确保工具精细进入孔内;处理交叉孔件(如阀体的垂直交叉孔)时,优化加工路径:通过视觉相机采集交叉孔位置,规划 “多角度加工路径”(如先加工主孔,再调整角度加工侧孔),避免工具在交叉处碰撞,同时在加工后增加 “吹气清理” 步骤(通入高压空气),去除孔内残留毛刺碎...
发布时间:2026.01.20 -
碳纤维件去毛刺工具
现代去毛刺设备通过技术升级,在高效去毛刺的同时,能有效控制污染,符合国家环保标准,助力企业绿色生产。化学腐蚀式设备配备废水处理模块,可对腐蚀废液进行中和、过滤处理,使排放水达到 GB 8978《污水综合排放标准》,避免化学药剂污染环境;高压水射流式设备采用水循环系统,水资源利用率达 80% 以上,大幅减少水资源消耗;机械研磨式、机器人打磨式设备搭配除尘系统,可收集打磨过程中产生的粉尘,粉尘排放浓度符合 GB 16297《大气污染物综合排放标准》,改善车间作业环境。此外,磨料流式设备的磨料可重复使用 50-100 次,超声振动式设备噪音≤70dB,均能减少资源浪费与噪音污染,帮助企业实现环保生产...
发布时间:2026.01.20 -
浙江金属去毛刺哪家好
准确判断去毛刺刀具磨损状态,及时更换刀具,是保障加工质量的关键,重心判定标准分为四类。一类是视觉判定,通过肉眼或显微镜观察刀具刃口:若刃口出现明显崩缺、卷刃,或刀具表面有严重划痕、氧化,需立即更换;针对切削式刀具,若刃口颜色变为蓝色(高温氧化),说明磨损严重,需停止使用。第二类是加工效果判定,若加工后工件毛刺残留量超过标准(如通用零件>0.05mm),或表面粗糙度值升高(如从 Ra 1.6μm 升至 Ra 3.2μm),且调整工艺参数后无改善,说明刀具已磨损;针对倒圆刀具,若加工后的边角倒圆半径偏差超过 ±0.05mm,需更换刀具。第三类是参数判定,通过设备监测刀具加工时的电流、扭矩:若电流突...
发布时间:2026.01.20 -
安徽铸件去毛刺机器人厂家
去毛刺工作站检测模块的判定标准需结合工件应用场景量化,重心分为 “通用标准”“精密标准”“密封场景标准” 三类。通用标准适用于普通机械零件:毛刺残留高度≤0.05mm,表面粗糙度 Ra≤1.6μm,边角倒圆半径 0.1-0.3mm,视觉检测时无明显划痕、凹陷;精密标准适用于电子、医疗零件:毛刺残留高度≤0.02mm,表面粗糙度 Ra≤0.8μm,部分微型零件(如连接器引脚)需通过显微镜(放大倍数 200 倍)检测,确保无丝状毛刺残留;密封场景标准适用于液压阀块、气动元件:除基础毛刺要求外,需额外检测 “密封面平面度”(≤0.01mm/100mm)、“孔道内壁光滑度”(无台阶状毛刺),同时通过压...
发布时间:2026.01.20 -
3c电子去毛刺设备
开展去毛刺测试前需做好充分准备,确保测试结果的准确性与代表性。首先需明确测试对象的重心参数:包括工件材质(如铝合金、不锈钢、塑料等)、结构特征(薄壁件、深孔件、异形件等)、毛刺产生原因(切削加工、冲压成型、注塑成型等)及毛刺类型(飞边毛刺、尖角毛刺、丝状毛刺等)。样品选取需遵循 “随机抽样” 原则,从同一批次工件中抽取 3-5 件作为测试样件,确保样品毛刺状态与批量生产工件一致。同时需准备特用测试设备(如粗糙度仪、显微镜、卡尺)、标准检测工具(如毛刺高度规、圆角样板),并搭建与实际生产一致的测试环境(温度 20±5℃、湿度 40%-60%),避免环境因素影响测量精度。测试前还需对样品进行清洁处...
发布时间:2026.01.19 -
天津漆面去毛刺厂家
科学的维护与快速故障处理是保障去毛刺设备稳定运行的关键。日常维护需重点关注三大重心部件:一是研磨 / 切削部件,定期检查磨料磨损情况(磨损量超过 30% 需更换),清理刀具或磨料中的杂质,避免影响去毛刺效果;二是动力与传动系统,检测电机运行电流(波动范围≤±5%),检查皮带、齿轮等传动部件的松紧度与磨损情况,每季度进行一次润滑保养;三是控制系统与传感器,清洁控制柜灰尘,检查线路连接是否松动,定期校准视觉定位系统与压力传感器(每半年一次)。常见故障及处理方案:若出现去毛刺不彻底,可能是磨料磨损、压力不足或参数设置不当,需更换磨料、调整压力或优化工艺参数;若工件出现划伤、变形,可能是夹持力度过大或...
发布时间:2026.01.18 -
北京箱体去毛刺机器人厂家
针对深孔件、交叉孔件、微型件等特殊工件,去毛刺工作站需进行模块改造,重心改造方向包括 “工具适配”“路径优化”“辅助装置添加”。处理深孔件(孔径≤5mm、孔深>50mm)时,改造加工模块:将机器人打磨工具更换为细长磨头(直径 3-4mm、长度 60-80mm),高压水射流喷嘴更换为细长直管喷嘴(孔径 0.5-1mm),同时在孔口设置导向套,确保工具精细进入孔内;处理交叉孔件(如阀体的垂直交叉孔)时,优化加工路径:通过视觉相机采集交叉孔位置,规划 “多角度加工路径”(如先加工主孔,再调整角度加工侧孔),避免工具在交叉处碰撞,同时在加工后增加 “吹气清理” 步骤(通入高压空气),去除孔内残留毛刺碎...
发布时间:2026.01.17 -
河北家电家具去毛刺厂家电话
科学的维护与快速故障处理是保障去毛刺设备稳定运行的关键。日常维护需重点关注三大重心部件:一是研磨 / 切削部件,定期检查磨料磨损情况(磨损量超过 30% 需更换),清理刀具或磨料中的杂质,避免影响去毛刺效果;二是动力与传动系统,检测电机运行电流(波动范围≤±5%),检查皮带、齿轮等传动部件的松紧度与磨损情况,每季度进行一次润滑保养;三是控制系统与传感器,清洁控制柜灰尘,检查线路连接是否松动,定期校准视觉定位系统与压力传感器(每半年一次)。常见故障及处理方案:若出现去毛刺不彻底,可能是磨料磨损、压力不足或参数设置不当,需更换磨料、调整压力或优化工艺参数;若工件出现划伤、变形,可能是夹持力度过大或...
发布时间:2026.01.16 -
浙江铸件去毛刺工作台
去毛刺设备通过精细控制参数,能在去除毛刺的同时,较大程度保留工件原有精度,避免人工操作的不确定性。化学腐蚀式设备利用毛刺与工件主体腐蚀速率差异,针对性溶解 0.01-0.1mm 的微小毛刺,工件尺寸误差可控制在 ±0.005mm 内,完美适配精密电子零件的加工需求。超声振动式设备振幅控制在 10-50μm,研磨介质硬度与工件材质精细匹配,处理后表面粗糙度可达 Ra0.4μm 以下,且不会造成工件变形或划痕。机器人打磨式设备依托视觉定位系统与 ±0.01mm 的重复定位精度,能精细定位毛刺位置,按预设力度与路径打磨,避免人工打磨时因力度不均导致的工件尺寸偏差。这种高精度特性,确保了工件后续装配的...
发布时间:2026.01.16 -
山东去毛刺机器人厂家
去毛刺测试是工业制造中验证工件毛刺去除效果的关键环节,重心目的是确保工件满足装配精度、使用安全性及外观质量要求。测试需围绕四大重心指标展开:毛刺残留量(单个毛刺高度≤0.05mm 为合格,关键精密件需≤0.02mm)、表面粗糙度(经去毛刺后工件表面 Ra 值需≤1.6μm,配合面需≤0.8μm)、边角倒圆半径(通常控制在 0.1-0.3mm,避免尖锐边角影响装配或造成安全隐患)、工件完整性(测试后需无变形、划痕、材质损伤等二次缺陷)。通过量化这些指标,可精细判断去毛刺工艺是否适配工件特性,避免因毛刺残留导致后续装配卡滞、密封失效,或因过度去毛刺造成工件尺寸精度损失,为批量生产提供工艺可行性依据...
发布时间:2026.01.13
热门标签