
-
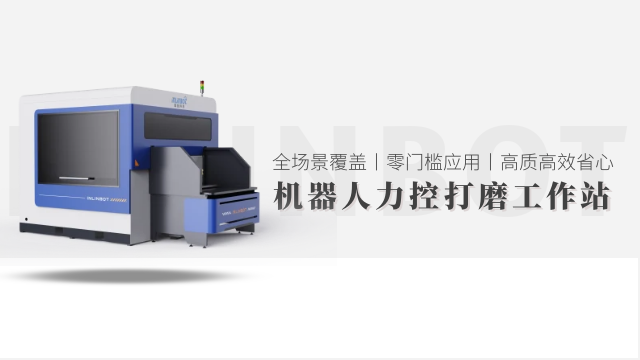
安徽机器人打磨头去毛刺
打磨头设备的自适应调节功能是应对工件表面不规整、材质不均的重心能力,通过 “压力自适应 + 转速自适应” 双重机制实现。压力自适应依托高精度力控传感器(精度 ±0.01N),实时采集打磨头与工件的接触压力,当遇到工件凸起区域时,系统自动降低进给压力(从 0.3MPa 降至 0.15MPa),避免过度打磨;接触凹陷区域时,自动提升压力(从 0.15MPa 增至 0.3MPa),确保打磨充分。转速自适应则根据工件材质硬度动态调整,针对高硬度金属(如不锈钢),转速自动提升至 3000-3500rpm 增强切削力;针对软质材料(如塑料),转速降至 1000-1500rpm 防止材料熔融。这种自适应调节...
发布时间:2026.01.17 -
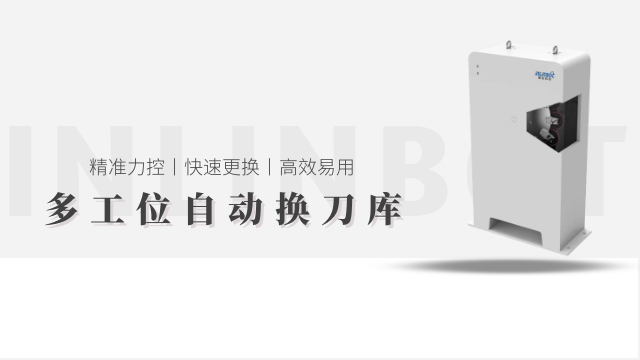
山东钣金打磨头价格
机器人打磨头的路径规划依托三维建模与离线编程技术,实现复杂工件的精细覆盖。首先通过激光扫描获取工件三维点云数据,导入路径规划软件产成网格化模型,软件会根据打磨要求(如表面粗糙度 Ra0.8μm)自动划分打磨区域,采用 “螺旋式” 或 “往复式” 路径策略 —— 平面区域选用往复式路径,路径间距设为 5mm 确保无遗漏;曲面区域采用螺旋式路径,螺距随曲率变化自动调整(曲率半径越小,螺距设为 2mm 提升覆盖率)。离线编程完成后,还可通过虚拟仿真验证路径合理性,模拟打磨过程中机器人关节运动范围、打磨头与工件的干涉情况,提前优化路径规避碰撞风险。相比传统人工示教,这种规划方式使路径精度提升至 ±0....
发布时间:2026.01.17 -
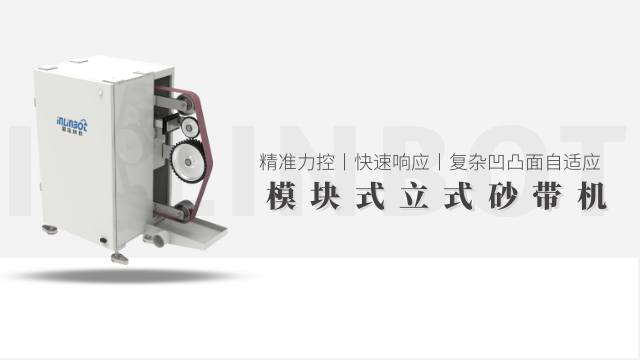
河北钛合金打磨头价格
曲面打磨头设备的重心在于 “柔性贴合” 与 “轨迹适配” 双重机制,专为曲面工件打磨设计。其通过多轴联动控制系统(通常为 3-5 轴)驱动打磨头,结合工件曲面的三维模型数据,预设精细打磨轨迹。工作时,打磨头在动力单元带动下高速旋转,同时借助压力传感器实时感知与工件曲面的接触力度,动态调整打磨头的进给深度与角度 —— 针对凸面区域,自动减小接触压力并优化轨迹弧度,避免局部打磨过量;针对凹面区域,适当增加压力并确保打磨头完全贴合曲面弧度,防止出现打磨盲区。这种 “轨迹精细 + 压力自适应” 的工作模式,能让打磨头始终与曲面保持均匀接触,彻底解决传统设备打磨曲面时易出现的凹凸不平、边角遗漏等问题,实...
发布时间:2026.01.17 -
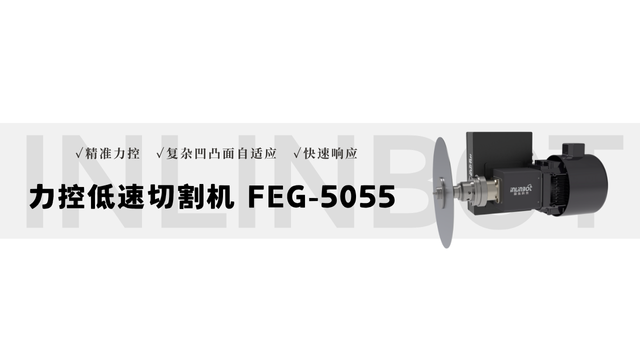
山东柔性打磨头去毛刺
设备的精度控制依赖多重技术协同,从微观层面保障打磨质量。在定位精度方面,采用光栅尺闭环控制,分辨率达 0.001mm,实时修正传动机构的累计误差,确保打磨头运动轨迹偏差不超过 ±0.005mm;接触压力控制上,搭载高精度压力传感器(精度 ±0.01N),配合 PID 算法动态调节气缸或伺服电机输出力,使接触压力波动范围控制在 ±5% 以内,避免因压力不均导致表面粗糙度差异;转速控制采用矢量变频技术,频率稳定度达 ±0.01Hz,确保打磨头转速在 500-5000rpm 范围内无波动,尤其在低转速精磨时,有效防止转速波动造成的划痕;此外,设备还配备工件姿态补偿系统,通过视觉相机捕捉工件实际位置偏...
发布时间:2026.01.16 -
天津全自动打磨头生产厂家
随着制造业向智能化、自动化转型,自动打磨头设备的市场需求持续攀升,行业发展呈现三大趋势:一是智能化升级,集成 AI 视觉检测、大数据分析等技术,实现打磨参数自动优化与质量追溯;二是模块化设计,通过更换不同功能模块,满足多工序集成需求,如打磨、抛光、去毛刺一体化作业;三是绿色化发展,采用更高效的粉尘处理技术与节能电机,降低环境影响。从市场前景来看,汽车制造、3C 电子、精密机械等行业的产能扩张,将直接带动自动打磨头设备的需求增长,同时中小企业对自动化装备的普及率逐步提高,中低端市场潜力巨大。此外,海外市场尤其是东南亚、中东等制造业快速发展地区,对高性价比自动打磨设备的需求旺盛,出口市场空间广阔。...
发布时间:2026.01.16 -
河北铸件打磨头哪家好
合理控制使用损耗是延长复合材料打磨头寿命、保障打磨质量的关键。使用前需根据复合材料类型调整打磨参数,避免 “参数错配” 导致的异常损耗 —— 如用碳纤维打磨头打磨芳纶纤维,易因磨料硬度过高导致纤维抽丝,同时磨头磨损速度加快约三0%。使用过程中需定期清理磨头表面的树脂残渣,每 30 分钟用压缩空气(压力 0.4MPa)吹扫磨料间隙,或用特用清理刷去除粘黏物,防止磨头堵塞导致打磨效率下降与局部过热。打磨头更换需遵循 “磨损量标准”,当磨料层厚度减少 3mm(约初始厚度的 1/3)或出现局部磨料脱落时,需立即更换,避免因磨料不足导致打磨压力异常,损伤复合材料表面。此外,存放时需将打磨头置于干燥环境(...
发布时间:2026.01.15 -
广东打磨头供应商
浮动打磨头设备的操作遵循 “参数设定 - 工件定位 - 自动打磨 - 质量检测” 的标准化流程。操作人员首先通过触摸屏选择对应工件的打磨程序,设定打磨转速(通常 500-2000rpm)、浮动压力(0.1-0.5MPa)及打磨路径,不同材质工件需匹配不同参数 —— 如金属件选择较高转速与压力,塑料件则需降低转速以防过热。随后将工件固定在定位夹具上,启动设备后,打磨头会自动下降并贴合工件表面,根据预设路径移动,同时浮动机构实时调节接触状态。打磨过程中,控制系统实时显示各项参数,若出现压力异常或转速波动,设备会发出警报。打磨完成后,操作人员取下工件进行表面粗糙度检测,确认合格后进入下一工序,整个操...
发布时间:2026.01.15 -
福建钢铁打磨头厂家电话
为保障曲面打磨头设备的长期稳定运行,需建立系统化的维护保养机制。日常维护方面,每次作业结束后,需拆卸打磨头清理表面残留的碎屑与粉尘,检查打磨头磨损情况,若弧形工作面出现缺口或磨损量超过 2mm,需及时更换,避免影响曲面贴合度;同时清洁三维定位工作台与扫描镜头,防止杂质影响定位精度。每周需对多轴传动系统进行检查,包括传动导轨的清洁与润滑,添加特用导轨润滑油,检查电机连接线是否牢固;对压力传感器进行校准,确保压力检测数据准确。每月进行一次多方面检修,包括打磨轨迹精度测试,通过标准曲面工件验证轨迹偏差,若超出允许范围则重新校准多轴传动参数;检查控制系统软件运行状态,备份设备参数与打磨程序;测试紧急停...
发布时间:2026.01.15 -
钢材打磨头售价
机器人打磨头的末端执行器需兼顾刚性与柔性,适配机器人多关节运动特性。针对不同工件类型,末端执行器采用模块化设计:金属件粗磨适配 “刚性连接 + 合金打磨头”,执行器本体采用 45 号钢一体成型,确保机器人高速运动时无震颤,打磨头选用钨钢材质,可承受 150N 的打磨压力;精密件精磨则采用 “柔性缓冲 + 复合材料打磨头”,执行器内置弹簧阻尼结构,缓冲行程达 5-10mm,能补偿机器人定位误差,打磨头选用聚氨酯结合剂砂轮,避免刚性接触损伤工件表面。此外,末端执行器还配备快换接口,更换打磨头需 30 秒,且接口重复定位精度达 ±0.02mm,满足多品种工件快速切换需求,大幅提升机器人作业灵活性。橡...
发布时间:2026.01.14 -
河北工业打磨头生产厂家
复合材料打磨头的重心优势在于其磨料与结合剂的特殊配比,能适配复合材料 “较强度、低导热、易分层” 的特性。这类打磨头的磨料多采用碳化硅、金刚石与陶瓷颗粒的混合配方,其中碳化硅磨料硬度达 HV2800,可高效切削碳纤维、玻璃纤维等增强相;金刚石颗粒(粒径 5-20μm)则针对树脂基体,避免打磨时树脂熔融粘黏磨头;结合剂选用弹性聚氨酯或酚醛树脂,兼具柔性与耐高温性(耐温可达 200℃),能缓冲打磨冲击力,防止复合材料因刚性接触出现纤维断裂或分层。其适配原理是通过 “磨料针对性切削 + 结合剂柔性缓冲” 的双重作用,在去除复合材料表面缺陷(如溢胶、毛刺)的同时,保护材料内部结构完整性,解决传统金属打...
发布时间:2026.01.13 -
北京锌合金打磨头抛光
相较于传统刚性打磨设备,柔性打磨头设备的优势体现在适配性、安全性与打磨质量上。适配性方面,其柔性打磨头可兼容金属、塑料、橡胶、木材等多种材质工件,无论是平面、曲面、异形件还是薄壁件,都能通过柔性适配实现紧密贴合,无需频繁更换打磨头或调整夹具,大幅提升作业灵活性。安全性上,柔性打磨头的弹性结构能有效缓冲打磨过程中的冲击力,避免因工件定位偏差或材质不均导致的设备过载、工件破损;同时,设备配备防护罩与紧急停止按钮,当出现异常情况时可快速停机,保障操作人员安全。打磨质量方面,通过实时力控调节,工件表面粗糙度可稳定控制在 Ra0.2-Ra2.0μm 之间,且能避免刚性打磨易产生的划痕、崩边等缺陷,尤其适...
发布时间:2026.01.12 -
江苏钢材打磨头厂家推荐
工业打磨头的类型选择需严格匹配工件材质、打磨需求与加工场景,形成明确的适配逻辑。针对高硬度材质(如不锈钢、钛合金),优先选用金刚石颗粒打磨头,其硬度可达 HV10000 以上,能高效去除金属表面氧化层且不易磨损;对于中等硬度的碳钢、铸铁,氧化铝打磨头性价比更高,通过调整磨料粒度(80#-1000#)实现粗磨去毛刺或精磨抛光;非金属材质(如塑料、陶瓷)则适配碳化硅打磨头,避免刚性过强导致工件崩边,其中碳化硅磨料的耐酸碱特性还能适配潮湿打磨场景。此外,根据打磨工序差异,平面打磨常用盘式打磨头,曲面或异形件适配碗型、锥形打磨头,深孔内壁打磨则需选择柱状带柄打磨头,这种 “材质 - 需求 - 形态” ...
发布时间:2026.01.12 -
河北钣金打磨头价格
打磨头设备的自适应调节功能是应对工件表面不规整、材质不均的重心能力,通过 “压力自适应 + 转速自适应” 双重机制实现。压力自适应依托高精度力控传感器(精度 ±0.01N),实时采集打磨头与工件的接触压力,当遇到工件凸起区域时,系统自动降低进给压力(从 0.3MPa 降至 0.15MPa),避免过度打磨;接触凹陷区域时,自动提升压力(从 0.15MPa 增至 0.3MPa),确保打磨充分。转速自适应则根据工件材质硬度动态调整,针对高硬度金属(如不锈钢),转速自动提升至 3000-3500rpm 增强切削力;针对软质材料(如塑料),转速降至 1000-1500rpm 防止材料熔融。这种自适应调节...
发布时间:2026.01.12 -
山东自动化打磨头生产厂家
复合材料打磨头与传统金属打磨头在结构、性能与应用场景上存在明显差异。结构上,传统金属打磨头多为实心刚性设计,磨料通过电镀或烧结固定,而复合材料打磨头采用 “多孔柔性基体 + 混合磨料” 结构,基体具备 5%-10% 的弹性形变能力,适配复合材料的柔性特性。性能上,传统金属打磨头注重硬度(HV8000 以上)与耐磨性,而复合材料打磨头更强调 “切削效率与材料保护平衡”,磨料硬度控制在 HV1800-3000 之间,避免过度切削;同时其堵塞率低于传统打磨头 50%,因混合磨料的间隙设计能减少树脂粘黏。应用场景上,传统金属打磨头适用于高硬度金属(如钢、钛合金),而复合材料打磨头专为碳纤维、玻璃纤维等...
发布时间:2026.01.11 -
福建浮动打磨头售价
柔性打磨头设备的关键在于 “柔性适配” 机制,凭借柔性打磨单元与智能感知系统的协同作用实现精细打磨。设备工作前,先通过控制系统导入工件的外形数据,预设打磨路径与基础参数。启动后,动力单元驱动柔性打磨头高速旋转,同时打磨头内置的力传感器实时监测与工件表面的接触力。当遇到工件表面不平整或异形结构时,柔性打磨头可通过自身的弹性组件或气压调节装置,自动调整接触角度与压力 —— 面对凸起部位,适当减小压力并微调打磨方向,避免过度打磨;针对凹陷或边角区域,增加贴合力度,确保无打磨盲区。这种动态自适应能力,让设备既能应对规则平面,也能高效处理异形、曲面工件,彻底解决传统刚性打磨头易造成工件损伤、打磨不均的问...
发布时间:2026.01.11 -
天津全自动打磨头去合模线
维护完成后需通过多维度验证,确保设备达到稳定运行状态,验证标准包括参数检测、空载测试、负载测试三类。参数检测:用转速计测试打磨头实际转速,与设定转速偏差应≤±50rpm;用压力 gauge 检测力控系统输出压力,波动范围需≤±0.02MPa;测量主轴径向跳动,误差应≤0.03mm,确保传动精度。空载测试:设备空载运行 30 分钟,监测电机温度(≤70℃)、轴承温度(≤80℃),无异常噪音(噪音值≤85dB);检查各指示灯与按钮功能正常,紧急停止按钮响应时间≤0.1 秒,确保安全功能可靠。负载测试:选用标准试件(如 45# 钢块或碳纤维板材)进行试打磨,检测工件表面粗糙度(需符合生产要求,如 R...
发布时间:2026.01.11 -
北京复合材料打磨头去冒口
在设备维护过程中,需规避四类常见误区,防止维护行为反而造成设备损伤。误区一:过度润滑主轴,认为润滑脂越多越好,实则过多润滑脂会阻碍散热,导致主轴温度升高,加速轴承磨损,正确做法是按 “少量多次” 原则涂抹,确保润滑均匀即可。误区二:用高压水器直接冲洗设备,易导致电气元件进水短路,尤其控制系统与传感器部位,正确清洁方式是用湿布擦拭设备表面,电气箱区域用压缩空气吹扫粉尘。误区三:打磨头磨损后继续使用,认为 “只要还能打磨就无需更换”,实则磨损的打磨头会导致打磨压力异常升高,增加电机负载,同时造成工件表面粗糙度超标,正确做法是严格按磨损标准及时更换。误区四:维护后不进行试运转,直接投入生产,易忽视维...
发布时间:2026.01.10 -
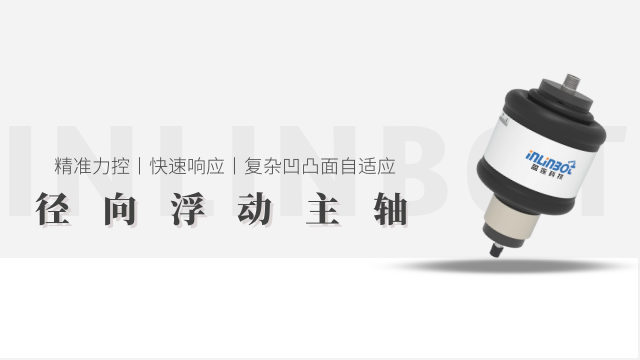
江苏机器人打磨头生产厂家
设备主要由柔性打磨单元、动力驱动系统、智能感知组件、控制系统及辅助支撑部件构成。柔性打磨单元是重心,打磨头采用柔性材料制成,如弹性砂轮、海绵砂纸或纤维磨头,部分打磨头还具备可变形结构,能根据工件形态灵活调整外形;打磨头与驱动轴连接部位设有缓冲弹簧或气压缓冲装置,进一步提升柔性适配性。动力驱动系统多采用伺服电机,支持 0-2800rpm 无级调速,可根据工件材质与打磨需求精细调节转速,确保打磨效率与质量平衡。智能感知组件包含力传感器、位移传感器,实时采集打磨过程中的接触力、打磨头位移数据,并反馈至控制系统。控制系统搭载特用操作软件,支持参数可视化设定与打磨路径编程,搭配触摸屏方便操作人员监控与调...
发布时间:2026.01.09 -
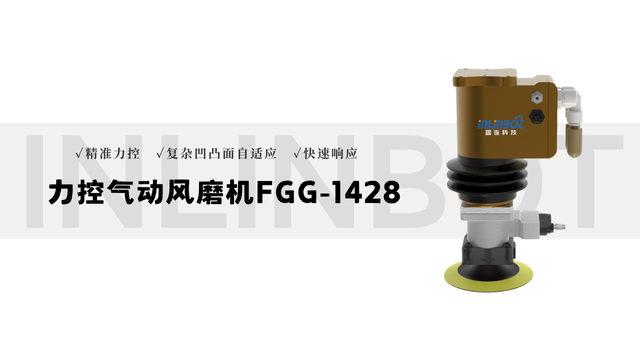
天津钣金打磨头厂家
为保障曲面打磨头设备的长期稳定运行,需建立系统化的维护保养机制。日常维护方面,每次作业结束后,需拆卸打磨头清理表面残留的碎屑与粉尘,检查打磨头磨损情况,若弧形工作面出现缺口或磨损量超过 2mm,需及时更换,避免影响曲面贴合度;同时清洁三维定位工作台与扫描镜头,防止杂质影响定位精度。每周需对多轴传动系统进行检查,包括传动导轨的清洁与润滑,添加特用导轨润滑油,检查电机连接线是否牢固;对压力传感器进行校准,确保压力检测数据准确。每月进行一次多方面检修,包括打磨轨迹精度测试,通过标准曲面工件验证轨迹偏差,若超出允许范围则重新校准多轴传动参数;检查控制系统软件运行状态,备份设备参数与打磨程序;测试紧急停...
发布时间:2026.01.09 -
山东曲面打磨头去合模线
曲面打磨头设备凭借对曲面工件的高效精细打磨能力,普遍应用于多个行业的重心零部件加工。在汽车行业,用于车灯灯罩曲面抛光、方向盘弧形表面打磨、轮毂曲面去毛刺;在消费电子领域,适配智能手表表盘曲面、耳机外壳弧形面的高光处理,以及 VR 设备镜片曲面的精细打磨;医疗器械行业中,针对人工关节球面、内窥镜探头曲面等精密部件进行打磨,确保表面光滑度符合生物相容性要求;航空航天领域则用于发动机叶片曲面、机身蒙皮曲面的加工,满足较强度与高精度的双重需求。此外,在家具制造行业,可对木质圆桌桌面、曲面椅腿进行打磨抛光,在工艺品加工领域,适配陶瓷、玉石等材质曲面摆件的精细打磨,应用场景极为普遍。自动打磨头设备的紧急停...
发布时间:2026.01.08 -
福建钣金打磨头厂家
柔性打磨头设备的关键在于 “柔性适配” 机制,凭借柔性打磨单元与智能感知系统的协同作用实现精细打磨。设备工作前,先通过控制系统导入工件的外形数据,预设打磨路径与基础参数。启动后,动力单元驱动柔性打磨头高速旋转,同时打磨头内置的力传感器实时监测与工件表面的接触力。当遇到工件表面不平整或异形结构时,柔性打磨头可通过自身的弹性组件或气压调节装置,自动调整接触角度与压力 —— 面对凸起部位,适当减小压力并微调打磨方向,避免过度打磨;针对凹陷或边角区域,增加贴合力度,确保无打磨盲区。这种动态自适应能力,让设备既能应对规则平面,也能高效处理异形、曲面工件,彻底解决传统刚性打磨头易造成工件损伤、打磨不均的问...
发布时间:2026.01.07 -
上海复合打磨头去毛刺
为保障柔性打磨头设备的稳定运行与使用寿命,需建立规范的维护保养体系。日常维护方面,每次作业结束后,需拆卸柔性打磨头,清理表面残留的碎屑与粉尘,检查打磨头磨损情况,若打磨头出现变形、磨料脱落或磨损量超过 3mm,需及时更换,避免影响打磨质量;同时清洁工作台面与传感器表面,防止杂质影响定位与数据采集精度。每周需对动力驱动系统进行检查,包括电机运行声音是否正常、连接线是否牢固,对传动部件添加特用润滑油,减少机械磨损;校准力传感器与位移传感器,确保数据采集准确。每月进行一次多方面检修,检查柔性缓冲装置的弹性是否正常,若弹簧弹力下降或气压缓冲漏气需及时维修更换;测试控制系统的程序运行与数据存储功能,备份...
发布时间:2026.01.06 -
浙江铸件打磨头厂家电话
打磨头设备日常维护需遵循 “清洁 - 检查 - 润滑 - 记录” 的标准化流程,每日作业前与作业后各执行一次。作业前,先清理设备表面及工作台的碎屑、粉尘,重点擦拭打磨头安装法兰面,确保无杂质影响同心度;检查打磨头是否松动,用扭矩扳手按标准力矩(通常 8-12N・m)紧固,避免高速旋转时出现晃动。作业后,拆卸打磨头,用压缩空气(压力 0.4-0.6MPa)吹扫磨料间隙的残留碎屑,若为树脂结合剂打磨头,需用中性清洁剂擦拭表面,防止树脂残留硬化堵塞;检查设备电源线、信号线是否破损,散热风扇是否正常运转。同时填写维护记录表,记录打磨头使用时长、设备运行参数(如转速、压力)及异常情况,为后续维护提供数据...
发布时间:2026.01.06 -
山东铸件打磨头哪家好
曲面打磨头设备凭借对曲面工件的高效精细打磨能力,普遍应用于多个行业的重心零部件加工。在汽车行业,用于车灯灯罩曲面抛光、方向盘弧形表面打磨、轮毂曲面去毛刺;在消费电子领域,适配智能手表表盘曲面、耳机外壳弧形面的高光处理,以及 VR 设备镜片曲面的精细打磨;医疗器械行业中,针对人工关节球面、内窥镜探头曲面等精密部件进行打磨,确保表面光滑度符合生物相容性要求;航空航天领域则用于发动机叶片曲面、机身蒙皮曲面的加工,满足较强度与高精度的双重需求。此外,在家具制造行业,可对木质圆桌桌面、曲面椅腿进行打磨抛光,在工艺品加工领域,适配陶瓷、玉石等材质曲面摆件的精细打磨,应用场景极为普遍。自动打磨头设备处理后的...
发布时间:2026.01.05 -
北京锌合金打磨头厂家
该设备主要由浮动打磨单元、动力系统、定位机构、控制系统及辅助组件构成。浮动打磨单元是重心,包含打磨头本体、浮动支架与驱动源,打磨头多采用可更换的砂轮或砂纸盘,适配不同打磨需求;浮动支架内置弹簧或气压杆,提供稳定的缓冲与调节力,确保打磨压力可控。动力系统通常为伺服电机,支持 0-2500rpm 无级调速,可根据工件材质调整转速。定位机构分为机械夹具与视觉定位两种,机械夹具适用于标准化工件,视觉定位则能精细识别异形工件的轮廓。控制系统采用 PLC 编程,搭配触摸屏实现参数设定,可实时显示打磨压力、转速等数据,部分设备还配备压力传感器,实时反馈打磨头与工件的接触状态,保障打磨过程稳定。设备的打磨路径...
发布时间:2026.01.04 -
山东镁合金打磨头厂家电话
曲面打磨头设备的重心在于 “柔性贴合” 与 “轨迹适配” 双重机制,专为曲面工件打磨设计。其通过多轴联动控制系统(通常为 3-5 轴)驱动打磨头,结合工件曲面的三维模型数据,预设精细打磨轨迹。工作时,打磨头在动力单元带动下高速旋转,同时借助压力传感器实时感知与工件曲面的接触力度,动态调整打磨头的进给深度与角度 —— 针对凸面区域,自动减小接触压力并优化轨迹弧度,避免局部打磨过量;针对凹面区域,适当增加压力并确保打磨头完全贴合曲面弧度,防止出现打磨盲区。这种 “轨迹精细 + 压力自适应” 的工作模式,能让打磨头始终与曲面保持均匀接触,彻底解决传统设备打磨曲面时易出现的凹凸不平、边角遗漏等问题,实...
发布时间:2026.01.04 -
福建复合打磨头抛光
维护完成后需通过多维度验证,确保设备达到稳定运行状态,验证标准包括参数检测、空载测试、负载测试三类。参数检测:用转速计测试打磨头实际转速,与设定转速偏差应≤±50rpm;用压力 gauge 检测力控系统输出压力,波动范围需≤±0.02MPa;测量主轴径向跳动,误差应≤0.03mm,确保传动精度。空载测试:设备空载运行 30 分钟,监测电机温度(≤70℃)、轴承温度(≤80℃),无异常噪音(噪音值≤85dB);检查各指示灯与按钮功能正常,紧急停止按钮响应时间≤0.1 秒,确保安全功能可靠。负载测试:选用标准试件(如 45# 钢块或碳纤维板材)进行试打磨,检测工件表面粗糙度(需符合生产要求,如 R...
发布时间:2026.01.03 -
浙江镁合金打磨头生产厂家
打磨头设备的自适应调节功能是应对工件表面不规整、材质不均的重心能力,通过 “压力自适应 + 转速自适应” 双重机制实现。压力自适应依托高精度力控传感器(精度 ±0.01N),实时采集打磨头与工件的接触压力,当遇到工件凸起区域时,系统自动降低进给压力(从 0.3MPa 降至 0.15MPa),避免过度打磨;接触凹陷区域时,自动提升压力(从 0.15MPa 增至 0.3MPa),确保打磨充分。转速自适应则根据工件材质硬度动态调整,针对高硬度金属(如不锈钢),转速自动提升至 3000-3500rpm 增强切削力;针对软质材料(如塑料),转速降至 1000-1500rpm 防止材料熔融。这种自适应调节...
发布时间:2025.11.24 -
上海自动打磨头抛光
智能监测与预警功能是保障设备稳定运行、预防故障的关键,通过多维度传感器与数据算法实现实时监控。设备实时监测打磨头转速(精度 ±10rpm)、电机电流(精度 ±0.1A)、工作温度(范围 - 10-120℃)及打磨压力,当转速波动超过 ±50rpm、电机电流骤增 20% 以上,或温度超过 80℃时,系统立即发出声光报警(报警声≥85dB,警示灯闪烁频率 2 次 / 秒),同时在触摸屏显示故障类型(如 “打磨头堵塞”“电机过载”)。部分不错设备还具备趋势分析功能,通过记录历史运行数据,预测易损件使用寿命(如打磨头剩余寿命、轴承磨损程度),提前约3-5 天推送更换提醒。该功能可将设备突发故障率降低 ...
发布时间:2025.11.24 -
浙江钢铁打磨头生产厂家
相较于普通打磨设备,曲面打磨头设备的优势集中在适配性、精度与效率三大维度。适配性上,其可兼容曲率半径 5mm-500mm 的各类曲面工件,无论是球面、柱面、抛物面还是不规则自由曲面,均能通过轨迹调整实现完美贴合,无需频繁更换打磨头或夹具。精度方面,通过多轴联动与压力自适应控制,曲面表面粗糙度可稳定控制在 Ra0.1-Ra1.6μm 之间,曲面轮廓度误差≤±0.01mm,远优于人工打磨或传统设备的加工精度。效率上,设备支持批量工件连续打磨,单工件打磨时间较人工缩短 60% 以上,且无需人工干预打磨过程,需上下料操作,大幅降低人力成本。此外,设备配备的粉尘收集装置可覆盖打磨头工作区域,粉尘收集率≥...
发布时间:2025.11.23
热门标签