

-
郑州数控成型磨齿机供销商
成型磨齿机的冲程移动速度对磨齿烧伤有一定影响。在保持单位时间内金属去除量不变的前提下,适当加快冲程走刀速度,减少进刀量,可以有效改善烧伤表面,并提高成型磨齿机的表面光洁度。然而,这种方法可能会降低表面光洁度。在磨削过程中,砂轮与工件接触区的瞬间温度可达到960℃以上。因此,冷却油管的位置决定了磨齿烧伤的可能性。通常情况下,冷却液直接喷射到磨削区域,但磨削区域产生的瞬间热量使冷却液雾化,在磨削区域形成贫油区,使冷却液无法达到冷却效果,增加了磨齿烧伤的可能性。改进后的冷却液系统避免直接喷射在磨削区域,同时要考虑砂轮气孔的阻塞。冷却油管分为两组,其中一组直接喷射到砂轮参与切削部分,以冲洗掉粘在砂轮上...
发布时间:2025.07.14 -
绍兴数控成形砂轮磨齿机多少钱
成形砂轮磨齿机的快速发展离不开数控砂轮修整技术的不断发展与运用。数控砂轮修整器的运用使得砂轮齿廓修整精度很大程度提高,从而实现了成形磨齿法的精密磨齿,进一步推动了成形磨齿机的发展。数控砂轮修整器一般采用金刚笔或者金刚石滚轮作为修整工具。然而,采用金刚笔修整时需要不断调整金刚笔的倾角,以使其适应修整表面的法矢,这使得运动控制变得复杂,修整效率较低。此外,金刚笔的点接触修整使得笔尖上的金刚石容易磨损,且磨损量不规则,补偿困难,这对砂轮的修整精度产生了较大的影响。由于金刚笔修整成形砂轮存在诸多弊端,现代数控砂轮修整器大多采用金刚石滚轮作为修整工具。金刚石滚轮在进行非线性复杂型面修整时,不只能够修整出...
发布时间:2025.07.14 -
成都成型磨齿机促销价格
成型磨齿机与展成磨齿机有着不同的工作原理和进给方式。成型磨齿机的进给是垂直于加工工件的,即径向进给。在成型磨齿机中,使用的是成型砂轮,其形状与较终齿型形状相同,但在未加工之前,齿槽的形状较窄,因为需要留下一定的磨削余量。根据齿轮的原理,当砂轮远离齿轮时,砂轮会先接触到齿轮上压力角较小的位置,而不是与齿轮设计的压力角完全重合。因此,在初始的磨削过程中,齿轮分度圆以上的部分并没有参与切削。而分度圆下端,特别是滚刀过度弧上端的位置,刀量去除较大。随着径向进给相对于齿轮下端量值的减少,上端量值会增大。这样,在相同的径向进给量的前提下,就会形成不同的金属去除量。总结起来,成型磨齿机通过垂直于加工工件的径...
发布时间:2025.07.13 -
成都齿轮成形磨齿机怎么样
要实现成型磨齿机不磨齿根圆齿槽部位,在加工外齿轮时,需要采用磨前滚刀对齿形进行预加工。磨前滚刀与普通滚刀的不同之处在于,磨前滚刀的刀齿顶部采用触角的刀头,这样在齿轮齿根圆处的展成加工中会产生一定量的根切,从而预先成型被加工齿轮的齿根部位,并将齿面大部分余量切除。在齿形齿厚处均匀留出磨齿时的余量,以便在磨齿中实现不磨齿根的要求。同样的原理也适用于加工内齿圈,需要采用磨前插齿刀对齿形进行预加工。磨前滚刀有单圆弧和双圆弧两种类型。在加工过程中,齿根圆角、磨削凸台和齿根表面的加工质量对齿轮的弯曲疲劳强度有很大影响。因此,在条件允许的情况下,建议采用单圆弧齿根,也就是使用单圆弧磨前滚刀进行齿形预加工。通...
发布时间:2025.07.13 -
西安成形砂轮磨齿机优惠价
数控成型砂轮磨齿机砂轮修整方法:坐标修整装置:极坐标修整装置结合了切入式修整和摆动式休整的特点,数控系统控制金刚滚轮在极坐标系中的平面运动包络砂轮轴截形曲线,实现砂轮成型修整。修整砂轮时,修整滚轮和砂轮以一定的线速比绕自身回转中心回转。砂轮绕摆动中心摆动,修整滚轮沿自身径向朝砂轮做直线运动。通过直线轴和回转轴两轴插补将砂轮截面修整成与待磨齿轮齿槽相适应的形状。修整过程中砂轮与滚轮接触点处的法面矢量始终相同与该点处的相对速度矢量相互垂直。两轴插补占据空间小适合大型内齿磨削装置所用砂轮的修整。在磨齿过程中,成型磨齿机要求没有凸台、台阶和尖点的产生,并且要避免磨削裂纹和烧伤存在。西安成形砂轮磨齿机优...
发布时间:2025.07.12 -
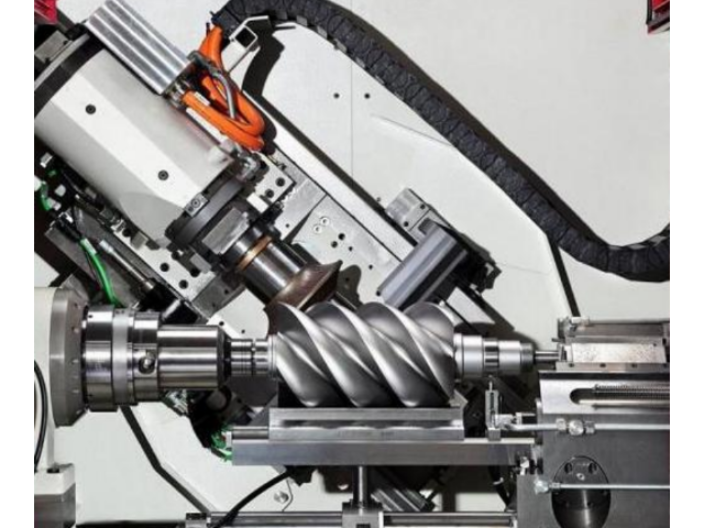
徐州数控成型磨齿机销售公司
成型磨齿机的精度是由哪些决定的?数控砂轮修整器:成型砂轮磨齿机快速发展,离不开数控砂轮修整技术的发展与运用;数控砂轮修整器的运用使砂轮齿廓修整精度大为提高,使成型磨齿法精密磨齿得以实现,进而促进了成型磨齿机的发展。数控砂轮修整器一般采用金刚笔或者金刚石滚轮作为修整工具。采用金刚笔修整时需要不断调整金刚笔的倾角使其适应修整表面的法矢,运动控制复杂,修整效率低;另外,金刚笔的点接触修整使笔尖金刚石易磨损,且磨损量不规则、补偿困难,对砂轮的修整精度影响较大。数控成型磨齿机的修整单元包括修整刀具和修整轴,用于修整滚轮和砂轮,以保证齿形轮廓线的精度。徐州数控成型磨齿机销售公司成型磨齿机的发展特点:成型磨...
发布时间:2025.07.12 -
徐州成型磨齿机促销价格
数控成型磨齿机操作流程:1、操作者必须熟悉本设备结构性能,传动原理以及加工应用程序,经考试合格取得操作证后方可单独操作。2、操作者要认真做到“三好”(管好、用好、修好)“四会”(会使用、会保养、会检查、会排除故障)。3操作者必须遵守使用设备的“五项纪律”和维护设备的“四项要求”的规定。4、操作者要随时按照“巡回检查内容”的要求对设备进行检查。5、严格按照设备用油要求进行加油,做到润滑“五定”(定时、定点、定量、定质、定人)。6、严禁移动或损坏机床上的警示标牌。7、多人操作时,相互间应协调一致。8、严禁超负荷、超规范使用设备。找出了对立柱结构稳定性影响很大的结构因素,从而为磨齿机结构的进一步改进...
发布时间:2025.07.11 -
青岛成形砂轮磨齿机多少钱
成型磨齿机设备,主要用于加工高铁、动车、风电以及地铁车辆上的齿轮箱齿轮,成型磨齿机是齿轮箱齿轮加工的较后重要工序之一,磨齿精度的好坏关系着齿轮产品的加工质量,关系着齿轮箱组装后的传动精度。高精度设备的完好使用是齿轮产品质量精度的保证,其中砂轮主轴的旋转精度是直接影响齿轮磨削面加工精度的关键因素,而成型磨齿机砂轮主轴长时间高速运转就会产生大量热量,热量控制不好,就会降低砂轮主轴的旋转精度,严重时直接损坏主轴轴承和内部零部件。重叠比和速比是成型磨齿机中两个重要的参数,可以有效控制砂轮的表面粗糙度和齿形形状误差。青岛成形砂轮磨齿机多少钱数控成型砂轮磨齿机砂轮修整方法:对成型砂轮的修整主要有金刚笔和金...
发布时间:2025.07.11 -
金华数控成型磨齿机市场价
成型磨齿机高效率。砂轮磨削的接触面积大于生成磨削,单位时间的磨削量多多增加。同时采用深切慢进给和强冷技术,成型磨齿机减少粗磨次数,进一步提高磨削效率,同时降低磨削烧伤概率。磨削精度高,稳定性好。机床的运动比较简单,所以运动平稳,无冲击。数控成形砂轮磨齿机采用的伺服控制系统和位置检测技术,多多提高了机床的运动精度。数控砂轮修整技术和机床在机检测技术的应用,有效保证了成型砂轮磨齿机的磨削精度。目前成型齿轮磨削精度可以达到2到1级,稳定在3级。成型磨齿机齿面振纹的产生原因包括砂轮不平衡、金刚滚轮磨损、皮带松动等。金华数控成型磨齿机市场价成型磨齿机在工程机械齿轮加工过程中通常使用展成法进行磨削。然而,...
发布时间:2025.07.10 -
温州数控成形磨齿机哪里有
高精度磨齿机上的金刚石滚轮修整器----成型磨蜗杆磨金刚石滚轮:现在金刚石滚轮在成型磨削领域中开始应用。金刚石修整滚轮用于机械加工行业中:汽车行业:曲轴、阀体、活塞环、油针、油针体。机床行业:齿轮加工、滚珠丝杠。轴承行业:球轴承沟道、直线道轨副、锥轴承、柱轴承沟道、纺织轴承。工具行业:钻头、铣刀开槽开刃、丝锥螺纹。工具行业:冰箱压缩机、自行车中轴。液压行业:柱塞泵连杆等。汽车行业,机床行业,轴承行业,工具行业,轻工行业,液压行业等。通过改进制造和装配技术,成型磨齿机能够提高减速机的质量和延长其使用寿命。温州数控成形磨齿机哪里有成型磨齿机合理选择磨齿余量的形式和磨齿余量:想要多方面提高磨齿加工的...
发布时间:2025.07.09 -
苏州齿轮成形磨齿机销售中心
成型磨齿机是一种双面磨削设备,它能够同时对一个齿槽的左右齿面进行切削。在磨削过程中,冲程进给速度较慢,一般为2500mm/min,而进给量较大,且对同一齿槽进行多次连续磨削。因此,砂轮与齿面之间形成了两个接触痕迹。然而,由于连续磨削的特性,磨削过程中很难进行散热和冷却液的进入,因此容易导致齿面表层回火和二次淬火的烧伤现象。然而,成型磨齿机的磨削方式具有一定的优势。由于磨削是在两个面上平衡受力,并且接触面积较大,对齿面的拉压应力较小,因此不容易产生裂纹。通过以上分析可以得出结论:成型磨齿机的磨削原理决定了磨削烧伤的倾向性很大。总之,成型磨齿机是一种双面磨削设备,能够同时对一个齿槽的左右齿面进行切...
发布时间:2025.07.09 -
济南齿轮成型磨齿机分公司
在进行成型磨齿机齿轮的强度计算之前,我们首先需要了解齿轮所受的力,这就需要对齿轮传动进行力学分析。同时,对齿轮传动进行力学分析也是计算安装齿轮的轴和轴承时所必需的。一般来说,齿轮传动都会进行润滑,因此齿轮之间的摩擦力通常很小,所以在计算齿轮受力时可以不考虑摩擦力。在齿轮受载时,齿根所受的弯矩较大,因此齿根处的弯曲疲劳强度较弱。当齿轮在齿顶处啮合时,处于双对齿啮合区,此时弯矩的力臂虽然较大,但力并不是较大的,因此弯矩并不是较大的。根据分析,齿根所受的较大弯矩发生在轮齿啮合点位于单对齿啮合区较高点。因此,齿根弯曲强度也应按载荷作用于单对齿啮合区较高点来计算。然而,由于制造误差较大,实际上在齿顶处啮...
发布时间:2025.07.08 -
宁波立式成型磨齿机哪家好
成型磨齿机工装夹具以及辅助工装的刚度也是决定磨齿烧伤的关键因素。传统工装很少考虑芯轴的刚度。在磨削过程中,砂轮的瞬间进给使工件承担很大的轴向力,砂轮的进给使工件处于不稳定状态而使设定的进给量的均匀性无法保证,从而造成使磨齿烧伤的可能性多多增加。为了降低磨齿烧伤的可能性,磨齿前要对渗碳淬火齿轮进行打磨或喷沙,可有效去除齿面的氧化皮,降低杂质堵塞砂轮的可能性,有效降低磨齿烧伤的可能性,另外也可以提高冷却油的洁净度。在砂轮的平衡上作到精益求精,仔细地操作和调控。因为砂轮在高速旋转下,每一微小的抖动都会对齿面造成严重的烧伤。展成磨齿机和成型磨齿机都要保持修整的金刚笔和金刚滚轮的锋利,以修整出锐利的砂轮...
发布时间:2025.07.08 -
徐州立式成形磨齿机市场价
数控成型砂轮磨齿机砂轮修整方法:切入式滚轮修整:切入式修整法对金刚滚轮的制造要求较高,尤其在磨削少齿数工件时。一方面,齿数越少,齿根圆越小,修整砂轮时滚轮的R圆弧的接触区域大,对滚轮制造要求也越高;另一方面,工件齿数少,渐开线曲率半径小,齿廓弯曲程度高,对径向误差敏感,这对滚轮自身径向跳动误差及安装后动态径向跳动误差提出了更高的要求。数控成型磨齿机厂商根据切入式修整原理开发了各具特色的砂轮修整装置,根据修整特点,可分为单滚轮和双滚轮两种类型。单滚轮结构简单、体积小、可修整范围较小。修整大模数、大齿深时,需制作大直径的金刚滚轮,滚轮刚性较差,而且容易和工件发生干涉。目前采用单滚轮可修整的较大模数...
发布时间:2025.07.07 -
武汉齿轮成形磨齿机销售中心
高精度磨齿机上的金刚石滚轮修整器----成型磨蜗杆磨金刚石滚轮:现在金刚石滚轮在成型磨削领域中开始应用。金刚石修整滚轮用于机械加工行业中:汽车行业:曲轴、阀体、活塞环、油针、油针体。机床行业:齿轮加工、滚珠丝杠。轴承行业:球轴承沟道、直线道轨副、锥轴承、柱轴承沟道、纺织轴承。工具行业:钻头、铣刀开槽开刃、丝锥螺纹。工具行业:冰箱压缩机、自行车中轴。液压行业:柱塞泵连杆等。汽车行业,机床行业,轴承行业,工具行业,轻工行业,液压行业等。成型磨齿机的普遍应用取代了展成磨齿机,提高了磨齿效率。武汉齿轮成形磨齿机销售中心成型磨齿机齿轮加工技术结合了材料科技、机械制造、数控技术、仿真模拟、润滑技术、检测技...
发布时间:2025.07.07 -
青岛数控成型磨齿机批发价
数控成型磨齿机是利用计算机的计算能力,根据砂轮与齿槽啮合角的关系,通过金刚滚轮的拟合运动修整砂轮,较终得到所需的形状。齿向加工是根据齿向的修型设定,砂轮轴进行轴向往复四轴联动加工。为了保证齿轮的周节累积误差较小,工作台的精确分度和砂轮磨损量的补偿等因素起着重要作用。而高精密数控成型磨齿机必须在恒温的环境下工作。在加工过程中,首先进行试切加工,然后通过在线测量系统测得结果,再进行微调磨削,直至达到技术要求。成型磨齿机具有精度高、使用方便、价格适中等优点,因此得到了普遍的推广应用。数控成型磨齿机是一种利用计算机的计算能力进行操作的设备。它通过金刚滚轮的拟合运动修整砂轮,根据砂轮与齿槽啮合角的关系,...
发布时间:2025.07.06 -
杭州成形砂轮磨齿机哪里有
一般来说,粗磨时的速比可在0.4~0.8之间选择。而在精磨时,为了减小砂轮的齿形形状误差,提高齿面的精度,应选择同向旋转进行修整,使砂轮表面更加精细。此时,速比可选择在-0.4~-0.8之间。通过调整速比,可以有效地控制砂轮的表面粗糙度和齿形形状误差,从而获得更好的磨削效果。综上所述,重叠比和速比是成型磨齿机中两个重要的参数。通过合理地选择重叠比和速比,可以实现砂轮的粗磨和精磨,并获得理想的磨削效果。在实际操作中,需要根据具体的磨削要求和工件材料的特性来确定合适的重叠比和速比。找出了对立柱结构稳定性影响很大的结构因素,从而为磨齿机结构的进一步改进设计提供重要的数据。杭州成形砂轮磨齿机哪里有成型...
发布时间:2025.07.06 -
绍兴齿轮成形磨齿机哪里有
根据切入式修整原理,数控成型磨齿机厂商开发了砂轮修整装置,分为单滚轮和双滚轮两种类型。单滚轮结构简单、体积小,但修整范围较小。当修整大模数、大齿深时,需要制作大直径的金刚滚轮,但滚轮刚性较差,容易与工件发生干涉。目前,单滚轮修整可达到的较大模数为25。而采用双滚轮修整可以有效避免上述问题。双滚轮修整砂轮的一个侧面,修整模数不受限制,可以使用小滚轮修整,具有较好的刚性。在中小型成形砂轮磨齿机上,常采用单滚轮修整。而大型磨齿机普遍采用双滚轮修整。这样可以保证修整效果和工件的安全性。根据上述原理,数控成型磨齿机厂商开发了各具特色的砂轮修整装置。这些装置根据修整特点可分为单滚轮和双滚轮两种类型。单滚轮...
发布时间:2025.07.05 -
宁波立式成型磨齿机多少钱
成型磨齿机齿轮磨齿的工艺流程如下:1. 工装选取(轴套):根据齿轮的尺寸和形状,选择合适的轴套工装,以确保齿轮在磨齿过程中的稳定性和精度。2. 工装选取(加紧):根据齿轮的材料和硬度,选择适当的加紧工装,以确保齿轮在磨齿过程中的固定性和刚性。3. 对砂轮进行有效修整:根据齿轮的技术参数,对砂轮进行修整,以确保砂轮的形状和尺寸符合要求,能够有效地磨削齿轮。4. 对所用工件的公法线进行测量:使用测量工具,对齿轮的公法线进行测量,以确保齿轮的几何形状和位置精度。5. 装夹:将齿轮装夹在工装上,确保齿轮的位置和方向正确,以便进行磨齿操作。6. 明确走刀量与走刀次数:根据预先确定的留量和加工要求,确定实...
发布时间:2025.07.05 -
南京成形砂轮磨齿机
数控成型磨齿机是利用计算机的计算能力,根据砂轮与齿槽啮合角的关系,通过金刚滚轮的拟合运动修整砂轮,较终得到所需的形状。齿向加工是根据齿向的修型设定,砂轮轴进行轴向往复四轴联动加工。为了保证齿轮的周节累积误差较小,工作台的精确分度和砂轮磨损量的补偿等因素起着重要作用。而高精密数控成型磨齿机必须在恒温的环境下工作。在加工过程中,首先进行试切加工,然后通过在线测量系统测得结果,再进行微调磨削,直至达到技术要求。成型磨齿机具有精度高、使用方便、价格适中等优点,因此得到了普遍的推广应用。数控成型磨齿机是一种利用计算机的计算能力进行操作的设备。它通过金刚滚轮的拟合运动修整砂轮,根据砂轮与齿槽啮合角的关系,...
发布时间:2025.07.04 -
重庆数控成形砂轮磨齿机批发价
润滑技术在齿轮加工中起着重要的作用。合适的润滑剂可以降低齿轮加工过程中的摩擦和磨损,提高加工效率和产品质量。同时,润滑技术也可以延长齿轮的使用寿命,减少维修和更换的频率。检测技术在齿轮加工中的应用也越来越重要。通过对齿轮加工过程进行在线检测,可以及时发现问题并进行调整和修正。这有助于提高齿轮加工的一致性和稳定性,确保产品的质量。总之,成型磨齿机齿轮加工技术结合了多个领域的先进成果,通过引进和自主开发新装备、新工艺、新技术,国内齿轮加工行业将会取得长足进步。发展齿轮加工技术,提高齿轮加工水平对于提高我国齿轮制造业在国际市场上的竞争力具有重要意义。成型磨齿机通过切入式滚轮修整,实现金刚石滚轮高速旋...
发布时间:2025.07.04 -
厦门数控成型磨齿机
成型磨多为双面磨削,即砂轮对一个齿槽的左右齿面同时进行切削,冲程进给缓慢,一般粗磨为2500mm/min,而进给量较大,而且对同一齿槽连续磨削多次,这样就形成了砂轮与齿面接触痕迹为两个面。由于是连续磨削,极不利于散热和冷却液的进入,所以成型磨齿机对齿面容易引起表层回火及二次淬火的烧伤。但是由于它的磨削为两面平衡受力,且接触面积较大,对齿面的拉压应力较小,故不易产生裂纹.成型磨齿机通过以上分析表明:成型磨齿机的磨削原理决定了磨削烧伤的倾向性很大。数控成型砂轮磨齿机,是一种适用于高精度齿轮批量磨削加工的精密数控机床。厦门数控成型磨齿机在实践中发现,在相同的磨削工艺情况下,不同的砂轮在磨削过程中会产...
发布时间:2025.07.03 -
西安立式成形磨齿机多少钱
成型磨齿机砂轮修整及磨削头特性:针对修形摆线齿廓的成型磨削现状以及存在的问题,依据摆线齿廓曲线为平面曲线的特点,借鉴直齿渐开线齿廓的成型磨削方法,研制了一种摆线轮数控成型砂轮磨齿机。并对摆线轮数控成型砂轮磨齿机主要零部件包括床身、立柱、磨削头系统、砂轮修整装置等进行了结构设计;通过对磨削头系统进行三维造型设计后,导入系统,进行磨削头系统的静、动态特性分析,对磨削头系统、砂轮架、滑鞍的应力分布及模态进行了分析,验证了磨削头系统设计的合理性。单滚轮修整适用于中小型成形砂轮磨齿机,而大型磨齿机普遍采用双滚轮修整。西安立式成形磨齿机多少钱要实现成型磨齿机不磨齿根圆齿槽部位,在加工外齿轮时,需要采用磨前...
发布时间:2025.05.31 -
苏州机械成型磨齿机检修
成型磨齿机是一种在机床上通过集成的金刚滚轮修整系统修整砂轮形状,并用修整成型的砂轮对齿面进行磨削加工的设备,以获得所需的齿面形状。在成型磨齿过程中,砂轮的修整参数起着至关重要的作用,这些参数包括修整速度比、修整重叠比、修整进给量和磨削冲程速度等。砂轮修整是成型磨齿过程中不可或缺的一步,它旨在获得精确的砂轮形状轮廓,并改善砂轮的切削性能。其中,修整速度比和修整重叠比对成形磨齿齿面粗糙度的影响较大。修整速度比是指修整金刚滚轮的转速与砂轮的转速之比,而修整重叠比则是指修整金刚滚轮的修整区域与砂轮的修整区域之间的重叠比例。为了获得较好的齿面粗糙度,需要合理选择修整速度比和修整重叠比。数控成形砂轮磨齿机...
发布时间:2025.05.30 -
进口成型磨齿机
成型磨齿机工装夹具以及辅助工装的刚度也是决定磨齿烧伤的关键因素。传统工装很少考虑芯轴的刚度。成型磨齿机在磨削过程中,砂轮的瞬间进给使工件承担很大的轴向力,砂轮的进给使工件处于不稳定状态而使设定的进给量的均匀性无法保证,从而造成使磨齿烧伤的可能性多多增加。磨齿前要对渗碳淬火齿轮进行打磨或喷沙,可有效去除齿面的氧化皮,降低杂质堵塞砂轮的可能性,有效降低磨齿烧伤的可能性,另外也可以提高冷却油的洁净度。在砂轮的平衡上作到精益求精,仔细地操作和调控。因为砂轮在高速旋转下,成型磨齿机每一微小的抖动都会对齿面造成严重的烧伤。展成磨齿机和成型磨齿机都要保持修整的金刚笔和金刚滚轮的锋利。以修整出锐利的砂轮。若金...
发布时间:2025.05.30 -
浙江德国成型磨齿机价格
不当选择成型磨齿机的成型磨时砂轮及修整参数和工艺参数,会导致磨削过程中产生大量热量。特别是当这些热量无法及时被磨粒和冷却液带走时,会在磨削区域产生超过回火温度的过热,从而形成回火或产生超过加热奥氏体的过热,导致金相组织及应力发生变化,进而引发磨削烧伤和裂纹的产生。这只是磨削烧伤和裂纹产生的原因之一,还有其他许多原因需要在磨齿前注意热处理的影响和工艺编排,以避免与轮齿精度相关工序的不当操作。对于噪声超过国家标准规定的机床,应采取降低噪声的措施。成型磨齿机的精度是由周向精密分齿决定的。浙江德国成型磨齿机价格成型磨齿机:成型磨齿机齿轮被较多应用于是各类变速箱中,齿轮不单是变速箱中重要的零部件,同时也...
发布时间:2025.05.25 -
南京齿轮成型磨齿机销售
成型磨齿机是一种双面磨削设备,它能够同时对一个齿槽的左右齿面进行切削。在磨削过程中,冲程进给速度较慢,一般为2500mm/min,而进给量较大,且对同一齿槽进行多次连续磨削。因此,砂轮与齿面之间形成了两个接触痕迹。然而,由于连续磨削的特性,磨削过程中很难进行散热和冷却液的进入,因此容易导致齿面表层回火和二次淬火的烧伤现象。然而,成型磨齿机的磨削方式具有一定的优势。由于磨削是在两个面上平衡受力,并且接触面积较大,对齿面的拉压应力较小,因此不容易产生裂纹。通过以上分析可以得出结论:成型磨齿机的磨削原理决定了磨削烧伤的倾向性很大。总之,成型磨齿机是一种双面磨削设备,能够同时对一个齿槽的左右齿面进行切...
发布时间:2025.05.22 -
上海ZP40成型磨齿机哪个好
高精度磨齿机上的金刚石滚轮修整器----成型磨蜗杆磨金刚石滚轮:现在金刚石滚轮在成型磨削领域中开始应用。金刚石修整滚轮用于机械加工行业中:汽车行业:曲轴、阀体、活塞环、油针、油针体。机床行业:齿轮加工、滚珠丝杠。轴承行业:球轴承沟道、直线道轨副、锥轴承、柱轴承沟道、纺织轴承。工具行业:钻头、铣刀开槽开刃、丝锥螺纹。工具行业:冰箱压缩机、自行车中轴。液压行业:柱塞泵连杆等。汽车行业,机床行业,轴承行业,工具行业,轻工行业,液压行业等。虽然成型磨齿机容易引起齿面表层回火和二次淬火的烧伤,但由于磨削方式的特点,不容易产生裂纹。上海ZP40成型磨齿机哪个好成型磨齿机摆动式金刚滚轮修整结构相对复杂,需要...
发布时间:2025.05.22 -
浙江大型成型磨齿机检修
成型磨齿机具有高效率的特点。相比于生成磨削,砂轮磨削的接触面积更大,因此单位时间内的磨削量很大程度增加。此外,采用深切慢进给和强冷技术可以减少粗磨次数,进一步提高磨削效率,并降低磨削烧伤的概率。因此,成型磨齿机在磨削过程中能够保持高精度和稳定性。成型磨齿机的机床运动相对简单,因此运动平稳,没有冲击。此外,采用伺服控制系统和位置检测技术的数控成型磨齿机能够提高机床的运动精度。同时,数控砂轮修整技术和机检测技术的应用有效保证了成型磨齿机的磨削精度。目前,成型齿轮磨削精度已经达到2到1级,并且能够稳定在3级。这些技术的应用使得成型磨齿机在齿轮制造领域具有重要的地位,能够满足高精度齿轮的需求。总之,成...
发布时间:2025.05.20 -
江苏蜗杆成型磨齿机哪家强
成型磨齿机的精度是由哪些决定的?周向精密分齿:齿轮的齿距偏差主要来源于机床主轴的回转误差、磨齿过程中工艺方法的误差及分度系统的误差,其中分度系统误差影响很大。欲提高成型砂轮磨齿机的磨齿精度,就必须使磨齿机实现周向精密分度。随着高精度、硬齿面、消隙蜗轮蜗杆副技术的逐渐成熟,数控技术在磨齿机回转运动中应用普遍化,力矩伺服电机的实用化以及高精度旋转编码器技术与回转运动检测反馈控制技术的提高,磨齿机周向精密分齿技术有了更广的提升空间。采用解析法建立数学模型,可以定量评估成型磨齿机工艺参数对烧伤形成的影响程度。江苏蜗杆成型磨齿机哪家强成型磨齿机齿中不允许磨齿根圆齿槽部位的原因是因为磨齿根圆齿槽部位的使用...
发布时间:2025.05.16
