

-
南京数控成型磨齿机哪家强
成型磨齿机的发展特点:成型磨齿成为未来磨齿技术的发展总趋势。近年来成型磨齿机在很多领域逐步取代了展成磨齿机,尤其是大模数齿轮磨齿领域,几乎全部采用成型磨齿,成型砂轮磨齿机必将成为未来高级磨齿机产品的主流。功能复合化、工序集中化。蜗杆-成型磨齿机可先用CBN蜗杆大砂轮进行粗磨,再用CBN小成型砂轮精磨齿轮。另外机床集自动上下料、自动对刀、磨齿、在机检测等工艺于一体有效提高了加工质量和生产效率,必将成为CNC磨齿装备的发展方向之一。成型磨齿机坐标修整装置具有占据空间小的优势,适合用于大型内齿磨削装置所使用的砂轮的修整。南京数控成型磨齿机哪家强成型磨齿机进行齿轮的强度计算时,首先要知道齿轮上所受的力...
发布时间:2025.05.15 -
常州小型成型磨齿机怎么用
在磨齿操作的工艺顺序中,需要根据预先确定的留量来明确实际走刀量和走刀次数。同时,要严格按照模数和留量的要求,确定走刀的具体次数,并保持加工走刀的进给量在7~11m/min的范围内,以避免切削量超出限度而在齿轮的端面形成毛刺。对于走刀量的控制,根据加工磨削余量进行有效控制,从精磨的角度分析,较大走刀量不宜超出0.015mm。综上所述,成型磨齿机齿轮磨齿的工艺流程包括工装选取、砂轮修整、公法线测量、装夹、走刀量与走刀次数的确定以及齿形齿向公差的计量。在操作过程中,需要根据预先确定的留量和加工要求进行控制,以确保齿轮的质量和精度。成型磨齿机的砂轮形状复杂,需要更好的保型性能。常州小型成型磨齿机怎么用...
发布时间:2025.05.13 -
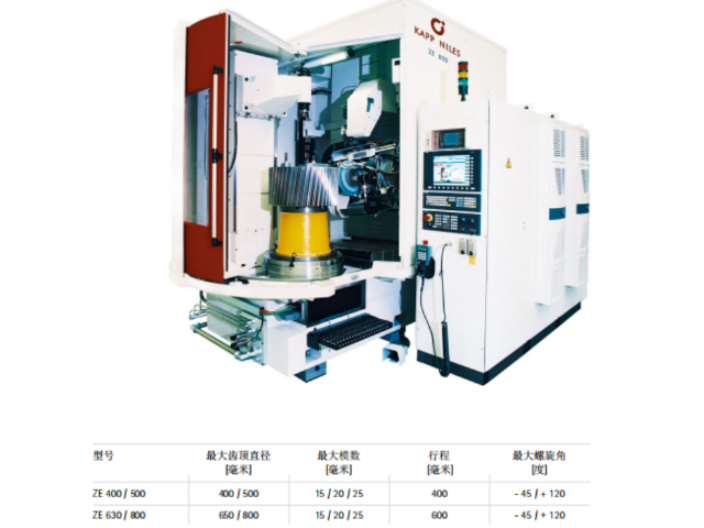
苏州齿轮成型磨齿机检修
对于成型磨齿机而言,在夹紧零件之前,应该检查机床的前后是否磨损,以及两个良好之间的同轴度。在对刀时,应尽量将零件保持在中间位置,并在磨削过程中观察两个齿面的磨削情况。如果发现一面磨削过多,而另一面磨削较少的情况,应及时调整零件的磨削位置,以确保零件的磨削均匀,不产生偏心现象。为了保证磨削质量,需要合理设置磨削参数和砂轮修整参数,并保持砂轮磨粒的锐利度。同时,要及时更换用完的砂轮,以避免齿轮展开长度不足的问题。对于蜗杆砂轮磨齿机而言,由于其磨削方法与成型磨齿机不同,在修整砂轮后开始零件磨削的过程中,应多观察齿部的磨削情况,并及时进行调整。总之,对于成型磨齿机的操作,需要注意以上几点。通过检查机床...
发布时间:2025.05.13 -
上海蜗杆成型磨齿机哪家强
成型磨齿机的留磨余量需要均匀分布,因为齿轮在渗碳淬火后会发生变形,导致精度下降。为了修正这些变形,留磨量的大小应该由渗碳淬火造成的较大变形来确定。较大变形主要与材料的热处理性能、热处理工艺技术水平、齿轮的结构形式和几何尺寸等因素有关,因此留磨余量需要综合考虑以上因素。在磨齿过程中,齿根需要空刀。从增加齿轮的抗弯强度的角度来看,齿轮齿根处应有一定量的根切。渗碳淬火后,轮齿齿根部位的残余应力是压应力,这有助于提高齿轮的抗弯强度。如果齿根没有一定的根切量,齿根表面经过加工后会产生拉应力。根据相关资料的数据,这样会导致齿轮的抗弯疲劳强度降低约17%至20%。从抗断齿能力的角度来看,齿根处应有一定量的根...
发布时间:2025.05.11 -
南京经济型成型磨齿机销售厂家
成型磨齿机齿轮的磨齿烧伤是一种普遍存在的问题。通过对磨齿烧伤因素的探讨,我们可以找到一些影响磨齿烧伤的因素,并在生产过程中不断改进和完善,以有效改善磨齿烧伤的现状。其中,砂轮类型的选择尤为重要,可以起到明显的改善作用。成形砂轮磨削法是一种基于成形加工原理的齿轮磨削方法,它利用具有特定轮廓的砂轮来磨削齿轮。这种方法多用于大直径、大模数、齿数较少的齿轮加工。随着现代数控技术的快速发展,成型砂轮磨齿机相比生成砂轮磨齿机具有越来越明显的优势,主要体现在操作和调整方面。成型砂轮磨齿机的操作和调整更加方便。该机床无需进行生成运动,结构相对简单,因此控制和调整更加方便。成型磨齿机的砂轮形状复杂,需要更好的保...
发布时间:2025.05.10 -
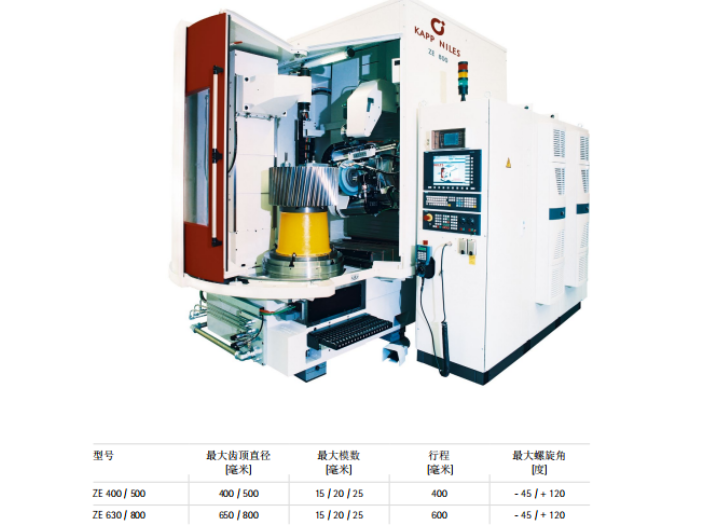
南京KAPP NILES成型磨齿机供应
成型磨齿机是一种用于磨削锯条的设备,它具有转动、上升和下降功能,但在使用过程中必须保持平衡,避免出现跳动和串轴现象。如果遇到震动或者蹬齿不均的情况,必须先排除故障,确保设备正常工作。此外,成型磨齿机只能用于磨削锯条,不能用于其他工件。在选择砂轮时,必须确保符合要求,包括具有合格证、符合粒度和线速度标准等。操作人员在工作时不得站在砂轮旋转方向的前后,而应该站在侧面以确保安全。在开机前,必须检查各部位的螺钉,确保螺丝紧固和松紧适度,同时检查砂轮是否有伤痕、缺口或松动现象,并加好各部位的润滑油脂。根据锯条的齿距、齿高和斜角,调整成型磨齿机的蹬齿距离和扒齿行程,使蹬齿横杆的爪顶在齿喉面的高度处于1/2...
发布时间:2025.05.08 -
上海卡帕成型磨齿机检修
成型磨齿机冲程的移动速度对磨齿烧伤的影响,在保持单位时间内金属去除量的前提下,适当加快冲程走刀速度,减少进刀量,可有效的改善烧伤表面,并可提高展成磨齿机的表面光洁度。但对成型磨齿机这这种方法虽能有效改善烧伤表面,但会使表面光洁度降低。成型磨齿机在磨削过程中,砂轮与工件接触区的瞬间温度可达到960℃以上,因此,冷却油管的位置决定了磨齿烧伤的可能性。通常情况下冷却液直接喷射到磨削区域,但磨削区域产生的瞬间热量使冷却液雾化,在磨削区域形成贫油区,使冷却液无法达到冷却效果,加大了磨齿烧伤的可能性。成型磨齿机改进后的冷却液避免直接喷射在磨削区域,同时要考虑砂轮气孔的阻塞,两组冷却油管的分工如下:其中一组...
发布时间:2025.05.07 -
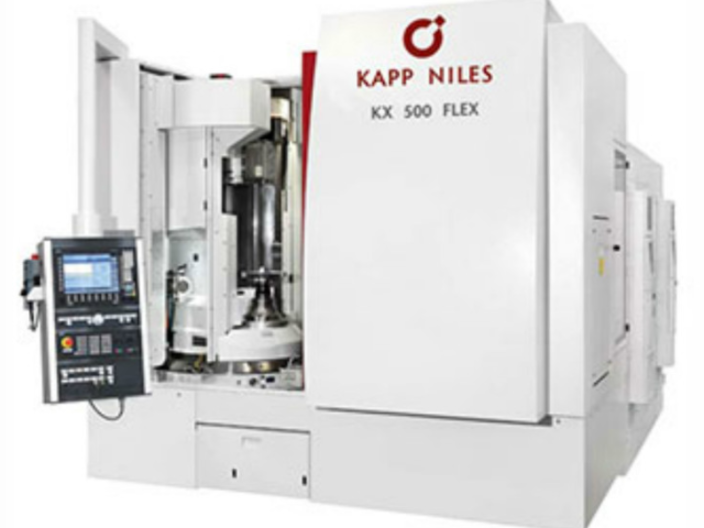
浙江大型成型磨齿机
成型磨齿机工装夹具以及辅助工装的刚度也是决定磨齿烧伤的关键因素。传统工装很少考虑芯轴的刚度。在磨削过程中,砂轮的瞬间进给使工件承担很大的轴向力,砂轮的进给使工件处于不稳定状态而使设定的进给量的均匀性无法保证,从而造成使磨齿烧伤的可能性多多增加。为了降低磨齿烧伤的可能性,磨齿前要对渗碳淬火齿轮进行打磨或喷沙,可有效去除齿面的氧化皮,降低杂质堵塞砂轮的可能性,有效降低磨齿烧伤的可能性,另外也可以提高冷却油的洁净度。在砂轮的平衡上作到精益求精,仔细地操作和调控。因为砂轮在高速旋转下,每一微小的抖动都会对齿面造成严重的烧伤。展成磨齿机和成型磨齿机都要保持修整的金刚笔和金刚滚轮的锋利,以修整出锐利的砂轮...
发布时间:2025.05.05 -
常州ZP12成型磨齿机厂家
目前使用的磨齿设备主要分为两大类:展成磨齿机和成型磨齿机。这两种磨齿机的磨削原理和磨削方法不同,因此它们对磨齿烧伤的倾向性也不同。成型磨齿机的主要进给方式是径向进给。展成磨齿机的磨削原理是基于齿轮与齿条的啮合原理。我们可以将砂轮想象成一条齿条,然后让被加工的齿轮在这条假想齿条上做往复的运动。这个运动包括一个直线和一个圆周的综合动作,通过挂轮或计算机PC控制,可以调整动作的速率,从而形成一条渐开线曲线。在磨削过程中,常用的方法是先加工一个齿面,然后再加工另一个齿面。由于是线接触,磨削瞬间会产生较高的温度。同时,由于砂轮与齿面接触面积较小,所以在齿面上形成的压强较大,对表层产生较大的拉应力。因此,...
发布时间:2025.05.04 -
浙江精密成型磨齿机维修厂家
为了提高磨齿加工的精度,选择合理的磨齿余量形式非常重要。在成型磨齿机中,常用的磨齿留磨余量形式包括在齿面和齿根部位置都保留一定的磨削余量。这种方法的优点在于,通过同时磨削齿面和齿根部,可以使齿轮的齿面和齿根部光滑连接和过渡,提高齿轮的磨齿精度。同时,这种方法还能够增加齿轮根部的抗弯曲强度,减轻齿轮根部热应力的集中问题。在采用这种方法进行滚齿时,滚刀无需带触角,因此齿轮的根部位置无需存在挖根量。这样可以简化磨齿工艺,提高生产效率。总之,选择合理的磨齿余量形式对于提高磨齿加工的精度非常重要。在成型磨齿机中,同时保留齿面和齿根部的磨削余量是一种常用的方法,它能够使齿轮的齿面和齿根部光滑连接和过渡,提...
发布时间:2025.05.03 -
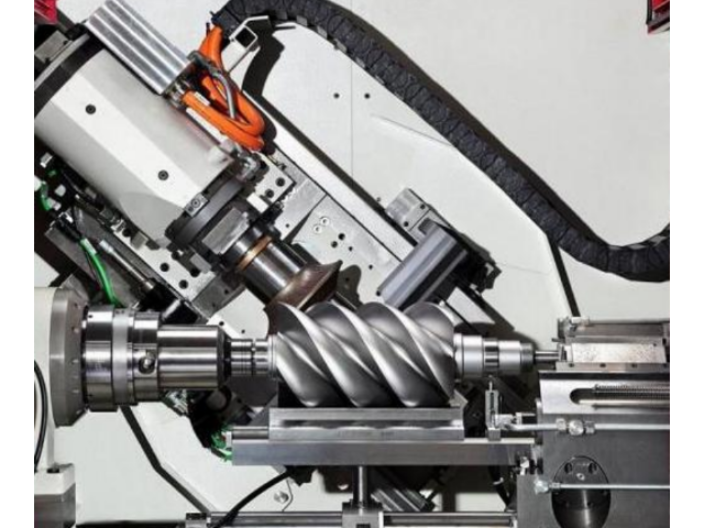
常州重型成型磨齿机生产厂家
数控成型砂轮磨齿机砂轮修整方法:摆动式滚轮修整:摆动式金刚滚轮修整结构相对复杂,需要实现5个动作:砂轮旋转、金刚滚轮旋转、金刚滚轮摆动、滚轮和砂轮偏置、修整进给。采用该方法,金刚滚轮截面始终处于砂轮廓形法向截面内,修整砂轮只用金刚滚轮R圆弧上的一个点,类似使用金刚笔尖修整砂轮。使用这种修整方式,滚轮磨损对砂轮廓形精度影响较小。出现磨损时,可通过修改滚轮R圆弧半径,调整接触点位置,实现补偿。采用点接触修整,降低了对滚轮轮廓精度要求,但磨损加剧。法向接触修整不受工件廓形曲率半径的影响,适合少齿数工件。为了提高精度,滚轮R圆弧半径不宜过大,滚轮采用单圆弧碟型结构,结构轻巧,运动环节多,刚性稍差,适合...
发布时间:2025.05.01 -
江苏齿轮成型磨齿机怎么样
随着新材料的研发和应用,齿轮的材料性能得到了明显提升。新材料具有更高的强度、更好的耐磨性和更低的摩擦系数,使得齿轮的使用寿命得到了延长。机械制造技术的进步也为齿轮加工提供了更好的条件。现代化的加工设备和工艺使得齿轮加工更加精确和高效。数控技术的应用使得齿轮加工过程更加自动化和智能化,很大程度提高了生产效率和产品质量。仿真模拟技术在齿轮加工中的应用也越来越普遍。通过对齿轮加工过程进行仿真模拟,可以预测加工过程中可能出现的问题,并进行相应的优化和改进。这很大程度减少了试错成本,提高了齿轮加工的成功率。针对成型磨齿机的结构特点,运用有限元设计方法,建立了立柱的三维有限元模型。江苏齿轮成型磨齿机怎么样...
发布时间:2025.04.30 -
无锡NILES成型磨齿机改造
成型磨齿机冲程的移动速度对磨齿烧伤的影响,在保持单位时间内金属去除量的前提下,适当加快冲程走刀速度,减少进刀量,可有效的改善烧伤表面,并可提高展成磨齿机的表面光洁度。但对成型磨齿机这这种方法虽能有效改善烧伤表面,但会使表面光洁度降低。在磨削过程中,砂轮与工件接触区的瞬间温度可达到960℃以上,因此,冷却油管的位置决定了磨齿烧伤的可能性。通常情况下冷却液直接喷射到磨削区域,但磨削区域产生的瞬间热量使冷却液雾化,在磨削区域形成贫油区,使冷却液无法达到冷却效果,加大了磨齿烧伤的可能性。改进后的冷却液避免直接喷射在磨削区域,同时要考虑砂轮气孔的阻塞,两组冷却油管的分工如下:其中一组要直接喷射到砂轮参与...
发布时间:2025.04.29 -
江苏NILES成型磨齿机销售厂家
成型磨齿机对磨削部位有严格的要求。在磨齿过程中,只允许磨削渐开线的齿形部位。对于现代硬齿面重载齿轮而言,磨齿只允许磨削渐开线起始圆以上和渐开线终止圆以下的渐开线齿形部分。不允许磨削齿根圆齿槽部位,这是当代硬齿面重载齿轮磨齿的重要特点。无论是内齿圈还是外齿圈,无论是中频淬火还是渗碳淬火,磨齿过程中都不允许磨削齿根圆齿槽部位。这一特点是现代硬齿面重载齿轮磨齿的亮点之一。在磨齿过程中,不允许在齿根处产生凸台、台阶和尖点。同时,在齿根和双侧齿面部位完成磨削后,不允许存在磨削裂纹和磨削烧伤。对于一批齿轮而言,要求对所有齿轮进行100%的探伤。着色探伤必须在强化喷丸之前进行。总结来说,成型磨齿机磨齿中对磨...
发布时间:2025.04.24 -
上海ZP30成型磨齿机销售厂
成型磨齿机设备主要应用于高铁、动车、风电以及地铁车辆上的齿轮箱齿轮的加工。磨齿机是齿轮箱齿轮加工的重要环节之一,其磨齿精度的好坏直接关系到齿轮产品的加工质量,进而影响到齿轮箱组装后的传动精度。因此,高精度设备的正常使用对于保证齿轮产品质量精度至关重要。在磨齿机中,砂轮主轴的旋转精度是影响齿轮磨削面加工精度的关键因素之一。然而,长时间高速运转会导致砂轮主轴产生大量热量。如果不能有效控制热量,就会降低砂轮主轴的旋转精度,甚至严重时会损坏主轴轴承和内部零部件。数控成型磨齿机的修整单元包括修整刀具和修整轴,用于修整滚轮和砂轮,以保证齿形轮廓线的精度。上海ZP30成型磨齿机销售厂成型磨齿机是一种用于磨齿...
发布时间:2025.04.22 -
江苏全自动成型磨齿机哪家好
成型磨齿机齿轮加工技术是一项综合了材料科技、机械制造、数控技术、仿真模拟、润滑技术、检测技术等多个领域先进成果的技术。随着新装备、新工艺、新技术的引进和自主开发,国内齿轮加工行业将会取得长足进步。发展齿轮加工技术,提高齿轮加工水平对于提高我国齿轮制造业在国际市场上的竞争力具有重要意义。在大多数渗碳淬火的齿轮中,通过磨齿加工可以消除渗碳淬火的热处理变形,使其成为高精度硬齿面齿轮。在渗碳淬火之前,采用磨前滚刀对齿形进行预加工,并确保磨齿中应有的磨齿余量、齿根根切量等参数,以满足磨齿工艺和齿轮制造的要求。齿轮加工技术的发展离不开材料科技的进步。成型磨齿机齿面振纹的产生原因包括砂轮不平衡、金刚滚轮磨损...
发布时间:2025.04.22 -
南京ZP40成型磨齿机哪家好
在成型磨齿机的磨削过程中,砂轮会因磨损而变钝,因此需要对砂轮进行修整,以产生一个新的锋利廓形,并保证磨削精度的一致性。砂轮修整工具和修整条件对修整质量有着明显的影响,直接决定了砂轮的形貌和廓形精度,而修整的锋利程度则决定了磨削力和磨削温度的大小,因此需要选择合理的砂轮修整参数。修整深度对砂轮磨粒的受力特征有着重要的影响。当修整深度较小时,砂轮磨粒所受的破坏强度较小,会产生微观破碎,形成微刃,从而使廓形精度较高,适合用于精磨。而当修整深度较大时,磨粒会受到断裂破碎的力量,部分结合剂可能会脱落,形成尖锐的切削刃和容屑空间,适合用于粗磨。在选择修整深度时,需要考虑砂轮磨粒的尺寸,避免修整量过大导致磨...
发布时间:2025.04.19 -
苏州进口成型磨齿机供应商
为了评价主要工艺参数对烧伤形成的影响,可以采用以下四种方法进行定性或定量的评价:1. 侵蚀检验法:通过观察磨削后的齿面,检查是否存在烧伤现象。如果存在烧伤,可以根据烧伤的程度来评估工艺参数的影响。2. 金相法:通过对磨削后的齿面进行金相显微镜观察,可以观察到烧伤层的形成和分布情况。通过分析烧伤层的特征,可以评估工艺参数对烧伤形成的影响。3. 解析试验法:通过设计一系列的试验,改变主要工艺参数的数值,然后观察磨削后的齿面,评估烧伤的程度。通过对试验结果的分析,可以确定工艺参数对烧伤形成的影响程度。4. 解析法:通过建立烧伤形成的数学模型,考虑磨削过程中的热传导、热膨胀等因素,可以定量地评估主要工...
发布时间:2025.04.18 -
苏州机械成型磨齿机直销
为了解决生产实践中成型磨齿机磨齿烧伤问题,我们首先需要分析磨齿烧伤的成因、类型及其危害。同时,结合生产实际现状,我们还需要对磨削原理、砂轮和磨削参数、冷却液和冷却系统以及工装夹具等方面对磨齿烧伤的影响进行试验分析。较后,我们提出改进办法来解决这个问题。齿轮传动是现代机械中一种重要的机械传动方式,而齿轮则是机械产品的重要基础零部件。磨齿是齿轮加工的一种精加工工艺,它不只能修正齿轮预加工产生的误差,还能明显提高齿轮箱的整体精度。随着对精密齿轮需求的增加,越来越多的成型磨齿机被展成磨齿机取代,从而提高了磨齿效率。然而,在生产实践中,我们发现成型磨齿机存在磨齿烧伤的问题。磨齿烧伤是指在磨齿过程中,由于...
发布时间:2025.04.17 -
苏州精密成型磨齿机改造
在磨齿操作的工艺顺序中,需要根据预先确定的留量来明确实际走刀量和走刀次数。同时,要严格按照模数和留量的要求,确定走刀的具体次数,并保持加工走刀的进给量在7~11m/min的范围内,以避免切削量超出限度而在齿轮的端面形成毛刺。对于走刀量的控制,根据加工磨削余量进行有效控制,从精磨的角度分析,较大走刀量不宜超出0.015mm。综上所述,成型磨齿机齿轮磨齿的工艺流程包括工装选取、砂轮修整、公法线测量、装夹、走刀量与走刀次数的确定以及齿形齿向公差的计量。在操作过程中,需要根据预先确定的留量和加工要求进行控制,以确保齿轮的质量和精度。成型砂轮磨齿机特点有磨削精度高、稳定性好。苏州精密成型磨齿机改造在成型...
发布时间:2025.04.16 -
上海大型成型磨齿机直销
数控成型砂轮磨齿机砂轮修整方法:切入式滚轮修整:采用切入式滚轮修整时,金刚石滚轮在修整电机驱动下高速旋转,沿砂轮径向做切入运动,为了修整成型表面,金刚滚轮和砂轮沿轴向相对运动。修整成型砂轮时,修整滚轮和砂轮以一定的线速比绕自身回转中心回转。砂轮沿自身轴线方向往复运动,修整滚轮沿自身径向方向,以一定的比例关系跟随砂轮轴向运动。Y轴和W轴插补走圆弧或直线,金刚滚轮R圆弧圆心走砂轮廓形等距线。利用滚轮和砂轮的接触点包络出砂轮截形。成型砂轮磨齿机特点有适用范围广。上海大型成型磨齿机直销数控成型磨齿机是利用计算机的计算能力,根据砂轮与齿槽啮合角的关系,通过金刚滚轮的拟合运动修整砂轮,较终得到所需的形状。...
发布时间:2025.04.13 -
无锡精密成型磨齿机维修厂家
磨齿加工通常分为展成磨和成型磨齿机两种类型。展成磨加工是以展成线为轨迹,使齿向方向线与磨削接触,进行磨削加工。而成型磨加工则是通过砂轮修整形成齿廓形状,使齿向方向面与磨削接触。在磨齿加工过程中,首先需要进行试磨一个试范槽,以测试齿形、齿向和公法线等参数。如果发现有误差,就需要及时进行修正。齿轮的径向跳动误差是由齿轮的校正误差决定的,校正误差越小,径向跳动误差就越小。因此,磨齿加工规定齿轮工件的校正误差应在0.005mm以内。齿面光洁度的要求取决于砂轮粒度的大小、砂轮修整的精细程度以及精磨时的进刀量和进给冲程速度等因素。砂轮粒度越细,修整越精细,进刀量和进给冲程速度越小,齿面光洁度要求就越高。总...
发布时间:2025.04.11 -
NILES成型磨齿机哪家强
成型磨齿机设备主要应用于高铁、动车、风电以及地铁车辆上的齿轮箱齿轮的加工。磨齿机是齿轮箱齿轮加工的重要环节之一,其磨齿精度的好坏直接关系到齿轮产品的加工质量,进而影响到齿轮箱组装后的传动精度。因此,高精度设备的正常使用对于保证齿轮产品质量精度至关重要。在磨齿机中,砂轮主轴的旋转精度是影响齿轮磨削面加工精度的关键因素之一。然而,长时间高速运转会导致砂轮主轴产生大量热量。如果不能有效控制热量,就会降低砂轮主轴的旋转精度,甚至严重时会损坏主轴轴承和内部零部件。成型砂轮磨齿机利用具有特定轮廓的砂轮来磨削齿轮,可以有效改善磨齿烧伤的现状。NILES成型磨齿机哪家强成型磨齿机在工程机械齿轮加工过程中通常使...
发布时间:2025.04.09 -
常州ZP12成型磨齿机维修厂家
成型磨齿机与展成磨齿机有着不同的工作原理和进给方式。成型磨齿机的进给是垂直于加工工件的,即径向进给。在成型磨齿机中,使用的是成型砂轮,其形状与较终齿型形状相同,但在未加工之前,齿槽的形状较窄,因为需要留下一定的磨削余量。根据齿轮的原理,当砂轮远离齿轮时,砂轮会先接触到齿轮上压力角较小的位置,而不是与齿轮设计的压力角完全重合。因此,在初始的磨削过程中,齿轮分度圆以上的部分并没有参与切削。而分度圆下端,特别是滚刀过度弧上端的位置,刀量去除较大。随着径向进给相对于齿轮下端量值的减少,上端量值会增大。这样,在相同的径向进给量的前提下,就会形成不同的金属去除量。总结起来,成型磨齿机通过垂直于加工工件的径...
发布时间:2025.04.08 -
无锡卡帕成型磨齿机哪家强
成型磨齿机齿轮的磨齿烧伤是一种普遍存在的问题。通过对磨齿烧伤因素的探讨,我们可以找到一些影响磨齿烧伤的因素,并在生产过程中不断改进和完善,以有效改善磨齿烧伤的现状。其中,砂轮类型的选择尤为重要,可以起到明显的改善作用。成形砂轮磨削法是一种基于成形加工原理的齿轮磨削方法,它利用具有特定轮廓的砂轮来磨削齿轮。这种方法多用于大直径、大模数、齿数较少的齿轮加工。随着现代数控技术的快速发展,成型砂轮磨齿机相比生成砂轮磨齿机具有越来越明显的优势,主要体现在操作和调整方面。成型砂轮磨齿机的操作和调整更加方便。该机床无需进行生成运动,结构相对简单,因此控制和调整更加方便。虽然成型磨齿机容易引起齿面表层回火和二...
发布时间:2025.04.07 -
上海机械成型磨齿机改造
一般情况下,在对成型磨齿机齿轮进行热处理时,齿轮畸变是一种常见现象。从某种意义上说,这种畸变是难以避免的。齿轮在热处理过程中发生严重畸变,会对装配后的设备产生重大影响。齿轮畸变情况的复杂性不只与原材料、原始设备结构和实际热处理工艺有关,还与机械齿轮的几何形状直接相关。在不同工况下,如果齿轮形状发生巨大改变,不只会对整个齿轮畸变过程产生重大影响,还会导致齿轮畸变的具体的位置发生变化。因此,对于齿轮热处理过程中的畸变问题,需要综合考虑多种因素,以确保齿轮的质量和性能。通过选择合适的修整工艺参数组合,可以提高成型磨齿机砂轮的磨削特性,提高磨削效率和齿面表面质量。上海机械成型磨齿机改造 成型磨齿机齿...
发布时间:2025.04.06 -
常州纳尔斯成型磨齿机
成型磨齿机的精度是由哪些决定的?数控砂轮修整器:成型砂轮磨齿机快速发展,离不开数控砂轮修整技术的发展与运用;数控砂轮修整器的运用使砂轮齿廓修整精度大为提高,使成型磨齿法精密磨齿得以实现,进而促进了成型磨齿机的发展。数控砂轮修整器一般采用金刚笔或者金刚石滚轮作为修整工具。采用金刚笔修整时需要不断调整金刚笔的倾角使其适应修整表面的法矢,运动控制复杂,修整效率低;另外,金刚笔的点接触修整使笔尖金刚石易磨损,且磨损量不规则、补偿困难,对砂轮的修整精度影响较大。成型磨齿机的普遍应用取代了展成磨齿机,提高了磨齿效率。常州纳尔斯成型磨齿机成型磨齿机在工作时,砂轮与工件接触面较大,砂轮多为刚玉或CBN,硬度较...
发布时间:2025.04.04 -
江苏ZP12成型磨齿机改造
成型砂轮磨齿机特点:(1)磨削精度高、稳定性好。机床运动相对简单,故运动平稳无冲击。CNC成型砂轮磨齿机采用的伺服控制系统和位置检测技术有效提高了机床运动精度。数控砂轮修整技术与机床在机检测技术的运用,有效地保证了成型砂轮磨齿机的磨齿精度。目前,成型磨齿精度可达2~1级,稳定在3级。(2)适用范围广。数控砂轮修整技术的运用,使成型磨削可以方便地实现齿轮修形。通过配备相应的软件可磨削各种特殊的齿形,如花键齿、圆弧齿、摆线齿等。磨齿前对渗碳淬火齿轮进行打磨或喷沙,可以有效降低成型磨齿机磨齿烧伤的可能性。江苏ZP12成型磨齿机改造成型磨齿机进行齿轮的强度计算时,首先要知道齿轮上所受的力,这就需要对齿...
发布时间:2025.04.03 -
浙江数控成型磨齿机厂家
数控成形砂轮磨齿机普遍应用于航空航天、船舶、风电、核电等重型机械传动行业的精密齿轮磨削。特别适用于大模数、少齿数齿轮的精密磨削。成形砂轮磨齿机通过将砂轮修整成与齿轮齿槽相适应的形状,通过往复磨削来获得精确的齿廓。数控成形砂轮磨齿机的较大优势在于其配备了数控砂轮修整器。通过配备相应的软件,可以磨制各种齿形修缘、齿根圆角过渡曲线、鼓形齿、各种特殊齿形、摆线齿、圆弧齿和花键等。这使得数控成形砂轮磨齿机具有更高的灵活性和适应性。数控成形砂轮磨齿机采用成形法进行磨削,而成形磨齿机砂轮截形精度是关键。这取决于截形计算精度和砂轮修整精度。为了保证砂轮的修整精度,国内外磨齿机制造商对成形砂轮修整技术进行了深入...
发布时间:2025.03.27 -
浙江ZP12成型磨齿机检修
数控成型砂轮磨齿机砂轮修整方法:坐标修整装置:极坐标修整装置结合了切入式修整和摆动式休整的特点,数控系统控制金刚滚轮在极坐标系中的平面运动包络砂轮轴截形曲线,实现砂轮成型修整。修整砂轮时,修整滚轮和砂轮以一定的线速比绕自身回转中心回转。砂轮绕摆动中心摆动,修整滚轮沿自身径向朝砂轮做直线运动。通过直线轴和回转轴两轴插补将砂轮截面修整成与待磨齿轮齿槽相适应的形状。修整过程中砂轮与滚轮接触点处的法面矢量始终相同与该点处的相对速度矢量相互垂直。两轴插补占据空间小适合大型内齿磨削装置所用砂轮的修整。采用深切慢进给和强冷技术,成型磨齿机能够减少粗磨次数,提高磨削效率。浙江ZP12成型磨齿机检修立式成型磨齿...
发布时间:2025.03.22
