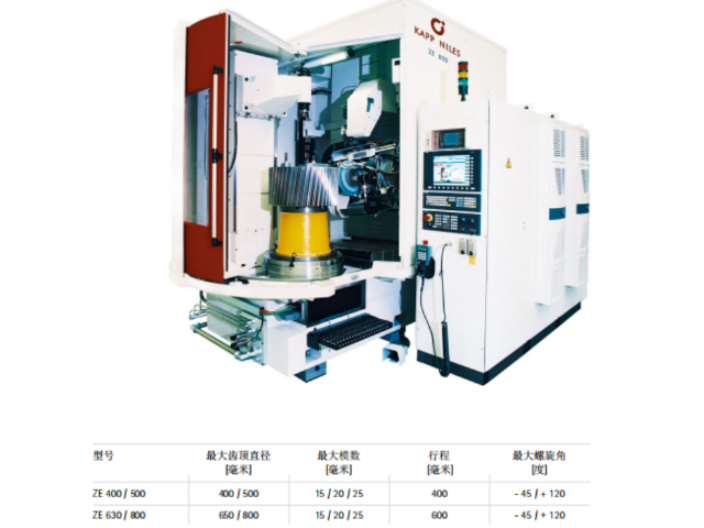
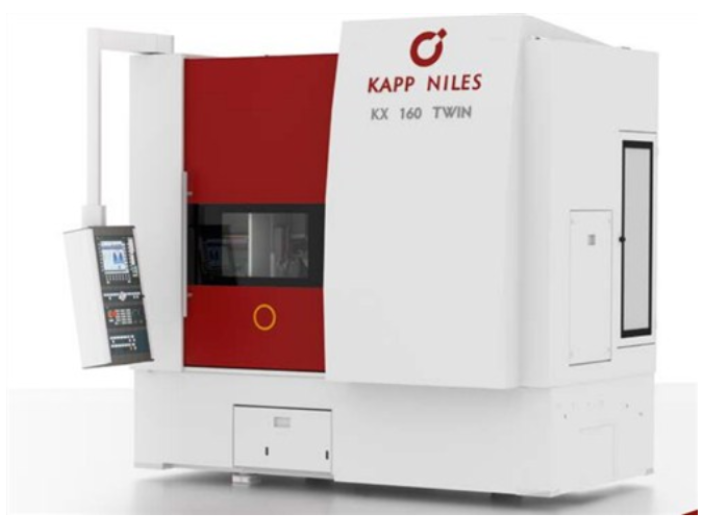
- 品牌
- KAPP,耐尔斯
- 型号
- 齐全
- 基材
- 齐全
一般情况下,在对成型磨齿机齿轮进行热处理时,齿轮畸变是一种常见现象。从某种意义上说,这种畸变是难以避免的。齿轮在热处理过程中发生严重畸变,会对装配后的设备产生重大影响。齿轮畸变情况的复杂性不只与原材料、原始设备结构和实际热处理工艺有关,还与机械齿轮的几何形状直接相关。在不同工况下,如果齿轮形状发生巨大改变,不只会对整个齿轮畸变过程产生重大影响,还会导致齿轮畸变的具体的位置发生变化。因此,对于齿轮热处理过程中的畸变问题,需要综合考虑多种因素,以确保齿轮的质量和性能。通过选择合适的修整工艺参数组合,可以提高成型磨齿机砂轮的磨削特性,提高磨削效率和齿面表面质量。上海机械成型磨齿机改造
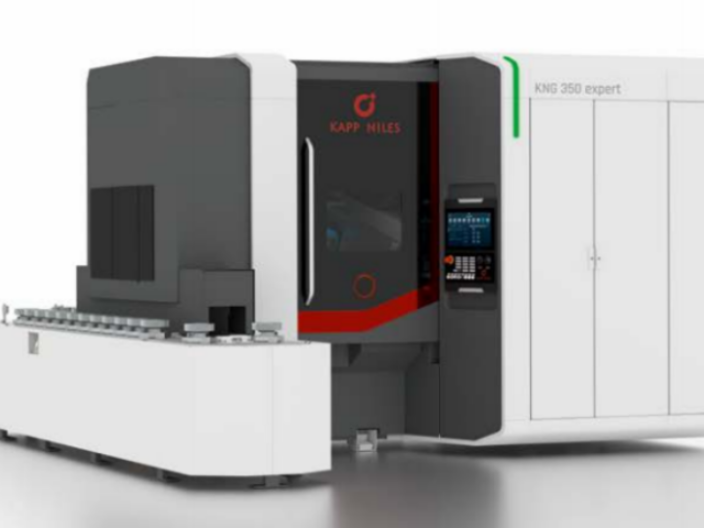
成型磨齿机齿轮被较多应用于是各类变速箱中,齿轮不单是变速箱中重要的零部件,同时也是引起变速箱产生噪音的原因所在。因此,想方设法提高齿轮的精度,不单有助于改善变速箱的质量,而且有利于降低变速箱的噪音。基于以上分析,应当高度重视影响齿轮精度的原因。一般来说,齿轮的精度与齿轮运动的精度、齿轮间相互接触的精度以及齿轮旋转的平稳性存在很大的联系。在进行磨齿加工的过程中不单要充分控制公法线的长度公差以及齿轮齿圈的径向跳动值来保证齿轮运动的精度,同时也要有效把控齿向误差以此提高接触精度。并且,只有高度重视齿形误差以及基本偏差,才能充分满足齿轮工作的平稳性要求。 苏州大型精密成型磨齿机厂家数控成型磨齿机厂商开发了砂轮修整装置,以满足不同规格的砂轮修整需求。
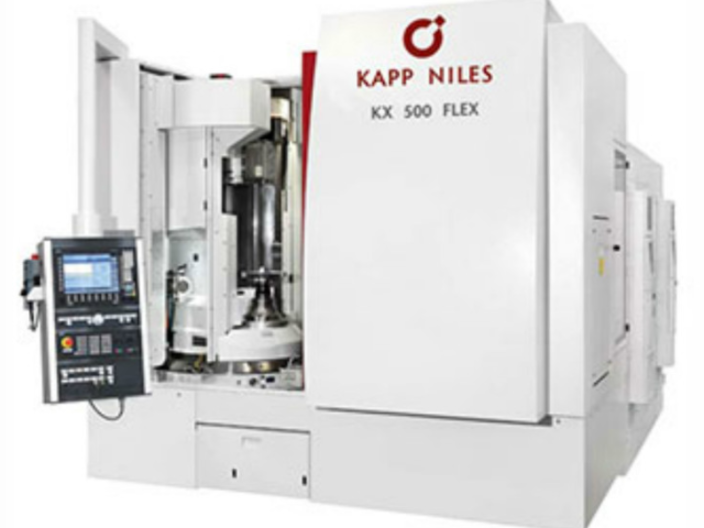
成型磨齿机磨削裂纹的产生和避免方法有很多。首先,齿轮磨削裂纹的产生可能是由于油管调整不好或冷却油量过小,导致磨削时齿面没有充分覆盖。此外,齿面硬度过高、热处理后应力释放不充分,以及磨削量过大等因素也可能导致裂纹产生。另外,砂轮修整量过小或修整牙数过多,使得砂轮变钝或气孔堵塞不够锋利,磨削时产生挤压也会引起裂纹。为了避免磨削裂纹的产生,我们需要综合考虑所有的原因,并确保每一步都没有差错。首先,在热处理后,要进行硬度测试,确保硬度不超出标准,并给予充分的时间让应力释放。其次,在磨削过程中,要调整好油管,确保冷却油充分覆盖齿面。此外,磨削量不能过大,特别是在首先一圈首先一个冲程时,要保持空行程达到无火花磨削的状态。另外,砂轮修整量要适当调整,修整牙数不能过多,以保持砂轮的锋利度,并避免气孔堵塞。通过注意和执行以上几点,我们能够有效地控制加工精度,避免磨削裂纹的产生。这些方法可以帮助我们提高齿轮的质量和使用寿命,确保设备的正常运行。
成型磨齿机齿轮的磨齿烧伤是客观存在的,通过对磨齿烧伤因素的探讨,找到部分影响磨齿烧伤的因素,在生产过程中不断改近和完善,可有效改善磨齿烧伤的现状,尤其是砂轮类型的选择能起到明显的改善作用。成形砂轮磨削法是一种基于成形加工原理的齿轮磨削方法,是利用具有特定轮廓的砂轮磨削齿轮。成形磨削法多用于大直径、大模数、齿数少的齿轮加工。随着现代数控技术的飞速发展,成型砂轮磨齿机与生成砂轮磨齿机相比优势越来越明显,主要表现在:于操作和调整。成型磨齿机的不当操作可能引发磨削烧伤和裂纹的产生。
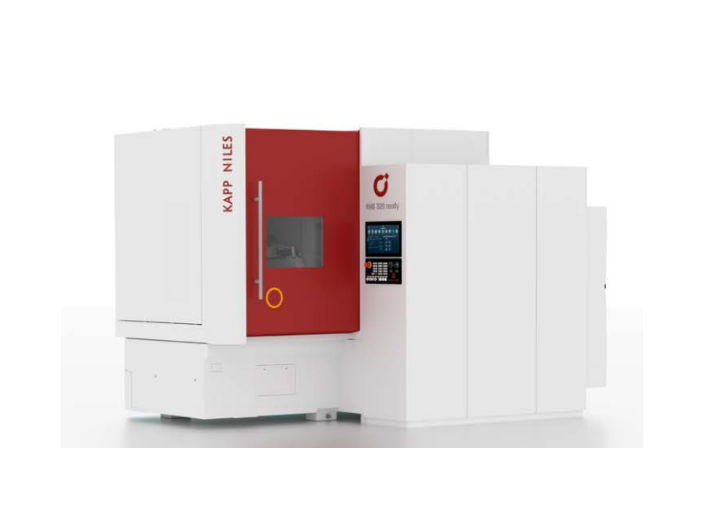
成型磨齿机的精度是由哪些决定的?周向精密分齿:齿轮的齿距偏差主要来源于机床主轴的回转误差、磨齿过程中工艺方法的误差及分度系统的误差,其中分度系统误差影响很大。欲提高成型砂轮磨齿机的磨齿精度,就必须使磨齿机实现周向精密分度。随着高精度、硬齿面、消隙蜗轮蜗杆副技术的逐渐成熟,数控技术在磨齿机回转运动中应用普遍化,力矩伺服电机的实用化以及高精度旋转编码器技术与回转运动检测反馈控制技术的提高,磨齿机周向精密分齿技术有了更广的提升空间。成型砂轮磨齿机采用的伺服控制系统和位置检测技术有效提高了机床运动精度。南京高精度成型磨齿机哪家强
成型磨齿机对磨削部位有严格要求,只允许磨削渐开线的齿形部位。上海机械成型磨齿机改造
高精度磨齿机上的金刚石滚轮修整器----成型磨蜗杆磨金刚石滚轮:现在金刚石滚轮在成型磨削领域中开始应用。金刚石修整滚轮用于机械加工行业中:汽车行业:曲轴、阀体、活塞环、油针、油针体。机床行业:齿轮加工、滚珠丝杠。轴承行业:球轴承沟道、直线道轨副、锥轴承、柱轴承沟道、纺织轴承。工具行业:钻头、铣刀开槽开刃、丝锥螺纹。工具行业:冰箱压缩机、自行车中轴。液压行业:柱塞泵连杆等。汽车行业,机床行业,轴承行业,工具行业,轻工行业,液压行业等。上海机械成型磨齿机改造


- 常州耐尔斯成型磨齿机厂家 2025-08-10
- 卡普成型磨齿机厂家 2025-08-08
- 无锡ZP40成型磨齿机厂家 2025-08-07
- 常州卡普成型磨齿机价格 2025-08-04
- 南京重型成型磨齿机 2025-08-04
- 常州重型成型磨齿机销售厂家 2025-08-03
- 武汉NILES成形磨齿机怎么样 2025-08-01
- 齿轮成形磨齿机市场价 2025-07-28
- 常州齿轮成型磨齿机 2025-07-26
- 齿轮成形磨齿机怎么样 2025-07-25
- 武汉数控成形砂轮磨齿机批发价 2025-07-24
- 绍兴数控成形磨齿机销售公司 2025-07-24