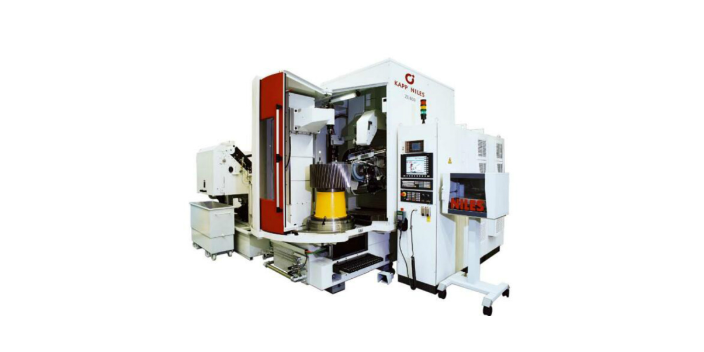
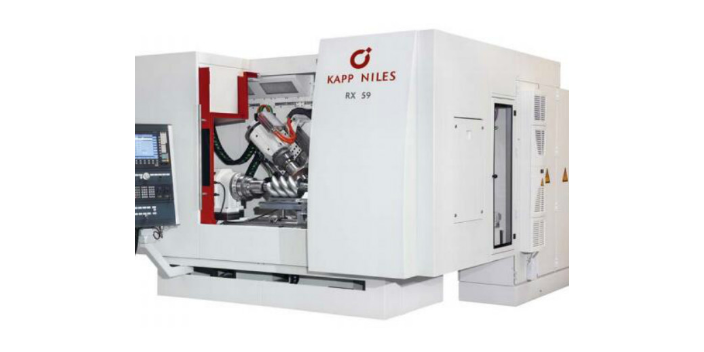
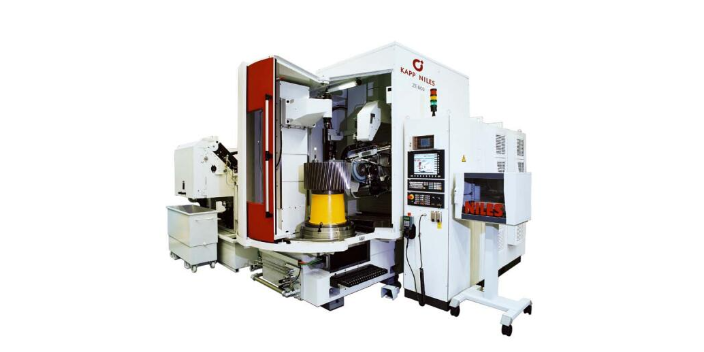
- 品牌
- KAPP,耐尔斯
- 型号
- 齐全
- 基材
- 齐全
蜗杆磨齿机是一种用于加工齿轮的设备,其加工原理与滚齿机类似。它通过一个具有蜗杆形状的砂轮与齿轮连续啮合,从而将齿轮表面磨削成渐开线形状的轮齿。为了提高磨齿机的对刀精度和效率,蜗杆磨齿机引入了自动对刀技术。这项技术对于提高齿轮加工的精度和效率具有重要意义。自动对刀技术可以实现在不停机的情况下对刀进行调整,操作简单,效率高,对刀精度也很高。自动对刀的主要思想是通过数控系统自动获取工件两侧齿槽的边界,并记录它们的位置。然后,系统会计算出精确的齿槽中点位置,即进给加工的起点。较后,系统会发出指令,使伺服系统确定砂轮的位置。因此,如何快速准确地获取齿槽边界的位置是自动精确对刀技术的关键。这需要使用一些先进的传感器和测量设备,如光电传感器、激光测距仪等,来实时监测齿槽的位置。通过将这些数据输入到数控系统中进行处理,就可以计算出齿槽的中点位置,并将其用于砂轮位置的确定。总之,蜗杆磨齿机的自动对刀技术在提高磨齿机的对刀精度和效率方面起着重要作用。它通过自动获取齿槽边界的位置,并计算出齿槽中点位置,实现了不停机的对刀调整。这项技术的应用使得操作更加简单,效率更高,对刀精度也得到了明显提高。要选择有良好售后服务和技术支持的厂家,以确保数控蜗杆磨齿机能够正常运行并得到及时的维修和支持。南京数控蜗杆磨齿机维修
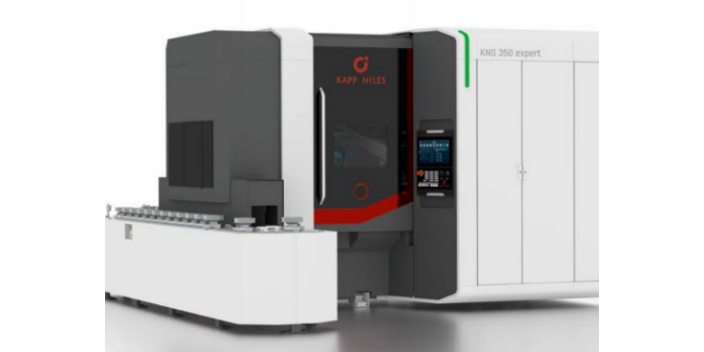
蜗杆螺旋表面在磨削时,砂轮与零件的接触面积较大,磨削热量较高,冷却剂不易进入磨削区域有效冷却磨削面。因此,蜗杆螺旋表面因磨削产生的热量足以使磨削表面的薄层再次奥氏体化,进一步加剧了磨削裂纹的发生。为了解决这些问题,可以采取以下对策。首先,可以在蜗杆零件的表面进行渗碳淬火处理,提高零件的硬度和耐磨性,减少磨削裂纹的产生。其次,在磨削过程中,可以采取适当的冷却措施,确保磨削区域得到有效的冷却,减少磨削热量对零件表面的影响。此外,还可以选择合适的砂轮材料和磨削参数,减少磨削过程中的热量积累,降低磨削裂纹的发生风险。综上所述,通过表面渗碳淬火处理和合理的磨削措施,可以有效地减少蜗杆磨齿机中蜗杆零件的磨削裂纹的产生,提高零件的使用寿命和可靠性。浙江小型蜗杆磨齿机保养蜗杆砂轮磨齿机采用展成法磨削齿轮齿面,适用于磨削渐开线齿轮。
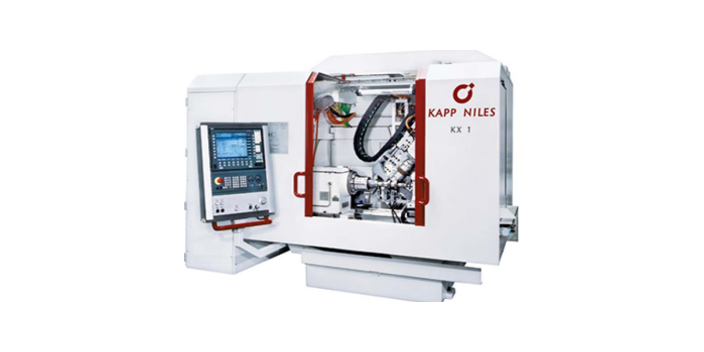
蜗杆磨齿机是一种用于磨削蜗杆齿轮的专门设备,为了确保操作人员的安全和设备的正常运行,必须遵守以下操作规程:1. 开机前应检查各部螺钉,确保它们紧固并且松紧适度。同时检查砂轮是否有伤痕、缺口或松动现象,并加好各部份的润滑油脂。2. 根据锯条的齿距、齿高和斜角,调整蹬齿距离和扒齿行程。确保蹬齿横杆爪顶在齿喉面高度的1/2处,并调整砂轮架的倾角和升降高度。3. 砂轮在转动、上升和下降时必须平衡,不能有跳动或串轴现象。如果遇到震动或蹬齿不均的情况,必须先排除故障,然后才能继续工作。此外,该机不得用于刃磨除锯条以外的零件。4. 在使用砂轮时,必须选择符合要求的砂轮,包括合格证、粒度和线速度标准。操作人员不得站在砂轮旋转方向的前后,而应该站在侧面。5. 工作完成后,必须清理设备上的灰尘,特别是砂轮架滑道和凸轮,以减少设备的磨损。以上是蜗杆磨齿机的安全操作规程,操作人员必须严格遵守,以确保工作安全和设备的正常运行。
蜗杆砂轮磨齿机的性能维护主要包括电器系统的维护和轴承的检查。对于电器系统的维护,需要定期巡查控制元件,如继电器的输出和输入接口以及电箱模块。同时,要注意电缆线的维护,尽量采用高架走线,避免落地浸油,以防止信号中断。在轴承的检查方面,需要查看轴轴承是否损坏。通常情况下,轴承的损坏可能导致机器性能下降。轴承的疲劳损伤约占损害的三分之一,其中一部分是由于润滑不良引起的,另一部分是由于污染物进入轴承或安装不当引起的。因此,要定期检查轴承的状况,确保润滑良好并避免污染物的进入。需要注意的是,工业轴承是精密零件,因此需要谨慎对待并使用高性能轴承。如果使用不当,轴承容易损坏,且无法达到预期的性能效果。因此,在使用过程中要遵循正确的操作方法,确保轴承的正常工作。综上所述,对于蜗杆砂轮磨齿机的性能维护,主要包括电器系统的维护和轴承的检查。定期巡查电器系统的控制元件和电缆线,确保其正常工作;同时,要定期检查轴承的状况,保持良好的润滑和避免污染物的进入。正确使用和维护蜗杆砂轮磨齿机,可以保证其长期稳定的性能。二手蜗杆磨齿机是一种用于加工硬齿面齿轮的机床设备,具备自动化功能。
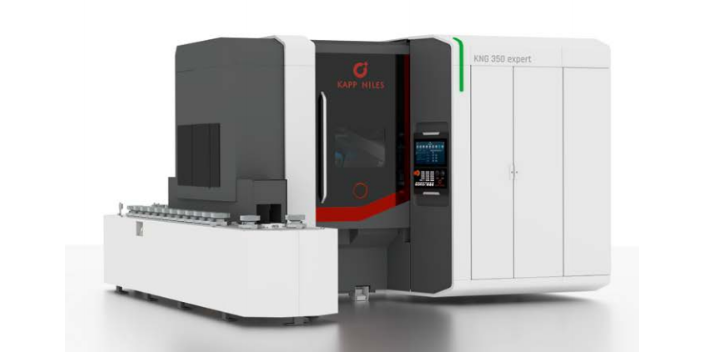
蜗杆磨齿机中蜗杆零件磨削裂纹的对策:蜗杆磨齿机磨削裂纹的原因是由于粗糙磨损后,蜗杆齿表面出现了磨削裂纹。这些裂纹通常非常细,呈直线型,深度浅,一般被称为“发纹”,裂纹不平行,呈散射线形状。与普通淬火裂纹相比,磨削裂纹的特点是厚度、深度较小,数量较多。磨削裂纹只发生在磨削面上,数量大,深度浅,深度基本一致。轻度磨削裂纹垂直或几乎垂直于磨削方向,这是由于带钢裂纹的原因。蜗杆齿面是螺旋表面,垂直于磨削方向,符合磨削裂纹的特点。蜗杆磨齿机厂家认为,磨削裂纹的产生与热处理后的零件在磨削时砂轮变钝、不能及时修整、磨削深度过大、冷却不足有关。这些因素导致磨削区域内瞬间高温达到400~1500摄氏度,从而引起磨削烧伤和磨削裂纹的产生。这些问题进一步导致零件表面组织、显微硬度、残余应力、力学性能等发生变化。蜗杆磨齿机适用于冶金、矿山、起重、轻工、化工等各种机械设备的减速器具。苏州ZP16蜗杆磨齿机报价
定期检查液压油的粘度和清洁度,可有效延长蜗杆磨齿机的液压元件寿命。南京数控蜗杆磨齿机维修
在对20CrMnTi齿轮进行蜗轮磨削实验的基础上,我们采用了均匀设计磨削实验,并使用Xcr20粗糙度仪来测量零件的齿面粗糙度,以研究磨削参数(砂轮线速度vs、砂轮沿齿轮轴的进给速度VW、磨削厚度ap)对蜗轮磨削20CrMnTi齿轮齿面粗糙度的影响。然后,我们基于均匀设计试验的数据,采用两阶段逐步回归分析方法,建立了磨削参数与齿面粗糙度的多元回归预测模型。通过这个模型,我们可以预测不同磨削参数下的齿面粗糙度。接下来,我们建立了以加工效率和齿面粗糙度为目标的多目标优化模型。为了寻求加工效率高、齿面粗糙度小的磨削参数,我们采用了粒子群优化算法对加工参数进行优化。通过对磨削参数的优化,我们可以得到较佳的加工参数组合,以提高加工效率并减小齿面粗糙度。以上是我们对蜗轮磨削20CrMnTi齿轮的实验研究和优化的内容。这些研究结果对于提高齿轮加工的质量和效率具有重要的指导意义。南京数控蜗杆磨齿机维修


- 长沙纳尔斯磨齿机优惠价 2026-01-16
- 成都NILES磨齿机多少钱 2026-01-16
- 武汉KAPP磨齿机销售中心 2025-10-28
- 西安卡普蜗杆磨齿机供销商 2025-10-28
- 苏州蜗杆磨齿机促销价格 2025-10-27
- 徐州蜗杆磨齿机怎么样 2025-10-27
- 上海尼尔斯磨齿机怎么样 2025-10-26
- 厦门卡普蜗杆磨齿机怎么样 2025-10-25
- 厦门数控成型蜗杆磨齿机多少钱 2025-10-25
- 江苏卡普蜗杆磨齿机销售厂家 2025-10-21
- 常州大型蜗杆磨齿机保养 2025-10-20
- 上海经济型蜗杆磨齿机维修 2025-10-19