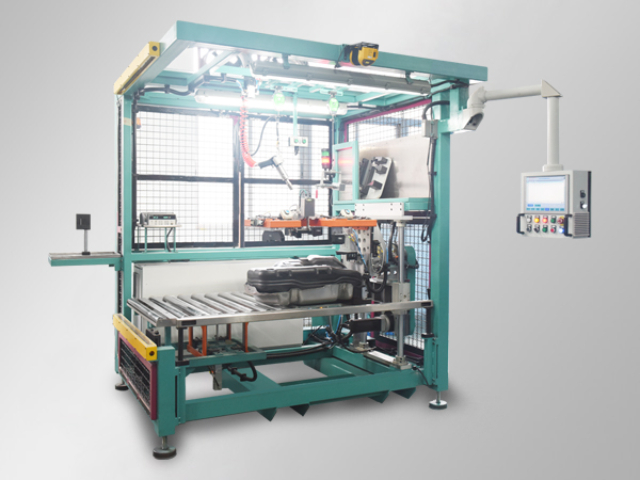
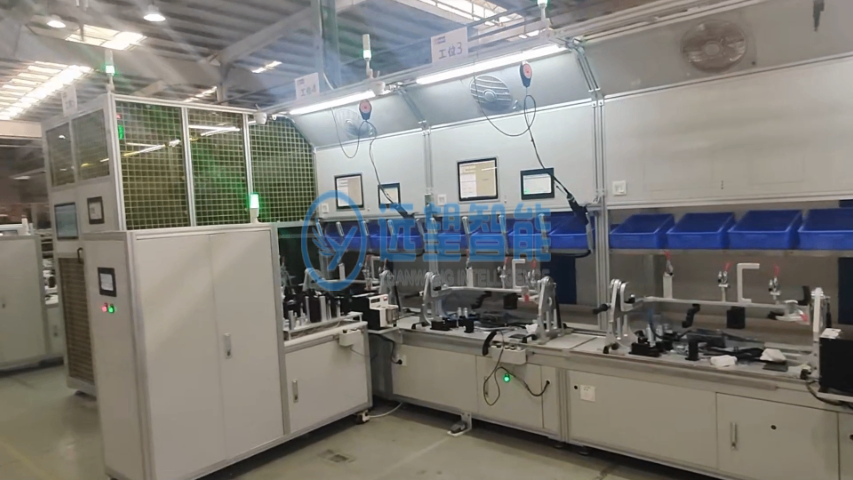
设备优化超声波焊接工艺参数,通过响应面法建立焊接质量与参数的数学模型,精确控制焊接时间、压力与振幅,有效避免虚焊、过焊缺陷。冲孔系统配备高精度刀具,采用涂层耐磨技术,使用寿命延长至5万次以上。工模快速更换系统支持异形雷达孔模具切换,换型后精度校准时间≤3分钟,满足定制化车型需求。移动升降工作台可360°微调角度,适配保险杠曲面不同加工点位,工作台锁定后无晃动偏差。自动夹紧系统自适应紧凑型轿车至中大型SUV保险杠尺寸,无需更换夹具。设备支持故障报警与远程诊断,减少停机维护时间,保障产线利用率。液压系统稳定输出,设备冲孔效率达每分钟8-12次。武汉保险杠焊接机哪个好
设备以双机器人协同为关键,分别负责保险杠搬运定位与精确冲孔,搭配多工位超声波焊接模块,实现无人化一体化作业。液压冲孔系统采用50吨级双作用驱动,压力可调范围200-500N,适配2-6mm厚度PC/ABS保险杠,冲孔后孔壁粗糙度≤Ra0.8μm,无需二次打磨。工模快速更换系统兼容Φ8-Φ15mm雷达孔规格,模具存储记忆功能可一键调取常用车型参数,缩短调试时间。移动升降工作台采用铝合金刚性结构,承载能力强,升降平稳无顿挫,锁定后重复定位精度高。废料回收装置与生产线输送线对接,余料可二次回收利用,材料损耗率控制在0.5%以下,践行绿色生产理念。符合国标保险杠焊接雷达孔冲孔后无毛刺,设备保障保险杠外饰件外观精度。
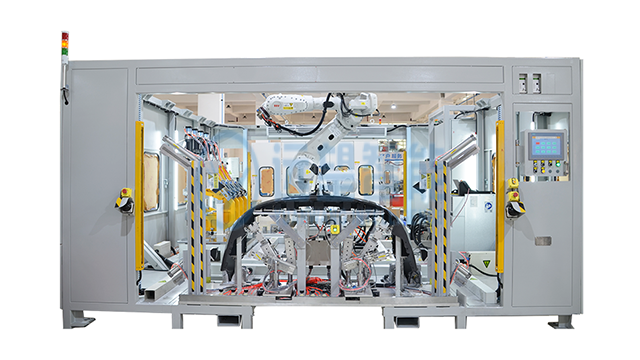
聚焦汽车保险杠加工的稳定性需求,设备采用德国进口伺服电机与控制系统,实现冲孔与焊接参数的精确调控。超声波焊接系统具备频率自动跟踪与能量补偿功能,确保焊接过程始终处于好的状态。预热系统采用红外加热方式,加热均匀,避免局部过热导致的材质变形,同时保护表面涂层。工模快速更换系统采用标准化定位销,模具安装精确,换型后精度达标,维护便捷。自动夹紧系统自适应工件尺寸,牢固固定,移动升降工作台锁定后无晃动,废料回收装置防堵塞设计,保障生产连续无中断。
设备通过数值模拟优化焊接工位设计,减少焊接应力集中,避免保险杠变形,同时提升焊接接头强度。液压冲孔系统采用冷加工工艺,避免高温对材质性能的影响,孔位精度稳定可靠。超声波焊接系统焊接无耗材,降低生产成本,且焊接后表面无缺陷,保障外饰件美观。预热系统具备温度补偿功能,适应不同环境温度,确保焊接质量稳定。工模快速更换系统带误差补偿功能,换型后自动修正参数,保障批量生产精度一致。移动升降工作台微调精确,自动夹紧系统多点施力,确保工件稳固,设备具备故障报警功能,便于快速排查。设备适配塑料保险杠,实现雷达孔与支架一体化加工。
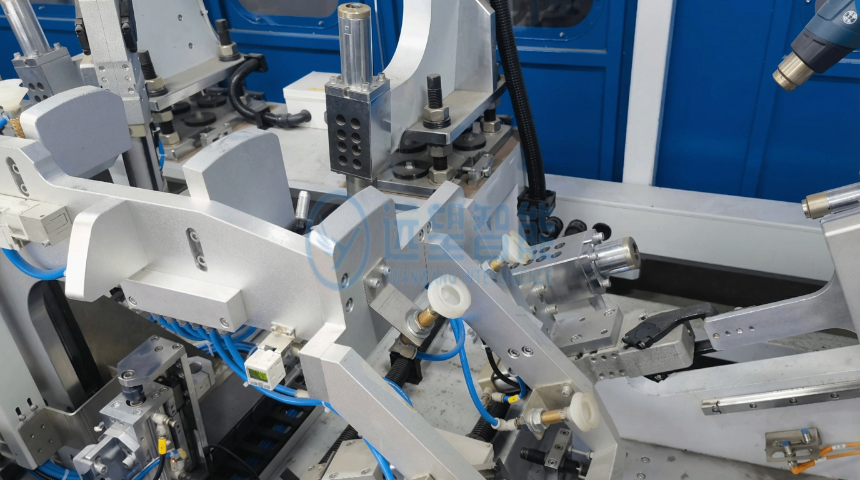
设备集成冲孔、焊接、废料回收三大关键功能,通过机器人与PLC协同控制,实现加工流程全自动化。液压冲孔系统出力大至30吨,颈部深度70mm,可加工厚度达10mm的软质塑料保险杠,冲孔直径误差稳定在±0.1mm。超声波焊接系统具备能量监控功能,实时反馈焊接能量变化,确保每个焊点质量一致。预热系统可根据保险杠材质预设多组参数,一键切换调用,操作便捷。工模快速更换系统采用标准化设计,兼容主流车企车型模具,提升设备通用性。移动升降工作台可根据产线布局自由移动,锁定后精度无偏差,支持与自动化输送线无缝对接。机械手精确抓取保险杠,配合设备完成多工位加工。保险杠焊接机哪个好
自动夹紧系统稳固固定保险杠,避免冲孔焊接时发生偏移。武汉保险杠焊接机哪个好
针对汽车保险杠加工的高节拍需求,设备采用双机器人协同作业,实现冲孔、焊接与搬运无缝衔接,加工节拍≤12秒/件。液压冲孔系统采用高速驱动,冲孔速度快,回程平稳,提升生产效率。超声波焊接系统多头部同时作业,大幅缩短焊接时间,接头强度均匀一致。预热系统采用并行加热技术,同时对多个区域预处理,减少加工周期。工模快速更换系统支持批量换型,参数记忆功能可快速调取车型参数,调试时间短。自动夹紧系统响应迅速,装夹牢固,移动升降工作台衔接顺畅,废料回收装置自动收集余料。武汉保险杠焊接机哪个好