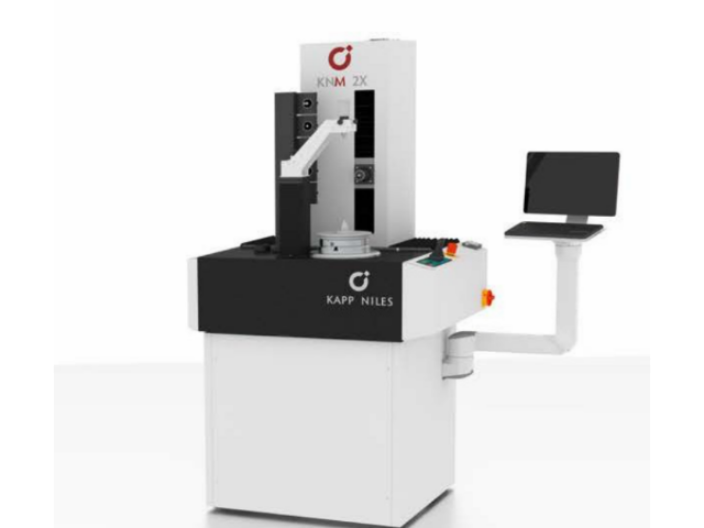
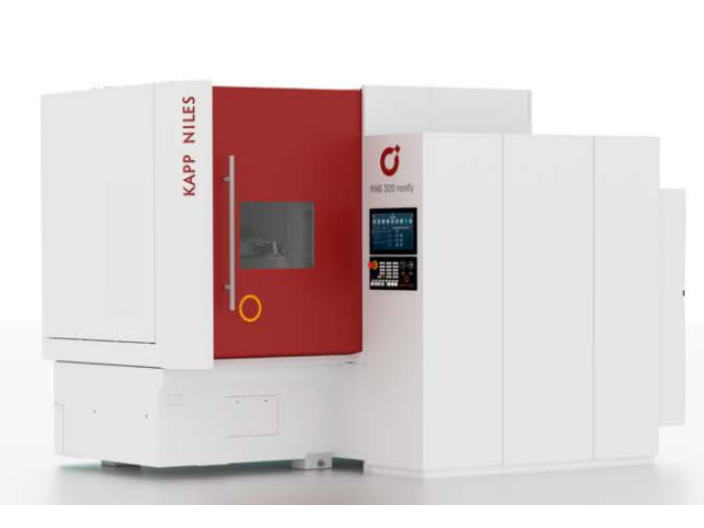
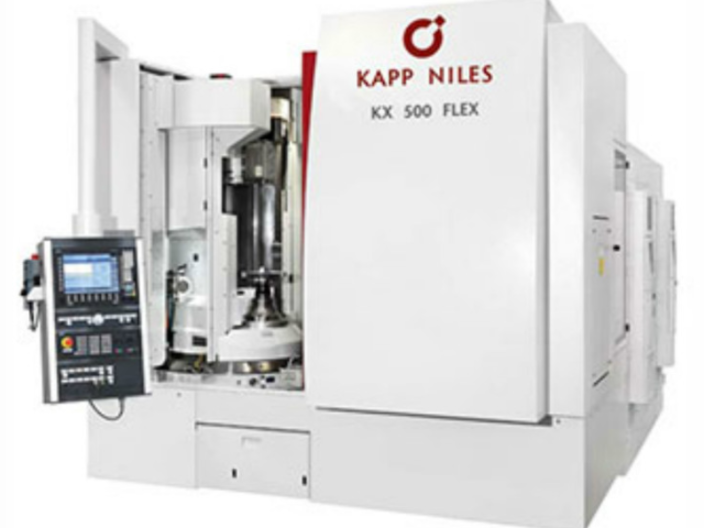
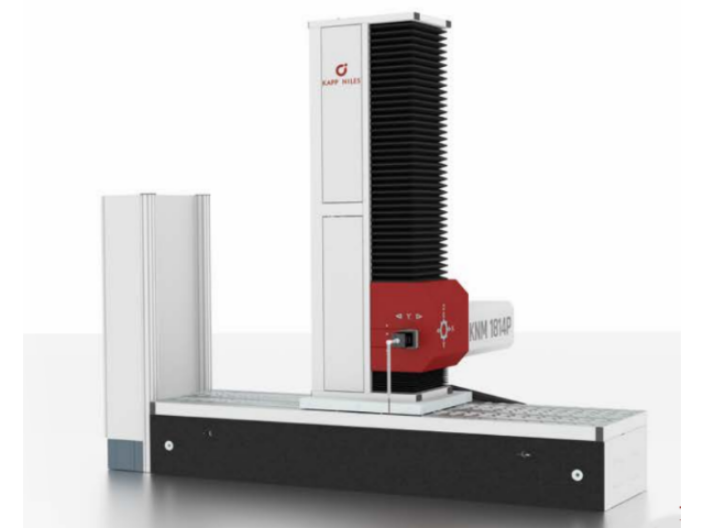
- 品牌
- KAPP,耐尔斯
- 型号
- 齐全
- 基材
- 齐全
德国磨齿机齿轮振动的简易诊断方法旨在快速判断齿轮是否正常工作,以便进一步进行精密诊断分析或采取其他措施。在某些情况下,通过简单的振动分析,也可以诊断出一些明显的故障。常用的简易诊断方法包括噪声诊断法、振平诊断法和冲击脉冲(SPM)诊断法,其中振平诊断法是较常用的方法。振平诊断法是通过测量齿轮的振动强度来判断其工作状态的方法。根据不同的判定指标和标准,振平诊断法可以分为一定值判定法和相对值判定法。一定值判定法是将齿轮的振动强度与预先设定的标准值进行比较,如果振动强度超过标准值,则判定齿轮处于异常工作状态。这种方法简单直观,适用于一些常见的故障类型。德国磨齿机设备的日常维护保养非常重要,可以确保设备的正常运行和延长其使用寿命。兰州哪里卖欧洲进口磨齿机
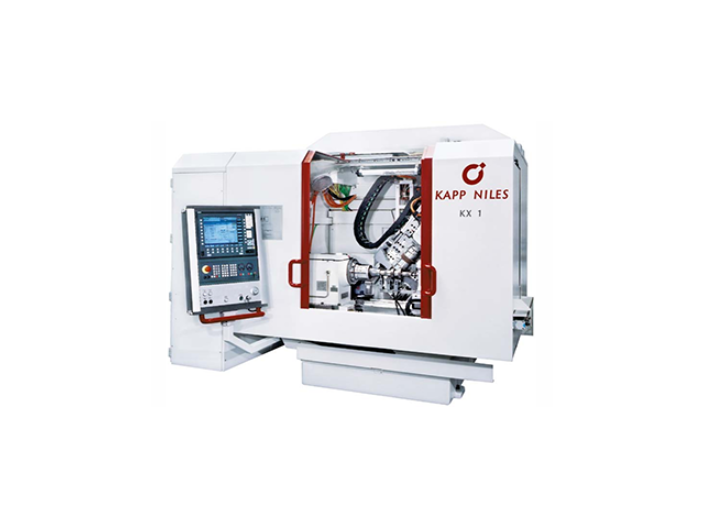
成型磨齿机的重叠比是指修整滚轮的有效宽度与修整滚轮的进给比之间的比值。它反映了砂轮齿形相对于修整滚轮半径位置的处理频率,也可以看作是砂轮修整进给率的一种体现。重叠比的大小会严重影响砂轮的表面粗糙度,从而进一步影响到砂轮修整后的齿形形状误差。另外一个重要的参数是速比,它是指修整滚轮的圆周速度与砂轮的圆周速度之间的比值。速比是有符号的,根据修整滚轮和砂轮在切点处的旋转方向来确定,同向旋转为正,逆向旋转为负。在粗磨时,为了保证砂轮的切削效率,应选择同向旋转进行修整,这样可以使砂轮表面更加粗糙。速率越大,砂轮的粗糙度也越高。兰州哪里卖欧洲进口磨齿机德国磨齿机在齿轮加工方面具有高精度和高工艺水平,对整车的振动噪声和可靠性等因素有直接影响。
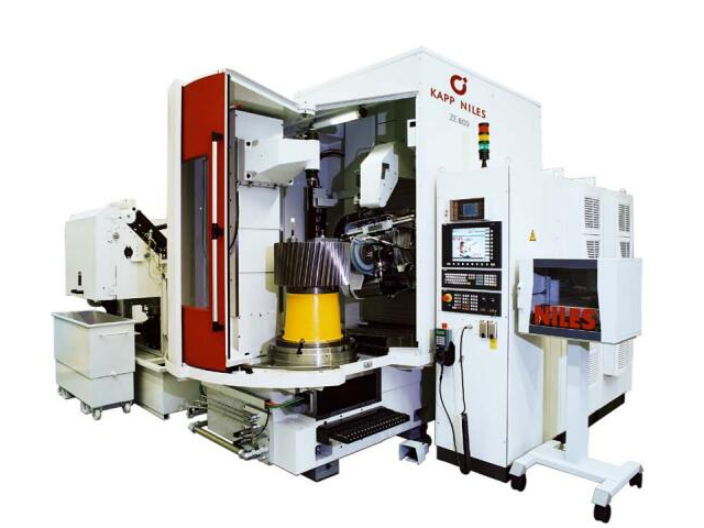
数控成型磨齿机是利用计算机的计算能力,根据砂轮与齿槽啮合角的关系,通过金刚滚轮的拟合运动修整砂轮,较终得到所需的形状。齿向加工是根据齿向的修型设定,砂轮轴进行轴向往复四轴联动加工。为了保证齿轮的周节累积误差较小,工作台的精确分度和砂轮磨损量的补偿等因素起着重要作用。而高精密数控成型磨齿机必须在恒温的环境下工作。在加工过程中,首先进行试切加工,然后通过在线测量系统测得结果,再进行微调磨削,直至达到技术要求。成型磨齿机具有精度高、使用方便、价格适中等优点,因此得到了普遍的推广应用。数控成型磨齿机是一种利用计算机的计算能力进行操作的设备。它通过金刚滚轮的拟合运动修整砂轮,根据砂轮与齿槽啮合角的关系,较终得到所需的形状。同时,齿向加工是通过设定齿向的修型,使砂轮轴进行轴向往复四轴联动加工。为了保证齿轮的周节累积误差较小,工作台的精确分度和砂轮磨损量的补偿等因素起着重要作用。
先天性故障是由于设计或制造不当而造成机械系统中存在某些薄弱环节而引发的故障。这可能是由于设计缺陷、材料选择不当或制造工艺不合理等原因导致的。为了避免这类故障的发生,需要在设计和制造过程中进行严格的质量控制,确保机械的各个部件都符合设计要求,并且能够承受预期的工作负荷。除了按照故障发生的原因进行分类,还可以根据故障的性质、影响和特点等情况进行分类。这些分类方法可以帮助我们更好地理解和分析机械故障,并采取相应的对策,以提高机械的可靠性和使用寿命。总之,对德国磨齿机机械故障进行分类可以从不同的角度进行,包括按照故障发生的原因、性质、影响和特点等情况进行分类。这些分类方法可以帮助我们更好地理解和应对机械故障,提高机械的可靠性和使用寿命。德国磨齿机具有高精度、高效率和多功能性,适用于磨削各种类型的齿轮。
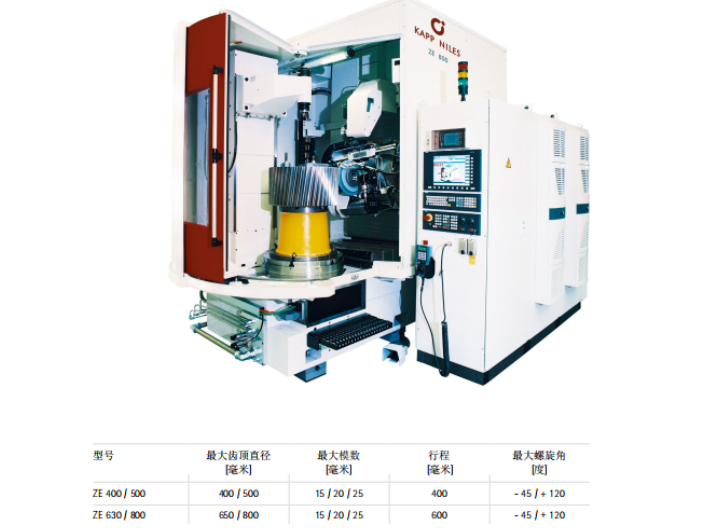
德国磨齿机磨料粒度的选择是根据磨削工艺的要求来确定的。在粗磨过程中,磨削余量较大,需要较大的表面粗糙度值,因此应选择较粗的磨粒。这是因为较粗的磨粒具有较大的气孔和磨削深度,不容易堵塞和发热。而在精磨过程中,磨削余量较小,要求较低的粗糙度值,因此可以选择较细的磨粒。一般来说,磨粒越细,磨削表面的粗糙度越好。砂轮中用于粘结磨料的物质被称为结合剂。结合剂的性能主要决定了砂轮的强度、抗冲击性、耐热性和抗腐蚀能力。砂轮的硬度指的是砂轮表面上的磨粒在磨削力作用下脱落的难易程度。砂轮的硬度越软,表示磨粒容易脱落;砂轮的硬度越硬,表示磨粒较难脱落。需要注意的是,砂轮的硬度和磨料的硬度是两个不同的概念。同一种磨料可以制成不同硬度的砂轮,这主要取决于结合剂的性能、数量以及砂轮制造的工艺。磨削和切削的明显区别在于砂轮具有"自锐性"。选择砂轮的硬度实际上就是选择砂轮的自锐性,希望磨粒保持锋利,不要过早脱落,也不要磨钝而不脱落。总之,德国磨齿机磨料粒度的选择应根据磨削工艺的要求来确定,粗磨时选择较粗的磨粒,精磨时选择较细的磨粒。同时,砂轮的硬度和结合剂的性能也是影响砂轮质量的重要因素。德国磨齿机制造商通过优化滚刀的结构和参数,提高滚齿机的稳定性和传动刚度。泉州哪里卖ZE400磨齿机
德国磨齿机设备属于大件设备,需要采取特种箱进行包装和运输,以确保设备的安全运输和及时交货。兰州哪里卖欧洲进口磨齿机
磨齿加工通常分为展成磨和成型磨齿机两种类型。展成磨加工是以展成线为轨迹,使齿向方向线与磨削接触,进行磨削加工。而成型磨加工则是通过砂轮修整形成齿廓形状,使齿向方向面与磨削接触。在磨齿加工过程中,首先需要进行试磨一个试范槽,以测试齿形、齿向和公法线等参数。如果发现有误差,就需要及时进行修正。齿轮的径向跳动误差是由齿轮的校正误差决定的,校正误差越小,径向跳动误差就越小。因此,磨齿加工规定齿轮工件的校正误差应在0.005mm以内。齿面光洁度的要求取决于砂轮粒度的大小、砂轮修整的精细程度以及精磨时的进刀量和进给冲程速度等因素。砂轮粒度越细,修整越精细,进刀量和进给冲程速度越小,齿面光洁度要求就越高。总之,磨齿加工是一项精密的工艺,需要根据具体要求选择合适的磨齿机进行加工。通过控制参数和修正误差,可以获得高质量的齿轮产品。兰州哪里卖欧洲进口磨齿机


- 潮州哪里有德国KAPP卡普磨齿机 2026-03-04
- 淮南哪里卖德国磨齿机 2026-03-03
- 成都哪里卖KAPP KX系列磨齿机 2026-03-03
- 南京哪里卖德国卡帕耐尔斯磨齿机 2026-03-02
- 岳阳哪里卖耐尔斯磨齿机 2026-03-02
- 芜湖哪里有尼尔斯磨齿机 2026-03-01
- 天津哪里有德国磨齿机 2026-03-01
- 珠海哪里卖尼尔斯磨齿机 2026-02-28
- 郑州哪里卖耐尔斯磨齿机 2026-02-28
- 成都哪里卖德国进口磨齿机 2026-02-27
- 常州哪里卖欧洲进口磨齿机 2026-02-27
- 苏州哪里卖耐尔斯磨齿机 2026-02-26