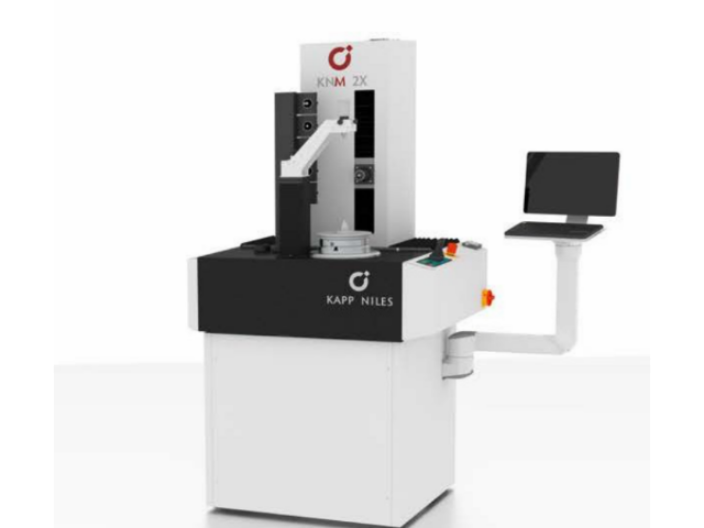
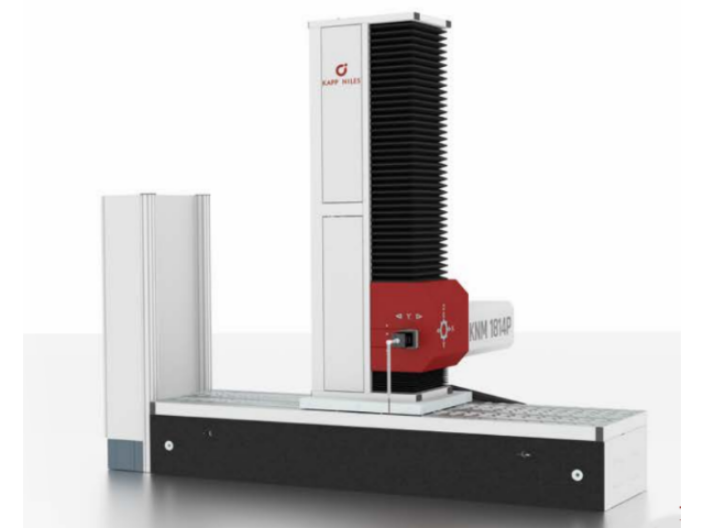
- 品牌
- KAPP,耐尔斯
- 型号
- 齐全
- 基材
- 齐全
成型磨齿机的重叠比是指修整滚轮的有效宽度与修整滚轮的进给比之间的比值。它反映了砂轮齿形相对于修整滚轮半径位置的处理频率,也可以看作是砂轮修整进给率的一种体现。重叠比的大小会严重影响砂轮的表面粗糙度,从而进一步影响到砂轮修整后的齿形形状误差。另外一个重要的参数是速比,它是指修整滚轮的圆周速度与砂轮的圆周速度之间的比值。速比是有符号的,根据修整滚轮和砂轮在切点处的旋转方向来确定,同向旋转为正,逆向旋转为负。在粗磨时,为了保证砂轮的切削效率,应选择同向旋转进行修整,这样可以使砂轮表面更加粗糙。速率越大,砂轮的粗糙度也越高。德国磨齿机砂轮的组织状态对磨削加工效果至关重要。浙江NILES德国磨齿机维修
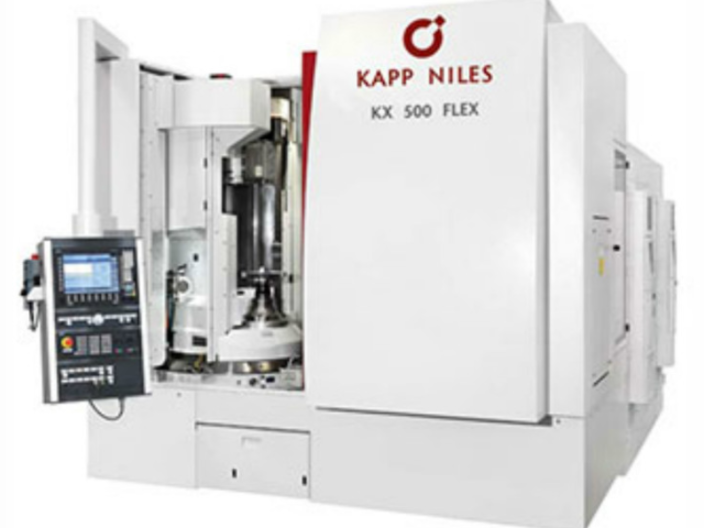
成型磨齿机齿面振纹产生的原因有多种。首先,砂轮未平衡好可能是一个原因。当砂轮不平衡时,会导致磨削过程中的振动,进而产生齿面振纹。其次,金刚滚轮钝了金刚粒磨损严重也可能是一个原因。金刚滚轮的磨损会导致磨削效果下降,从而产生齿面振纹。此外,带动金刚滚轮的皮带有松动或磨损严重也会导致齿面振纹的产生。如果皮带松动或磨损,会导致金刚滚轮的转动不稳定,进而产生振动。另外,磨削时冲程速度过快也可能是产生齿面振纹的原因之一。如果冲程速度过快,会导致磨削过程中的振动增加,从而产生齿面振纹。南京KAPP德国磨齿机供应自动化措施如工件安装、换刀和库存分类等,提高了德国磨齿机的生产效率和产品质量的一致性。
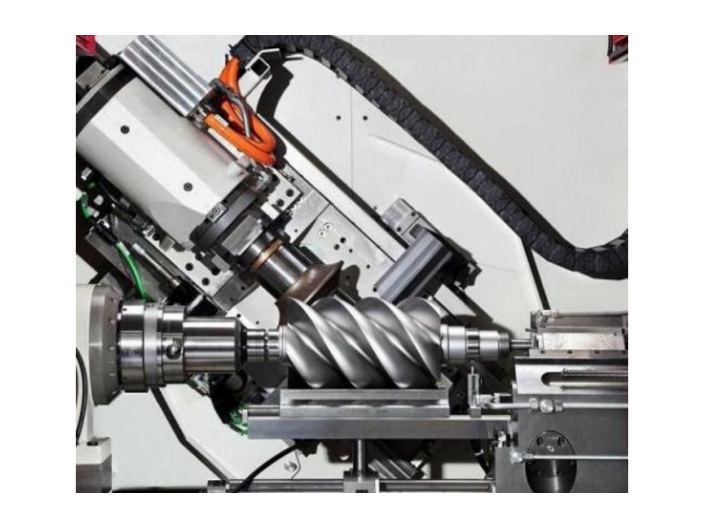
德国磨齿机成形砂轮磨床的快速发展,离不开数控砂轮修整技术的发展和应用;数控砂轮修整器的使用很大程度提高了砂轮齿形修整精度,使成形磨削方法能够实现精密磨削,进而推动了成形磨齿机的发展。数控砂轮修整器一般使用金刚石笔或金刚石滚轮作为修整工具。使用金刚石笔进行修整时,需要不断调整金刚石笔的倾角以适应被修整面的法向量,运动控制复杂,修整效率低;难度大,对砂轮的修整精度影响很大。由于金刚石笔修整和成型砂轮的诸多缺点,大多数现代数控砂轮修整器都使用金刚石滚轮作为修整工具。金刚石滚轮用于非线性复杂轮廓修整时,不只可以对砂轮轮廓进行高精度修整,而且工作效率高,使用寿命长,操作方便。
数控成形砂轮磨齿机普遍应用于航空航天、船舶、风电、核电等重型机械传动行业的精密齿轮磨削。特别适用于大模数、少齿数齿轮的精密磨削。成形砂轮磨齿机通过将砂轮修整成与齿轮齿槽相适应的形状,通过往复磨削来获得精确的齿廓。数控成形砂轮磨齿机的较大优势在于其配备了数控砂轮修整器。通过配备相应的软件,可以磨制各种齿形修缘、齿根圆角过渡曲线、鼓形齿、各种特殊齿形、摆线齿、圆弧齿和花键等。这使得数控成形砂轮磨齿机具有更高的灵活性和适应性。数控成形砂轮磨齿机采用成形法进行磨削,而成形磨齿机砂轮截形精度是关键。这取决于截形计算精度和砂轮修整精度。为了保证砂轮的修整精度,国内外磨齿机制造商对成形砂轮修整技术进行了深入研究,并开发了不同的砂轮修整装置。这些装置可以提高砂轮的修整精度,从而提高齿轮磨削的精度。总之,数控成形砂轮磨齿机在航空航天、船舶、风电、核电等重型机械传动行业的精密齿轮磨削中有着普遍的应用。其数控砂轮修整器的优势使其能够磨制各种复杂的齿形,而砂轮修整精度的提高则保证了齿轮磨削的精度。渐开线的形状决定了德国磨齿机齿轮的基圆大小。
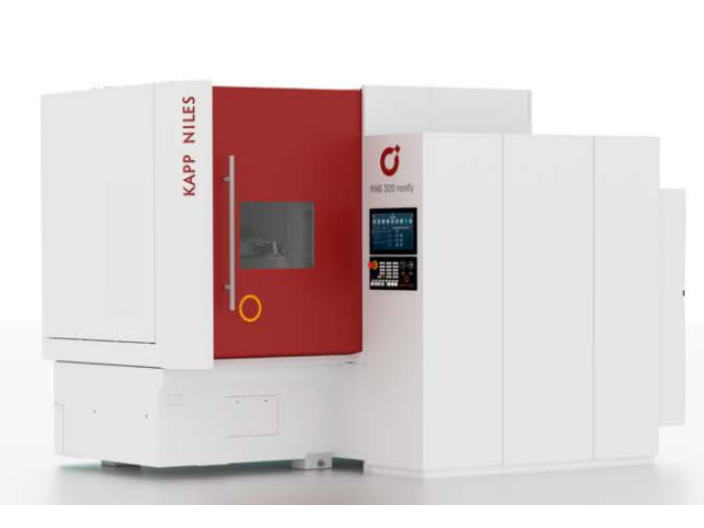
如何处理德国磨齿机的磨削故障?使用数控磨齿机时,可能会出现磨削失效,进而产生塑性变形、磨损、疲劳、冷热疲劳、断裂、开裂和腐蚀,我们应该如何处理这个问题?要合理选择磨削量,提高工件和磨具砂轮的速度,减少切削热的产生,还需要合理的选择和修整砂轮,白刚玉做的砂轮更好,性能硬脆,容易产生新的刃口,在砂轮硬度上,中软即晶粒粗、硬度低的砂轮,自激性好,降低切削热,热处理后的淬火应力也应降低到低Z极限,使磨削热在允许范围内,从而防止工件热变形。德国磨齿机加工完成后,要及时清理切屑,保持机床正常运行。上海卡帕德国磨齿机检修
德国磨齿机的高效能和耐用性使其成为许多制造商的头选设备。浙江NILES德国磨齿机维修
一般来说,精磨阶段较后一次冲程宜采用负的修整重叠比,这样可以减少砂轮的修整量,从而提高齿面的精度。同时,较高的修整重叠比也有助于改善砂轮的切削性能,使其更加平稳地进行磨削加工。此外,降低冲程速度也可以进一步提高齿面的粗糙度。综上所述,成型磨齿机通过金刚滚轮修整系统修整砂轮形状,并利用修整成型的砂轮对齿面进行磨削加工,以获得预期的齿面形状。在砂轮修整过程中,修整速度比、修整重叠比、修整进给量和磨削冲程速度等参数的选择对齿面粗糙度有重要影响。合理选择这些参数可以提高齿面的精度和切削性能,从而获得更好的加工效果。浙江NILES德国磨齿机维修


- 潮州哪里有德国KAPP卡普磨齿机 2026-03-04
- 淮南哪里卖德国磨齿机 2026-03-03
- 成都哪里卖KAPP KX系列磨齿机 2026-03-03
- 南京哪里卖德国卡帕耐尔斯磨齿机 2026-03-02
- 岳阳哪里卖耐尔斯磨齿机 2026-03-02
- 芜湖哪里有尼尔斯磨齿机 2026-03-01
- 天津哪里有德国磨齿机 2026-03-01
- 珠海哪里卖尼尔斯磨齿机 2026-02-28
- 郑州哪里卖耐尔斯磨齿机 2026-02-28
- 成都哪里卖德国进口磨齿机 2026-02-27
- 常州哪里卖欧洲进口磨齿机 2026-02-27
- 苏州哪里卖耐尔斯磨齿机 2026-02-26