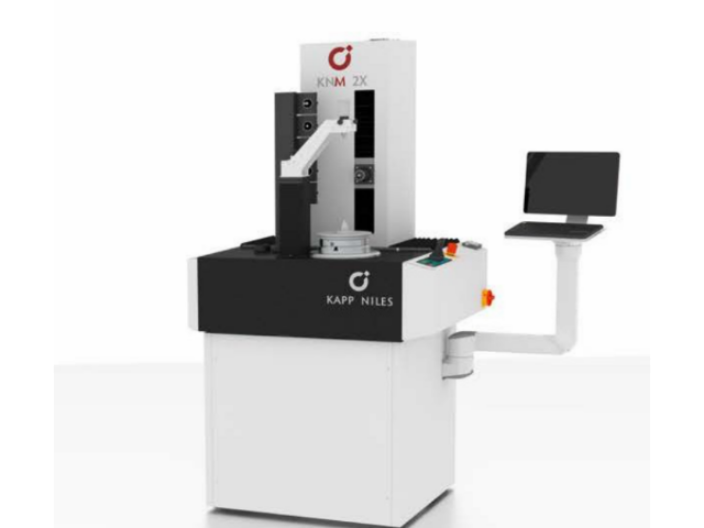
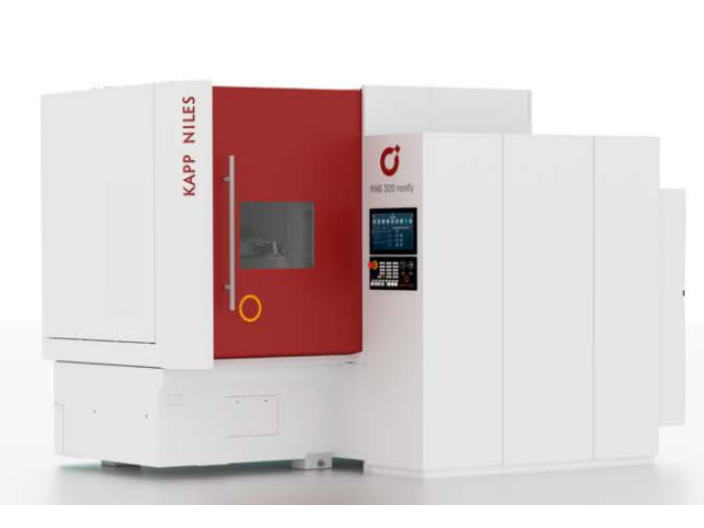
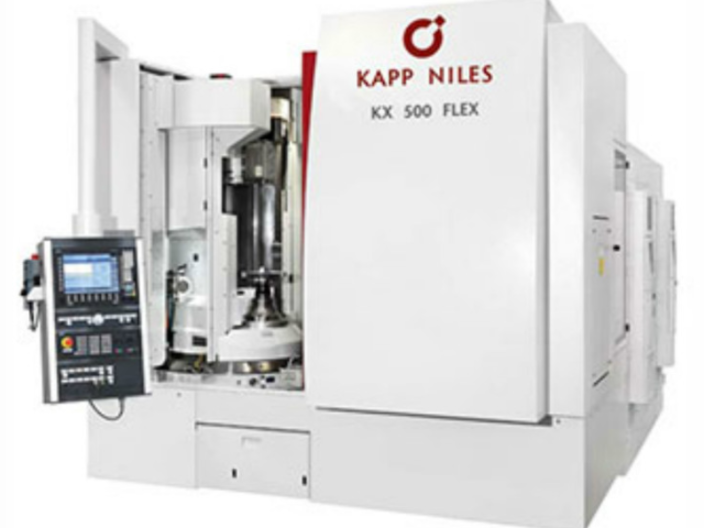
- 品牌
- KAPP,耐尔斯
- 型号
- 齐全
- 基材
- 齐全
成型磨齿机磨削裂纹的产生和避免方法有很多。首先,齿轮磨削裂纹的产生可能是由于油管调整不好或冷却油量过小,导致磨削时齿面没有充分覆盖。此外,齿面硬度过高、热处理后应力释放不充分,以及磨削量过大等因素也可能导致裂纹产生。另外,砂轮修整量过小或修整牙数过多,使得砂轮变钝或气孔堵塞不够锋利,磨削时产生挤压也会引起裂纹。为了避免磨削裂纹的产生,我们需要综合考虑所有的原因,并确保每一步都没有差错。首先,在热处理后,要进行硬度测试,确保硬度不超出标准,并给予充分的时间让应力释放。其次,在磨削过程中,要调整好油管,确保冷却油充分覆盖齿面。此外,磨削量不能过大,特别是在首先一圈首先一个冲程时,要保持空行程达到无火花磨削的状态。另外,砂轮修整量要适当调整,修整牙数不能过多,以保持砂轮的锋利度,并避免气孔堵塞。通过注意和执行以上几点,我们能够有效地控制加工精度,避免磨削裂纹的产生。这些方法可以帮助我们提高齿轮的质量和使用寿命,确保设备的正常运行。德国磨齿机砂轮是磨削加工中非常重要的一种磨具。江苏成型磨齿机德国磨齿机直销
对于成型德国磨齿机来说,通过观察磨齿机电流变化及选择合适的磨削参数可以及早发现并有效避免磨削裂纹的产生。影响可磨性的条件有:材料、材料批次的质量、硬度、热处理质量、磨削油和磨削油供给、砂轮技术参数、修整刀具和修整条件等,在磨削工艺参数设定上要根据齿轮的实际状况,如模数、齿数、齿宽、齿面硬度、齿面组织成分、齿根圆角状况等,选在合适的砂轮粒度、砂轮线速度、冲程速度、冲程数、磨量及砂轮修磨次数等。一般对于大模数、大齿宽的齿轮应选择粒度较粗的砂轮,砂轮线速度、冲程速度、磨量要小,冲程数要少,砂轮修磨次数要多,并加大冷却液流量,避免产生磨削裂纹;前几圈一定要注意观察电流变化情况及齿面有无烧伤现象,如电流变大或齿面有烧伤情况,就要及时停机修改磨削参数。常州重型德国磨齿机改造德国磨齿机结构简单,制造维修方便,磨齿精度可达到5级,生产效率高,适用于单件或批量生产。
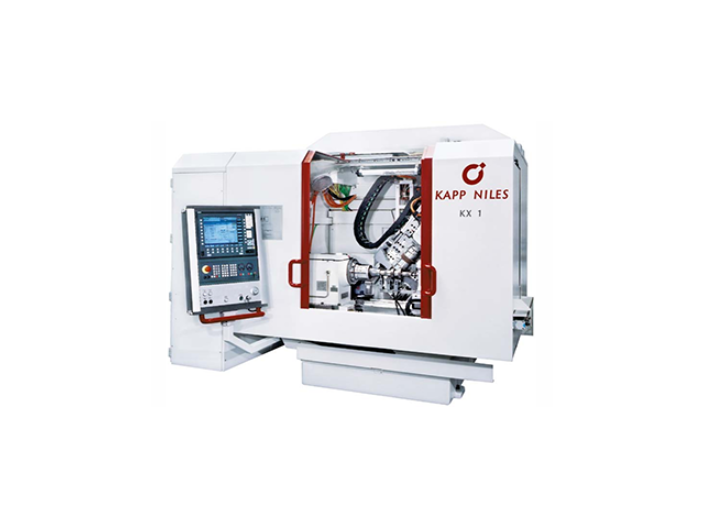
成型磨齿机齿轮的磨齿烧伤是一种普遍存在的问题。通过对磨齿烧伤因素的探讨,我们可以找到一些影响磨齿烧伤的因素,并在生产过程中不断改进和完善,以有效改善磨齿烧伤的现状。其中,砂轮类型的选择尤为重要,可以起到明显的改善作用。成形砂轮磨削法是一种基于成形加工原理的齿轮磨削方法,它利用具有特定轮廓的砂轮来磨削齿轮。这种方法多用于大直径、大模数、齿数较少的齿轮加工。随着现代数控技术的快速发展,成型砂轮磨齿机相比生成砂轮磨齿机具有越来越明显的优势,主要体现在操作和调整方面。成型砂轮磨齿机的操作和调整更加方便。该机床无需进行生成运动,结构相对简单,因此控制和调整更加方便。
为了提高磨齿加工的精度,选择合理的磨齿余量形式非常重要。在成型磨齿机中,常用的磨齿留磨余量形式包括在齿面和齿根部位置都保留一定的磨削余量。这种方法的优点在于,通过同时磨削齿面和齿根部,可以使齿轮的齿面和齿根部光滑连接和过渡,提高齿轮的磨齿精度。同时,这种方法还能够增加齿轮根部的抗弯曲强度,减轻齿轮根部热应力的集中问题。在采用这种方法进行滚齿时,滚刀无需带触角,因此齿轮的根部位置无需存在挖根量。这样可以简化磨齿工艺,提高生产效率。总之,选择合理的磨齿余量形式对于提高磨齿加工的精度非常重要。在成型磨齿机中,同时保留齿面和齿根部的磨削余量是一种常用的方法,它能够使齿轮的齿面和齿根部光滑连接和过渡,提高磨齿精度,并增加齿轮根部的抗弯曲强度,减轻热应力的集中问题。德国磨齿机在长时间不使用时,应按照规定进行封存,以保护机床的性能和寿命。
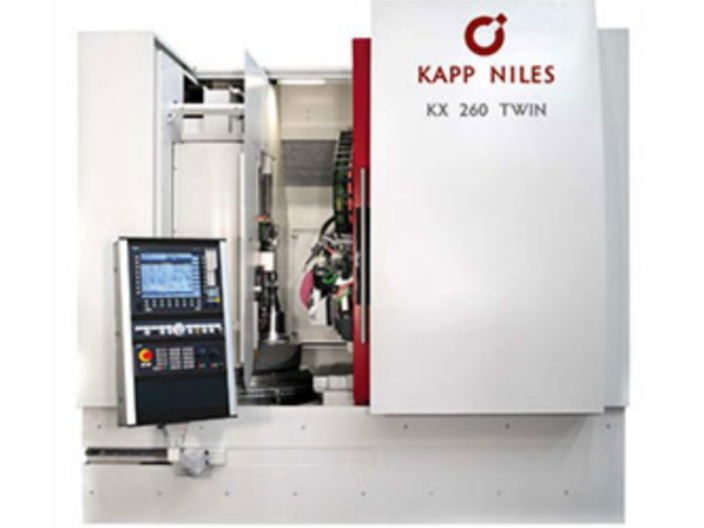
德国磨齿机操作及保养规范:1、不熟悉本设备性能及操作的人员,不得上机操作。2、工作前按照润滑图表的规定加注润滑油和冷却液。3、检查各紧固件是否牢靠、限位装置及安全防护装置是否完整、可靠。4、作空行程试运转;检查各按钮、开关、阀门、限位装置等是否灵活可靠;检查液压、冷却系统和气源系统是否正常,低速空车运转3-5分钟,检查各部位运转是否正常。5、工作中,机床找原点时,应处在安全位置,防止机床各轴和其他位置的碰撞。自动化措施如工件安装、换刀和库存分类等,提高了德国磨齿机的生产效率和产品质量的一致性。大型精密德国磨齿机维修
德国磨齿机是一种结构简单、磨齿精度稳定、生产率高的机床,普遍应用于成批生产中。江苏成型磨齿机德国磨齿机直销
德国磨齿机磨料粒度的选择是根据磨削工艺的要求来确定的。在粗磨过程中,磨削余量较大,需要较大的表面粗糙度值,因此应选择较粗的磨粒。这是因为较粗的磨粒具有较大的气孔和磨削深度,不容易堵塞和发热。而在精磨过程中,磨削余量较小,要求较低的粗糙度值,因此可以选择较细的磨粒。一般来说,磨粒越细,磨削表面的粗糙度越好。砂轮中用于粘结磨料的物质被称为结合剂。结合剂的性能主要决定了砂轮的强度、抗冲击性、耐热性和抗腐蚀能力。砂轮的硬度指的是砂轮表面上的磨粒在磨削力作用下脱落的难易程度。砂轮的硬度越软,表示磨粒容易脱落;砂轮的硬度越硬,表示磨粒较难脱落。需要注意的是,砂轮的硬度和磨料的硬度是两个不同的概念。同一种磨料可以制成不同硬度的砂轮,这主要取决于结合剂的性能、数量以及砂轮制造的工艺。磨削和切削的明显区别在于砂轮具有"自锐性"。选择砂轮的硬度实际上就是选择砂轮的自锐性,希望磨粒保持锋利,不要过早脱落,也不要磨钝而不脱落。总之,德国磨齿机磨料粒度的选择应根据磨削工艺的要求来确定,粗磨时选择较粗的磨粒,精磨时选择较细的磨粒。同时,砂轮的硬度和结合剂的性能也是影响砂轮质量的重要因素。江苏成型磨齿机德国磨齿机直销


- 潮州哪里有德国KAPP卡普磨齿机 2026-03-04
- 淮南哪里卖德国磨齿机 2026-03-03
- 成都哪里卖KAPP KX系列磨齿机 2026-03-03
- 南京哪里卖德国卡帕耐尔斯磨齿机 2026-03-02
- 岳阳哪里卖耐尔斯磨齿机 2026-03-02
- 芜湖哪里有尼尔斯磨齿机 2026-03-01
- 天津哪里有德国磨齿机 2026-03-01
- 珠海哪里卖尼尔斯磨齿机 2026-02-28
- 郑州哪里卖耐尔斯磨齿机 2026-02-28
- 成都哪里卖德国进口磨齿机 2026-02-27
- 常州哪里卖欧洲进口磨齿机 2026-02-27
- 苏州哪里卖耐尔斯磨齿机 2026-02-26