- 品牌
- 盈连科技
- 型号
- 齐全
- 尺寸
- 齐全
- 重量
- 齐全
- 产地
- 无锡
- 可售卖地
- 全国
- 是否定制
- 是
- 材质
- 齐全
- 配送方式
- 齐全
软质抛光工艺的重心在于 “低强度作用 + 材质保护” 双重机制,专为软质材料工件(如橡胶、泡沫、软塑料等)设计,避免抛光过程中工件变形或损伤。其原理是采用超软质抛光载体(如超细纤维布、海绵绒、软质羊毛毡),这类载体硬度通常低于 Shore A 15,可产生 60%-80% 的弹性形变,与软质工件表面接触时无刚性挤压,通过纤维或绒毛的轻微摩擦实现抛光。同时,工艺配备微压控制系统,接触压力严格控制在 0.01-0.05MPa,为刚性抛光压力的 1/3-1/5,且通过压力传感器实时监测,当压力超过阈值时自动停机,防止工件凹陷或撕裂。配合低速抛光(转速 800-2000rpm)与无研磨剂抛光方式(或用纳米级抛光液),形成 “软接触 - 微压力 - 低转速” 的温和抛光体系,既能去除软质工件表面的细微瑕疵(如划痕、毛边),又能完整保留工件原有的柔软质感与形态。自动抛光打磨机处理后的工件需经质量检测,确保符合表面精度要求。福建力控抛光厂家电话
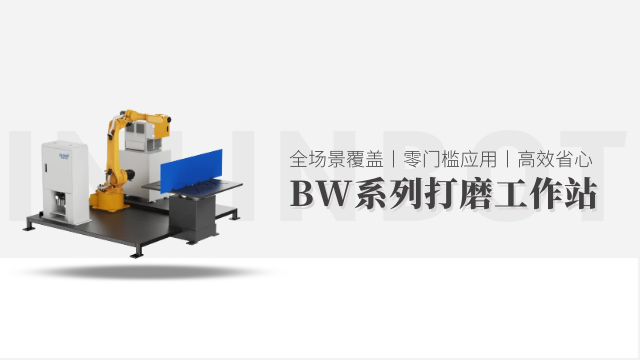
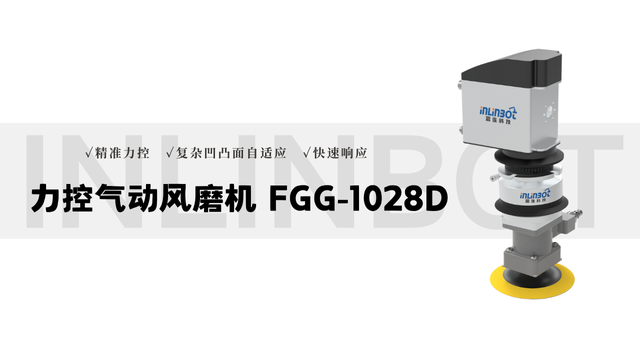
软质抛光工艺需针对软质工件的形态与材质特性,制定差异化处理策略。极软工件(如厚度 0.3-1mm 的硅胶薄膜)抛光时,采用 “无接触式辅助 + 超软载体” 组合,通过气流悬浮装置(气压 0.02-0.03MPa)辅助支撑工件,避免直接夹持导致变形,选用超细纤维布抛光轮,转速 800-1200rpm,压力 0.01-0.02MPa,采用往复式轻扫路径,每次抛光时间控制在 10-20 秒,防止长时间摩擦导致工件发热。多孔软质工件(如海绵、泡沫制品)抛光时,采用 “低压力 + 透气性载体” 策略,选用带透气孔的海绵绒抛光轮(孔径 0.5-1mm),确保抛光时工件内部空气可排出,避免形成气压导致工件膨胀,压力 0.02-0.03MPa,转速 1200-1500rpm,抛光路径采用螺旋式,覆盖工件表面的同时不挤压孔隙结构。软质异形工件(如硅胶密封圈、软塑料卡扣)抛光时,采用 “定制化软质磨头 + 分段抛光”,根据工件凹槽、边角形态定制小型软质磨头(如锥形海绵绒磨头、弧形超细纤维磨头),先处理狭小区域(压力 0.01-0.02MPa),再处理平面区域(压力 0.02-0.03MPa),确保无抛光盲区且不损伤工件异形结构。福建力控抛光厂家电话设备的抛光压力可根据工件硬度实时调整,保障抛光效果与工件质量。
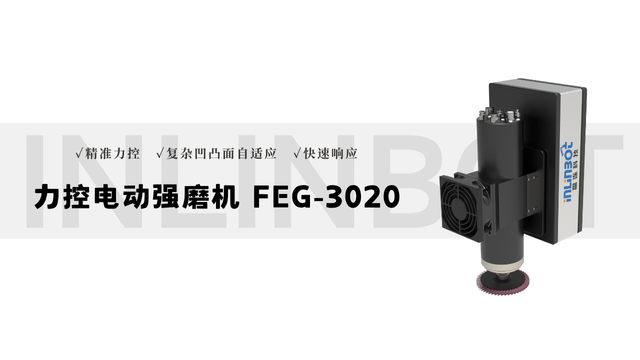
铸件去飞边抛光过程中易出现 “飞边残留、表面划伤、氧化生锈” 三类问题,需针对性制定解决策略。飞边残留问题多因砂轮粒度选择不当或压力不足:若厚飞边残留,需换用更粗粒度砂轮(如从 80# 换为 60#),同时提升压力 0.05-0.1MPa;若凹槽处飞边残留,需更换异形砂轮(如锥形砂轮),配合慢转速(2500-3000rpm)深入清理。表面划伤问题常源于砂轮有杂质或抛光工具过硬:解决时需每次使用前用压缩空气(压力 0.5MPa)吹扫砂轮表面,去除残留金属碎屑;若为精抛划伤,需换用更细粒度抛光轮(如从 240# 换为 320#),同时降低压力 0.05-0.1MPa。氧化生锈问题主要针对铸铁件,需从工艺环节优化:去飞边后立即用防锈清洗剂(pH 值 7-8)清洗铸件,精抛时添加防锈抛光液,抛光后 2 小时内进行防锈处理(如喷涂防锈油);若已出现轻微锈迹,可用 1200# 细砂纸轻抛去除,再补涂防锈剂,避免锈迹扩散影响铸件性能。
木质品抛光的工具与耗材需严格遵循 “保护纹理 + 适配木质” 原则,重心分为抛光载体与抛光剂两类。抛光载体侧重 “柔性 + 木纹适配”:硬木抛光适配羊毛轮(柔软度 Shore A 20-30)或棉布轮,其弹性可缓冲抛光压力,避免损伤硬木致密纹理;软木抛光适配超细纤维布轮或海绵轮(孔隙率 70%-80%),纤维细腻度需达 1000 目以上,防止纤维勾连软木疏松结构导致起毛;针对木雕、榫卯等异形木质品,需选用小型异形抛光头(如锥形布轮、柱状海绵轮),直径 3-8mm,确保深入缝隙抛光且不破坏造型。抛光剂侧重 “环保 + 木纹保护”:硬木抛光常用蜂蜡、木蜡油(含天然植物油脂成分),避免使用含研磨颗粒的抛光剂(防止磨损硬木纹理);软木抛光选用水性木蜡油或透明木漆(固含量 30%-40%),兼具填充与抛光功能;特殊木质(如浅色木材)需选用无色透明抛光剂,防止染色导致木纹变色,抛光剂用量需控制在 5-10g/㎡,避免过量堆积形成 “油腻感”。自动抛光打磨机的抛光轮材质需根据工件材质选择,如金属选钢丝轮。
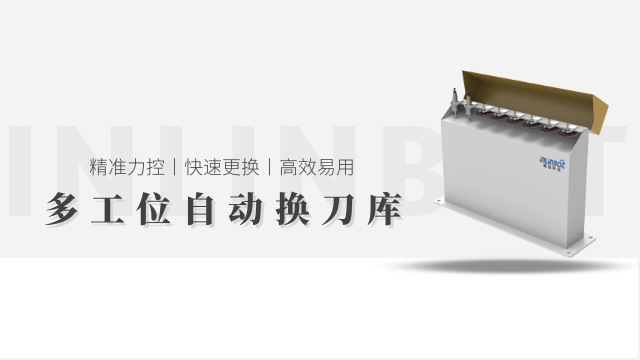
软质抛光材料需围绕 “柔软度、摩擦系数、材质兼容性” 三维度分类选型,确保适配软质工件特性。按柔软度可分为超软质(如超细纤维抛光布,纤维直径 5-10μm,柔软度 Shore 00 20-30)、软质(如高密度海绵绒,孔隙率 80%-90%,柔软度 Shore 00 40-50)、中软质(如细羊毛毡,纤维长度 1-2mm,柔软度 Shore A 10-15)三类,超软质材料适配极软工件(如硅胶、泡沫),中软质材料适配稍硬的软塑料(如 TPU、PE)。从摩擦系数看,抛光材料摩擦系数需控制在 0.1-0.3 之间,过高易导致工件表面起毛或发热变形,过低则无法达到抛光效果,如超细纤维布摩擦系数约 0.15,适合硅胶件抛光;海绵绒摩擦系数约 0.25,适合软塑料件抛光。从材质兼容性看,橡胶、硅胶工件需选用不粘连的抛光材料(如特氟龙涂层超细纤维布),避免抛光后材料残留;软塑料工件适配无静电抛光材料(如抗静电海绵绒),防止抛光过程中静电吸附灰尘影响表面质量。设备的生产数据可实时上传至管理系统,便于跟踪生产进度与效率。北京自动抛光工艺
自动抛光打磨机的生产效率较人工抛光提升 3-5 倍,降低人力成本。福建力控抛光厂家电话
碳纤维件抛光的参数需根据 “树脂类型、纤维编织密度、表面状态” 动态调节,重心参数包括转速、压力、温度。按树脂类型调节:环氧树脂基碳纤维件(耐温≤120℃)转速控制在 1000-1200rpm,压力 0.05-0.08MPa;酚醛树脂基碳纤维件(耐温≤180℃)转速可提升至 1200-1500rpm,压力 0.08-0.1MPa,二者参数差异源于树脂的耐热性与硬度不同。按纤维编织密度调节:高密度编织(如 3K 斜纹,密度 200 根 / 英寸)碳纤维件,纹理致密,需降低转速(减少 200rpm)、减小压力(减少 0.02MPa),避免纹理被磨平;低密度编织(如 1K 平纹,密度 100 根 / 英寸)碳纤维件,纤维间隙较大,可适当提升压力(增加 0.02MPa),确保树脂层抛光均匀。按表面状态调节:初始粗糙度 Ra>1.6μm 时,需先经 1500# 砂纸预处理,再进入抛光;初始粗糙度 Ra≤1.6μm 时,可直接抛光,抛光时间控制在 2-3 分钟 /㎡,同时用红外测温仪实时监测温度,超过 60℃时立即停机降温,防止树脂过热。福建力控抛光厂家电话


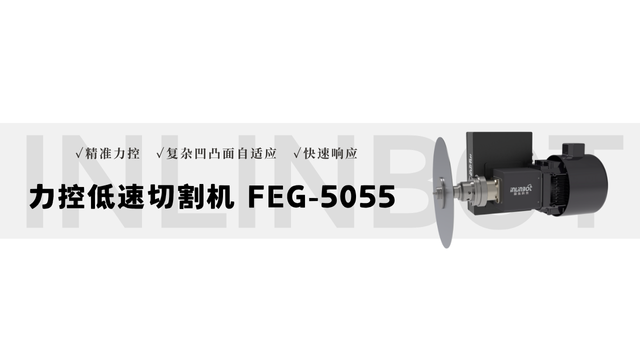
- 北京木质品抛光供应商 2026-03-10
- 安徽汽车零部件抛光生产厂家 2026-03-10
- 浙江碳纤维件抛光售价 2026-03-09
- 上海复合材料抛光报价 2026-03-09
- 四川金属表面抛光工作站 2026-03-09
- 北京力控抛光厂家电话 2026-03-08
- 北京非金属抛光工艺 2026-03-08
- 江苏铁件抛光工作站 2026-03-07