材料的硬度和脆性程度。用金刚石线切割方式加工,硬度不同和脆度不同的材料切割速度也是不一样的。因为金刚石线切割机是物理机械方式切割,在切割材料的同时金刚石线自身也在磨损(伤敌一千自损八百的方式)。硬度越高的材料对金刚石线的磨损越快,金刚石线的切削力就减弱得越快,所以材料越硬切割速度会越慢;越软的材料,切割速度越快。比如玻璃和翡翠这两种材料,我们做过切割对比,两种材料在莫氏硬度6~7之间的玻璃和翡翠,硬度差不多,但玻璃比翡翠的脆性更大。玻璃的切割速度每小时七万到十万平方毫米,而翡翠的切割速度却只有玻璃切割速度的二分之一、三分之一甚至是四分之一。不难发现,硬度一样的情况下,脆性更大的材料切割速度会更快。金刚石线切割机应用范围广。遵义砂线机互惠互利
但是,同一种材料同一种金刚石线径切割速度一致的情况下,环形线切形机的切割质量却可能优于往复走丝结构金刚石线切形机。因为环形线切形机是单向循环不用换向,往复走丝结构却需要停顿换向,换向会有个几秒钟的停顿消除惯性再运行,换向时候的切缝就没有不换向的切缝重合得那么完美了。原因也是因为惯性,导轮在旋转时突然换向,会产生轻微的抖动。上面看起来环形线的优势更明显,下面分析一下往复循环走丝和环形线的不同点。,对金刚石线的利用。往复走丝结构金刚石线切割机的金刚石线是一根单线,环形结构金刚石线是一个圆环。往复走丝结构的金刚石线切割机,只要贮丝筒能装得下足够长的金刚石线,可以切硬度较高的材料。而环形结构金刚石线的长度是有限制的,3~5米之间,即使环形线所有线都参与切割,但那也只有3~5米的长度。金刚石线切割机是物理切割方式,利用金刚石线切材料的同时材料也在磨损金刚石线,待加工时间长了,线被磨损或者拉伸过长会导致无法紧丝而产生松丝和抖丝(因为环形线切割机的整个运行距离是固定的),就必须换新的金刚石线了。如果切割硬度较高的材料,频繁换线,对工件的加工质量和精度都有很大的影响。锦江区砂线机是真的吗成都光学玻璃线切割机。
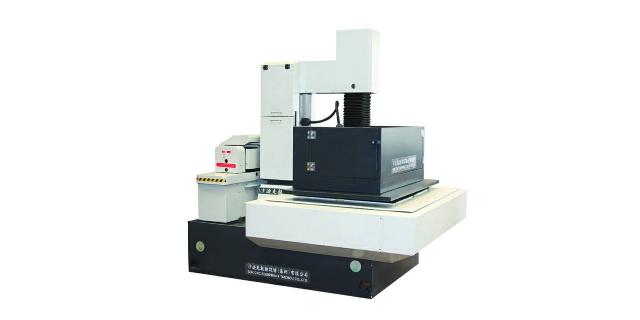
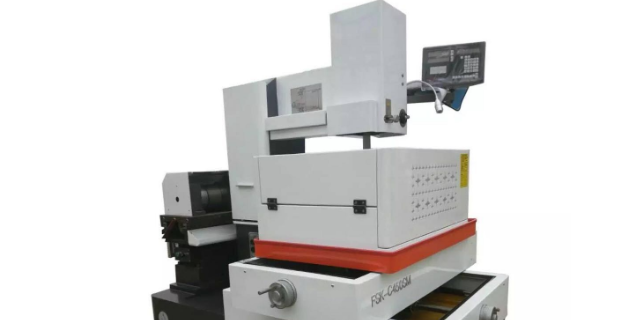
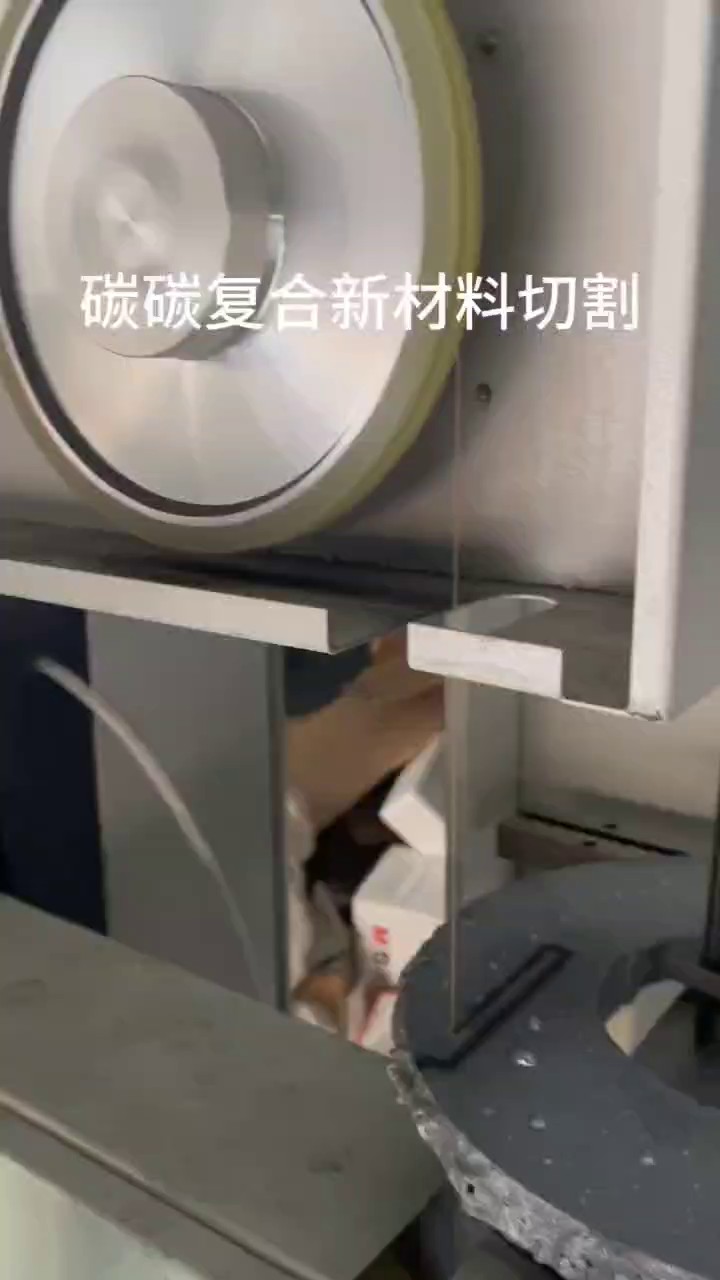
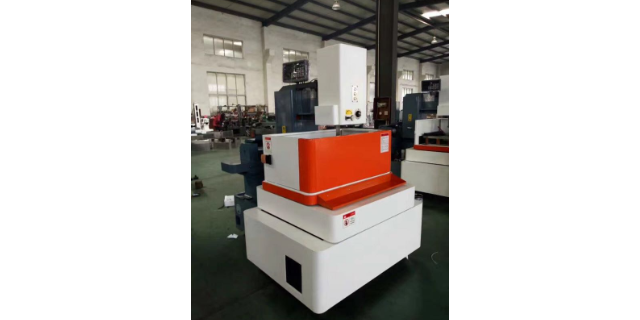
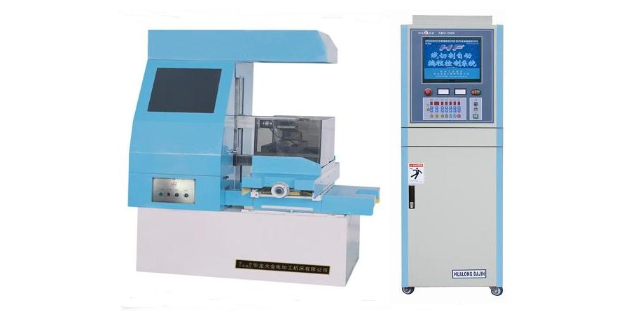
设备功能:切割直体形状。利用一根两端电镀有金刚石颗粒的钢丝线上下往复运动,与工件磨檫产生切削,达到切割加工的目的。加工时,工件在数控装置或计算机控制下自动的按程序确定的轨迹运动,得到所需形状的工件。(注:用于砂线切割机的电镀金刚石线只有中间用于切割的一段电镀有金刚石颗粒,钢丝两端各留一定长度没有电镀金刚石颗粒,测量未镀金刚石颗粒的钢丝直径即为金刚石线的规格。)使用本设备加工方法特点是可以加工对电火花线切割机床难以加工的不导电材料。
之前我们介绍过主要用于切片的环形线和往复走丝结构金刚石线切割机各自的优点和缺点了,不管是切片还是切形状,环形线金刚石线切割机某些方面的优势还是非常明显,比如它的加工速度还是会比往复循环走丝结构的金刚石线切割机速度快。甚至不比带锯床慢,难怪很多用户非常想买环形金刚石线切割机。但是往复循环走丝结构和环形线切形状对比,它们也是有各自的优势和不足。金刚石线切割机切形状和切片的区别,切形状只有直切这一种加工工艺,切割速度一致的情况下对比加工件精度上来说,线径粗的质量会更好一些。环形线的线径在0.5~0.65mm之间,往复走丝结构金刚石线的线径在0.25~0.65mm。在线径这点,环形线的优势不明显,往复走丝结构金刚石切形机也可以选择与环形线一样的线径。石墨切割机砂线切割速度。
金属导电材料适合用电火花线切割机加工,各种脆性材料适合金刚石线切割机加工。金属材料有黏性,排屑困难,所以不适合用金刚石线切割机加工。如果非要弄明白金刚石线切割机和电火花线切割机比较哪个好。这个只能用它们都可以加工的材料来比较看哪一种设备更适合这个材料。比如有些导电材料或者半导电材料,像导电陶瓷、石墨、太阳能硅片等,它们用金刚石线切割机和电火花线切割机都能加工。只有这两种机床都可以加工的材料才得出金刚石线切割机和电火花线切割机比较出哪个好的结果,其实,准确的应该说是哪一种加工方式更适合才对。导电陶瓷、石墨、太阳能硅片这些都属于脆性材料,用电火花线切割的方式效果就不如金刚石线切割机的加工效果了。但如果是切钛合金这样的黏性导电金属,则是电火花线切割机有优势。比如用金刚石线切割机切割直径为100mm钛合金圆柱,用电火花线切割机切割一片慢2个小时,快耗时1小时20分钟(80分钟),用金刚石线切割机切割一片耗时6~7个小时才切了一大半(PS:那个时候还没有用到旋转方式切)。金刚石砂轮加工方法探讨。如何砂线机牌子
金钢石锯条和金钢砂锯条有什么区别?遵义砂线机互惠互利
切削液的原因。1.切削液用久了,里面的切屑过多造成切缝堵塞,排屑不畅。2.使用了劣质切削液的原因。3.切割不同的材料,应选择不同质地的切削液。其他的原因。其他的原因有操作错误的原因,数控系统故障造成系统与机床不能同步运行的原因等等。综合来说,金刚石线切割机频断线的原因,机床的原因是主要的。其次就是材料的原因、切割工艺的原因和金刚石线的原因。了解具体原因才能解决问题。机床的原因,这个需要用户在购买的时候要问清楚有没有现货,不要机床装配好就催厂家发货,一定要让厂家多做切割试验,放一二十天,释放一下配件的应力再发货,减少运输过程中机床因应力产生的变形。在厂家做切割试验的过程,也可以发现机床的原因,厂家也好及时处理,以免收到机床再发现问题,处理起来就麻烦了,还耽误生产。遵义砂线机互惠互利
除切削液不能进入到割缝里的问题,那就还是切割线的原因。我们做了加大加长双丝筒,一次上一千多米金刚石线...
【详情】为了节省成本,用户要求金刚石线切割机的线量少,因此,大尺寸材料在加工时,切割到后面的时候切削力不够,...
【详情】三种加工工艺的设置1、直切直切工艺为材料与金刚石线接触的那一面到对面的长度基础上加4~8cm。比如一...
【详情】金刚石线切割机中切形机的三种结构,分别是:1.弓架运动式结构金刚石线切形机、2.往复循环走丝结构金刚...
【详情】砂线切割的原理,就是利用砂线往复运动,使砂线与工件产生切削达到加工的目的。机床上使用的砂线,一般是使...
【详情】切割:切割石墨能达1000平方毫米/分钟(不计光洁度和粗糙度),可根据用户要求设计成单头、双头、三头...
【详情】常常有客人问金刚石线切割机和电火花线切割机比较哪个好?金刚石线切割和线切割机是不是同一种设备等问题?...
【详情】一种砂线切割机,包括底座,工作台,夹具组件,滑轮机构和贮线机构;其中:所述夹具组件,包括基座,转盘,...
【详情】金刚石线切割机的切割速度与机床的加工精度有直接的关系,被加工的材料的硬度、尺寸大小与金刚石线切割机的...
【详情】