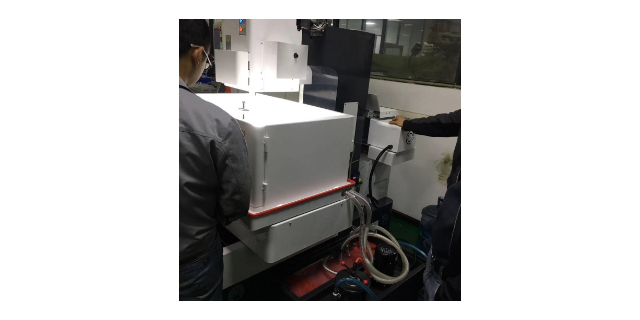
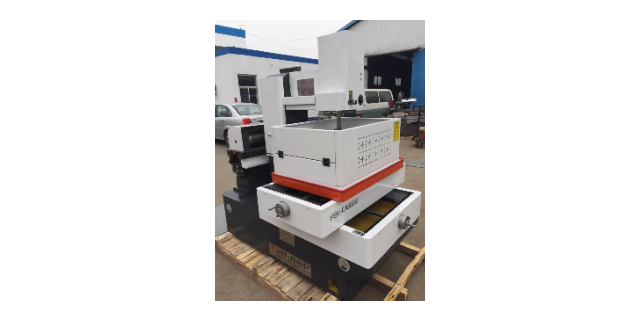
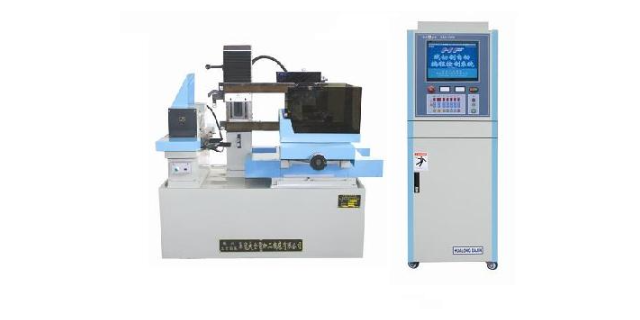
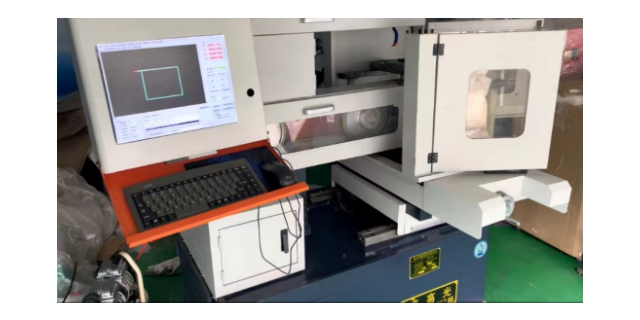
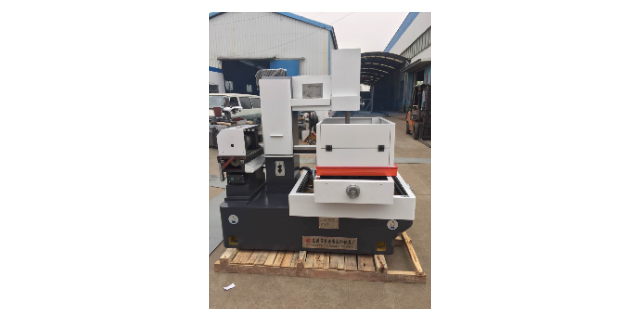
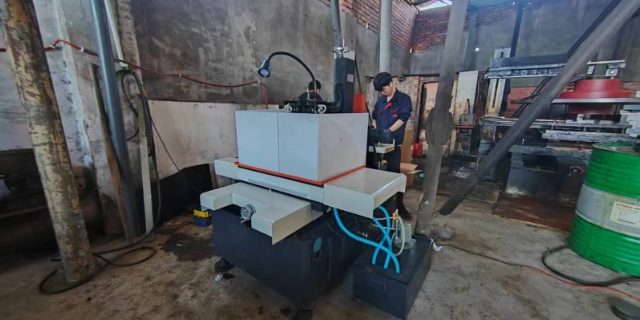
中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeMachining简写MS-WEDM),属往复高速走丝电火花线切割机床范畴,是在高速往复走丝电火花线切割机上实现多次切割功能,被俗称为“中走丝线切割”。所谓中走丝加工并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因此用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。分析对中走丝线切割发热原因正确选用线切割机床。德阳精密中走丝线切割机床直销
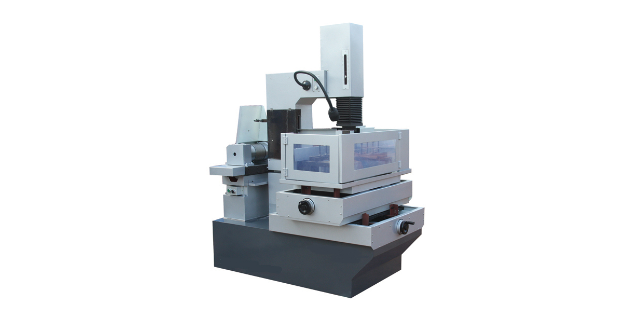
总结由于社会对产品多样化的需求更加强烈,多品种、中小批量生产的比重明显增加,中走丝加工采用传统的普通加工设备已难以适应高效率、高质量、多样化的加工要求,但中走丝加工具有结构简单、造价低以及使用消耗少等特点,因此也有其生存的空间。慢走丝的加工机床与快走丝加工机床相比,在加工效率,精度,表面质量等方面都具有非常明显的优越性。虽然慢走丝机床价格较贵,但随着制造业的高速发展,它将会被越来越多地应用于各加工领域。眉山模具加工中走丝线切割机床推荐厂家数控中走丝线切割加工问题解决方案大全,实用!
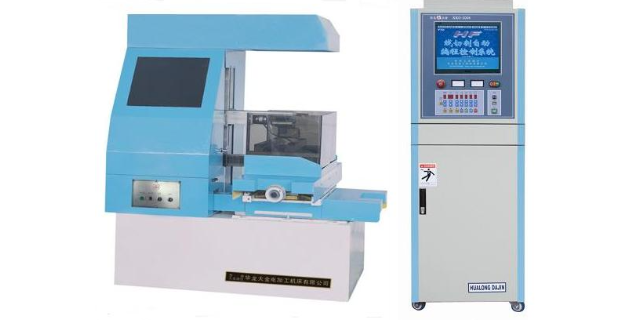
我们需要注意的是操作中的一些技巧。在正常使用中,需要注意不要让金属丝过度磨损,即应定期更换。同时,还需要注意切割速度保持一致,切割深度不要过深等细节操作,保证准确的加工成品。严格遵守操作规程,注意安全,提高工作效率。总之,中走丝线切割机床采用了数控技术和线切割工艺,实现对机器的自动化控制和稳定的加工质量。掌握运作原理,理解每个步骤和操作技巧,可以让我们更好地了解该机床的特性和加工原理,并有效提高工作效率和精度。
丝杠及其安装结构丝杠的精度固然重要,但是如果丝杠的安装结构不合理,再好的丝杠也无济于事。观察丝杠的形式,看看是滚珠丝杠,还是三角螺纹丝杠或梯形螺纹丝杠。在线切割机床上,滚珠丝杠优于三角螺纹丝杠和梯形螺纹丝杠,并且要求丝杠的直径尽可能大些,增加刚性,此类配件比较好采用企业的。其次是丝杠的安装结构、滚珠丝杠属精密传动部件,因此要想充分发挥其精密性,那么对丝杠的装配结构要求也较高,必须采用两端固定、轴支撑,对于大行程机床,还要对丝杠进行预拉伸,以减少丝杠的挠度,从而提高机床工作台的运动精度。线切割中走丝步进电机好还是伺服电机好?
多次切割工艺的研究3.1次切割次切割的主要任务是高速稳定切割。各有关参数选取用原则如下:(1)脉冲参数:应选用高峰值电流大能量切割,采用分组脉冲和脉冲电源逐个增大方法,控制脉冲电流上升率,经获得更好的工艺效果。(2)电极丝中心轨迹的补偿量F:F=δ+1/2ΦD+⊿+S式中:F为补偿量,MM;δ为次切割时的平均功放电间隙,MM;ΦD为电极丝直径,MM;⊿为给第二次切割留的加工余量,MM;S为精修余量,MM。在高峰值电流加工的情况下,放电间隙δ约为0.02UM,精修余量S甚微,约为0.005UM;而加工余量⊿则取决于切割后的加工表面粗糙度。在我们试验及应用的条件下,次切割的加工表面粗糙度一般控制在RA《=3.5MM,再考虑到往复走丝切割条纹的影响,⊿≈2X(5X0.0035)=0.035MM。这样,补偿量F应在0.05—0.06UM之间,选大了会影响第二次切割的速度,选小了又会在第二次切割时难以消除次切割留下的换向条纹痕迹。(3)走丝方式:采用整个贮丝筒的绕丝长度全程往复走丝,走丝速度8M/S。线切割慢走丝各档次机床的技术水平。眉山模具加工中走丝线切割机床推荐厂家
"中走丝线切割机床"多次加工工艺技术论述。德阳精密中走丝线切割机床直销
中国特有(除中国内地,没有任何国家和地区生产该类机床的厂家)的高速走丝电火花线切割机(WEDM-HS),由于结构简单、造价低、工艺效果好,加上使用过程消耗少,自上世纪六十年代末被研制成功之后就得到飞速发展,现已成为制造业中一种必不可少工艺装备。三奇中走丝销售副总虞中强认为,目前国内中走丝技术已进一步提升,在精度、光洁度、速度等方面已接近慢走丝,可替代慢走丝部分乃至一半加工,部分企业已实现全闭环,基本满足中型模具厂的需求。德阳精密中走丝线切割机床直销
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】