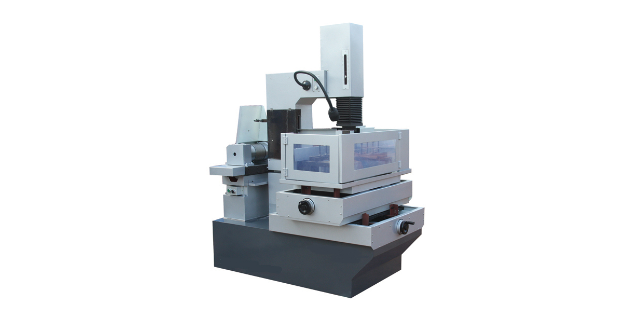
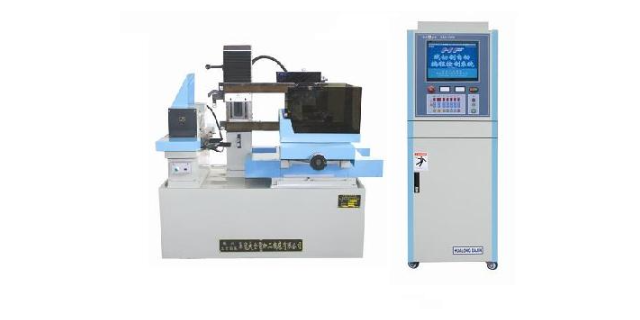
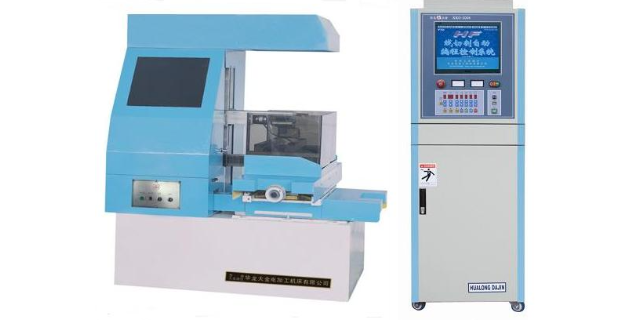
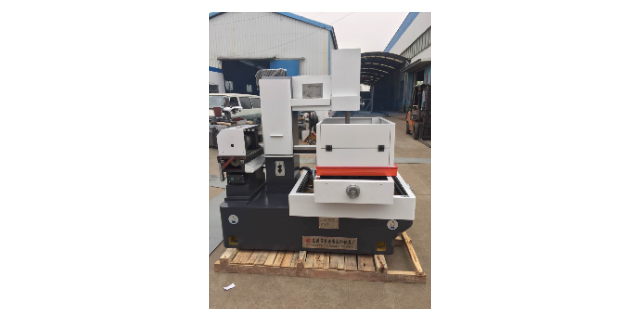
总结由于社会对产品多样化的需求更加强烈,多品种、中小批量生产的比重明显增加,中走丝加工采用传统的普通加工设备已难以适应高效率、高质量、多样化的加工要求,但中走丝加工具有结构简单、造价低以及使用消耗少等特点,因此也有其生存的空间。慢走丝的加工机床与快走丝加工机床相比,在加工效率,精度,表面质量等方面都具有非常明显的优越性。虽然慢走丝机床价格较贵,但随着制造业的高速发展,它将会被越来越多地应用于各加工领域。线切割机床型号含义。四川精密中走丝线切割机床直销
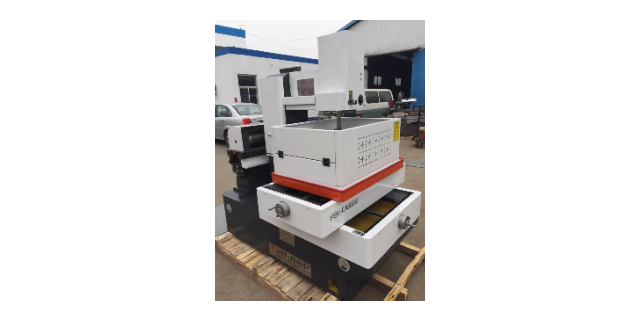
电火花线切割的加工方式分为两种:单次切割和多次切割,其中多次切割的加工方式在中走丝、慢走丝电火花线切割机中可以实现。单次切割的加工方式是指利用电极丝对表面进行一次切割。单次切割过程中,采用大的脉冲能量以获得较高的加工速度,加工质量较低。多次切割的方式是指利用电极丝对表面先后进行两次或两次以上的切割。次切割时为高速走丝切割,类似于快走丝切割,并留有精割余量;第二次及后续多次切割时为低速走丝切割,采用同一切割轨迹程序,通过逐渐缩小补偿量的方法进行切割加工。随着切割次数的增多,补偿量应逐级减小,直至一次切割时,补偿量应接近零。多次切割过程中,次切割主要进行高速粗割,第二次及后续切割主要进行低速精割,一次切割主要进行速修光,以获得理想的加工精度和表面质量,加工质量较高。四川精密中走丝线切割机床直销中走丝线切割眼模,到底哪种好用呢?
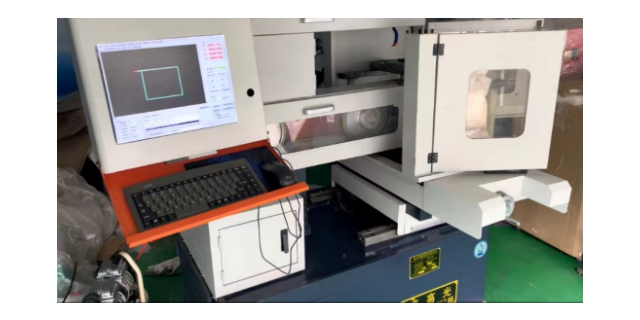
多次切割工艺的研究3.1次切割次切割的主要任务是高速稳定切割。各有关参数选取用原则如下:(1)脉冲参数:应选用高峰值电流大能量切割,采用分组脉冲和脉冲电源逐个增大方法,控制脉冲电流上升率,经获得更好的工艺效果。(2)电极丝中心轨迹的补偿量F:F=δ+1/2ΦD+⊿+S式中:F为补偿量,MM;δ为次切割时的平均功放电间隙,MM;ΦD为电极丝直径,MM;⊿为给第二次切割留的加工余量,MM;S为精修余量,MM。在高峰值电流加工的情况下,放电间隙δ约为0.02UM,精修余量S甚微,约为0.005UM;而加工余量⊿则取决于切割后的加工表面粗糙度。在我们试验及应用的条件下,次切割的加工表面粗糙度一般控制在RA《=3.5MM,再考虑到往复走丝切割条纹的影响,⊿≈2X(5X0.0035)=0.035MM。这样,补偿量F应在0.05—0.06UM之间,选大了会影响第二次切割的速度,选小了又会在第二次切割时难以消除次切割留下的换向条纹痕迹。(3)走丝方式:采用整个贮丝筒的绕丝长度全程往复走丝,走丝速度8M/S。
在金属加工制造行业里,大家对于与慢走丝加工、中走丝加工以及快走丝加工应该都不会陌生,它们都是指的电火花线切割机床,它们广泛应用于模具制造行业。那么这三种加工技术有什么区别呢?慢走丝加工技术的优点精密、复杂、长寿命冲压模具制造精度及表面质量要求的不断提高,快走丝加工技术已不能适应精密模具的制造要求,这种现状促进了慢走丝加工技术的迅速发展,其各方面工艺指标已达到了相当高的水平,是其它加工技术不可替代的。慢走丝加工技术的发展现状:1.加工精度提高多次切割技术是提高慢走丝加工精度及表面质量的根本手段。一般是通过一次切割成形,二次切割提高精度,三次以上切割提高表面质量。由于在切割拐角时电极丝的滞后,会造成角部塌陷。为了提高拐角切割精度,采取了更多的动态拐角处理策略。如:自动改变加工速度、自动调节水压、控制加工能量等。先进的慢走丝加工机床采用的高精度精加工回路,是提高加工工件平直度的有效技术,使厚件加工的精度得到显著提高;为了进行小圆角、窄缝、窄槽及微细零件的微精加工,前列的数控低速走丝电火花线切割机床可以采用0.02~0.03㎜的电极丝进行切割。对中走丝线切割的粗制滥造说“不”!
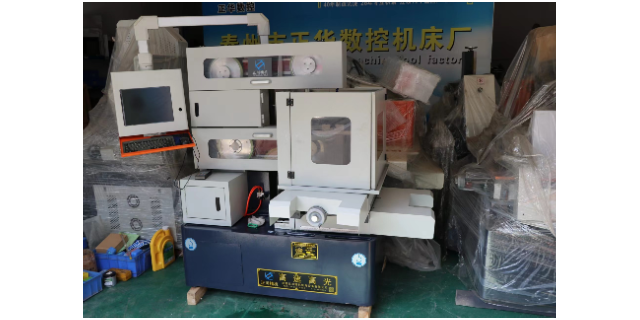
中走丝线切割机床是一种重要的加工设备,它广泛应用于各种金属和非金属加工,如模具、手表、汽车零部件、复杂零件的生产制造等。那么,中走丝线切割机床的工作原理是怎样的呢?下面将对其进行简单介绍。首先,我们需要了解加工的原理。中走丝线切割机床是通过电解加工的原理来处理材料的。将待加工的材料放在油槽中,通过电解液和切割线相互作用来实现加工。油槽中的液体不但可以冷却加工区域的温度,隔绝空气,避免氧化和火花的产生,还起到了将溶解物排出的作用。线切割机床型号大全。德阳精密数控中走丝线切割机床加工
中走丝线切割,使用急停会出现啥问题?你知道不?四川精密中走丝线切割机床直销
线切割机床起源于20世纪70年代初,在实行市场经济以前线切割机床的发展比较缓慢,主要是因为当时中国的电子工业比较落后,线切割机床的生产厂均为国有企业。虽然技术能力强,但是由于与市场脱节,加之计划经济的束缚生产出的线切割机床不*故障率高,而且性能也很有限(只能切割50mm厚,效率为30mm²/min左右)但是无论如何这种线切割机床是中国特有的一种机床,它同国外的线切割机床相比虽然精度低一些,但是它的制造及使用成本是有优势的,对于那些发展中国家是非常适合的,正是由于这种潜在市场的需求。在中国实行市场经济以后,全国涌现出了很多的线切割机床生产厂,于是线切割市场上出现了无序竞争,无序竞争演变成价格竞争,为了降低成本,一些技术实力差的企业降低生产标准,加之国家有关技术监督机构管理不得力,使市场上的不同厂家的线切割机床质量出现巨大差异,同是线切割机床有的可以使用10年精度不衰减,有的只能使用二年,同一规格的线切割机床价格可以相差10万人民币,这确实给用户的选型造成很大困难(特别是国外用户)四川精密中走丝线切割机床直销
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】