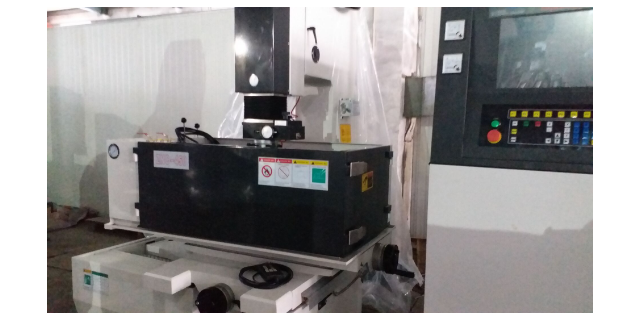
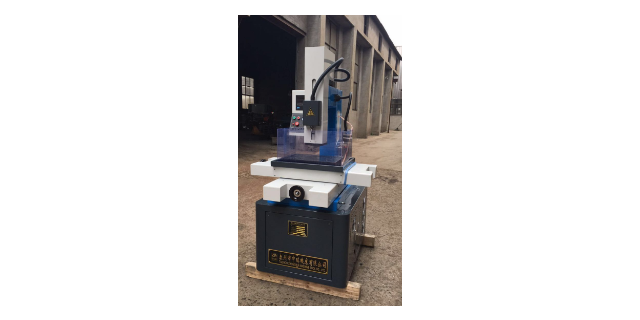
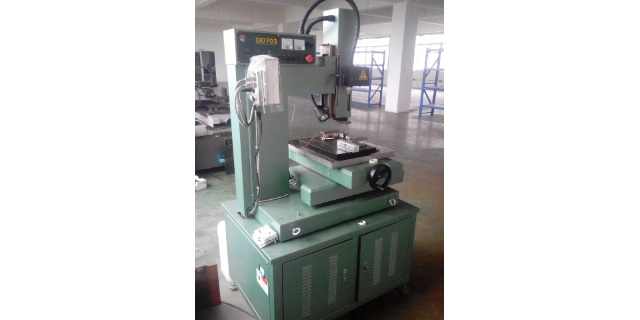
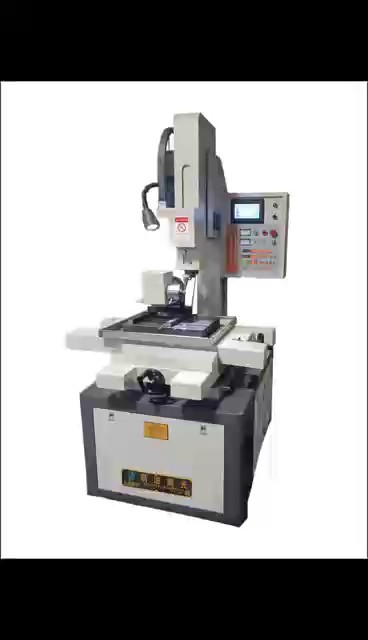
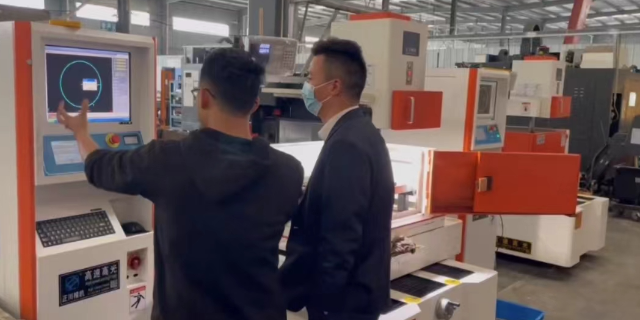
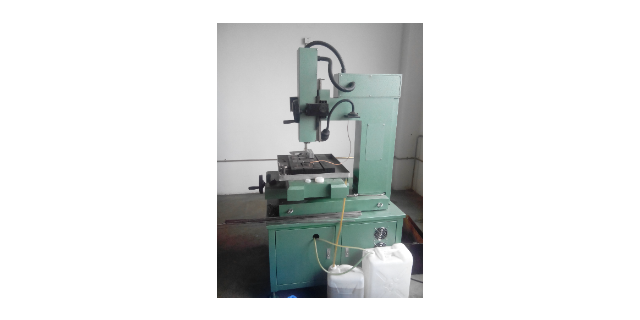
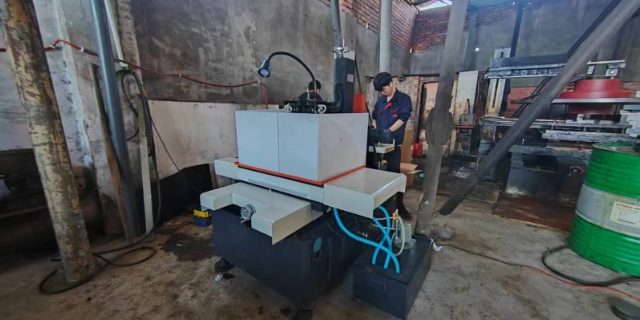
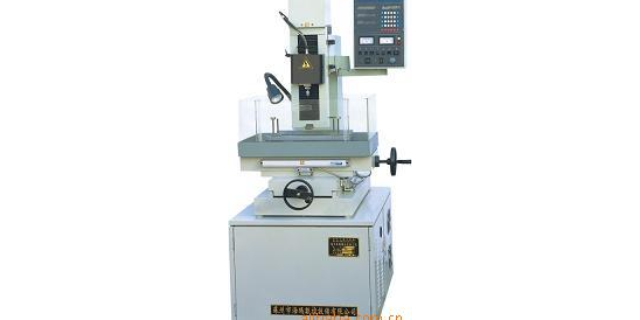
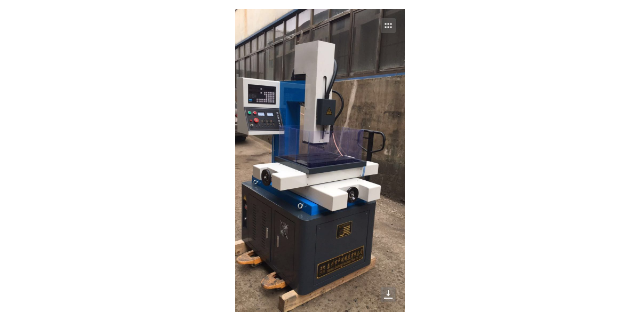
电火花穿孔机在加工中无切削力,加工的零件表面质量好,精度高,孔的深径比和加工效率比一般机械要高。能直接从复杂形面加工,也能处理难加工的材料,如:淬火钢、硬质合金、钛合金等。使用铜管作为电极,成本较低。主要用于喷油孔、喷丝孔、油路板等的加工。电火花穿孔机的铣削加工工艺如下:1.加工方式:在加工轮廓或挖深槽时可以选择生成圆弧段程序。由于机器在沿曲面加工时需选择直线加工方式,包括切入切出程序,这有利于电极损耗补偿计算。2.加工余量:该参量的数值要求大于放电间隙,精加工时加工余量并不为零,且前一道工序要给后一道工序留下余量。3.铣削的精度:加工精度越高,弦线对空间曲线的逼近度越高,空间微直线段越多,程序越长。实际加工时,粗加工可以选择低一点的精度,以减少程序段数。4.电参量和电极长度补偿:电参量的选择要参考加工余量,超精加工时选择正阳性加工方式,要用电子的能量去修平放电痕凸起。电极损耗补偿值依据经验而定,与电参量、电极材料及工作液等相关。5.电极尺寸:要求每次加工编程时输入电极直径的实测值,这样可让电极损耗补偿值计算只须放在Z轴方向。电火花对外加工厂家。小型穿孔机厂价
常用的轧辊平衡装置有哪几种?轧辊平衡机构的作用是使轧辊或转鼓紧紧压在压下丝杠的端部,以消除丝杠和轧辊之间的间隙,使轧辊或转鼓能随压下螺丝一起进退。轧辊的平衡装置主要通过液压缸完成(老式穿孔机采用弹簧),作用的位置视转鼓的样式而定,常用的有两种。若转鼓与轧辊固定在一起,则平衡缸的位置一般放在机架内,液压缸直接作用在转鼓上,此种方式常见于锥形辊穿孔机;另一种方式是液压缸放在机架盖上通过T形装置作用于轧辊,此种方式常见于桶形辊穿孔机。轧辊间距的调整方式有哪几种?轧辊间距的调整方式一般都是通过涡轮、涡杆来实现的,卧式穿孔机的调整机构放机架的侧面,立式穿孔机放置在在机盖上。通过一个电机带动两套涡轮、涡杆分别作用在轧辊或者转鼓上,作用点在轧辊的入口侧和出口侧。也有一台电机单独驱动一套涡轮、涡杆单独的调整方式,二者比较,后一种调整方式生产时更加方便,可以依据轧辊的磨损情况或者根据对毛管直径的要求单独调整一个压下装置。成都大功率穿孔机供应厂家穿孔机开机只向上走,别的按钮不管用是哪的事?
机架盖的打开方式?常见的机架盖打开方式有以下几种:1)整体拆卸的机架盖,多见于老式的小机组,如76机组和100的卧式穿孔机;2)机架盖侧翻式,利用液压缸将机架盖侧翻起来并放置在机架牌坊的一侧,不足的地方是增加了厂房的高度;3)侧移式,现代的穿孔机多采用此种方式,可以将机架盖移到一侧或者将机架盖一分为二分别移到两侧。4)无机盖式,压下装置装在牌坊的内侧,轧辊拆装很方便。常用的轧辊平衡装置有哪几种?轧辊平衡机构的作用是使轧辊或转鼓紧紧压在压下丝杠的端部,以消除丝杠和轧辊之间的间隙,使轧辊或转鼓能随压下螺丝一起进退。轧辊的平衡装置主要通过液压缸完成(老式穿孔机采用弹簧),作用的位置视转鼓的样式而定,常用的有两种。若转鼓与轧辊固定在一起,则平衡缸的位置一般放在机架内,液压缸直接作用在转鼓上,此种方式常见于锥形辊穿孔机;另一种方式是液压缸放在机架盖上通过T形装置作用于轧辊,此种方式常见于桶形辊穿孔机。
顶杆小车止推座的结构?为了使顶头位置在穿孔过程中能够保持不变,顶杆小车要有固定装置,这个固定装置叫做止推座。止推座一般为框架结构,顶杆小车到位后框架上液压缸(或气缸)带动楔块将小车锁死,另外一个液压缸带动楔块消除间隙。穿孔时,顶头对应轧辊的位置是否正确,直接影响毛管的质量,因此顶头的位置需要时常调整。顶头位置是由顶杆小车位置决定的。为此,在止推座上装有顶杆小车前后位置调整机构。结构一般由电机、蜗轮蜗杆组成并配以平衡液压缸消除间隙。中国电火花加工机床公司排名。
顶头的使用方式有几种?顶头的使用方式主要有以下几种:1)顶头与顶杆连接在一起一同进行循环的。顶头损坏后需要离线进行更换,一般情况下,一组顶杆6~7支,冷却站在轧线之外,占地面积较大,设备较复杂。2)顶头在线循环。即使用一支顶杆,每穿孔一次,顶头更换一次,一般情况下使用三个顶头,顶头循环的次序是1,2,3,再1,2,3。这种方式只更换顶头,使用方便,生产节奏快。但要求顶头的定位精确,工具加工精度高,设备运转正常,否则的话,容易发生顶头与顶杆连接不牢,顶头脱落的情况。3)一个顶头/顶杆单独使用。当顶头损坏后,须在线更换顶头顶杆,降低了机组作业率。穿孔机常见问题的解决方法。小型穿孔机厂价
电火花穿孔机为啥打不去原因分析及解决?小型穿孔机厂价
斜轧穿孔机常见的生产故障有管坯不咬入、轧卡、打滑、链带,毛管穿不透和破尾等。管坯不咬入管坯不咬入可能是由以下原因造成的:轧制中心线偏离、顶伸量太大、管坯直径太大或太小(烧损严重)、管坯压下量太大或太小、管坯温度太高或太低、轧辊磨损严重等。管坯轧卡轧卡是指管坯穿孔到一定阶段后,突然停止旋转而卡在孔型之中。造成轧卡的原因包括:管坯的直径压下量太小或太大,孔型椭圆度太大,顶头严重磨损或熔化,顶杆被卡住,管坯温度太高或太低,电气系统或液压系统故障,毛管穿偏或穿破,轧制中心线不正确等。管坯打滑在穿孔过程中,当轴向阻力大于轧辊曳入管坯前进的动力时,管坯会停止前进而原地旋转(即打滑),导致穿孔过程不能进行。它与工具设计不合理、孔型调整不正确、管坯温度太高、管坯烧损严重以及轧辊表面摩擦力太小等因素有关。链带链带是指金属流入辊缝后被导盘(导板)切割而形成的螺旋状条带(薄壁管居多)。它与辊缝过大、导盘(导板)边缘严重磨损有关。小型穿孔机厂价
(1)可穿轧高合金钢等低塑性难变形金属。锥形辊斜轧穿孔机的轧辊直径由入口向出口方向逐渐增大,轧辊的线...
【详情】导板的设计要素有些?导板的设计原则是:一种管坯需要设计一种导板,如果是用一种管坯生产不同尺寸的毛管,...
【详情】管坯定心机的组成结构?定心方法有两种,即热定心和冷定心。热定心是用压缩空气或液压在热状态下冲孔。特点...
【详情】安装场所应具备良好的供电和接地设施。电火花穿孔机一般需要较大的电功率支持,因此安装场所应有稳定的电源...
【详情】机架盖的打开方式?常见的机架盖打开方式有以下几种:1)整体拆卸的机架盖,多见于老式的小机组,如76机...
【详情】三辊式穿孔机的特点是:i.由于三个辊呈等边三角形布置,因而在变形中管坯横断面的椭圆度小;ii.由于三...
【详情】注:Roll—轧辊;plug---顶头;diescherDisc—狄舍尔导盘8.锥形辊穿孔机和桶形辊...
【详情】斜轧穿孔机的设备由哪几部分组成?穿孔机设备由主传动、前台、机架和后台四大部分组成。主传动一般由主电机...
【详情】