导板的设计要素有些?导板的设计原则是:一种管坯需要设计一种导板,如果是用一种管坯生产不同尺寸的毛管,可以只设计一种导板。导板的纵剖面形状应与轧辊辊形相对应,也有入口锥、压缩带和出口锥组成。导板入口锥主要起到引导管坯的作用,使管坯中心线对准穿孔中心线。当管坯与上、下导板接触时,它起着限制管坯椭圆度的作用。限制椭圆度是为了避免过早形成孔腔,同时促进金属的纵向延伸。导板的出口锥起限制毛管横变形,并控制毛管轧后外径的作用。压缩带是过渡带,它不在导板的中间,而是向入口方向移动,移动值一般在20~30mm,也有到50mm的。移动的目的是:可以减小管坯在顶头上开始辗轧时的椭圆度和减小导板的轴向阻力,提高穿孔速度。导板的入口锥角一般等于轧辊入口锥角或比轧辊入口锥角大10~20,出口锥角一般等于轧辊的出口锥角或比轧辊的出口锥角小0.50~10。导板的横断面形状是个圆弧形凹槽,这是为了便于管坯和毛管旋转。凹槽的圆弧可做成单半径或双半径的。导板的长度由变形区长度决定,压缩带宽度一般为10~20mm.导板的厚度根据轧辊距离来确定,以薄壁毛管为设计对象。适应薄壁管的导板一定适应厚壁管的生产。电火花对外加工-电火花对外加工厂家。小孔加工穿孔机多少钱一台
这种穿孔方式使用方坯,穿出的毛管较短,变形量很小,延伸系数一般不大于1.1。推轧穿孔的优点如下:1)坯料中心处于压应力状态,过程是冲孔和纵轧相结合,不会产生二辊斜轧的内折缺陷,毛管内表面质量好,对坯料质量要求较低;2)冲头上的平均单位压力比压力穿孔小50%左右,因而工具消耗较小;3)穿孔过程中主要是坯料的中心部分金属变形,使中心粗大而疏松的组织很好的加工而致密化,同时在压应力作用下,毛管内外表面不易产生裂纹。4)生产率比压力穿孔高,可达每分钟两支;四川高效便捷穿孔机采购电火花穿孔机的一些问题解决方法。
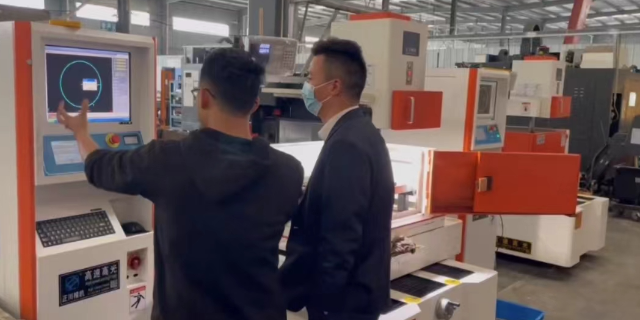
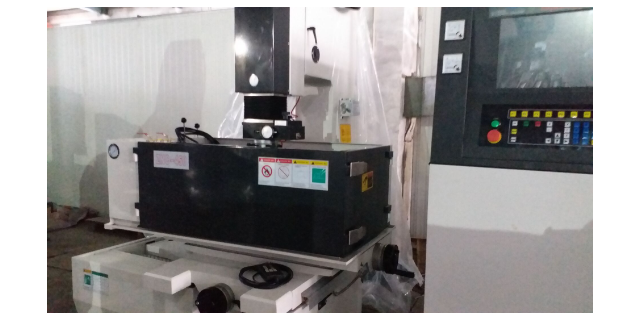
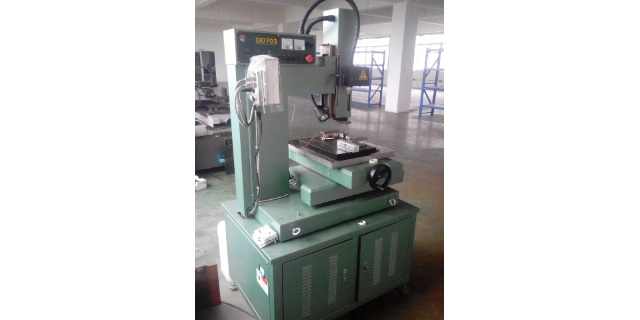
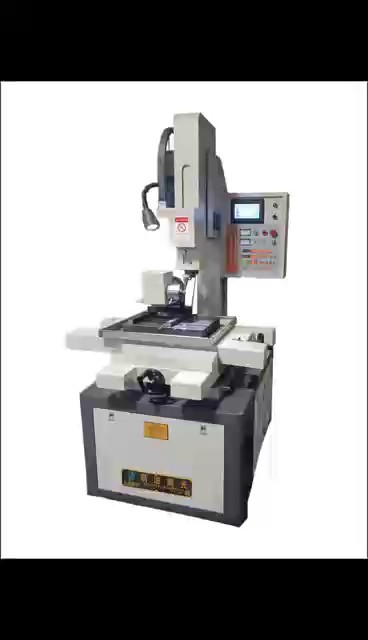
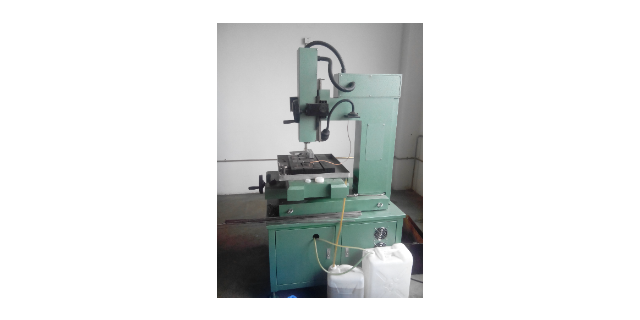
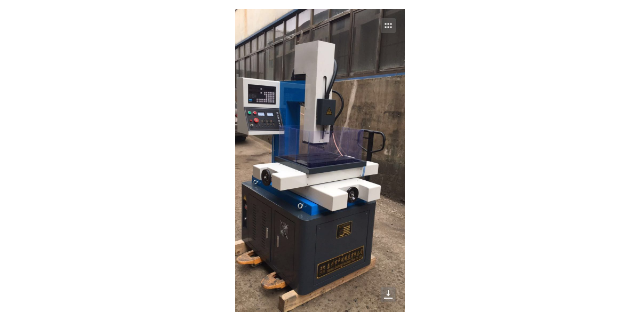
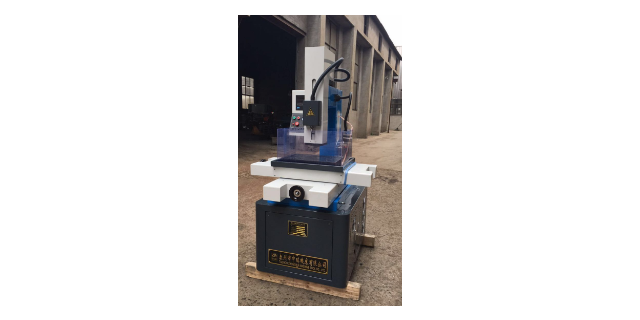
电火花穿孔机也称电火花打孔机、电火花小孔机、电火花细孔放电机,其工作原理是利用连续上下垂直运动的细金属铜管(称为电极丝)作电极,对工件进行脉冲火花放电蚀除金属成型。与电火花线切割机床、成型机不同的是,它电脉冲的电极是空心铜棒,介质从铜棒孔中间的细孔穿过,起冷却和排屑作用。电极与金属间放电产生高温腐蚀金属达到穿孔的目的,用于加工超硬钢材、硬质合金、铜、铝及任何可导电性物质的细孔。小可加工0.015mm的小孔,也可加工带有锥度的小孔,被使用在精密模具加工中,一般被当作电火花线切割机床的配套设备,用于电火花线切割加工的穿丝孔、化纤喷丝头、喷丝板的喷丝孔、滤板、筛板的群孔、发动机叶片、缸体的散热孔、液压、气动阀体的油路、气路孔等。
顶杆小车止推座的结构?为了使顶头位置在穿孔过程中能够保持不变,顶杆小车要有固定装置,这个固定装置叫做止推座。止推座一般为框架结构,顶杆小车到位后框架上液压缸(或气缸)带动楔块将小车锁死,另外一个液压缸带动楔块消除间隙。穿孔时,顶头对应轧辊的位置是否正确,直接影响毛管的质量,因此顶头的位置需要时常调整。顶头位置是由顶杆小车位置决定的。为此,在止推座上装有顶杆小车前后位置调整机构。结构一般由电机、蜗轮蜗杆组成并配以平衡液压缸消除间隙。电火花穿孔机需要注重维护几个方面。
顶头的使用方式有几种?顶头的使用方式主要有以下几种:1)顶头与顶杆连接在一起一同进行循环的。顶头损坏后需要离线进行更换,一般情况下,一组顶杆6~7支,冷却站在轧线之外,占地面积较大,设备较复杂。2)顶头在线循环。即使用一支顶杆,每穿孔一次,顶头更换一次,一般情况下使用三个顶头,顶头循环的次序是1,2,3,再1,2,3。这种方式只更换顶头,使用方便,生产节奏快。但要求顶头的定位精确,工具加工精度高,设备运转正常,否则的话,容易发生顶头与顶杆连接不牢,顶头脱落的情况。3)一个顶头/顶杆单独使用。当顶头损坏后,须在线更换顶头顶杆,降低了机组作业率。电火花穿孔机哪个牌子质量好?四川高效便捷穿孔机采购
哪款电火花机销量好_2023年穿孔机榜。小孔加工穿孔机多少钱一台
穿轧薄壁毛管时容易发生破尾,是因为顶头将要穿过管坯尾端时,管坯尾端金属的整体性遭到了破坏而将管坯尾部撕裂,且容易卡在孔型中,造成生产事故。它主要与孔型的封闭性不好有关,特别是带导盘的穿孔机,因导盘对毛管尾端金属横向变形的约束效果差,发生破尾的几率更高。管坯尾端打定心孔,对减少毛管破尾有明显效果。毛管质量缺陷与预防毛管的质量缺陷主要有:壁厚不均、内折和内结疤、外折和外结疤等。壁厚不均毛管的壁厚不均分纵向壁厚不均和横向壁厚不均。导致毛管壁厚不均的主要原因有:管坯加热温度不均、定心孔偏心、孔型不对称、顶杆弯曲、轧制中心线偏离、机内定心辊调整不当等。内折和内结疤斜轧穿孔时,造成毛管内折和内结疤的原因较多,主要包括钢质缺陷、加热制度不合理、操作不正确和工具质量差等。小孔加工穿孔机多少钱一台
(1)可穿轧高合金钢等低塑性难变形金属。锥形辊斜轧穿孔机的轧辊直径由入口向出口方向逐渐增大,轧辊的线...
【详情】导板的设计要素有些?导板的设计原则是:一种管坯需要设计一种导板,如果是用一种管坯生产不同尺寸的毛管,...
【详情】管坯定心机的组成结构?定心方法有两种,即热定心和冷定心。热定心是用压缩空气或液压在热状态下冲孔。特点...
【详情】安装场所应具备良好的供电和接地设施。电火花穿孔机一般需要较大的电功率支持,因此安装场所应有稳定的电源...
【详情】机架盖的打开方式?常见的机架盖打开方式有以下几种:1)整体拆卸的机架盖,多见于老式的小机组,如76机...
【详情】三辊式穿孔机的特点是:i.由于三个辊呈等边三角形布置,因而在变形中管坯横断面的椭圆度小;ii.由于三...
【详情】注:Roll—轧辊;plug---顶头;diescherDisc—狄舍尔导盘8.锥形辊穿孔机和桶形辊...
【详情】斜轧穿孔机的设备由哪几部分组成?穿孔机设备由主传动、前台、机架和后台四大部分组成。主传动一般由主电机...
【详情】