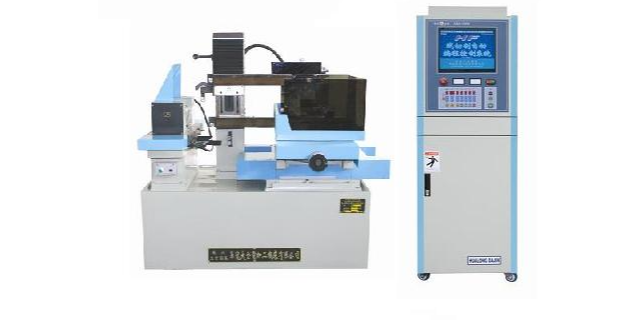
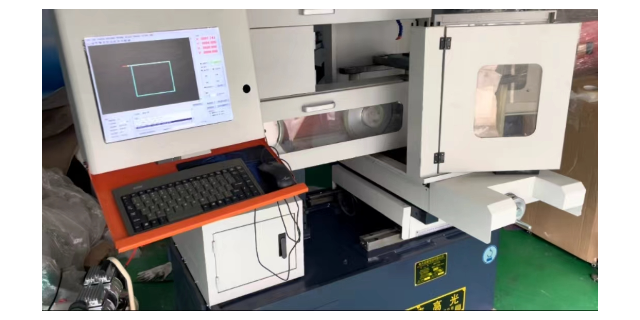
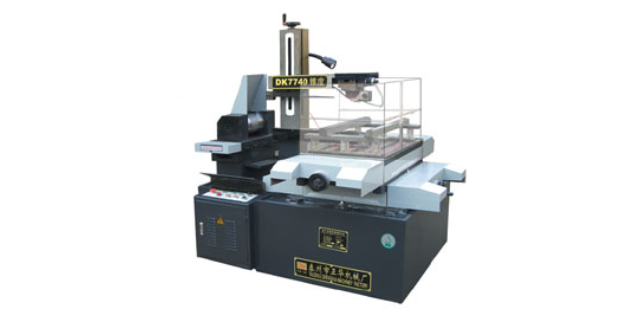
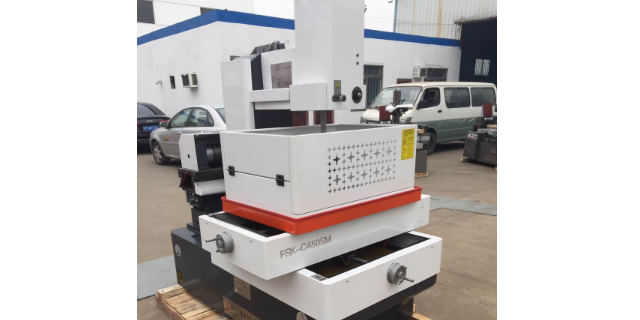
相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件,高频电源,变压器,继电器,功放管,二极管单向走电的,三极管电流放大的,电阻器,可以查阻值,电容器可以查电容数据,熔断器就是保险管可以直接肉眼观察好坏,控制开关可以直接看出来,指示表,可以参考数据,线割电源一般70V电压,电流1-3.5安培左右,平常就2.5安培左右,大了会断丝,小了割的太慢。如果没有电流就是有问题。如果看看书看看视频自己可以学会用万用表查这些东西。说不定有点问题就能查出来,不过那些机床数据不是我们能知道的,不要跟不专业的东西较劲,有时候吃力不讨好,只有非常空闲的时候可以花时间去攻克那些看起来有点高深的问题。一般的话我们的解决办法还是找维修师傅,毕竟各有各的专长。成华区DK7745快走丝线切割机床。四川智能快走丝线切割机床直销
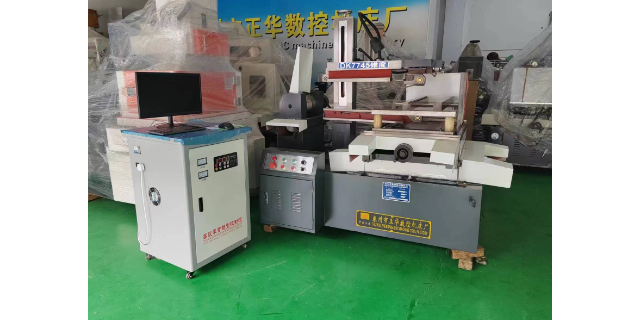
关于换导轮:换导轮是一个技术活,要非常细心才做的好,主要的要求是全程不要敲打来拆卸和装配。因为一敲打就无法保证安装没有损伤,有损伤就影响精度了。换导轮是有的工具的,用工具来拆装轴承,就不需要敲敲打打,另外要弄干净,这样也不至于要敲打,可以用手就能推进去.然后上下对齐,锁紧螺丝,就完成了。上导轮要用黄油涂在里面,还要通过挤压充满到轴承内部,整个充满黄油能起到很好的润滑作用,能延长使用寿命,保持转动顺畅。数控智能快走丝线切割机床现货云南省DK7745快走丝线切割机床。
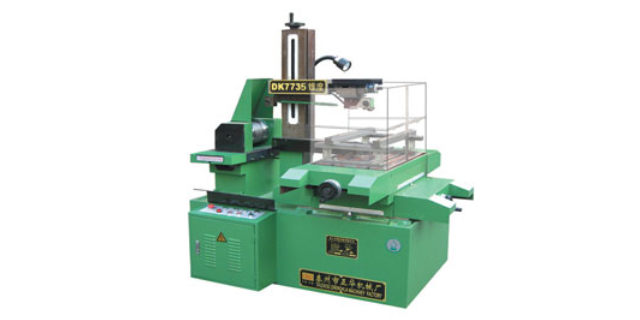
从事快走丝中走丝线切割很多年了,这么多年做同一种工作,从原来的加工店到后来的模具厂,关于线割加工的各种情况,遇到了太多。经历了太多的错误,失败,教训,也总结了不少方法,所以我也算是有我的一套经验的,一般人都不会花时间把这些经历经验写下来,我把它写下来,和大家做一个分享和交流。下面开始正题。线切割是电加工的一种,快走丝,慢走丝,火花机,细孔放电打孔机都是电加工,都是利用高频电源,火花放电来蚀除金属材料的特性来工作的。
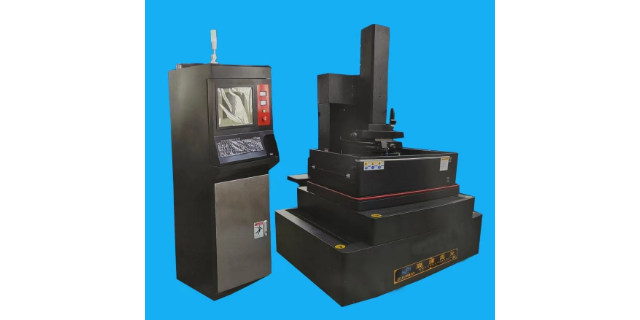
初学快走丝线切割切割参数怎样调?快丝线切割割钨钢调参数的方法:1、一般加工厚度100以下的,可以用脉宽30us,脉间150us。这个参数比较常用,但具体要看自己的情况。2、脉宽越大,电流越大,加工越快,不过光洁度越差。脉间越大,电流越小,加工速度慢,光洁度好。3、机床由床身、储丝机构、线架、XY工作台、油箱等部件组成。绕在储丝筒上的钼丝经过线架作高速往复运动。4、加工工件固定在XY工作台上。X、Y两方向的运动各由一台步进电机控制。数控系统每发出一个信号,步进电机就走一步,并通过中间传动机构带动两方向的丝杠旋转,分别使得X、Y工作台进给。锦江区DK7745快走丝线切割机床。
快走丝线切割功率是多少?
【1】快走丝线切割机床运丝电机的功率为370W。【2】线切割机床:线切割机床(WirecutElectricalDischargeMachining简称WEDM),属电加工范畴,是由前苏联拉扎林科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化、氧化而被腐蚀掉,从而开创和发明了电火花加工方法。
快走丝线切割与慢走丝线切割都有哪些区别?
快走丝与慢走丝区别速度、效率、精度不一样。走丝的速度。快走丝走丝速度大于等于2.5m/s,常用值6至10m/s,而慢走丝线切割走丝速度是小于等于2.5m/s。常用值0.25至0.001m/s。电极丝工作状态。快走丝线切割机床是往复供丝,反复使用。慢走丝线切割机床是单向动行,一次性使用。 成都市快走丝线切割机床常见问题。四川智能快走丝线切割机床直销
DK7745快走丝线切割机床。四川智能快走丝线切割机床直销
架模可能的问题:l松了,没夹紧l撞到机头l废料掉下来会卡住,卡动了工件l割到夹板l夹住穿丝孔l夹具不紧,夹板不紧,丝杆和马仔不平夹的没力,l磁铁吸力不够,可能弄动穿丝麻烦,(不要太靠近边上)等等这些问题都要避免架模的快捷方法:l用夹具l单边找数l孔内分中l磁铁吸住,当然要够紧才行l批量的时候割夹套3.打表所谓工欲善其事必先利其器,所以工具必须要好用。做快走丝起码要有一把准确的百分表和一把准的卡尺,准的卡尺可以直接测量工件的长度,可以准确到0.02以内就可以,两个丝以内的测量精度基本达到快走丝精度要求四川智能快走丝线切割机床直销
相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】打表要讲究方法,先不要锁的太死,打表大概要平的时候再锁死。凭经验熟悉调整的方向和数量。打表讲究的是速...
【详情】关于换导轮:换导轮是一个技术活,要非常细心才做的好,主要的要求是全程不要敲打来拆卸和装配。因为一敲打...
【详情】快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给...
【详情】由于线切割机床具备的功能,现在被延展应用于很多不同方面的加工模具零件电火花线切割加工,随着电火花线切...
【详情】线切割加工是通过电火花的放电原理对零件进行加工,也叫电火花线切割。具体是将工件接入脉冲电源正极,采用...
【详情】机床问题处理线割机床使用时间长了会有各种问题出来,有时候甚至经常需要维修,其实好多问题可以自己解决,...
【详情】快走丝线切割空走速度怎么调? 计算加工所需时间,需要控制火花机的参数变量。 1、这里...
【详情】相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】先要清楚在哪里找数,根据基准位置,是分中,单边还是取尖角,分中时先把功放减小到,这样避免大火花碰伤工...
【详情】关于换行程开关 行程开关是容易损坏的零件,所以坏了要及时更换,它不好用的时候经常会停机或短路或断丝,...
【详情】另外要说的是关于受伤的事情,线割这个工作比较容易受伤,(当然一般说的是割手指这种小伤,但是一旦割破了...
【详情】