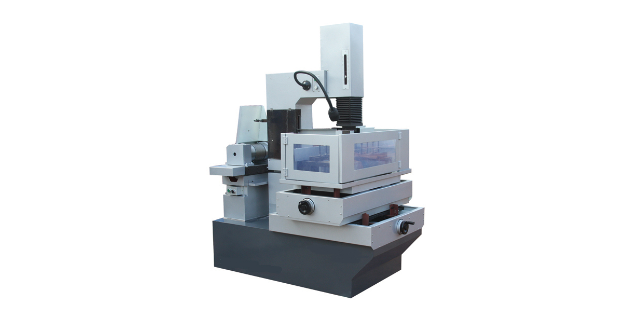
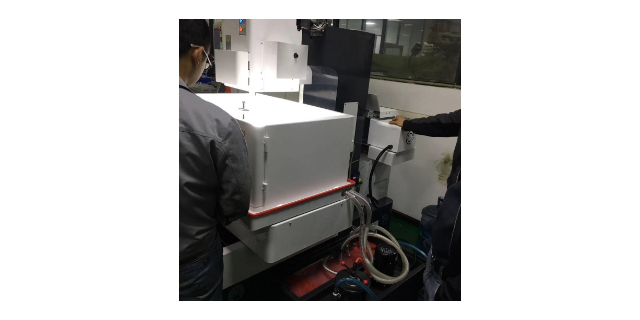
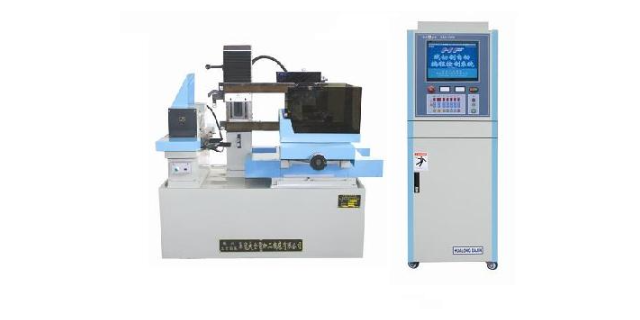
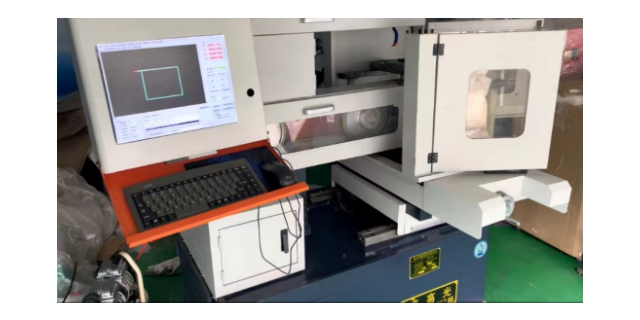
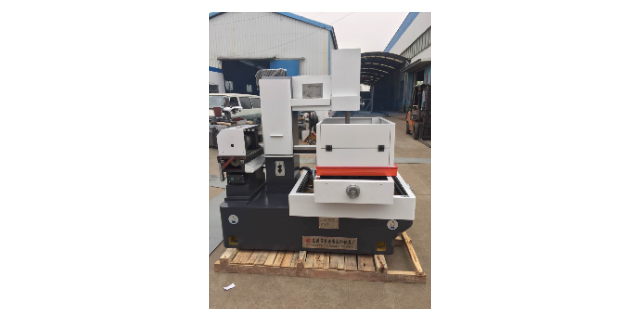
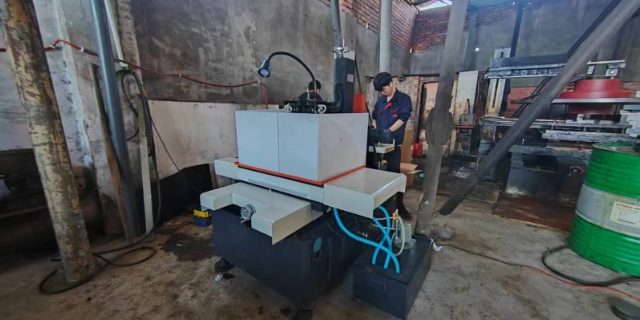
走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,有的也只是往复走丝线切割机床,中走丝当初只是个别厂家因在传统线切割上增加了功能,为了与以前的一次切割的线切割做一个区分而创造的名词。现在线切割市场上充斥着各种中走丝线切割的产品,价格从二万多到十几万;很多中低端厂家将产品换个名称,价格就可以相差几万甚至更多,这是极为不合理的,就同一厂家来说,制作中走丝和制作快走丝,其成本至多也不过就增加了几千而已,原先的铸件还是那个铸件,原先用的导轨丝杆还是那个等级,本质上并未有多大的变化,但既然是谈中走丝了,在功能和配置等方面还是值得探究的。步进中走丝线那个牌子好?中走丝线切割机床推荐品牌
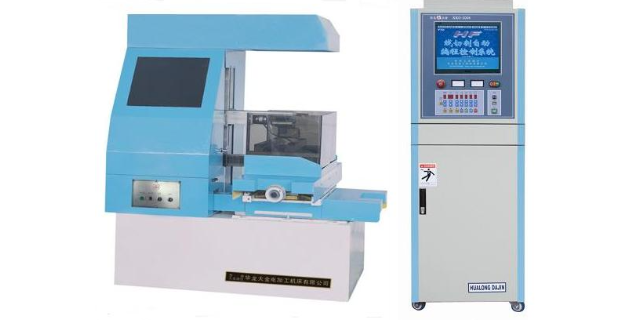
采用多次切割时,工件的加工质量得到了明显提高,而且切割次数越多,加工质量越高。但是过多的切割次数,会降低加工效率,提高加工成本。基于工艺经济性的原则,我们要严格控制切割次数,在满足加工质量的同时尽可能地提高加工效率、降低加工成本。综上所述,在多品种小批量小模数齿轮加工中选用多次切割的加工方式合适,能满足小模数齿轮制造时在质量、效率和成本上的要求。在某型号小模数齿轮加工时,我们分别采用中走丝电火花线切割机和快走丝电火花线切割机进行加工质量的对比,中走丝电火花线切割机在加工时采用多次切割的加工方式;而快走丝电火花线切割机在加工时采用单次切割的加工方式中走丝线切割机床供应厂家使用线切割机床有何诀窍?
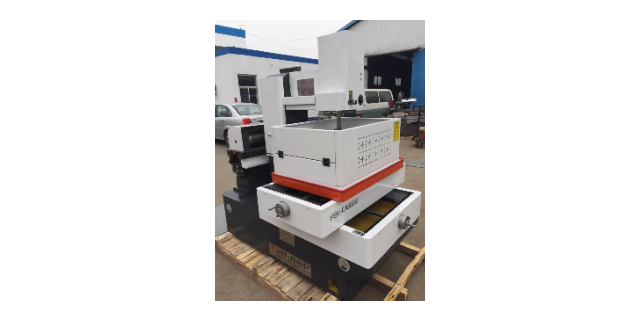
如今,“中走丝”这一非科学名称已然成为了中国特有的高速走丝线切割机中一类产品的代号,不*风行国内而且逐渐在国际市场展露头脚,不少企业仍坚信并积力于将高速走丝线切割机推向国际。从社会环境来看,中国实行市场经济的时间不长,一些小型的线切割机床生产厂还处在原始资本的积累阶段,这些厂家往往不具备整机制造能力,只能是组装式生产,生产全过程的质量控制根本谈不上,研发、创新就更不可能,再加上目前中国与市场经济相配套的法律还不成熟,以及因利益驱使的地方保护,所以这些不具生产能力的企业还会继续生存,从目前的现状看国家对此的态度是通过市场的竞争而自然淘汰。
第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲宽度T0.2《=1UM,并采取相应的对策,克服线路寄生电容和寄生电感影响,保证精微加工时的放电强度。(2)电极丝中心轨迹线的补偿量。由于此时的放电间隙很小,只有0.003MM左右,补偿量F主要取决于电极丝直径,设精修时电极丝为ΦD,则F=1/2ΦD+0.003MM。(3)走丝方式:由于第二次切割后留下的加工余量甚微(⊿《=0.005MM),如何保证在第三次切割过程中能均匀精修,是一个技术难题。首先应保证电极丝运行稳定。以前的做法是将丝速降到1M/S以下,这固然可以大幅度减少电极丝振动,获得良好的工艺效果,但常常会出现加工不稳定的现象,极易受工作液污染程度及其粘度影响,严重时甚至还会使人感到无法正常精修。考虑到工作液要求电极丝与工作之间需要有相对运动速度,在6M/S的情况下采用超短程往复走丝方式,使每次往复切割长度控制在三分之一电极丝半径范围内,并限制其加工过程的比较高进给速度,结果获得了很好的工艺效果。利用这种方法在不同中走丝线切割机床上由不同操作人员进行三次切割,均能获得RA《=1UM,且加工表面光泽无条纹的效果中走丝线切割加工后的条纹,要怎样消除?
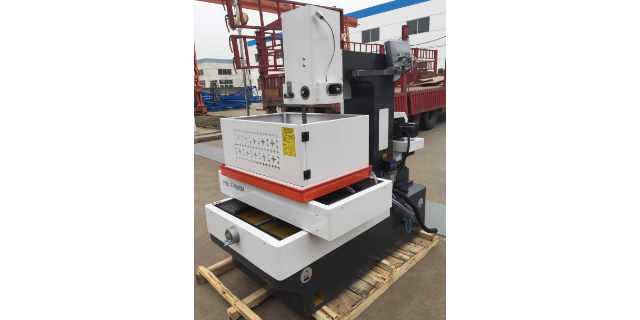
在金属加工制造行业里,大家对于与慢走丝加工、中走丝加工以及快走丝加工应该都不会陌生,它们都是指的电火花线切割机床,它们广泛应用于模具制造行业。那么这三种加工技术有什么区别呢?慢走丝加工技术的优点精密、复杂、长寿命冲压模具制造精度及表面质量要求的不断提高,快走丝加工技术已不能适应精密模具的制造要求,这种现状促进了慢走丝加工技术的迅速发展,其各方面工艺指标已达到了相当高的水平,是其它加工技术不可替代的。慢走丝加工技术的发展现状:1.加工精度提高多次切割技术是提高慢走丝加工精度及表面质量的根本手段。一般是通过一次切割成形,二次切割提高精度,三次以上切割提高表面质量。由于在切割拐角时电极丝的滞后,会造成角部塌陷。为了提高拐角切割精度,采取了更多的动态拐角处理策略。如:自动改变加工速度、自动调节水压、控制加工能量等。先进的慢走丝加工机床采用的高精度精加工回路,是提高加工工件平直度的有效技术,使厚件加工的精度得到显著提高;为了进行小圆角、窄缝、窄槽及微细零件的微精加工,前列的数控低速走丝电火花线切割机床可以采用0.02~0.03㎜的电极丝进行切割。线切割慢走丝各档次机床的技术水平。中走丝线切割机床推荐品牌
【综述】 机床行业智能制造的发展与展望。中走丝线切割机床推荐品牌
为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统和工作液系统的控制)都已达到较高的水准。采用水温冷却装置,使机床内部温度与水温相同,减小了机床的热变形;采用闭环数字交(直)流伺服控制系统,确保优良的动态性能和高定位精度,加工精度可控制在若干微米以内,精密定位可实现0.1μm当量的控制;采用浸入式加工,降低工件热变形;电机伺服,闭环电极丝张力控制;采用电压调制对刀电源实现高精度对刀,对刀精度可达0.002㎜,不损伤工件,不论干湿。表面质量日臻完善先进的慢走丝加工机床采用平均电压为零的无防电解脉冲电源,电解的破坏已降到比较低程度。此外,由于脉冲电源的改进,普遍采用高峰值,窄脉宽(微秒级),材料大多数为气相抛出,带走了大量的热,工件表面温度就上不去,开裂的现象大为减少;不*加工效率高,而且使表面质量提高。采用无电解电源进行电火花线切割加工,可使表面变质层控制在2μm以下。切割的硬质合金冲模刃口的耐磨性和磨削没有什么不同,甚至优于机械磨削加工,越来越多的零件加工“以割代磨”。中走丝线切割机床推荐品牌
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】