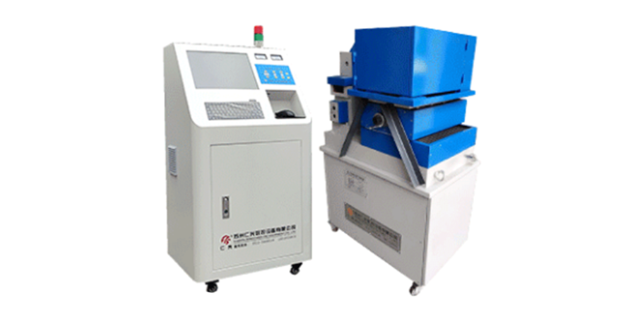
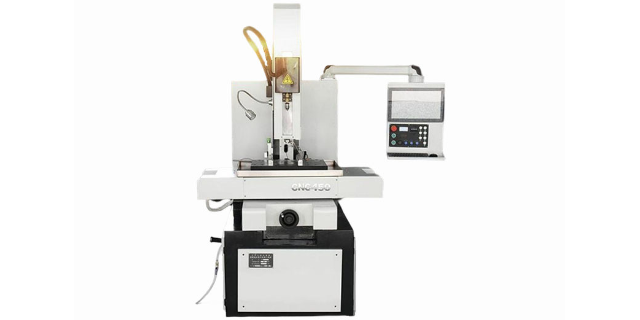
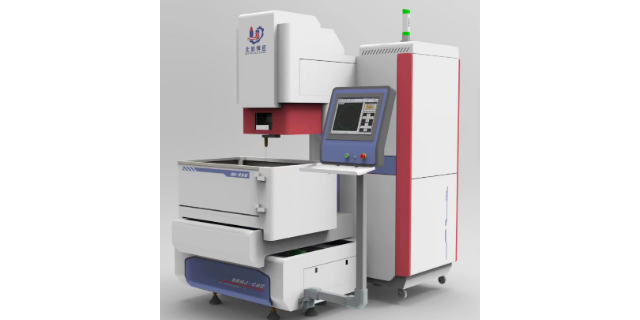
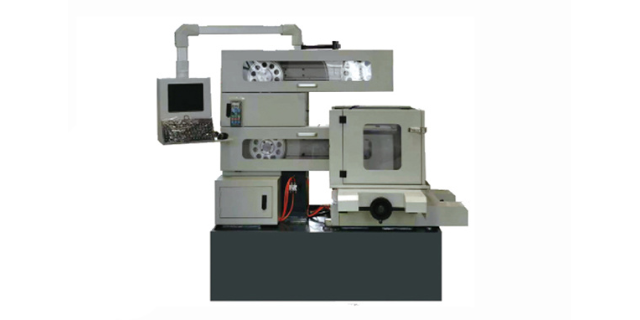
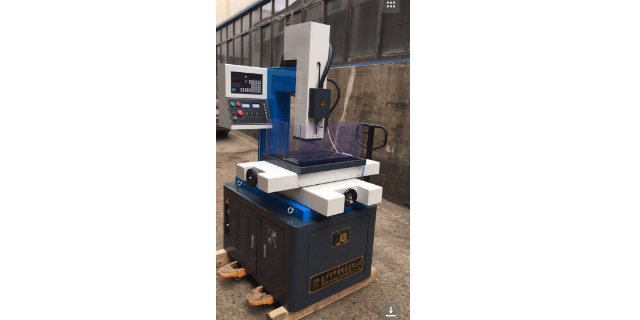
我们有台切割直径为650mm的大机床进入出厂前的调试阶段,用了一块客户放在这边试机的翡翠废料切,斜角直径有520mm。一开始切翡翠原石表皮,我们的切割速度13000mm^/小时,切到翡翠层的速度降到12000mm^/小时(进给速度为0.00633mm/秒)。晚上下班的时候,还有一块中心没切完,恰好是平时很容易出线痕的位置,怕无人看管掉下来砸坏了,便把切割速度降了下来,一直降到2500mm^/小时,进给被自动调到0.00097mm/秒。然后下班回家。早上上班来看,还没切下来,也没更改切割速度。一直保持昨天下班之前设置的速度到切掉下来。看到切割效果,都乐了,困扰我们很久的难题,就这样无意间解决掉了。之后总结了一下经验。一开始因为是新上的金刚石线,比较锋利,切割速度可以快,越到里面,金刚石线磨损越厉害,所以就没那么锋利了,切割进给就应该调慢,这样切出来的效果才好。翡翠原石表皮的石头软,切割速度快,可以快速切割一个导向缝隙,进入到翡翠层,减慢进给速度,一边切割,一边修磨,效果会更好,切到里面靠近中心的位置,由于金刚石线被磨损严重锋利度下降,调整了切割进给速度,加快旋转速度,切割出来正片效果就一致。实验室陶瓷切割机批发价。锦江区哪个实验室陶瓷切割机
金刚石线切割机频繁断线的原因有以下几大方面的原因:一、机床的原因。1.机床设计不合理造成金刚石线的弯曲、扭曲和振动幅度过大。2.排线不好,丝筒运行排线、导线轮与机床排线不在一条直线上,或者导线轮转折太大,不能统一、同步。3.可能是机床张力太大或者张力的变化突然太大,前者造成金刚石线疲劳断线,后者是张力突然变大造成超出局部金刚石线的拉力极限。4.导线轮过度磨损,局部变形过大,导致金刚石线运行过程中受力不均匀,造成运转过程中摆动过大。5.导线轮的固定螺母是否锁紧,如没有锁紧也容易造成金刚石线摆动过大。宜宾实验室陶瓷切割机活动实验室陶瓷切割机厂家直销。
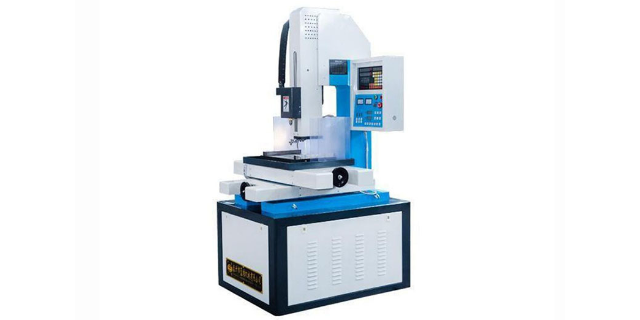
金刚石线切割机的切割速度与机床的加工精度有直接的关系,被加工的材料的硬度、尺寸大小与金刚石线切割机的加工速度有关系,以加工时,在加工区两导线轮之间金刚石线保持不拉弓成直线状态,是适合的加工速度。如何快速测出这个适合材料的加工速度?加工时,我们始终奉行一点:加工走直线时,金刚石线在加工区的两导轮之间是呈直线状态,加工的速度为合适的。所以,当一个材料,你不知道应该用什么速度来切,可以先做切割效率检测。方法是:找一块相同硬度的材料或者加工件的废料,切割一条直缝。切割时,从厂家推荐的加工速度,慢慢地加速度到拉弓,然后减速到不拉弓,就用那个速度切一段,如果一直不拉弓,表示按那个速度切就ok了。比如,切翡翠,我们厂家推荐的切割速度是7000~9000mm²/小时,但翡翠也分老坑和新坑的,硬度不一样。切割时,用户可设置切割速度为9000mm²/小时,如果不出现拉弓情况,则可500/500往上加,如果加到13500mm²/小时的时候出现拉弓,就退会到13000mm²/小时,如果不拉弓,表示13000mm²/小时的切割速度合适。假如退回到13000mm²/小时的切割速度时还拉弓,就退到12500mm²/小时,这个时候不出现拉弓,表示12500mm²/小时的切割速度是合适的。
金属导电材料适合用电火花线切割机加工,各种脆性材料适合金刚石线切割机加工。金属材料有黏性,排屑困难,所以不适合用金刚石线切割机加工。如果非要弄明白金刚石线切割机和电火花线切割机比较哪个好。这个只能用它们都可以加工的材料来比较看哪一种设备更适合这个材料。比如有些导电材料或者半导电材料,像导电陶瓷、石墨、太阳能硅片等,它们用金刚石线切割机和电火花线切割机都能加工。只有这两种机床都可以加工的材料才得出金刚石线切割机和电火花线切割机比较出哪个好的结果,其实,准确的应该说是哪一种加工方式更适合才对。导电陶瓷、石墨、太阳能硅片这些都属于脆性材料,用电火花线切割的方式效果就不如金刚石线切割机的加工效果了。但如果是切钛合金这样的黏性导电金属,则是电火花线切割机有优势。比如用金刚石线切割机切割直径为100mm钛合金圆柱,用电火花线切割机切割一片慢2个小时,快耗时1小时20分钟(80分钟),用金刚石线切割机切割一片耗时6~7个小时才切了一大半(PS:那个时候还没有用到旋转方式切)。实验室陶瓷切割机哪个品牌好?
之前我们介绍过主要用于切片的环形线和往复走丝结构金刚石线切割机各自的优点和缺点了,不管是切片还是切形状,环形线金刚石线切割机某些方面的优势还是非常明显,比如它的加工速度还是会比往复循环走丝结构的金刚石线切割机速度快。甚至不比带锯床慢,难怪很多用户非常想买环形金刚石线切割机。但是往复循环走丝结构和环形线切形状对比,它们也是有各自的优势和不足。金刚石线切割机切形状和切片的区别,切形状只有直切这一种加工工艺,切割速度一致的情况下对比加工件精度上来说,线径粗的质量会更好一些。环形线的线径在0.5~0.65mm之间,往复走丝结构金刚石线的线径在0.25~0.65mm。在线径这点,环形线的优势不明显,往复走丝结构金刚石切形机也可以选择与环形线一样的线径。实验室陶瓷切片机操作规程。安顺质量实验室陶瓷切割机
实验室陶瓷切割机品牌哪家好?锦江区哪个实验室陶瓷切割机
金刚石线切割机的用途是切割脆硬材料,那么为什么金刚石线切割机不适用于切割金属材料会呢?首先一个切割速度的问题,我之前在其他厂家工作时,曾经我们做过用金刚石线切割机切割直径为100mm钛合金圆柱的试验,客户原先是使用的锯条切割,切割一片使用的时间为15分钟,但切缝太宽,为了节省成本,客户想找别的方式切割钛合金。用其他厂家的快走丝电火花线切割机切割一片耗时2个小时(120分钟),用我们的快走丝电火花线切割机切割一片耗时1小时20分钟(80分钟),用我们的往复运动式金刚石线切割机切割一片耗时6~7个小时才切了一大半(PS:那个时候还没有用到旋转方式切)。这就表示电火花线切割机床切割直径为100mm的导电硬金属钛合金圆柱体,慢2个小时可以切完;而用金刚石线切割机切割同样的钛合金圆柱体一刀则需要10~14个小时。这是用户无法接受的切割速度。锦江区哪个实验室陶瓷切割机
成都正川精机机电设备有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在四川省等地区的商务服务中汇聚了大量的人脉,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同成都正川精机机电设备供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!
金刚石线切割机频繁断线的原因有以下几大方面的原因:一、机床的原因。1.机床设计不合理造成金刚石线的弯...
【详情】设备功能:切割直体形状。利用一根两端电镀有金刚石颗粒的钢丝线上下往复运动,与工件磨檫产生切削,达到切...
【详情】但是,同一种材料同一种金刚石线径切割速度一致的情况下,环形线切形机的切割质量却可能优于往复走丝结构金...
【详情】金刚石线切割线规格怎么选金刚石线(又称砂线)的线径规格不同,切削力也不一样,用户需根据自己材料的脆硬...
【详情】被切割的工件尺寸大小。小尺寸的工件切割速度会更快,因为工件小,排屑更快;工件大,排屑不畅,切屑堵在切...
【详情】三种加工工艺的设置1、直切直切工艺为材料与金刚石线接触的那一面到对面的长度基础上加4~8cm。比如一...
【详情】材料的硬度和脆性程度。用金刚石线切割方式加工,硬度不同和脆度不同的材料切割速度也是不一样的。因为金刚...
【详情】金刚石线切割切片机加工补偿的问题,这里要介绍一下。金刚石线切割切片机加工,有直切、摆动切、旋转切几种...
【详情】金刚石线切割机的用途是切割脆硬材料,那么为什么金刚石线切割机不适用于切割金属材料会呢?首先一个切割速...
【详情】金刚石线的走线运行线速C型往复走丝金刚线切形机是往复走线结构,需要频繁换向,丝筒的转动速度有限制,所...
【详情】