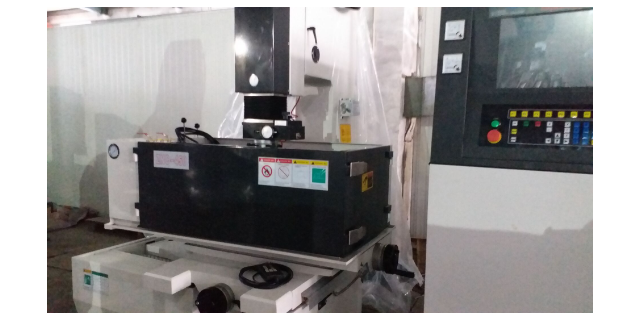
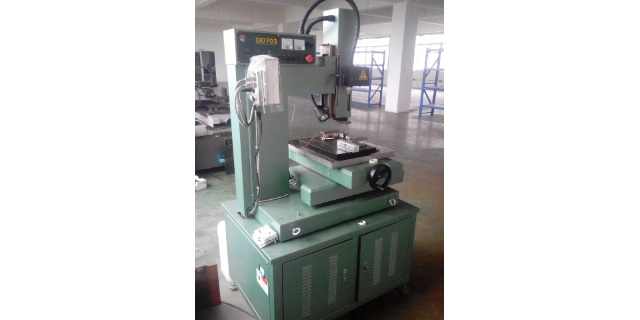
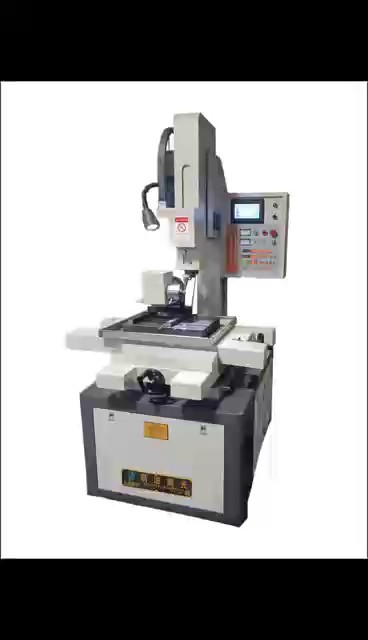
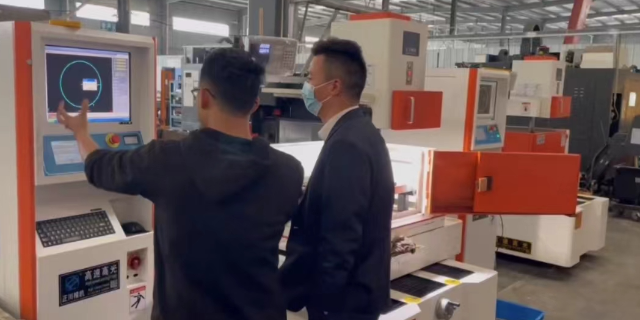
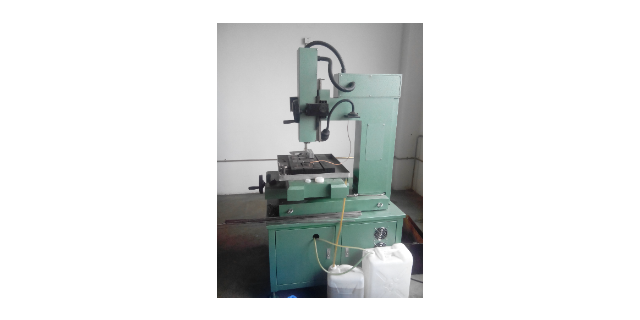
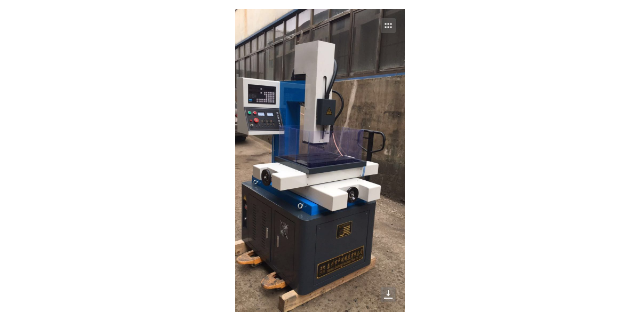
导板的设计要素有些?导板的设计原则是:一种管坯需要设计一种导板,如果是用一种管坯生产不同尺寸的毛管,可以只设计一种导板。导板的纵剖面形状应与轧辊辊形相对应,也有入口锥、压缩带和出口锥组成。导板入口锥主要起到引导管坯的作用,使管坯中心线对准穿孔中心线。当管坯与上、下导板接触时,它起着限制管坯椭圆度的作用。限制椭圆度是为了避免过早形成孔腔,同时促进金属的纵向延伸。导板的出口锥起限制毛管横变形,并控制毛管轧后外径的作用。压缩带是过渡带,它不在导板的中间,而是向入口方向移动,移动值一般在20~30mm,也有到50mm的。移动的目的是:可以减小管坯在顶头上开始辗轧时的椭圆度和减小导板的轴向阻力,提高穿孔速度。导板的入口锥角一般等于轧辊入口锥角或比轧辊入口锥角大10~20,出口锥角一般等于轧辊的出口锥角或比轧辊的出口锥角小0.50~10。导板的横断面形状是个圆弧形凹槽,这是为了便于管坯和毛管旋转。凹槽的圆弧可做成单半径或双半径的。导板的长度由变形区长度决定,压缩带宽度一般为10~20mm.导板的厚度根据轧辊距离来确定,以薄壁毛管为设计对象。适应薄壁管的导板一定适应厚壁管的生产。要成为电火花穿孔机操作维护高手,就快来补一课了。清镇市小型穿孔机生产厂家
主传动的方式及特点?穿孔机的主传动电机可以使用直流电机或交流电机。直流电机一般通过传动轴直接与轧辊连接,而交流电机则通过减速机和传动轴与轧辊连接。一个机组可以使用一个电机,即一个电机连接减速机,减速机输出两个输出轴用来驱动轧辊。也可以每个轧辊使用一个电机单独驱动。穿孔机使用的接轴有万向接轴和十字头接轴。十字头接轴具有良好的调节性能,无论在水平面和垂直平面内都可以产生相对的角位移。穿孔机传动轴与轧辊的连接方式?主要连接方式有两种.一种是螺栓连接,这种方式普遍使用,不足之处是拆卸时间较长且在生产中容易松动.两一种方式是扁轴连接,拆卸十分容易,越来越多被采用.丽江高效便捷穿孔机批发价格电火花穿孔机工作原理及应用。
穿轧薄壁毛管时容易发生破尾,是因为顶头将要穿过管坯尾端时,管坯尾端金属的整体性遭到了破坏而将管坯尾部撕裂,且容易卡在孔型中,造成生产事故。它主要与孔型的封闭性不好有关,特别是带导盘的穿孔机,因导盘对毛管尾端金属横向变形的约束效果差,发生破尾的几率更高。管坯尾端打定心孔,对减少毛管破尾有明显效果。毛管质量缺陷与预防毛管的质量缺陷主要有:壁厚不均、内折和内结疤、外折和外结疤等。壁厚不均毛管的壁厚不均分纵向壁厚不均和横向壁厚不均。导致毛管壁厚不均的主要原因有:管坯加热温度不均、定心孔偏心、孔型不对称、顶杆弯曲、轧制中心线偏离、机内定心辊调整不当等。内折和内结疤斜轧穿孔时,造成毛管内折和内结疤的原因较多,主要包括钢质缺陷、加热制度不合理、操作不正确和工具质量差等。
工作中,1、 操作者应站在绝缘橡皮或木踏板上。2、禁止用手触及电极。3、装卸工件、定位、校正电极、擦试机床时,必须切断脉冲电源。4、工作液面应保持高于工件表面50~60mm,以免液面过低着火。5、及时排除分解出来的有害气体。6、严禁一人同时操作两台以上机床。操作时不许离开工作岗位,如需离开,必须停机。工作结束,工作结束时,必须切断电源,清理机床上切屑、油污和现场卫生,整理工作现场。填写设备运转记录及交接班记录。2023年穿孔机品牌排行榜。
顶头的使用方式有几种?顶头的使用方式主要有以下几种:1)顶头与顶杆连接在一起一同进行循环的。顶头损坏后需要离线进行更换,一般情况下,一组顶杆6~7支,冷却站在轧线之外,占地面积较大,设备较复杂。2)顶头在线循环。即使用一支顶杆,每穿孔一次,顶头更换一次,一般情况下使用三个顶头,顶头循环的次序是1,2,3,再1,2,3。这种方式只更换顶头,使用方便,生产节奏快。但要求顶头的定位精确,工具加工精度高,设备运转正常,否则的话,容易发生顶头与顶杆连接不牢,顶头脱落的情况。3)一个顶头/顶杆单独使用。当顶头损坏后,须在线更换顶头顶杆,降低了机组作业率。四川成都穿孔机哪家好?丽江高效便捷穿孔机批发价格
电火花穿孔机需要注重维护几个方面。清镇市小型穿孔机生产厂家
(1)钢质缺陷。如果管坯低倍组织不合格(中心疏松严重、残余缩孔超标、中心裂纹,非金属夹杂物富集)、柱状晶发达等,毛管内表面容易产生内折和内结疤。塑性较差的合金钢,穿孔时产生内折的几率比碳钢大。(2)操作不当。当孔型或工艺参数调整不当(如顶头前压下率太大或太小、轧辊转速太高、喂入角太小、椭圆度太大)、定心孔形状不正确或定心孔表面不光滑等,毛管表面存在产生内折和内结疤的风险。(3)加热温度不合理。若加热温度太低,钢的塑性也低,管坯穿孔时容易产生内折;而加热温度太高,如果金属发生过热,毛管会产生“网状”内折,一旦发生过烧,晶界间出现熔断,毛管内表面会出现“掉肉”、破裂。穿孔时,毛管温度会高于穿孔前的管坯温度。因此,在确定管坯加热温度时,要考虑因变形而带来的温升,使其温度低于固相线150℃以上。穿轧碳钢管坯时,毛管温升在20℃左右;穿轧低合金钢管坯时,毛管温升在30~50℃;穿轧高合金钢管坯时,毛管温升在50~100℃。由此可见,合金含量越高的管坯,穿孔时的温升越大。所以,要特别关注穿轧高合金钢管坯时,毛管温升对变形金属组织的影响。清镇市小型穿孔机生产厂家
成都正川精机机电设备有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在四川省等地区的商务服务中汇聚了大量的人脉,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同成都正川精机机电设备供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!
(1)可穿轧高合金钢等低塑性难变形金属。锥形辊斜轧穿孔机的轧辊直径由入口向出口方向逐渐增大,轧辊的线...
【详情】导板的设计要素有些?导板的设计原则是:一种管坯需要设计一种导板,如果是用一种管坯生产不同尺寸的毛管,...
【详情】管坯定心机的组成结构?定心方法有两种,即热定心和冷定心。热定心是用压缩空气或液压在热状态下冲孔。特点...
【详情】安装场所应具备良好的供电和接地设施。电火花穿孔机一般需要较大的电功率支持,因此安装场所应有稳定的电源...
【详情】机架盖的打开方式?常见的机架盖打开方式有以下几种:1)整体拆卸的机架盖,多见于老式的小机组,如76机...
【详情】三辊式穿孔机的特点是:i.由于三个辊呈等边三角形布置,因而在变形中管坯横断面的椭圆度小;ii.由于三...
【详情】注:Roll—轧辊;plug---顶头;diescherDisc—狄舍尔导盘8.锥形辊穿孔机和桶形辊...
【详情】斜轧穿孔机的设备由哪几部分组成?穿孔机设备由主传动、前台、机架和后台四大部分组成。主传动一般由主电机...
【详情】