顶杆小车的作用和驱动方式?顶杆小车的作用是将顶头送到穿孔机轧辊之间的适当位置,在穿孔时承受顶头传来的轴向力。穿孔时顶杆和顶头与管坯一起转动。由于穿孔机轧辊直径一般要比管坯直径大3~5倍,故管坯的转速要比轧辊的转速高3~5倍(精确计算时要考虑滑移系数)。作用在顶杆小车上的力一般约为轧制力的30~40%,顶头和管坯接触的瞬间还产生冲击载荷。这些力全部作用在顶杆小车上。顶杆小车的前后移动的方式有液压缸驱动、有电机+滚筒+钢丝绳驱动、有电机+齿条驱动的。特点分别是:液压缸驱动的行程较短,一般在3米左右,适合于顶杆循环的机组;另外两种驱动方式适用于行程较长,一般行程在10~15米左右,非顶杆循环的机组。穿孔机电流大怎么解决。毕节市本地穿孔机供应商家
三辊式穿孔机的特点是:i.由于三个辊呈等边三角形布置,因而在变形中管坯横断面的椭圆度小;ii.由于三个辊都是驱动的,存在顶头上的轴向力,因而穿孔速度较快,但顶头上的轴向阻力比二辊式大;iii.在轧制实心管坯时,由于管坯始终受到三个方向的压缩,加上椭圆度小,一般在管坯中心不会产生破裂,即形成孔腔,从而保证了毛管内表面质量。这种变形方式更适合穿孔高合金钢管。三个轧辊穿孔时坯料和顶头容易保正对中,因此毛管几何尺寸精度高,即毛管横断面壁厚偏差小。iv.因穿孔薄壁毛管时容易形成尾三角,使毛管尾端卡在轧辊辊缝中,更适合穿孔中厚壁毛管。d/s比不超过8。毕节市本地穿孔机供应商家电火花对外加工-电火花对外加工厂家。
穿孔方式使用方坯,穿出的毛管较短,变形量很小,延伸系数一般不大于1.1。推轧穿孔的优点如下:1)坯料中心处于压应力状态,过程是冲孔和纵轧相结合,不会产生二辊斜轧的内折缺陷,毛管内表面质量好,对坯料质量要求较低;2)冲头上的平均单位压力比压力穿孔小50%左右,因而工具消耗较小;3)穿孔过程中主要是坯料的中心部分金属变形,使中心粗大而疏松的组织很好的加工而致密化,同时在压应力作用下,毛管内外表面不易产生裂纹。4)生产率比压力穿孔高,可达每分钟两支;以上两种穿孔多生产特殊钢种的无缝钢管,现存的机组很少,因变形量很小,毛管短且厚,因而在热轧无缝钢管机组中要设置斜轧延伸机,将毛管的外径和壁厚减小并使管子延长。另外容易产生较大的壁厚不均。(3)斜轧穿孔这种穿孔方式被广泛的应用于无缝钢管生产中,一般使用圆管坯,靠金属的塑性变形加工来形成内孔,因而没有金属的损耗。
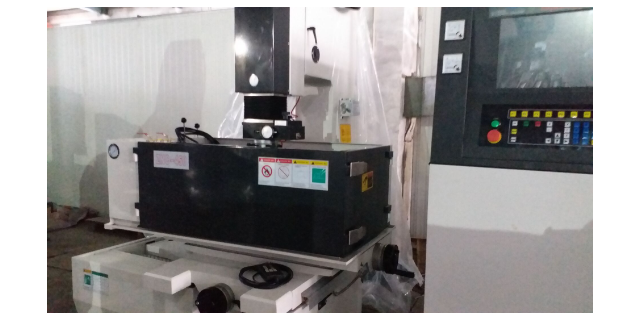
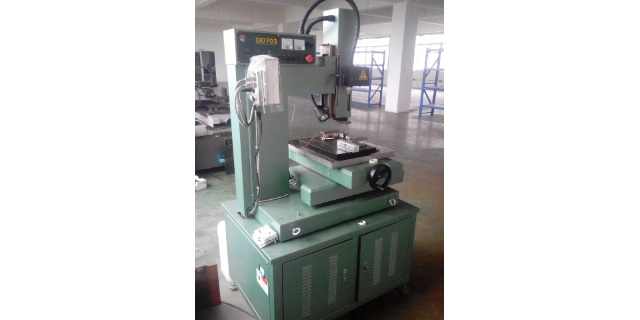
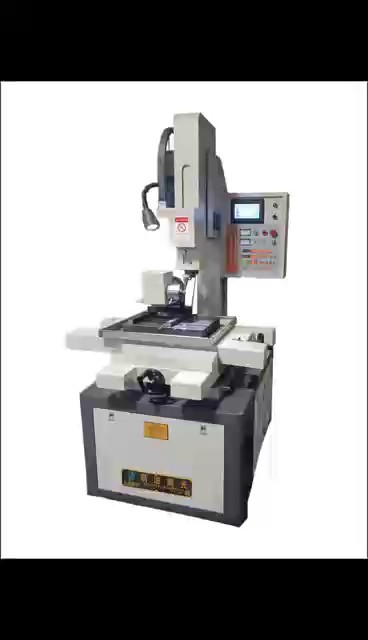
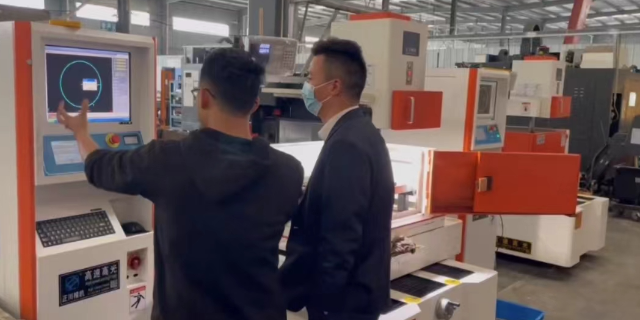
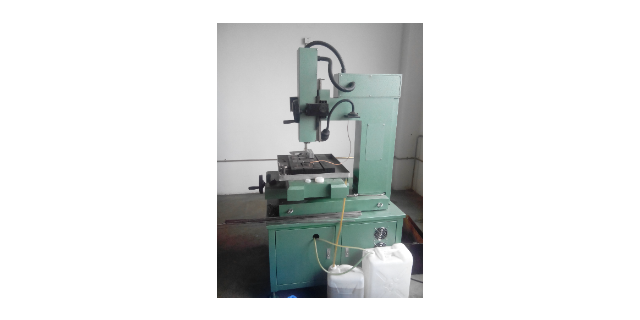
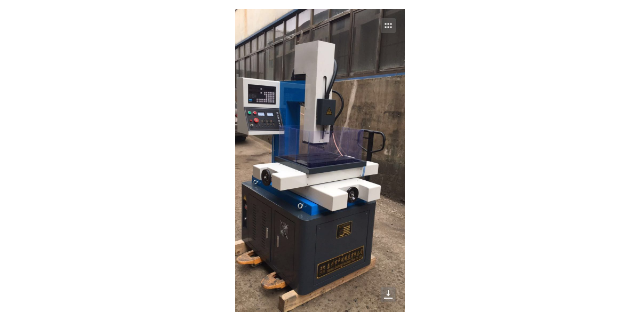
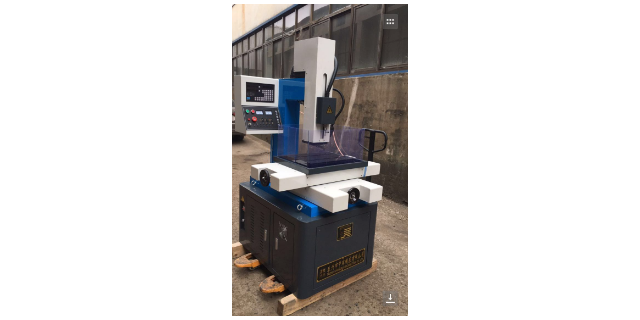
电火花穿孔机在加工中无切削力,加工的零件表面质量好,精度高,孔的深径比和加工效率比一般机械要高。能直接从复杂形面加工,也能处理难加工的材料,如:淬火钢、硬质合金、钛合金等。使用铜管作为电极,成本较低。主要用于喷油孔、喷丝孔、油路板等的加工。电火花穿孔机的铣削加工工艺如下:1.加工方式:在加工轮廓或挖深槽时可以选择生成圆弧段程序。由于机器在沿曲面加工时需选择直线加工方式,包括切入切出程序,这有利于电极损耗补偿计算。2.加工余量:该参量的数值要求大于放电间隙,精加工时加工余量并不为零,且前一道工序要给后一道工序留下余量。3.铣削的精度:加工精度越高,弦线对空间曲线的逼近度越高,空间微直线段越多,程序越长。实际加工时,粗加工可以选择低一点的精度,以减少程序段数。4.电参量和电极长度补偿:电参量的选择要参考加工余量,超精加工时选择正阳性加工方式,要用电子的能量去修平放电痕凸起。电极损耗补偿值依据经验而定,与电参量、电极材料及工作液等相关。5.电极尺寸:要求每次加工编程时输入电极直径的实测值,这样可让电极损耗补偿值计算只须放在Z轴方向。穿孔机毛管壁厚精度优化模型开发。
(1)钢质缺陷。如果管坯低倍组织不合格(中心疏松严重、残余缩孔超标、中心裂纹,非金属夹杂物富集)、柱状晶发达等,毛管内表面容易产生内折和内结疤。塑性较差的合金钢,穿孔时产生内折的几率比碳钢大。(2)操作不当。当孔型或工艺参数调整不当(如顶头前压下率太大或太小、轧辊转速太高、喂入角太小、椭圆度太大)、定心孔形状不正确或定心孔表面不光滑等,毛管表面存在产生内折和内结疤的风险。(3)加热温度不合理。若加热温度太低,钢的塑性也低,管坯穿孔时容易产生内折;而加热温度太高,如果金属发生过热,毛管会产生“网状”内折,一旦发生过烧,晶界间出现熔断,毛管内表面会出现“掉肉”、破裂。穿孔时,毛管温度会高于穿孔前的管坯温度。因此,在确定管坯加热温度时,要考虑因变形而带来的温升,使其温度低于固相线150℃以上。穿轧碳钢管坯时,毛管温升在20℃左右;穿轧低合金钢管坯时,毛管温升在30~50℃;穿轧高合金钢管坯时,毛管温升在50~100℃。由此可见,合金含量越高的管坯,穿孔时的温升越大。所以,要特别关注穿轧高合金钢管坯时,毛管温升对变形金属组织的影响。穿孔机特点及其主要技术参数。毕节市本地穿孔机供应商家
电火花穿孔机能加工多小的孔。毕节市本地穿孔机供应商家
顶杆小车止推座的结构?为了使顶头位置在穿孔过程中能够保持不变,顶杆小车要有固定装置,这个固定装置叫做止推座。止推座一般为框架结构,顶杆小车到位后框架上液压缸(或气缸)带动楔块将小车锁死,另外一个液压缸带动楔块消除间隙。穿孔时,顶头对应轧辊的位置是否正确,直接影响毛管的质量,因此顶头的位置需要时常调整。顶头位置是由顶杆小车位置决定的。为此,在止推座上装有顶杆小车前后位置调整机构。结构一般由电机、蜗轮蜗杆组成并配以平衡液压缸消除间隙。毕节市本地穿孔机供应商家
成都正川精机机电设备有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在四川省等地区的商务服务中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,成都正川精机机电设备供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!
(1)可穿轧高合金钢等低塑性难变形金属。锥形辊斜轧穿孔机的轧辊直径由入口向出口方向逐渐增大,轧辊的线...
【详情】导板的设计要素有些?导板的设计原则是:一种管坯需要设计一种导板,如果是用一种管坯生产不同尺寸的毛管,...
【详情】管坯定心机的组成结构?定心方法有两种,即热定心和冷定心。热定心是用压缩空气或液压在热状态下冲孔。特点...
【详情】安装场所应具备良好的供电和接地设施。电火花穿孔机一般需要较大的电功率支持,因此安装场所应有稳定的电源...
【详情】机架盖的打开方式?常见的机架盖打开方式有以下几种:1)整体拆卸的机架盖,多见于老式的小机组,如76机...
【详情】三辊式穿孔机的特点是:i.由于三个辊呈等边三角形布置,因而在变形中管坯横断面的椭圆度小;ii.由于三...
【详情】注:Roll—轧辊;plug---顶头;diescherDisc—狄舍尔导盘8.锥形辊穿孔机和桶形辊...
【详情】斜轧穿孔机的设备由哪几部分组成?穿孔机设备由主传动、前台、机架和后台四大部分组成。主传动一般由主电机...
【详情】