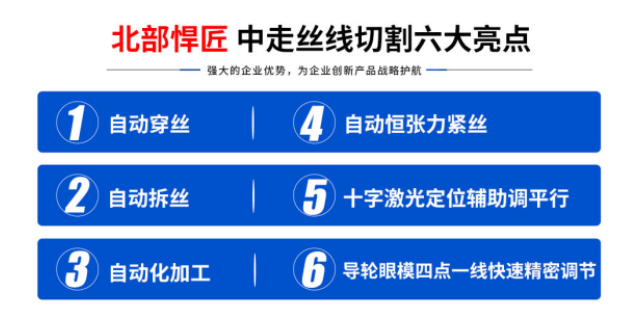
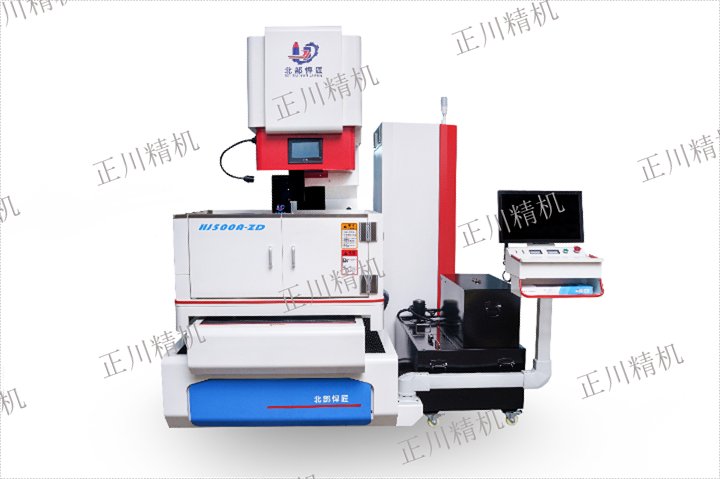
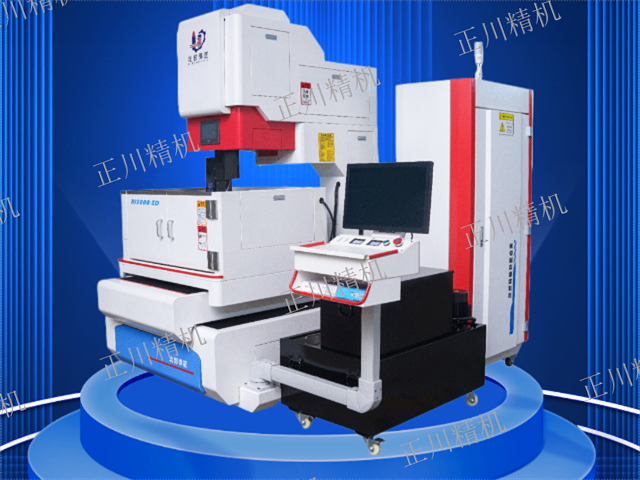
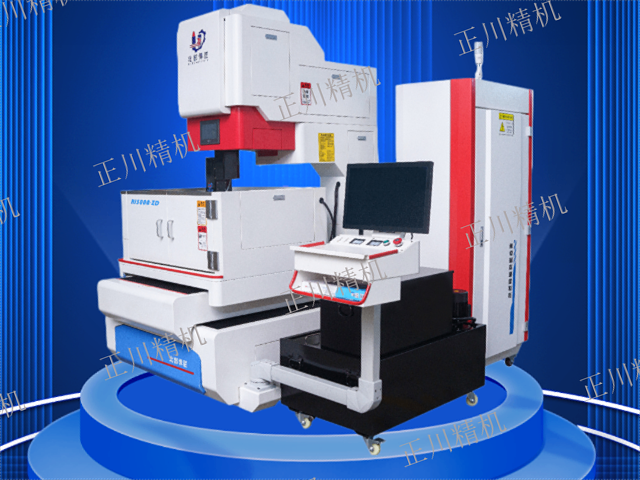
一种电火花线切割机床自动穿丝装置,包括底座和滚筒,所述底座的顶部分别焊接有固定杆和第二固定杆,所述固定杆和第二固定杆的外侧壁均固定连接有两个导向轮,所述固定杆和第二固定杆在靠近所述导向轮的一侧均焊接有两个支撑块,两个所述支撑块之间转动连接有丝杆,所述丝杆的外侧壁螺纹连接有连块,所述连块的外侧壁焊接有气动手指,所述连块在远离所述气动手指的一侧开设有开口方向互为反向的两个滑槽,所述滚筒的外侧壁设置有绕接有于所述导向轮外侧壁的电极丝,通过两个气动手指进行送丝和运丝,在实现自动化穿丝,有效的提高穿丝效率和减少操作人员的工作强度.新手初次操作线切割机床。普洱大功率自动穿丝线切割机床咨询报价
床精度及稳定性不断提高。除了主机的高刚性、高稳定性和整机装配的高精度外,机床运动控制精度也是实现高精度加工的基础条件之一。瑞士GF加工方案的CUT X500单向走丝电火花线切割机床,运动轴小编程单位为0.1μm;ALN600GS单向走丝电火花线切割机床,运动轴小驱动单位0.01μm;MV1200R单向走丝电火花线切割机床,采用纳秒响应光电驱动系统(Opt Drive System),配置高分辨率光栅尺,机床运动轴高响应速度、高控制精度,小驱动单位0.01μm。此外,机床的数控系统还能够对运动轴直线度、垂直度、平面间距误差以及加工工件倾斜等一些几何精度进行补偿。同时,在降低热变形对机床精度的影响方面也各有招数。ALN600GS机床搭载了机床周围的温度显示和记录功能,配置温度综合管理系统与精密热位移补正系统;GF加工方案的CUT X500机床在加工区域和加工区外,合理布局温度和湿度传感器,人工智能预测热变形并对运动轴的定位精度进行补偿。绵阳市中走丝自动穿丝线切割机床咨询报价如何解决中走丝线切割加工问题?
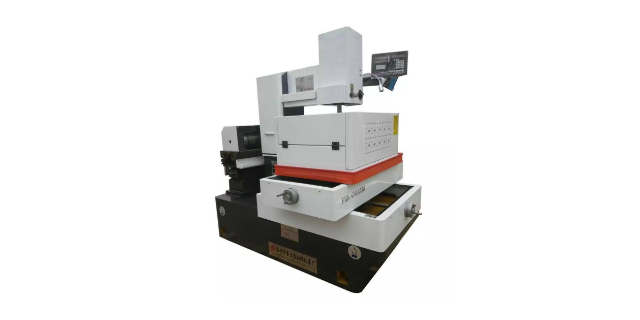
一种线切割机床自动穿丝装置,其特征在于,包括储丝筒离合器机构、恒张力机构、导丝管压丝旋转机构和下导轮臂拉丝机构;所述储丝筒离合器机构设置在立柱和工作台之间的床身上;所述恒张力机构可滑动地设置在机床的立柱上;所述导丝管压丝旋转机构设置在恒张力机构上;所述下导轮臂拉丝机构设置在导丝管压丝旋转机构的下方,并与储丝筒离合器机构连接;其中,所述储丝筒离合器机构包括底座、滑动架、储丝筒、减速电机、齿轮、夹丝组件和丝筒电机;所述底座设置在机床的立柱和工作台之间的床身上,所述滑动架可滑动地设置在底座上,所述储丝筒可转动地设置在滑动架上,所述储丝筒的端面中心开设有圆形凹槽,所述圆形凹槽周围开设有盲孔,所述盲孔内部设置有弹性部件,所述减速电机设置在滑动架的一侧,并通过齿轮带动储丝筒转动,所述丝筒电机设置在滑动架的另一侧
随着航空航天、3C产品对模具与零件加工精度要求越来越高,促使电火花线切割机床功能与加工性能指标不断提升,现就电火花线切割机床未来技术发展方向进行探讨,希望对电火花线切割机床制造厂家在技术创新道路上起到一定参考作用。一、电火花线切割机床产品技术性能分层趋势。慢走丝线切割机床达到比较好表面粗糙度Ra<0.008μm、精度±1μm的技术性能指标,中走丝线切割机床性能指标普遍在比较大切割效率250mm~2/min、比较好表面粗糙度Ra0.8μm、切割工件精度小于0.01mm及以上,未来电火花线切割机床的各项性能指标会不断提升,中走丝线切割机床号慢走丝线切割机床形成高低搭配、相互竞争、不断提高的局面。二、不断提升电火花线切割机床实用性加工技术指标。电火花线切割机床加工性能指标提升速度趋于放缓,但电火花线切割机床实用性加工技术指标提升空间还很大,各机床制造厂家应把重心放在实用性加工技术指标提高上。三、机床精度保持性提高与数控功能的不断丰富。直线驱动电机、高精度全闭环控制数控系统等在电火花线切割机床上应用,机床的结构设计上更加重视机体的热平衡问题,电火花线切割机床精度保持性与数控功能会继续得到提升。线切割的工作原理是什么。
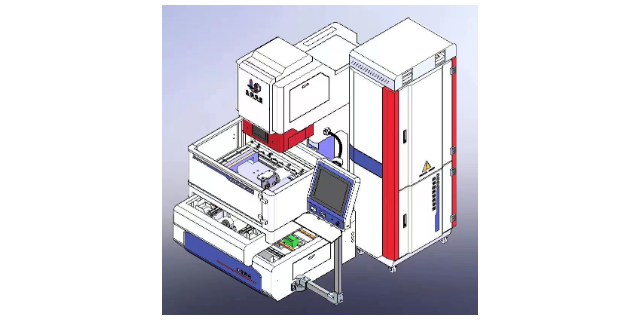
工件加工变形的预防措施可以采取一定的措施对线切割加工的变形予以控制,防止变形现象的发生。切割前的粗加工或应力释放切割如果需要在一块材料上进行大面积切割,会使材料内部残余应力的相对平衡状态受到破坏,材料会产生很大的变形。我们可以先消除材料的大部分应力,办法是进行粗加工(粗加工),把大部分的余量先去掉,或者是进行释放应力的路径切割。加工穿丝孔切割凸模时,如果不加工穿丝孔,直接从材料外切入,因材料应力不平衡产生变形,会产生张口变形或闭口变形。可在材料上加工穿丝孔,进行封闭的轮廓加工,可明显减少电火花线切割加工带来的变形线切割加工为什么会发生变形?怎么避免?内江市本地自动穿丝线切割机床厂家电话
线切割机床哪个牌子好?普洱大功率自动穿丝线切割机床咨询报价
中走丝线切割可以成功的实现自动穿丝吗?这个问题自从在出现了中走丝以来就一直是受到了大家的关注,很多的人都非常的困扰其是否可以很好的事项自动穿丝的操作,特别是近几年的时间,人工成本越来越高,这种呼吁越来越强烈。我们都知道如果是慢走丝的话是可以有自动穿丝的功能的,慢走丝线切割机床项目是需要国家的支持的,同时还需要的是大集团的支持,需要国家来设立专项,但是因为各种的原因,使得目前该行业的利润并不是非常的高,这样的话就无法支撑这种庞大项目研究。就目前的情况来看,市场中只有为数不多的几家公司在苦苦支撑,就慢走丝机床的研发都已经是到了如此艰难的底部了,所以对于中走丝线切割的路途更是何其遥远!普洱大功率自动穿丝线切割机床咨询报价
20世纪60年代末,往复走丝线切割机床在我国研制成功,凭借其简单的结构和较高的性价比在中,低精度加工...
【详情】用于刷丝收丝架的半自动切刀,包括收丝架;收丝架上设置有多个收丝轮,多个一一对应带动收丝轮转动的转轴,...
【详情】单头双丝筒线切割机床,属于线切割机技术领域,包括工作台,所述工作台的顶端固定连接有箱体,所述箱体的外...
【详情】一种线切割机床自动穿丝装置,其特征在于,包括储丝筒离合器机构、恒张力机构、导丝管压丝旋转机构和下导轮...
【详情】20世纪60年代末,往复走丝线切割机床在我国研制成功,凭借其简单的结构和较高的性价比在中,低精度加工...
【详情】可回收膨胀螺丝的自动固定装置及其使用方法,包括:墙体和固定座,所述墙体的顶部嵌设有套管,所述套管的内...
【详情】许多使用自动穿丝线切割机床的客户对其性能给予了高度评价。某模具制造企业在引入该机床后,生产效率提升了...
【详情】工件加工变形的预防措施可以采取一定的措施对线切割加工的变形予以控制,防止变形现象的发生。切割前的粗加...
【详情】自动化、智能化程度提升。北京迪蒙卡特公司的CTM550-ABC机床、北京迪蒙斯巴克公司的DR450H...
【详情】慢走丝线切割机床技术领域的一种慢走丝线切割机床导向装置,包括右安装板和左安装板,所右安装板和左安装板...
【详情】所述储丝筒离合器机构包括底座、滑动架、储丝筒、减速电机、齿轮、夹丝组件和丝筒电机;所述底座设置在机床...
【详情】自动穿丝线切割机床在技术上具有多项优势。首先,其采用的高频脉冲放电技术,使得切割过程中的热影响区极小...
【详情】