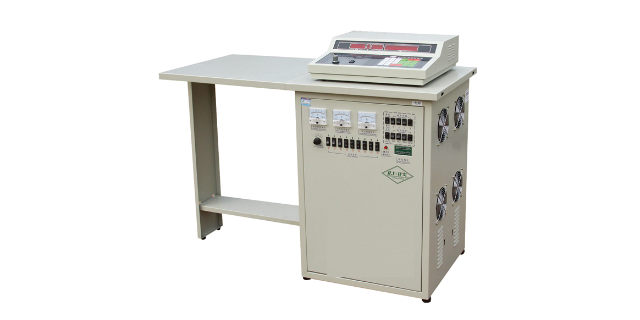
短路电流测试置“电压调整”旋钮2档,“脉冲幅度”开关接通1+2+2,“脉宽选择”旋钮3档,“间隔微调”旋钮中间位置,用较粗导线短路高频输出端(上线臂前端靠上导轮的一块钨钢是高频输出负极,工作台上沿是高频输出正极),开高频电源,开丝筒电机,开控制器高频控制开关,此时高频电源电流表指示约为2.8A(三)各个参数的选择1.工作电压的选择操作方法:旋转“电压调整”旋钮,可选择70~110V的加工电压,分为三档,电压表指示值即为加工电压值。选择原则说明:高度在50mm以下的工件,加工电压选择在70V,即档;高度在50mm~150mm的工件,加工电压选择在90V,即第二档;高度在150mm以上的工件,加工电压选择在110V,即第三档。线切割断丝是怎么导致的?我们来告诉原因和解决办法!金牛区线切割机床以客为尊
单板机特点:并行工作:加工控制同时可输入编辑程序和进行快速较零工作。程序容量:2158条加工指令。输入方式:键盘,纸带,和直接与编程机通信。比较大控制长度和圆弧半径:最大长度为10米,比较大圆弧半径为100米。间隙补偿:3B直接间隙补偿,补偿量为0-9999um齿隙补偿:用于提高旧机床的待传动精度,补偿量为0-19um数据保护:在切割加工过程中,对被加工程序段和参数数据进行保护,不能进行修改,插入,删除等编程操作。运行方式:任意角度旋转,平移,指令倒走,比例缩放,快速较零。回退功能:短路自动回退,消除短路后自动转为切割,也可按键手动回退,自动回退等待时间为1-99秒。锦江区线切割机床大概价格线切割机床运丝系统异响吵死了,3分钟学会解决.
立式加工中心立式加工中心与卧式加工中心相比,结构简单,占地面积小,价格也便宜。立式加工中心通常有三个直线运动坐标,由立柱或和工作台来实现平面上X、Y两个坐标轴的移动。中、小规格机床的常用的结构形式是固定立柱、工作台移动式立式加工中心的布局。立式加工中心通常有三个直线运动坐标,由溜板和工作台来实现平面上X、Y两个坐标铀的移动。主轴箱沿立柱导轨上下移动实现Z坐标运动。立式加工中心还可在工作台上安放一个第四轴A轴,可以加工螺旋线类和圆柱凸轮等零件。
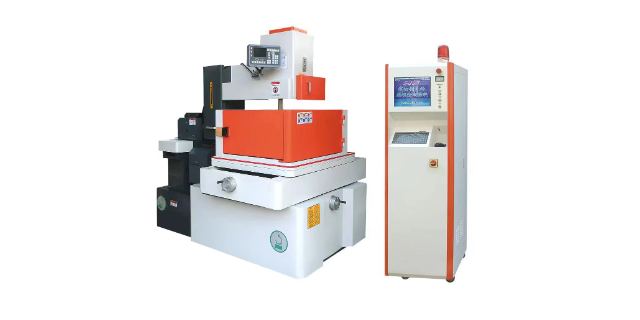
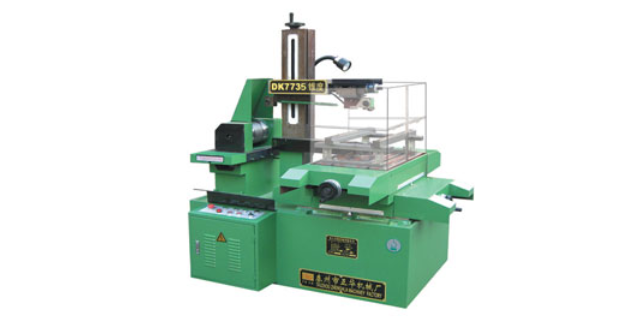
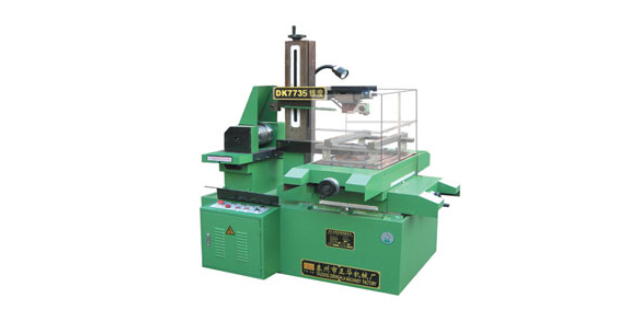
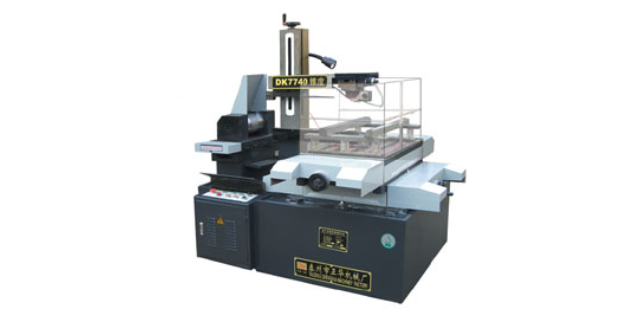
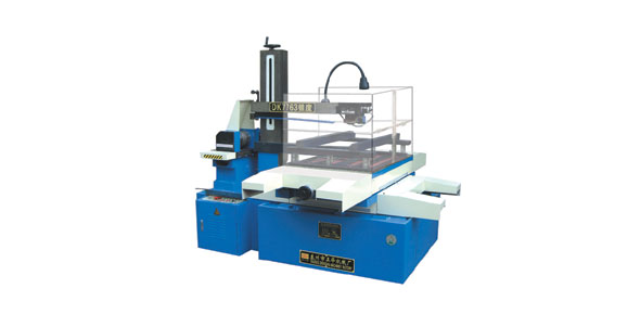
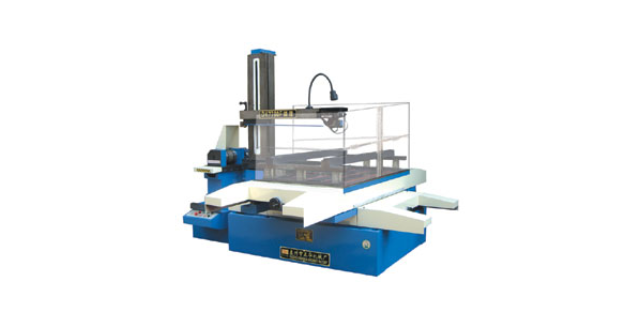
线切割机床是一种直接利用电火花进行加工的工艺方法,通过电火花的瞬时高温来熔化、氧化以及腐蚀金属,属于电加工范畴。线切割机床本身具有断丝报警,短路回退,编程序传程序,按照程序加工,发送指令给步进电机加工,还有按照程序进行切割,还有调高频的功能,调跟踪调限速的功能。电火花线切割的电机是一根钼丝,像一条线状,利用这线切割成所需求的形状,电火花线切割机床用于金属切削加工,工件必须是金属的或者是半导体,如果是非导体是不能进行电火花线切割加工的。目前线切割机床的主要功能就是切割,但是应用领域非常。国内外生产线切割机床的企业,你知道哪些?
有良好的静刚度、动刚度良好的静刚度、动刚度是数控机床保证加工精度及其精度保证特性的关键因素之一。与普通机床相比,其静刚度、动刚度应提高50%以上。为使数控机床具有良好的静刚度,应注意合理选择构件的结构形式,如基础件采用封闭的完整箱体结构,构件采用封闭式截面,合理选择及布局隔板和筋条,尽量减小接合面,提高部件间接触刚度等;合理进行结构布局;采取补偿构件变形的结构措施。提高数控机床动刚性则可通过改善机床阻尼特性(如填充阻尼材料)来提高抗振性;在床身表面喷涂阻尼涂层;采用新材料(如人造花岗石,混凝土等)等方法实现。线切割机床设计切割路线的几个原则.锦江区线切割机床大概价格
线切割机床常见故障与维修.金牛区线切割机床以客为尊
可以加工用传统切削加工方法难以加工或无法加工的形状复杂的工件。由于数控电火花线切割机床是数字控制系统,因此加工不同的工件只需编制不同的控制程序,对不同形状的工件都很容易实现自动化加工。很适合于小批量形状复杂零件、单件和试制品的加工,加工周期短。采用四轴联动,可加工锥度、上、下面异形体等零件。传统的车、铣、钻加工中,刀具硬度必须比工件硬度大,而数控电火花切割机床的电极丝不必比工件材料硬,可以加工硬度很高或很脆,用一般切割法难以加工或无法加工的材料。在加工中作为刀具的电极丝无需刃磨,可节约辅助时间和刀具费用。直接利用电、热能进行加工,可以方便对影响加工精度的加工参数(如脉冲宽度、间隔、电流)进行调整,有利于加工精度的提高,便于实现加工过程的自动化控制。作液采用水机乳化液,成本低、不会发生火灾。电火花切割不能加工非导电材料。 金牛区线切割机床以客为尊
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保...
【详情】工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工...
【详情】数控加工的准备过程较复杂,内容多,含对零件的结构认识、工艺分析、工艺方案的制订、加工程序编制、选用工...
【详情】线切割机床其实就是利用数控电火花进行切割加工的一种数控机床。这是一种利用来数字来操作切割运动的,而使...
【详情】对于线切割机床中所做到的就是对于生产产品的生产过程中一定是需要按照一定的规定和要求去进行操作,这个是...
【详情】数控机床数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主...
【详情】机床的用途机床可以应用于各种制造行业,如机械制造、电子、汽车、船舶、医疗等。以下是机床的几种主要用途...
【详情】数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术...
【详情】线切割机床(WirecutElectricalDischargeMachining简称WEDM),属...
【详情】一、数控车床的布局结构特点数控车床的床身结构和导轨有多种形式.主要有水平床身、倾斜床身、水平床身斜滑...
【详情】线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电...
【详情】