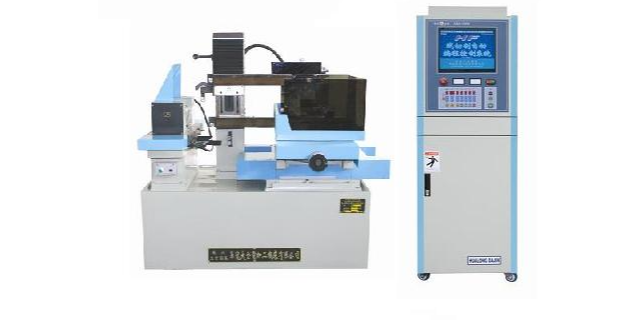
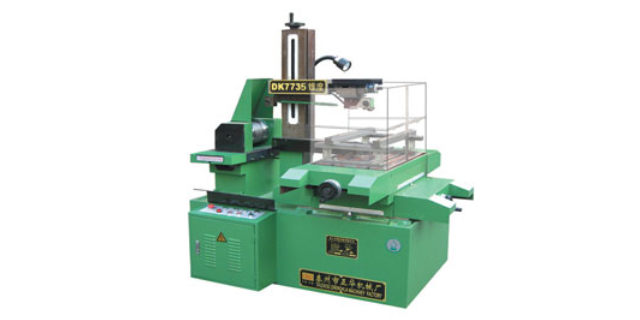
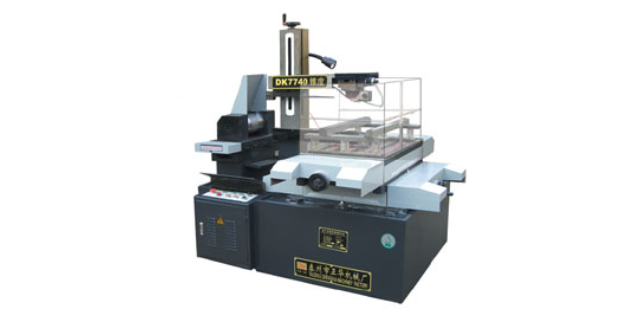
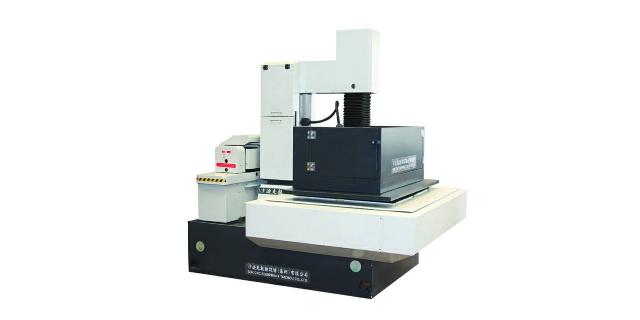
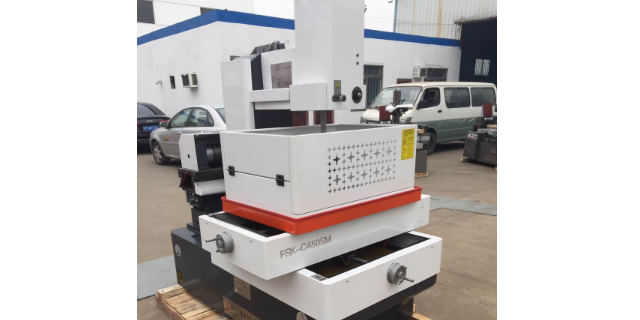
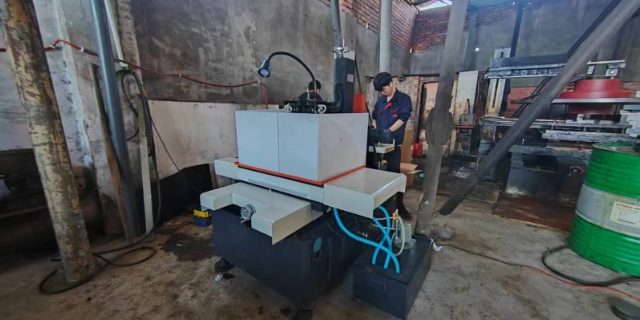
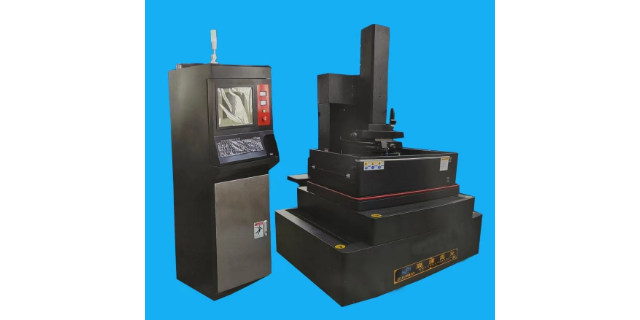
因此,任何复杂开始的零件能编制加工程序就能进行加工制作,也正是因为这个特点,线切切割机很适合生产加工小批量零件和试制品,它的优势是加工时间短,能灵活应用。并且为了能有效地节约贵重的材料,它的进行轮廓加工来所需加工的余量少。同时,由于线切割机床具有的微电脑控制技术和间隙补偿的功能,能够在加工玩去昂不同形状的两种模具时间中随意调节,这个功能可以去无视电极丝损耗,达到了加工精度高的作用。线切割机床的功能是准确切割,现在被应用于切割某些稀有特殊属性金属的特殊材料加工时,由于其特性这些特殊材料加工时几乎不可能去采用机加工的方法,但使用了线切割加工不论是节省经济成本,还是保证精度都有很大作用。成都快走丝线切割机床实力厂家。金牛区快走丝线切割机床销售电话
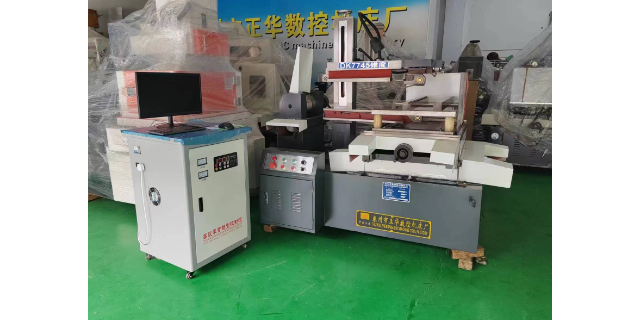
l斜顶座,实数加工l铲基:外形割实数,斜孔是配斜导柱的,它固定住斜导柱不动,一般割紧一点,不要配斜导柱的时候松动,l行位:外形有要求的,要留余量,因为行位比较重要,它是有胶位的,一般行位是用快走丝切割挂台,和斜面外形,一般要留余量,斜孔位置没有要求,主要是斜度不要差太远,大小是复位用的,大小都是已经放大了0.5mm到1mm,所以大小直接补偿0.1就没问题l有的模具就单独配斜导柱固定座,这个和铲基一样,斜孔割紧一点,所谓固定座,当然要固定,就是要紧一点,不要松松的,那还能固定吗,和那个五金模固定座一样,不能太松。乐山市DK7745快走丝线切割机床批发公司四川DK7745快走丝线切割机床。
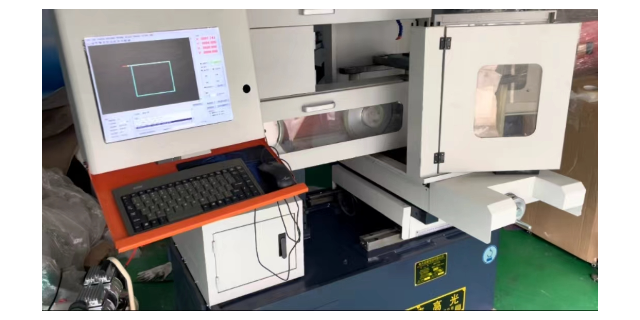
关于线割编程的软件问题我们刚开始的时候还是用的autop软件,就是在DOS系统里运行的编程序软件,说实话非常落后,用它画个图麻烦的要死而且功能非常少,连标注都没有,颜色都没有,程序也不能保存,什么格式图层都没有,只能用来读取dxf文件,编一个3b程序,太落后了,我后来在网上看到有caxa编程软件后通过网购买到了这个软件和学习的书,那时候才2002年左右,(我上网很早的,那时候网购是直接先汇款到人家的银行账户里面,再等着人家发货的。申明一下Caxa线切割是软件,我没做广告)然后自己学习使用到慢慢带动全厂使用,用了大概一年时间,就大家全部转变过来了。
l铜公清角:相对复杂好多,要用的参数,包括锥度,正倒,线架,基面,厚度,精公粗公,火花位,还要接顺,要看着加工,割这个一定要小心,耐心,不然很容易出错l锥度:像唧嘴之类的,要割光滑,进胶孔精度要求不严格,可以放大一点。l斜顶:一般都是开粗,头部单边大0.3,长条尾部就单边放大0.1就行,到时候磨床加工到数,斜顶头部火花机或电脑锣加工到位。l斜顶孔:一般用上下异形加工,这样编程不容易弄错。搞清楚对应的基面高度数据,和厚度,倾斜方向也要注意,编出来程序后可以观察程序效果,斜顶或锥度都是上下各一条线,共两条线,在下面的那条线是红色的,如果是正锥度,红色的线应该在外圈,如果是斜顶,红色的线应该在从上往下倾斜的方向,浅色线在从下往上倾斜的方向。这个方向是绝不能弄错的,弄错就非常难处理,还有基面位置,有时候你架模的时候,模具基面的高度并不在机床的工作台面上,可能加高了,可能降低了,要根据实际所在位置填写基面数据,测量的时候要准确。这里多说一些,机床的基面常数其实不是总不变的,比如你的夹板了不干净附着一层污垢,或者夹板两头表面变形了,基面就会不准了。有时会差一个毫米都有。郫都区DK7745快走丝线切割机床。
电脑出问题的可能性也很大,线割用的电脑都很差,因为那种HL和YH控制系统的卡已经不被新的电脑支持,现在新的电脑没有那种借口,都是老式的电脑可以支持,所以电脑问题多,但是一般电脑问题都可以自己解决,比如把内存条弄出来擦一下,把飞尘清理一下,换一个电源换一个内存条,换一个硬盘等等,当然换了硬盘就要重装系统,HL控制系统只能在win98里面使用,其他系统像winXP,WIN7等已经不支持,其实线割电脑也可以不用硬盘,可以直接打开HL等系统,那就把硬盘线拔下来,只不过里面没有C盘D盘等,但不影响使用,有时候是控制卡坏了或者接触不良,就把控制卡拿下来擦一下或者换一个别的好的控制卡来试试,如果好了就说明是控制卡坏了,这涉及到芯片级的维修了,一般人就无能为力了,那就联系厂家或者维修师傅更换。现在已经有运行在xp或win7系统下的线割控制系统,这样就更好了,运行在xp下面有很多好处,比如稳定可靠,可以同时编程绘图,可以直接传送文件到机床电脑,任何时候都可以传送,可以控制多台机床。可以安装其他监视控制或统计软件辅助机床加工,提高效率。快走丝线切割机床哪家好?南充市DK7745快走丝线切割机床怎么样
本地快走丝线切割机床哪家好?金牛区快走丝线切割机床销售电话
时候要了解是哪些工件要加工,加工位置、内容、数量、基准位置,加工方法,要注意的问题,每件工件对应的图纸和电子图档在哪里,各种要求都要标明在图纸上,还有时间要求,弄清楚工件的缓急程度,方便加工先后顺序。不同的工件不同的要求,这个根据经验,比如铜公清角,要了解火花位,精公还是粗公,锥度基面等参数,镶件要了解用用么材料,割几件,模板割孔要看什么孔顶还是镶,还是其他孔,要割实数还是放大还是缩小,工件有很多相似的,有很多同类的,要分清楚编号和图纸以及电子图档,要一一对应,弄错了就割错。要配合的地方要了解配合度,还有光洁度要求,还有锥度大小,正倒锥,基面位置,等等,都要了解清楚,交接是个非常重要的环节,如果不了解清楚,到加工时就麻烦了,不是弄错就是缺少必要的信息,又要去问。金牛区快走丝线切割机床销售电话
相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】打表要讲究方法,先不要锁的太死,打表大概要平的时候再锁死。凭经验熟悉调整的方向和数量。打表讲究的是速...
【详情】关于换导轮:换导轮是一个技术活,要非常细心才做的好,主要的要求是全程不要敲打来拆卸和装配。因为一敲打...
【详情】快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给...
【详情】由于线切割机床具备的功能,现在被延展应用于很多不同方面的加工模具零件电火花线切割加工,随着电火花线切...
【详情】线切割加工是通过电火花的放电原理对零件进行加工,也叫电火花线切割。具体是将工件接入脉冲电源正极,采用...
【详情】机床问题处理线割机床使用时间长了会有各种问题出来,有时候甚至经常需要维修,其实好多问题可以自己解决,...
【详情】快走丝线切割空走速度怎么调? 计算加工所需时间,需要控制火花机的参数变量。 1、这里...
【详情】相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】先要清楚在哪里找数,根据基准位置,是分中,单边还是取尖角,分中时先把功放减小到,这样避免大火花碰伤工...
【详情】关于换行程开关 行程开关是容易损坏的零件,所以坏了要及时更换,它不好用的时候经常会停机或短路或断丝,...
【详情】另外要说的是关于受伤的事情,线割这个工作比较容易受伤,(当然一般说的是割手指这种小伤,但是一旦割破了...
【详情】