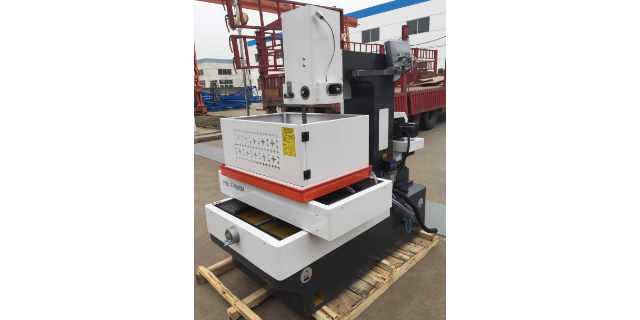
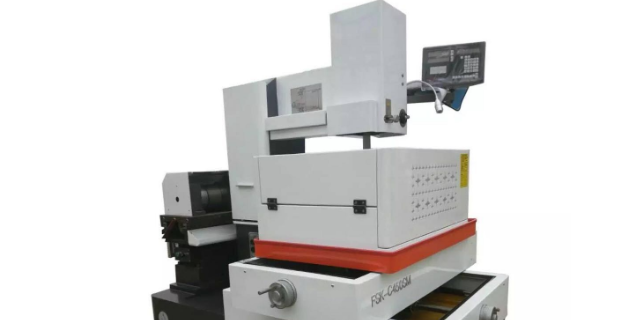
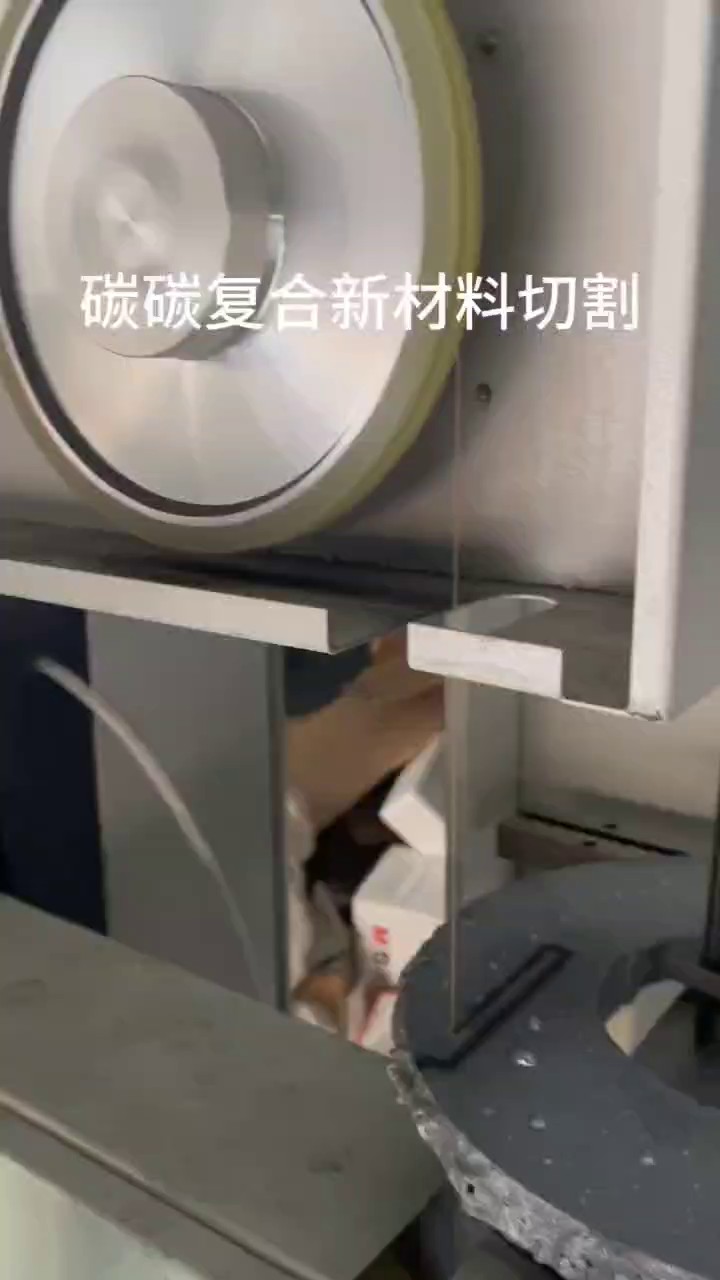
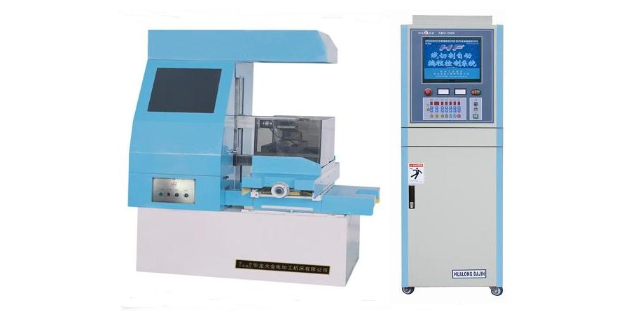
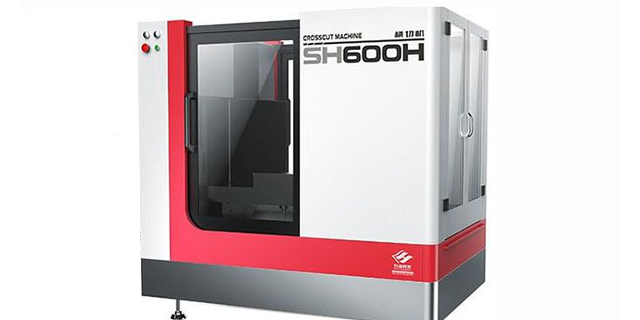
为了节省成本,用户要求金刚石线切割机的线量少,因此,大尺寸材料在加工时,切割到后面的时候切削力不够,或者金刚石线被疲劳磨损断线,需要更换新的金刚石线继续加工。新的金刚石线与换线之前的线径不一致,切割出来的结果就会出现切割断面衔接处出现线痕的问题。金刚石线切割机中途换新线会出现线痕的问题,不光是出现在金刚石线竖切机床上面,金刚石线横切机床上面也是如此,原因正在查找。金刚石线切割机中途换新线会出现线痕的问题,出现在超硬材料和天然材料上面比较明显,对于有一定晶向的玻璃制品情况却好得多。在这里,我们不想误导用户,只能从我们作为厂家切割经验来判断。有可能是因为金刚石线磨损过度和转台转速的原因。实验室砂线切割机哪家好?伺服砂线机供应商家
除切削液不能进入到割缝里的问题,那就还是切割线的原因。我们做了加大加长双丝筒,一次上一千多米金刚石线来切,诶,这个问题真的有明显改善,这点在切割碳化硅晶体上有体现,1000米金刚石线切直径150毫米的碳化硅中途不换线切割下来效果满意。但其实这个问题没有得到真正的解决,原本是上的180~200米线,切割500mm长的大尺寸翡翠可以做到中途不换线,现在多上了五倍金刚石线,在切割过程中,如发生断丝现象,这一筒线就有被废的风险。材料价值高的还无所谓,一般的材料价值不高的,用户还是觉得不划算。砂线机生产厂家金刚石线切割技术简析。
但是,同一种材料同一种金刚石线径切割速度一致的情况下,环形线切形机的切割质量却可能优于往复走丝结构金刚石线切形机。因为环形线切形机是单向循环不用换向,往复走丝结构却需要停顿换向,换向会有个几秒钟的停顿消除惯性再运行,换向时候的切缝就没有不换向的切缝重合得那么完美了。原因也是因为惯性,导轮在旋转时突然换向,会产生轻微的抖动。上面看起来环形线的优势更明显,下面分析一下往复循环走丝和环形线的不同点。,对金刚石线的利用。往复走丝结构金刚石线切割机的金刚石线是一根单线,环形结构金刚石线是一个圆环。往复走丝结构的金刚石线切割机,只要贮丝筒能装得下足够长的金刚石线,可以切硬度较高的材料。而环形结构金刚石线的长度是有限制的,3~5米之间,即使环形线所有线都参与切割,但那也只有3~5米的长度。金刚石线切割机是物理切割方式,利用金刚石线切材料的同时材料也在磨损金刚石线,待加工时间长了,线被磨损或者拉伸过长会导致无法紧丝而产生松丝和抖丝(因为环形线切割机的整个运行距离是固定的),就必须换新的金刚石线了。如果切割硬度较高的材料,频繁换线,对工件的加工质量和精度都有很大的影响。
金刚石线的原因。1.金刚石线质量的原因,线脆性大,抗变形能力差。2.金刚石线磨损过大,造成线磨损大的原因有上线量少、材料太硬、长时间切割没有换新线。3.上线量过大,造成排线不均匀,机床运行时,金刚石线之间自身挤压产生磨损的原因。4.金刚石线规格选错的原因。例如材料偏硬,而选择了过于小规格的金刚石线,金刚石线的破断力不够,造成拉断。再比如机床行程很大,却选择了规格小的金刚石线,大行程的机床跨度大、所以需要加大张力,张力不够,切割精度就不好。金刚石线切割机简介。
金刚石线切割机的用途是切割脆硬材料,那么为什么金刚石线切割机不适用于切割金属材料会呢?首先一个切割速度的问题,我之前在其他厂家工作时,曾经我们做过用金刚石线切割机切割直径为100mm钛合金圆柱的试验,客户原先是使用的锯条切割,切割一片使用的时间为15分钟,但切缝太宽,为了节省成本,客户想找别的方式切割钛合金。用其他厂家的快走丝电火花线切割机切割一片耗时2个小时(120分钟),用我们的快走丝电火花线切割机切割一片耗时1小时20分钟(80分钟),用我们的往复运动式金刚石线切割机切割一片耗时6~7个小时才切了一大半(PS:那个时候还没有用到旋转方式切)。这就表示电火花线切割机床切割直径为100mm的导电硬金属钛合金圆柱体,慢2个小时可以切完;而用金刚石线切割机切割同样的钛合金圆柱体一刀则需要10~14个小时。这是用户无法接受的切割速度。金刚石线锯不同加工速度石墨效果对比。砂线机生产厂家
金刚石线切割机的种类。伺服砂线机供应商家
砂线机的优势在于其切割精度高、切面平滑、加工效率高。砂线的转速可达到每分钟数万转,能在短时间内完成高精度的切割。此外,砂线机的结构紧凑,移动方便,可以在不同的场景下进行灵活操作。砂线机的使用场景主要包括金属板材的切割、雕刻和钻孔等。移动方便在汽车、航空、家具制造等领域,砂线机被采用,为这些行业的生产提供了重要支持。总的来说,砂线机的原理是通过一组高速旋转的加砂线对金属板材进行切割,砂线机的使用场景其结构包括动力系统、砂线轮、导向轮、进给系统、切割平台切割平台和安全防护装置等部分。这种设备具有高精度、高效率、移动方便等优势,广泛应用于金属板材的切割、雕刻和钻孔等场景。伺服砂线机供应商家
除切削液不能进入到割缝里的问题,那就还是切割线的原因。我们做了加大加长双丝筒,一次上一千多米金刚石线...
【详情】为了节省成本,用户要求金刚石线切割机的线量少,因此,大尺寸材料在加工时,切割到后面的时候切削力不够,...
【详情】三种加工工艺的设置1、直切直切工艺为材料与金刚石线接触的那一面到对面的长度基础上加4~8cm。比如一...
【详情】金刚石线切割机中切形机的三种结构,分别是:1.弓架运动式结构金刚石线切形机、2.往复循环走丝结构金刚...
【详情】砂线切割的原理,就是利用砂线往复运动,使砂线与工件产生切削达到加工的目的。机床上使用的砂线,一般是使...
【详情】切割:切割石墨能达1000平方毫米/分钟(不计光洁度和粗糙度),可根据用户要求设计成单头、双头、三头...
【详情】常常有客人问金刚石线切割机和电火花线切割机比较哪个好?金刚石线切割和线切割机是不是同一种设备等问题?...
【详情】一种砂线切割机,包括底座,工作台,夹具组件,滑轮机构和贮线机构;其中:所述夹具组件,包括基座,转盘,...
【详情】金刚石线切割机的切割速度与机床的加工精度有直接的关系,被加工的材料的硬度、尺寸大小与金刚石线切割机的...
【详情】