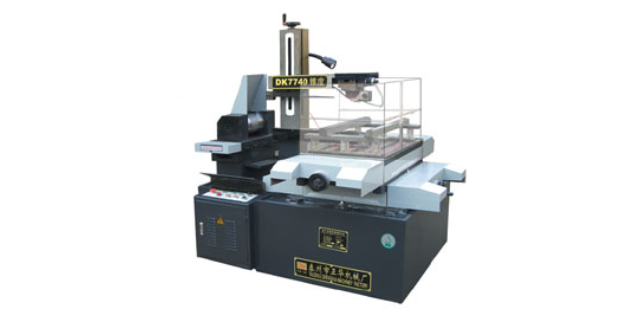
数控机床数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主要组成部分,也是机床的硬件,是机床的重要机械附件部分,也是容易通过肉眼直观看到的部分,包括床身及底座铸件、主轴及变速箱、导轨及滑台、润滑、排屑及冷却等部分。传动系统传动系统是数控机床的重要“脉络”,主导机床各部分的有序进行及完成机床的工作使命,他包括刀具、传动机械和辅助动力系统。(1)就刀具部分而言,包括保护装置、刀库和换刀装置;(2)作为传动系统的第二大组成——传动机械包括滚珠丝杆、直线导轨和蜗杆副三个部分;(3)辅助动力系统则包含液压系统和启动系统两个部分,这两个部分是数控机床的动力所在。数控系统数控系统,可以说是数控机床的灵魂所在,也是整个机床相当有感性左右的部分,是机床完成各项功能和作业精髓所在。数控系统基本分为两类,(1)驱动装置,它包括高速主轴、力矩电机、直线电机、普通电机和步进电机;(2)控制及检测装置,包括CNC系统、可编程序控制器、进给伺服控制模块、位置检测模块等。线切割单板机逆割程序就乱了.成都智能线切割机床生产
数控系统数控系统,可以说是数控机床的灵魂所在,也是整个机床很具感性作用的部分,是机床完成各项功能和作业精髓所在。数控系统基本分为两类,驱动装置,它包括高速主轴、力矩电机、直线电机、普通电机和步进电机;控制及检测装置,包括CNC系统、可编程序控制器、进给伺服控制模块、位置检测模块等。数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术、伺服电机加工控制技术、直线传感分辨率技术、角度传感分辨率技术和数控系统现场总线技术等。数控机床产品链数控机床产品链相对其他几个环节要长一些,总体来讲包含加工中心、金属切削、特种加工、成型加工和其他部分。成都智能线切割机床生产线切割、激光切割、等离子切割的区别和对比!
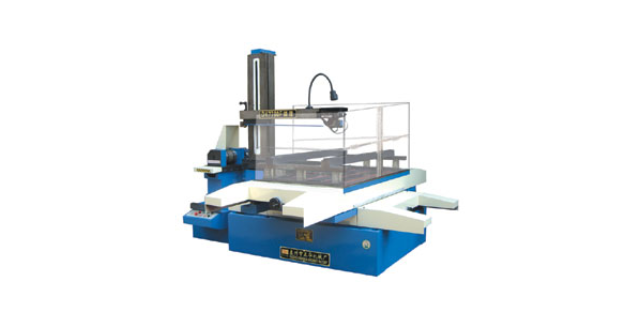
1、输入输出装置输入装置可将不同加工信息传递于计算机。在数控机床产生的初期,输入装置为穿孔纸带,现已趋于淘汰;目前,使用键盘、磁盘等,方便了信息输入工作。输出指输出内部工作参数(含机床正常、理想工作状态下的原始参数,故障诊断参数等),一般在机床刚工作状态需输出这些参数作记录保存,待工作一段时间后,再将输出与原始资料作比较、对照,可帮助判断机床工作是否维持正常。2、数控装置数控装置是数控机床的与主导,完成所有加工数据的处理、计算工作,终实现数控机床各功能的指挥工作。它包含微计算机的电路,各种接口电路、CRT显示器等硬件及相应的软件。3、可编程控制器即PLC,它对主轴单元实现控制,将程序中的转速指令进行处理而控制主轴转速;管理刀库,进行自动刀具交换、选刀方式、刀具累计使用次数、刀具剩余寿命及刀具刃磨次数等管理;控制主轴正反转和停止、准停、切削液开关、卡盘夹紧松开、机械手取送刀等动作;还对机床外部开关(行程开关、压力开关、温控开关等)进行控制;对输出信号(刀库、机械手、回转工作台等)进行控制。
线切割机床具有的微电脑控制技术和间隙补偿的功能,能够在加工玩去昂不同形状的两种模具时间中随意调节,这个功能可以去无视电极丝损耗,达到了加工精度高的作用。线切割机床的功能是准确切割,现在被应用于切割某些稀有特殊属性金属的特殊材料加工时,由于其特性这些特殊材料加工时几乎不可能去采用机加工的方法,但使用了线切割加工不论是节省经济成本,还是保证精度都有很大作用。由于线切割机床具备的功能,现在被延展应用于很多不同方面的加工模具零件电火花线切割加工,随着电火花线切割加工速度和准确度的快速升高,现在的技术水平已达到与坐标磨床相竞争的水平。而且能由于机床的配合精度准,所以不需要加另外熟练的操作工作。现在海外的一些工业发达的火花切割加工代替了在精密冲工序的操作,因为试制线切割机床,并且在整个新产品开发过程中使用到的单件的样品,没有模具就可以直接切割出来,由此大幅度缩短新产品的开发周期和减少了试制成本。中走丝线切割机床的发展和优势.
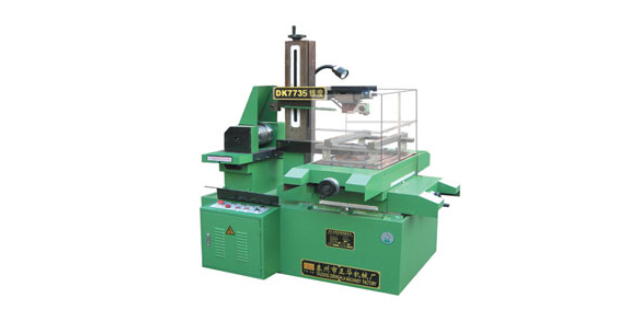
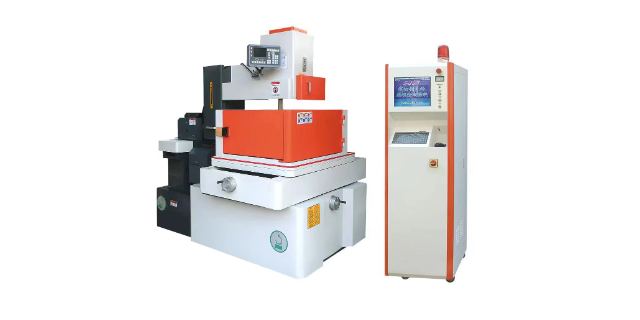
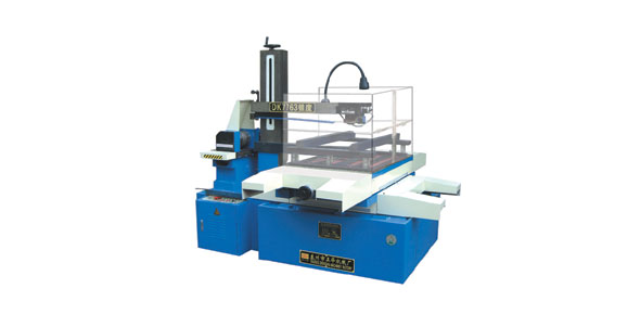
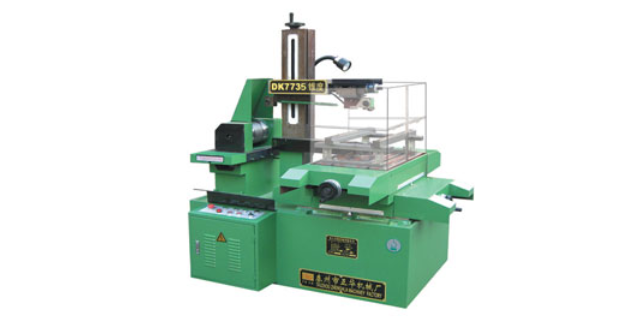
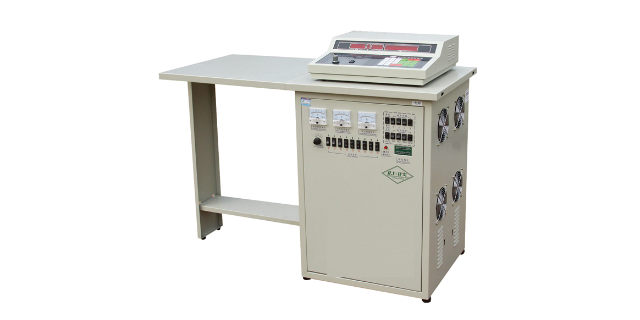
本项目对数控电火花线切割机床的布局、基本结构及其功用加以阐述,使学习者对数控电火花线切割机床作进一步了解,为下一步操作打下良好的基础。项目一数控电火花线切割机床的基本组成各种线切割机床的结构大同小异,图1示出了两种线切割机床的外观,可分为主机、脉冲电源和数控装置三大部分。项目二坐标工作台坐标工作台用以装夹工件,如所示。下拖板通常与床身固定联接;中拖板置于下拖板之上,可沿横向导轨作X坐标方向往复移本项目对数控电火花线切割机床的布局、基本结构及其功用加以阐述,使学习者对数控电火花线切割机床作进一步了解,为下一步操作打下良好的基础。线切割机床运丝系统异响吵死了,3分钟学会解决.成都智能线切割机床生产
线切割机床加工中搓板纹是怎么产生的?成都智能线切割机床生产
工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工作电流的选择就是指改变脉冲幅度开关的调节。操作方法:改变“脉冲幅度”五个开关的通断状态,可有12个级别的功率输出,能灵活地调节输出电流,保证在各种不同工艺要求下所需的平均加工电流。如2个标有2的开关接通,等于1个标有1和标有3的开关接通;其它类同。选择原则说明:“脉冲幅度”开关接通级数越多(相当于功放管数选得越多),加工电流就越大,加工速度也就快一些,但在同一脉冲宽度下,加工电流越大,表面粗糙度也就越差。一般情况下:高度在50mm以下的工件,脉冲幅度开关接通级数在1~5级,如1,2,3或1+2,1+3或2+2,1+2+2或2+3。高度在50mm~150mm的工件,脉冲幅度开关接通级数在3~9级,如3或1+2,2+2或3+1,2+3或1+2+2,3+3,2+2+3或3+3+1,3+3+2或3+2+2+1。高度在150mm~300mm的工件,脉冲幅度开关接通级数在6~11级,如3+3,2+2+3或3+3+1,3+3+2或3+2+2+1,3+3+2+1,3+3+2+2,3+3+2+2+1。成都智能线切割机床生产
成都正川精机机电设备有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在四川省等地区的商务服务行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神成都正川精机机电设备供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保...
【详情】工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工...
【详情】数控加工的准备过程较复杂,内容多,含对零件的结构认识、工艺分析、工艺方案的制订、加工程序编制、选用工...
【详情】线切割机床其实就是利用数控电火花进行切割加工的一种数控机床。这是一种利用来数字来操作切割运动的,而使...
【详情】对于线切割机床中所做到的就是对于生产产品的生产过程中一定是需要按照一定的规定和要求去进行操作,这个是...
【详情】数控机床数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主...
【详情】机床的用途机床可以应用于各种制造行业,如机械制造、电子、汽车、船舶、医疗等。以下是机床的几种主要用途...
【详情】数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术...
【详情】线切割机床(WirecutElectricalDischargeMachining简称WEDM),属...
【详情】一、数控车床的布局结构特点数控车床的床身结构和导轨有多种形式.主要有水平床身、倾斜床身、水平床身斜滑...
【详情】线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电...
【详情】