数控系统数控系统,可以说是数控机床的灵魂所在,也是整个机床很具感性作用的部分,是机床完成各项功能和作业精髓所在。数控系统基本分为两类,驱动装置,它包括高速主轴、力矩电机、直线电机、普通电机和步进电机;控制及检测装置,包括CNC系统、可编程序控制器、进给伺服控制模块、位置检测模块等。数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术、伺服电机加工控制技术、直线传感分辨率技术、角度传感分辨率技术和数控系统现场总线技术等。数控机床产品链数控机床产品链相对其他几个环节要长一些,总体来讲包含加工中心、金属切削、特种加工、成型加工和其他部分。先进的慢走丝线切割技术与功能,你知多少?自贡市全自动线切割机床
对于一般数控机床而言,往往包含人机控制界面、数控系统、伺服驱动装置、机床、检测装置等等,操作人员在一些计算机辅助制造软件的帮助下,将加工过程所需的各种操作(如主轴变速等步骤以及工件的形状尺寸)用零件程序代码表示,并通过人及控制界面输入到机床,之后由数控系统对这些信息进行处理和运算,并按零件程序的要求控制伺服电机,实现刀具与工件的相对运动,以完成零件的加工。它的主要功能有:点位控制功能:点位控制主要用于工件的孔加工,如中心钻定位、钻孔、扩孔、锪孔、铰孔和镗孔等各种孔加工操作。连续控制功能:通过直线插补、圆弧插补或复杂的曲线插补运动,铣削加工工件的平面和曲面。刀具半径补偿功能:如果直接按工件轮廓线编程,在加工工件内轮廓时,实际轮廓线将大了一个刀具半径值;在加工工件外轮廓时,实际轮廓线又小了一个刀具半径值。使用刀具半径补偿的方法,数控系统自动计算刀具中心轨迹,使刀具中心偏离工件轮廓一个刀具半径值,从而加工出符合图纸要求的轮廓。利用刀具半径补偿的功能,改变刀具半径补偿量,还可以补偿刀具磨损量和加工误差,实现对工件的粗加工和精加工。雅安市中走丝线切割机床线切割机床常见故障与维修.
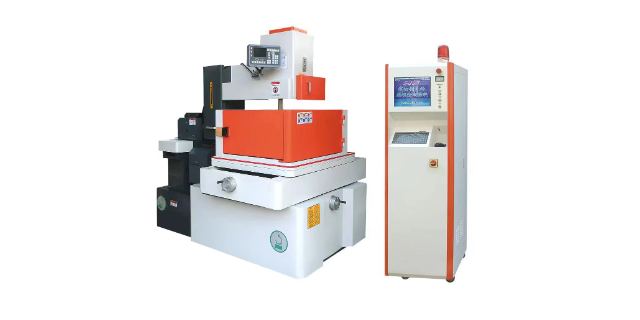
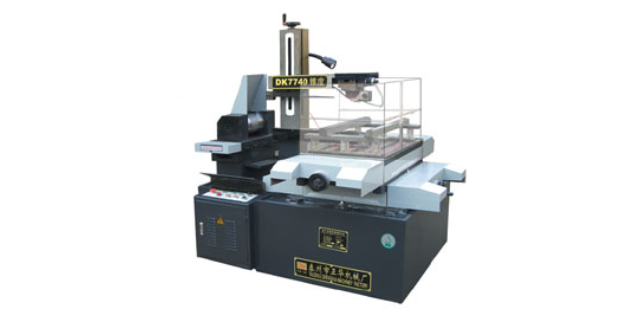
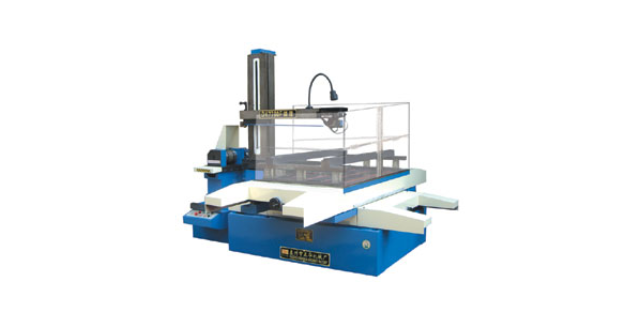
可以加工用传统切削加工方法难以加工或无法加工的形状复杂的工件。由于数控电火花线切割机床是数字控制系统,因此加工不同的工件只需编制不同的控制程序,对不同形状的工件都很容易实现自动化加工。很适合于小批量形状复杂零件、单件和试制品的加工,加工周期短。采用四轴联动,可加工锥度、上、下面异形体等零件。传统的车、铣、钻加工中,刀具硬度必须比工件硬度大,而数控电火花切割机床的电极丝不必比工件材料硬,可以加工硬度很高或很脆,用一般切割法难以加工或无法加工的材料。在加工中作为刀具的电极丝无需刃磨,可节约辅助时间和刀具费用。直接利用电、热能进行加工,可以方便对影响加工精度的加工参数(如脉冲宽度、间隔、电流)进行调整,有利于加工精度的提高,便于实现加工过程的自动化控制。作液采用水机乳化液,成本低、不会发生火灾。电火花切割不能加工非导电材料。
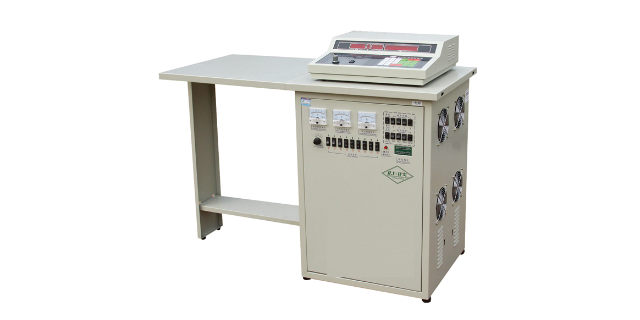
工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工作电流的选择就是指改变脉冲幅度开关的调节。操作方法:改变“脉冲幅度”五个开关的通断状态,可有12个级别的功率输出,能灵活地调节输出电流,保证在各种不同工艺要求下所需的平均加工电流。如2个标有2的开关接通,等于1个标有1和标有3的开关接通;其它类同。选择原则说明:“脉冲幅度”开关接通级数越多(相当于功放管数选得越多),加工电流就越大,加工速度也就快一些,但在同一脉冲宽度下,加工电流越大,表面粗糙度也就越差。一般情况下:高度在50mm以下的工件,脉冲幅度开关接通级数在1~5级,如1,2,3或1+2,1+3或2+2,1+2+2或2+3。高度在50mm~150mm的工件,脉冲幅度开关接通级数在3~9级,如3或1+2,2+2或3+1,2+3或1+2+2,3+3,2+2+3或3+3+1,3+3+2或3+2+2+1。高度在150mm~300mm的工件,脉冲幅度开关接通级数在6~11级,如3+3,2+2+3或3+3+1,3+3+2或3+2+2+1,3+3+2+1,3+3+2+2,3+3+2+2+1。线切割机床使用与线切割加工.
一、机床的基本结构:1、支承部件,用于安装和支承其他部件和工件,承受其重量和切削力,如床身和立柱等;2、变速机构,用于改变主运动的速度;3、进给机构,用于改变进给量;主轴箱用以安装机床主轴;4、刀架、刀库;控制和操纵系统;润滑系统;冷却系统。5、机床附属装置包括机床上下料装置、机械手、工业机器人等机床附加装置,以及卡盘、吸盘弹簧夹头、虎钳、回转工作台和分度头等机床附件。二、机床的作用:车床是主要用车刀对旋转的工件进行车削加工的机床。在车床上还可用钻头、扩孔钻、铰刀、丝锥、板牙和滚花工具等进行相应的加工。车床主要用于加工轴、盘、套和其他具有回转表面的工件,是机械制造和修配工厂中使用的一类机床。线切割机床使用与线切割加工50问.自贡市全自动线切割机床
线切割更换钼丝的注意事项.自贡市全自动线切割机床
数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术、伺服电机加工控制技术、直线传感分辨率技术、角度传感分辨率技术和数控系统现场总线技术等。3数控机床产品链数控机床产品链相对其他几个环节要长一些,总体来讲包含加工中心、金属切削、特种加工、成型加工和其他部分。加工中心:多轴联动、柔性加工单元;金属切削:数控车床、数控铣床、数控镗床、数控钻床、数控磨床、数控冲床;特种加工:电火花线切割机床、电火花成型机床、火焰切割机床、激光加工机床、高压水切割机床、数控自动焊接设备;成型机床:数控压力机、数控剪板机、数控折弯机、数控弯管机、多坐标测量机;其他:自动绘图机、工业机器人及数控系统。自贡市全自动线切割机床
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保...
【详情】工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工...
【详情】数控加工的准备过程较复杂,内容多,含对零件的结构认识、工艺分析、工艺方案的制订、加工程序编制、选用工...
【详情】线切割机床其实就是利用数控电火花进行切割加工的一种数控机床。这是一种利用来数字来操作切割运动的,而使...
【详情】对于线切割机床中所做到的就是对于生产产品的生产过程中一定是需要按照一定的规定和要求去进行操作,这个是...
【详情】数控机床数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主...
【详情】机床的用途机床可以应用于各种制造行业,如机械制造、电子、汽车、船舶、医疗等。以下是机床的几种主要用途...
【详情】数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术...
【详情】线切割机床(WirecutElectricalDischargeMachining简称WEDM),属...
【详情】一、数控车床的布局结构特点数控车床的床身结构和导轨有多种形式.主要有水平床身、倾斜床身、水平床身斜滑...
【详情】线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电...
【详情】