解决方法:导致线切割机出现漏电的原因主要有以下七种,大家可以从这里着手,逐一排查线切割机漏电原因:没加装地线或地线接地电阻太大电网电位过高,三相用电严重失衡或零线在输送途中的接触不良所致机床内的电源变压器的不够绕组与壳体间击穿水泵定子或接线盒处进水。所以换水时水泵严防横放或倒置。防止残存污水流入里污物或杂物造成了某带电部位与床身的短路。所以在狭窄、污浊、潮湿、无序的场地放置机床是危险的刹车电容外壳漏电。操作数控加工中心的7个步骤,学会成为数控达人!广元市高速精密线切割机床生产厂家
线切割机床的操作规程步骤如下:1、检查开关旋钮以开启交流稳压电源,开电源开关后再开高压开关,等5分钟方可与负线连接。2、检查稳压电源的输出数据及氖灯数码管是否正常,输入信息5分钟后进行试运算,等正常方可加工。3、高频电源开关加工前放在关断位置,在钼丝运转情况下方可开启,并应保持在60~80伏为宜。24、切割加工时应加冷却液,钼丝接触工件时检查高频电源的电压与电液值是否正常,不可在拉弧情况下加工。5、发生故障应立即关闭高频电源并分析原因,电箱内不准放入其它物品尤其是金属器材。6、禁止用手或导体接触电极丝或工件,也不准用湿手接触开关或其它电器部分。遂宁市本地线切割机床批发线切割都有正割时突然反割咋回事,反反复复.
立式加工中心立式加工中心与卧式加工中心相比,结构简单,占地面积小,价格也便宜。立式加工中心通常有三个直线运动坐标,由立柱或和工作台来实现平面上X、Y两个坐标轴的移动。中、小规格机床的常用的结构形式是固定立柱、工作台移动式立式加工中心的布局。立式加工中心通常有三个直线运动坐标,由溜板和工作台来实现平面上X、Y两个坐标铀的移动。主轴箱沿立柱导轨上下移动实现Z坐标运动。立式加工中心还可在工作台上安放一个第四轴A轴,可以加工螺旋线类和圆柱凸轮等零件。
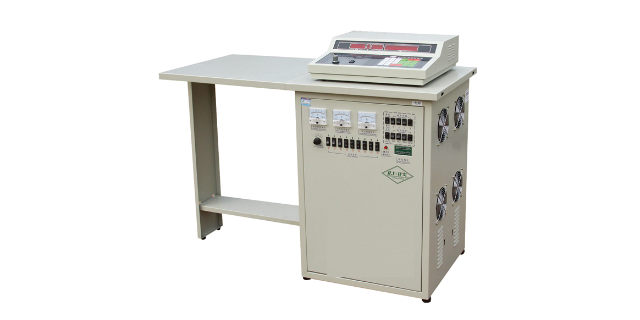
脉冲宽度的选择操作方法:旋转“脉宽选择”旋钮,可选择8μs~80μs脉冲宽度,分五档,分别为1档为8μs,二档为20μs,三档为40μs,四档为60μs,五档为80μs选择原则说明:脉冲宽度宽时,放电时间长,单个脉冲的能量大,加工稳定,切割效率高,但表面粗糙度较差。反之,脉冲宽度窄时,单个脉冲的能量就小,加工稳定较差,切割效率低,但表面粗糙度较好。一般情况下:高度在15mm以下的工件,脉冲宽度选1~5档;高度在15mm~50mm的工件,脉冲宽度选2~5档;高度在50mm以上的工件,脉冲宽度选3~5档。脉冲间隔的选择操作方法:旋转“间隔微调”旋钮,调节脉冲间隔宽度的大小,顺时针旋转间隔宽度变大,逆时针旋转间隔宽度变小。选择原则说明:加工工件高度较高时,适当加大脉冲间隔,以利排屑,减少切割处的电蚀污物的生成,使加工较稳定,防止断丝。因为在脉宽档位确定的情况下,间隔在“间隔微调”旋钮确定下,间隔宽度是一定的,所以要调节间隔大小就是旋转“间隔微调”旋钮。在有稳定高频电流指示的情况下,旋转“间隔微调”旋钮时,电流变小表示间隔变大,电流变大表示间隔变小。线切割机床运丝系统异响吵死了,3分钟学会解决.
短路电流测试置“电压调整”旋钮2档,“脉冲幅度”开关接通1+2+2,“脉宽选择”旋钮3档,“间隔微调”旋钮中间位置,用较粗导线短路高频输出端(上线臂前端靠上导轮的一块钨钢是高频输出负极,工作台上沿是高频输出正极),开高频电源,开丝筒电机,开控制器高频控制开关,此时高频电源电流表指示约为2.8A(三)各个参数的选择1.工作电压的选择操作方法:旋转“电压调整”旋钮,可选择70~110V的加工电压,分为三档,电压表指示值即为加工电压值。选择原则说明:高度在50mm以下的工件,加工电压选择在70V,即档;高度在50mm~150mm的工件,加工电压选择在90V,即第二档;高度在150mm以上的工件,加工电压选择在110V,即第三档。线切割机床断丝故障全解析.遂宁市本地线切割机床批发
线切割单板机逆割程序就乱了.广元市高速精密线切割机床生产厂家
区分快走丝线切割,中走丝线切割,慢走丝线切割。快走丝电火花线切割的走丝速度为6~12mm/s,电极丝作高速往返运动,切割精度较差。中走丝电火花线切割是在快走丝线切割的基础上实现变频多次切割功能,是近几年发展的新工艺。慢走丝电火花线切割的走丝速度为0.2mm/s,电极丝做低速单向运动,切割精度很高。电极(electrode)一般指在电池中与电解质溶液发生氧化还原反应的位置。电极有正负之分,一般正极为阴极,获得电子,发生还原反应,负极则为阳极,失去电子发生氧化反应。电极可以是金属或非金属,只要能够与电解质溶液交换电子,即成为电极。广元市高速精密线切割机床生产厂家
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保...
【详情】工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工...
【详情】数控加工的准备过程较复杂,内容多,含对零件的结构认识、工艺分析、工艺方案的制订、加工程序编制、选用工...
【详情】线切割机床其实就是利用数控电火花进行切割加工的一种数控机床。这是一种利用来数字来操作切割运动的,而使...
【详情】对于线切割机床中所做到的就是对于生产产品的生产过程中一定是需要按照一定的规定和要求去进行操作,这个是...
【详情】数控机床数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主...
【详情】机床的用途机床可以应用于各种制造行业,如机械制造、电子、汽车、船舶、医疗等。以下是机床的几种主要用途...
【详情】数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术...
【详情】线切割机床(WirecutElectricalDischargeMachining简称WEDM),属...
【详情】一、数控车床的布局结构特点数控车床的床身结构和导轨有多种形式.主要有水平床身、倾斜床身、水平床身斜滑...
【详情】线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电...
【详情】