hl控制系统内的设置1、锥度菜单内的锥度角按单边计,单位:度2、逆时针编程时,锥度角取正,工件上小下大,正锥;锥度角取负,工件上大下小,倒(负)锥;3、顺时针编程时,锥度角取正,工件上大下小,倒(负)锥;锥度角取负,工件上小下大,正锥;四、注意事项1、正式切割之前一定要先模拟加工一次,以便查看u、v轴的行程,即查看umax、vmax的值,正负值之和不超过u、v轴的行程即可正式加工。2、正式加工时的锥度设定要与模拟加工时的锥度设定相同。3、正式加工之前要一次确定切割方向、工件的基准面、机床的锥角及确认模拟无误后方能开始加工,以防报废工件。4、切割时,进给速度(即切割速度)要较一般加工时稍微慢一些,电流要稍微低些,而且一定要注意工作液的出水正常。5、加工完时要留意一段程序要手动加工完,否则会导致钼丝不能回到原来垂直的位置。6、一般切割完锥度工件后需要紧丝一次,以保证钼丝在储丝筒上的松紧均匀,正常切割加工一般2~4小时需要紧丝一次。7、切割时要多观察机床的切割情况,以防异常情况的发生。8、切割加工完后记得工件要及时取出,清洗。9、工件加工完要进行测量,以确认工件的精度。快走丝线切割机床的特点有哪些?四川数控智能快走丝线切割机床厂

先要清楚在哪里找数,根据基准位置,是分中,单边还是取尖角,分中时先把功放减小到,这样避免大火花碰伤工件,火花太大很快就能在模具上割一条槽,这样很不好。有的模具对外形光洁度有要求,这样在外形上碰出槽,分分钟可能被罚甚至报废。然后,分中前要调整好垂直,特别是五金模板,和冲头之类的,找数前是要校垂直的。模板校垂直要通过一个方块借铁,这个方铁碰数和接触模板的两个面是必须标准的90度,而且表面要干净,模板也要干净,所以用借铁校垂直之前一定要擦干净借铁和模板表面。模板表面有毛刺的还要用砂轮片磨平,这是要细心的地方。借铁是慢走丝割完不要的废料,慢走丝精度很高,所割出来的即使是废料也是标准光滑的,当然必须是90°那种,不然会弄错一大推东西。因为调垂直是个高频的工作。取数时碰数要准,各个方向一样大小,这样才能分准。单边碰数的要记得加进去半个钼丝位,大概0.1,但不是总是0.1,钼丝很细的时候就少加一点,一般单边碰数不能火花太大,不然会比实际准数碰进去太多。有时候借边加工可以不加,但加没加自己一定要记清楚。高速精密快走丝线切割机床采购重庆线切割机床实力供应商哪家好?
l铜公清角:相对复杂好多,要用的参数,包括锥度,正倒,线架,基面,厚度,精公粗公,火花位,还要接顺,要看着加工,割这个一定要小心,耐心,不然很容易出错l锥度:像唧嘴之类的,要割光滑,进胶孔精度要求不严格,可以放大一点。l斜顶:一般都是开粗,头部单边大0.3,长条尾部就单边放大0.1就行,到时候磨床加工到数,斜顶头部火花机或电脑锣加工到位。l斜顶孔:一般用上下异形加工,这样编程不容易弄错。搞清楚对应的基面高度数据,和厚度,倾斜方向也要注意,编出来程序后可以观察程序效果,斜顶或锥度都是上下各一条线,共两条线,在下面的那条线是红色的,如果是正锥度,红色的线应该在外圈,如果是斜顶,红色的线应该在从上往下倾斜的方向,浅色线在从下往上倾斜的方向。这个方向是绝不能弄错的,弄错就非常难处理,还有基面位置,有时候你架模的时候,模具基面的高度并不在机床的工作台面上,可能加高了,可能降低了,要根据实际所在位置填写基面数据,测量的时候要准确。这里多说一些,机床的基面常数其实不是总不变的,比如你的夹板了不干净附着一层污垢,或者夹板两头表面变形了,基面就会不准了。有时会差一个毫米都有。
快走丝线切割空走速度怎么调?
计算加工所需时间,需要控制火花机的参数变量。
1、这里的变量有:高频管数值,电流脉冲间隙值,电流值,电压值,钼丝直径,加工液饱和度,程序信号输出驱动等。
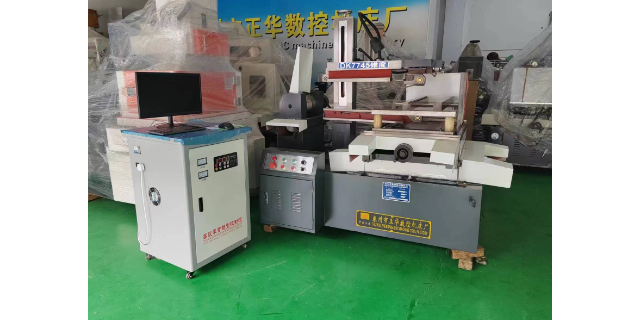
2、另加上,加工工件材料材质不同而会改变,电流电压大小。再则室内温度高低,影响机床丝杆螺母步间距及丝杆步间距,和机床机油润滑程度从而影响加工速度快慢加工速度由于这些数据变化而变化,综合这些变量,大家说的每台机床性能不一样,此性能就是指这些变量值的整体变化。因此,计算切割的加工速度,只能得出大概速度值。定义同台机床的上述所说的变量在同条件下(钼丝直径不变,工件材料材质,温度,加工液)是个定值,这时计算出,单位时间/min内切割单位面积/平方毫米的速度值。然后,测量出需要切割加工的工件所切割的面积(长宽厚)乘速度值得出加工时间。 四川DK7745快走丝线切割机床。
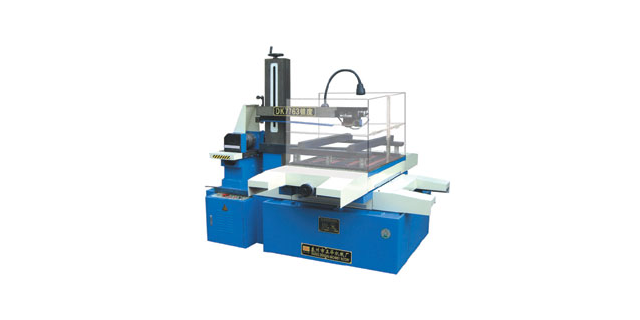
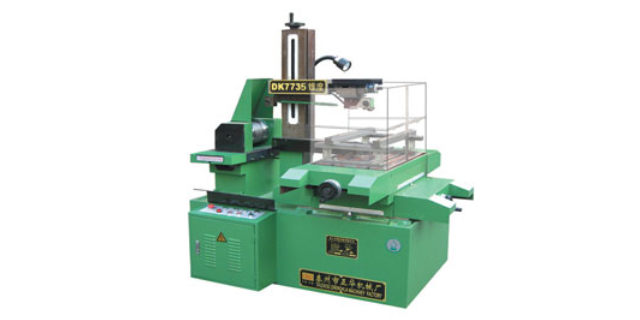
快走丝线切割设备原理?快走丝线切割设备是一种利用电火花放电原理进行金属切割的设备。其原理如下:工作原理:快走丝线切割设备利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。在电极丝和工件之间浇注工作液介质,工作台在水平面两个坐标方向各自按预定的控制程序,根据火花间隙状态作伺服进给移动,从而合成各种曲线轨迹,把工件切割成形。切割原理:在快走丝线切割设备中,电极丝以高速往返运动,与工件之间形成一定的火花间隙。当电极丝接近工件表面时,由于电场强度增大,导致局部空气电离,形成电火花放电。电火花放电时,会产生高温高压等条件,使工件表面材料熔化、汽化、氧化等,从而实现切割。青羊区DK7745快走丝线切割机床。四川数控智能快走丝线切割机床厂
快走丝线切割机床常见问题哪家好?四川数控智能快走丝线切割机床厂
架模可能的问题:l松了,没夹紧l撞到机头l废料掉下来会卡住,卡动了工件l割到夹板l夹住穿丝孔l夹具不紧,夹板不紧,丝杆和马仔不平夹的没力,l磁铁吸力不够,可能弄动穿丝麻烦,(不要太靠近边上)等等这些问题都要避免架模的快捷方法:l用夹具l单边找数l孔内分中l磁铁吸住,当然要够紧才行l批量的时候割夹套3.打表所谓工欲善其事必先利其器,所以工具必须要好用。做快走丝起码要有一把准确的百分表和一把准的卡尺,准的卡尺可以直接测量工件的长度,可以准确到0.02以内就可以,两个丝以内的测量精度基本达到快走丝精度要求四川数控智能快走丝线切割机床厂
相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】打表要讲究方法,先不要锁的太死,打表大概要平的时候再锁死。凭经验熟悉调整的方向和数量。打表讲究的是速...
【详情】关于换导轮:换导轮是一个技术活,要非常细心才做的好,主要的要求是全程不要敲打来拆卸和装配。因为一敲打...
【详情】快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给...
【详情】由于线切割机床具备的功能,现在被延展应用于很多不同方面的加工模具零件电火花线切割加工,随着电火花线切...
【详情】线切割加工是通过电火花的放电原理对零件进行加工,也叫电火花线切割。具体是将工件接入脉冲电源正极,采用...
【详情】机床问题处理线割机床使用时间长了会有各种问题出来,有时候甚至经常需要维修,其实好多问题可以自己解决,...
【详情】快走丝线切割空走速度怎么调? 计算加工所需时间,需要控制火花机的参数变量。 1、这里...
【详情】相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】先要清楚在哪里找数,根据基准位置,是分中,单边还是取尖角,分中时先把功放减小到,这样避免大火花碰伤工...
【详情】关于换行程开关 行程开关是容易损坏的零件,所以坏了要及时更换,它不好用的时候经常会停机或短路或断丝,...
【详情】另外要说的是关于受伤的事情,线割这个工作比较容易受伤,(当然一般说的是割手指这种小伤,但是一旦割破了...
【详情】