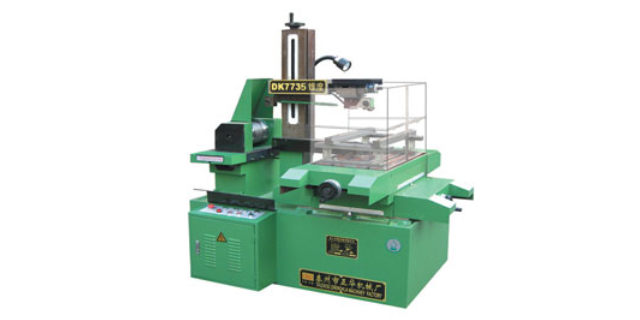
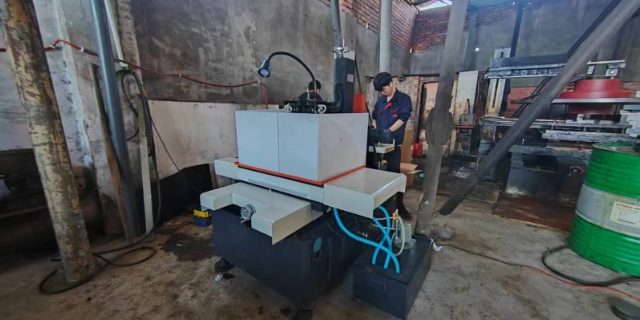
快走丝线切割设备原理?快走丝线切割设备是一种利用电火花放电原理进行金属切割的设备。其原理如下:工作原理:快走丝线切割设备利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。在电极丝和工件之间浇注工作液介质,工作台在水平面两个坐标方向各自按预定的控制程序,根据火花间隙状态作伺服进给移动,从而合成各种曲线轨迹,把工件切割成形。切割原理:在快走丝线切割设备中,电极丝以高速往返运动,与工件之间形成一定的火花间隙。当电极丝接近工件表面时,由于电场强度增大,导致局部空气电离,形成电火花放电。电火花放电时,会产生高温高压等条件,使工件表面材料熔化、汽化、氧化等,从而实现切割。快走丝线切割机床行价.成都高速精密快走丝线切割机床推荐厂家
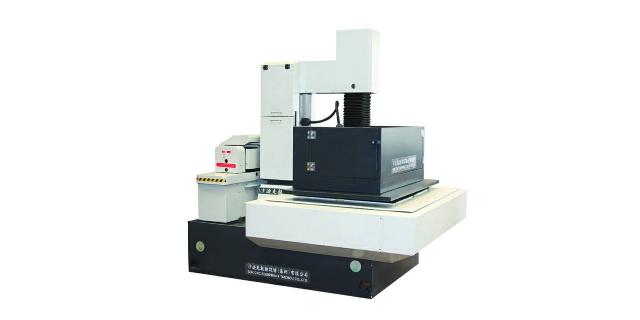
电火花线切割的加工原理主要依靠电火花放电作用实现。电极丝通过进电块接电源的负极,工件接电源的正极,在正负极间施加脉冲电压,并不断喷注具有一定绝缘性能的工作液,当两电极间的间隙小到一定程度时,由于两电极的微观表面凹凸不平,其点成分布不均匀,离得Z近凸点处的电场强度Z高,机间液体介质被击穿,形成放电通道,电流迅速上升。在电场的作用下,通道内的电子高速奔向阳极,正离子奔向阴极,形成火花放电,电子和离子在电场的作用下,高速运动时相互碰撞,阴极和阳极表面分别受到电子流和离子流的轰击,使电极间隙内形成瞬时高温热源(ZX温度高达10000℃),以至于局部金属熔化和气化。气化后的工作液和工件材料蒸汽瞬间迅速膨胀,并具有特性。成都高速精密快走丝线切割机床推荐厂家郫都区DK7745快走丝线切割机床。

快走丝是电火花线切割的一种,也叫高速走丝电火花线切割机床,其电极丝(一般采用钼丝)作高速往复运动,走丝速度为8~10m/s,电极丝可重复使用,加工速度较高。快走丝加工发现火花的瞬间高温会融化和氧化局部金属,从而开拓并发明了火花加工方法。火花线切割机是高速往复式电火花线切割机(“速另外,根据快走丝加工工作台的形式,可以分为单柱交叉工作台和双柱类型(通常称为龙门型)。快走丝加工是电火花线切割的一种,快走丝加工又称为高速线材EDM-HS(WEDM-HS),是我国生产和使用的主要机型,是我国的电火花线切割加工模式。
一切就绪后就是加工了,加工前要检查所有的问题,确定了再加工。我的经验是,在加工前默念一下以下这些项目,每一项都没问题才能加工:l模块--就是这是哪块工件对应哪张图纸和电子图档l图数--就是要加工的位置有多大,长度,直径,l方向--夹模的方向和图档程序方向是否一致l起点--起点坐标包括正负方向,进刀线位置长度加工方向l补偿--根据要求补偿多少,包括考虑到钼丝的大小,补偿在里面还是外面,l锥度--锥度大小l正倒--正锥还是倒锥l度数--锥度是多少度l基面--基面参数l线架--线架高度数l厚度--上下异形加工要输入两个图形之间的厚度l功放--功放管开了多少l速度--进给速度和脉宽、脉间、跟踪的参数调节l钼丝--紧不紧,在不在导轮上,在不在导电块上,有没有碰到哪里,l水--冷却液喷的好不好,有没有把钼丝包住,脏不脏,浓度稀不稀l机床操作--包括各处有没有夹紧会不会碰到会不会割到夹板等l程序使用--程序前面后面不需要的条数去掉了没有,跳步有没有暂停成都市快走丝线切割机床产品介绍。
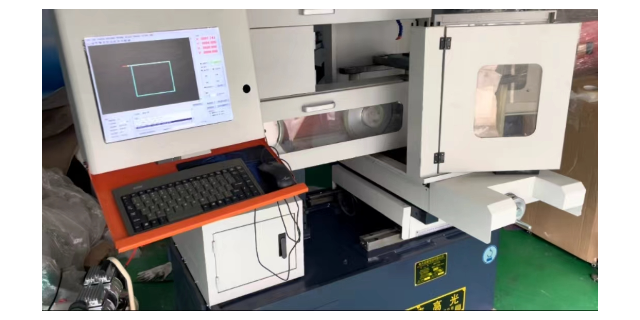
l斜度垫块:线切割一般要自己准备一些工具,其实线切割的一个好处就是很多特别的工具都可以自己做出来,像特殊大小的内六角扳手临时急用可以自己割一个也很快,包括这个斜度垫块,比如从3°到30°的斜度垫块,自己设计一个图样,用比较标准的不锈钢铁块割出来,设计图纸时要在底部留个凹槽,方便转角的九十度位置不要抵住,转角交点到两边直边分别距离10mm或15mm等,总之要是一个好记的数值,而且都一样,这样使用起来就非常方便,要切割大斜度的模块可以直接把模块架斜,然后用斜度垫块来辅助找数,这里要注意,就像用直角借铁一样,找数时必须把模具和借铁的接触位置都擦干净,这样才能保证碰数准确。碰数时要靠紧,紧密贴合,保证数据精度。还有要测量模具外形长度与图纸数据是否吻合,相差多少,要看模具取数位置,然后才能确定找数方法和准确数值。所有要求分中但实际单边找数的都有这个问题,就是外形是否和图纸数据符合,相差多少,要测量出准确数据,单边取数时要把误差考虑进去。巴中市DK7745快走丝线切割机床。成都高速精密快走丝线切割机床推荐厂家
数控智能快走丝线切割机床批发公司。成都高速精密快走丝线切割机床推荐厂家
线切割机床做为冲压模具加工行业常用基本的设备,相信冲压模具从业人员一定再熟悉不过了。但是有很多同行对快走丝和慢走丝的区别却一直分不太细,在这里给大家详细的介绍下,线切割中快走丝和慢走丝到底有什么不同。、走丝速度不同。线切割机床中,快走丝和慢走丝是按照电极丝在工作时走丝速度来区分的,快走丝的走丝速度一般为300-700m/min。慢走丝的走丝速度一般为3-15m/min。第二、电极丝材料不同。快走丝的电极丝一般使用钼丝,钼丝直径较粗一般为0.1-0.2mm。而慢走丝的电极丝一般采用铜丝或者其他的金属涂覆线,丝经为0.03-0.035mm。第三、工作液不同。快走丝要求不太严格,工作液一般使用乳化液。慢走丝的工作液为去离子水或者煤油,而且还需配备过滤系统,在生产中不断过滤工作液中的杂质。第四、精度不同。快走丝由于是电极丝循环使用,随着电极丝的不断磨损,影响了加工精度。快走丝一般加工出来的产品精度为±0.015~0.02mm,。慢走丝的电极丝不循环使用,提高了加工精度,机床的加工精度可以达到±0.002mm。成都高速精密快走丝线切割机床推荐厂家
相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】打表要讲究方法,先不要锁的太死,打表大概要平的时候再锁死。凭经验熟悉调整的方向和数量。打表讲究的是速...
【详情】关于换导轮:换导轮是一个技术活,要非常细心才做的好,主要的要求是全程不要敲打来拆卸和装配。因为一敲打...
【详情】快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给...
【详情】由于线切割机床具备的功能,现在被延展应用于很多不同方面的加工模具零件电火花线切割加工,随着电火花线切...
【详情】线切割加工是通过电火花的放电原理对零件进行加工,也叫电火花线切割。具体是将工件接入脉冲电源正极,采用...
【详情】机床问题处理线割机床使用时间长了会有各种问题出来,有时候甚至经常需要维修,其实好多问题可以自己解决,...
【详情】快走丝线切割空走速度怎么调? 计算加工所需时间,需要控制火花机的参数变量。 1、这里...
【详情】相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】先要清楚在哪里找数,根据基准位置,是分中,单边还是取尖角,分中时先把功放减小到,这样避免大火花碰伤工...
【详情】关于换行程开关 行程开关是容易损坏的零件,所以坏了要及时更换,它不好用的时候经常会停机或短路或断丝,...
【详情】另外要说的是关于受伤的事情,线割这个工作比较容易受伤,(当然一般说的是割手指这种小伤,但是一旦割破了...
【详情】