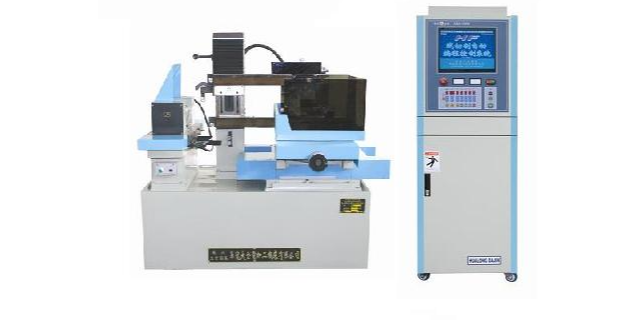
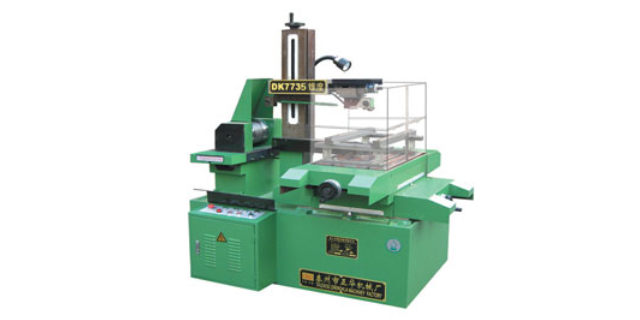
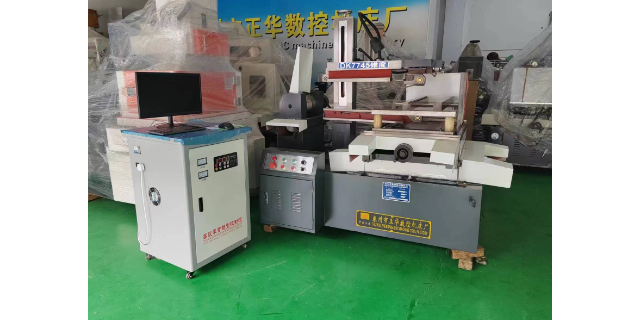
l铜公清角:相对复杂好多,要用的参数,包括锥度,正倒,线架,基面,厚度,精公粗公,火花位,还要接顺,要看着加工,割这个一定要小心,耐心,不然很容易出错l锥度:像唧嘴之类的,要割光滑,进胶孔精度要求不严格,可以放大一点。l斜顶:一般都是开粗,头部单边大0.3,长条尾部就单边放大0.1就行,到时候磨床加工到数,斜顶头部火花机或电脑锣加工到位。l斜顶孔:一般用上下异形加工,这样编程不容易弄错。搞清楚对应的基面高度数据,和厚度,倾斜方向也要注意,编出来程序后可以观察程序效果,斜顶或锥度都是上下各一条线,共两条线,在下面的那条线是红色的,如果是正锥度,红色的线应该在外圈,如果是斜顶,红色的线应该在从上往下倾斜的方向,浅色线在从下往上倾斜的方向。这个方向是绝不能弄错的,弄错就非常难处理,还有基面位置,有时候你架模的时候,模具基面的高度并不在机床的工作台面上,可能加高了,可能降低了,要根据实际所在位置填写基面数据,测量的时候要准确。这里多说一些,机床的基面常数其实不是总不变的,比如你的夹板了不干净附着一层污垢,或者夹板两头表面变形了,基面就会不准了。有时会差一个毫米都有。双流区DK7745快走丝线切割机床。高效便捷快走丝线切割机床加工
hl控制系统内的设置1、锥度菜单内的锥度角按单边计,单位:度2、逆时针编程时,锥度角取正,工件上小下大,正锥;锥度角取负,工件上大下小,倒(负)锥;3、顺时针编程时,锥度角取正,工件上大下小,倒(负)锥;锥度角取负,工件上小下大,正锥;四、注意事项1、正式切割之前一定要先模拟加工一次,以便查看u、v轴的行程,即查看umax、vmax的值,正负值之和不超过u、v轴的行程即可正式加工。2、正式加工时的锥度设定要与模拟加工时的锥度设定相同。3、正式加工之前要一次确定切割方向、工件的基准面、机床的锥角及确认模拟无误后方能开始加工,以防报废工件。4、切割时,进给速度(即切割速度)要较一般加工时稍微慢一些,电流要稍微低些,而且一定要注意工作液的出水正常。5、加工完时要留意一段程序要手动加工完,否则会导致钼丝不能回到原来垂直的位置。6、一般切割完锥度工件后需要紧丝一次,以保证钼丝在储丝筒上的松紧均匀,正常切割加工一般2~4小时需要紧丝一次。7、切割时要多观察机床的切割情况,以防异常情况的发生。8、切割加工完后记得工件要及时取出,清洗。9、工件加工完要进行测量,以确认工件的精度。伺服快走丝线切割机床批发厂家快走丝线切割机床怎么样?
机床问题处理线割机床使用时间长了会有各种问题出来,有时候甚至经常需要维修,其实好多问题可以自己解决,比如如果机床开不了机,首先看看保险丝,保险丝坏了的可能性很大,然后看看电源、插座有没有问题,加工不导电,没火花的时候看看接在夹板的线断了没有,看看钼丝在不在导电块上,导电块的连接线断了没有,夹板所有位置有没有短路,断丝保护打开了没有,断丝保护有没有作用,水不通、水很小的问题很常见,可以检查水管堵了没有,吹通一下,还有水嘴部位很容易堵住,可以把水嘴拿下来把里面的东西清理干净,还有可能是水泵的进水口位置被布碎堵住,弄出来就解决了。
快走丝线切割怎么选?选择快走丝线切割机时需要考虑以下因素:1.切割精度:要根据要切割的材料厚度以及切割时所需要的精度来选择机器,一般厚度越大,要求的精度相对就降低,而精度越高的机器价格也会相对较高。2.切割速度:一些快走丝线切割机配备了较强的切割功率,可以提高切割速度,如果您需要高效率生产,请选择切割速度快的机器。3.切割范围:选择快走丝线切割机时也需要考虑切割范围,即可切割的尺寸,选择时要以实际需要为准。4.切割质量:在选择机器时,还需要考虑切割质量,一些快走丝线切割机可以很好地工作一段时间而不需要调整,而其他机器可能需要更频繁的调整才能保持切割质量。5.品牌和服务:还需要考虑品牌和服务。品牌的机器通常有更好的质量、更长的使用寿命和更好的服务,因此也会相对较贵。您可以根据自己的实际需求,综合以上因素来选择适合自己的快走丝线切割机。四川DK7745快走丝线切割机床。
全部学会使用这个软件了,其实这个软件很好学,甚至半天就可以上手,几天就可以熟练,如果学会了,习惯了,这个软件用来编程绘图处理图档都非常方便,功能强大了太多,CAXA线切割是运行在windows里面的专业线切割软件,是基于CAXA电子图板的软件,CAXA是中国的国产绘图软件了,我个人觉得给我们线切割使用完全够用,也好学好记,它可以直接处理CAD的图档,可以编制各种3b,4b,iso文件,传送接口可以适应几乎所有的国产快走丝机床,切割线可以保存编辑,程序可以反读成线条数据,可以设置快捷键操作非常快捷方便,可以像CAD一样标注坐标、长度、角度,可以设置图层,颜色,线型,可以直接读取或转化dwg,dxf,autop,dat,wmf,等各种格式文件。直到现在还有一些人在用autop黑白dos界面编程序,我个人觉得真的有点繁琐低效,应该改变一下。高效便捷快走丝线切割机床哪家好?高效便捷快走丝线切割机床加工
快走丝线切割机床行价.高效便捷快走丝线切割机床加工
相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】打表要讲究方法,先不要锁的太死,打表大概要平的时候再锁死。凭经验熟悉调整的方向和数量。打表讲究的是速...
【详情】关于换导轮:换导轮是一个技术活,要非常细心才做的好,主要的要求是全程不要敲打来拆卸和装配。因为一敲打...
【详情】快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给...
【详情】由于线切割机床具备的功能,现在被延展应用于很多不同方面的加工模具零件电火花线切割加工,随着电火花线切...
【详情】线切割加工是通过电火花的放电原理对零件进行加工,也叫电火花线切割。具体是将工件接入脉冲电源正极,采用...
【详情】机床问题处理线割机床使用时间长了会有各种问题出来,有时候甚至经常需要维修,其实好多问题可以自己解决,...
【详情】快走丝线切割空走速度怎么调? 计算加工所需时间,需要控制火花机的参数变量。 1、这里...
【详情】相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】先要清楚在哪里找数,根据基准位置,是分中,单边还是取尖角,分中时先把功放减小到,这样避免大火花碰伤工...
【详情】关于换行程开关 行程开关是容易损坏的零件,所以坏了要及时更换,它不好用的时候经常会停机或短路或断丝,...
【详情】另外要说的是关于受伤的事情,线割这个工作比较容易受伤,(当然一般说的是割手指这种小伤,但是一旦割破了...
【详情】