孔机机座(牌坊)有哪几部分组成?穿孔机的机座大多由包括以下几部分:1)转鼓,又称作轧辊箱。作用是放置轧辊,轧辊在转鼓内滑动或与转鼓紧固在一起。2)轧辊倾角调整装置,常用的驱动设备是电机+蜗轮蜗杆+定位器(编码器),作用在转鼓上。一般放置的位置在牌坊的侧面。由于立式穿孔机的下转鼓在水平面以下,冷却水及氧化铁皮的长时间冲刷,工作环境恶劣,给电机的维护带来困难,用液压马达替代电极可以解决此问题。3)轧辊倾角调整的平衡装置与轧辊倾角调整装置组合,消除穿孔过程中产生的间隙和冲击。根据转鼓的形状不同,安装的位置可以与倾角调整装置在一侧或另外一侧。常使用液压缸实现此功能。电火花的强悍你不懂:0.3mm电极打穿25mm钢板。成都伺服穿孔机厂家直销
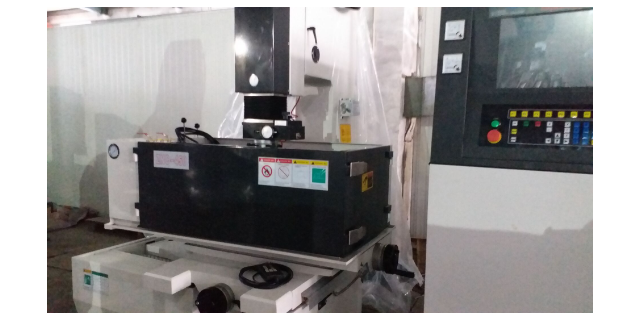
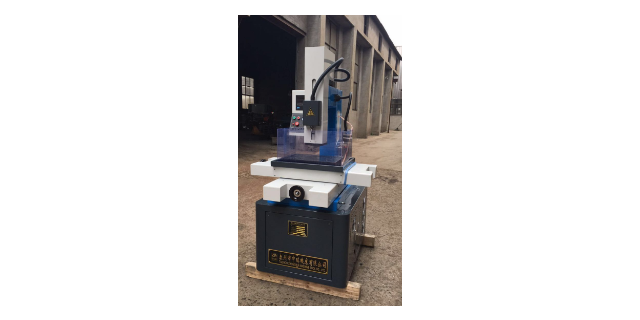
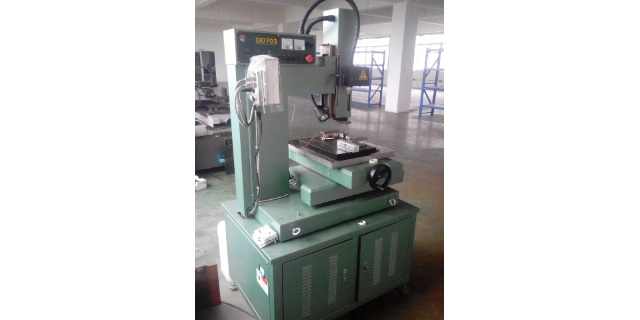
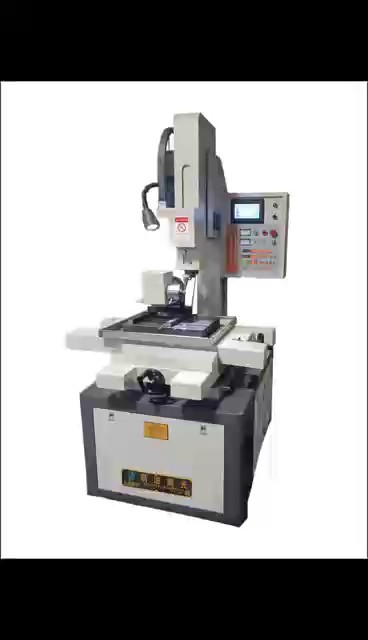
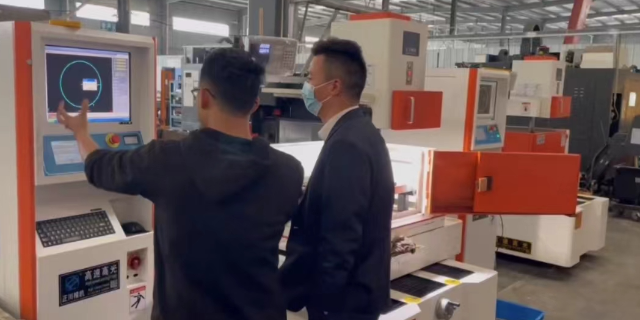
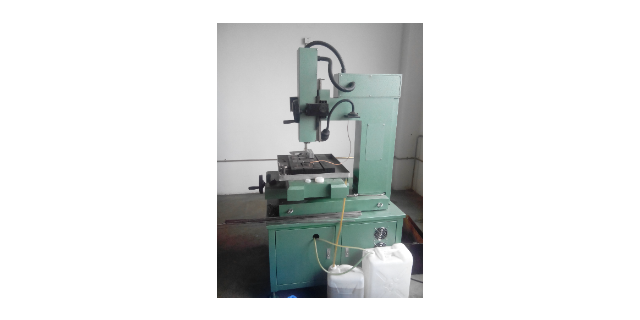
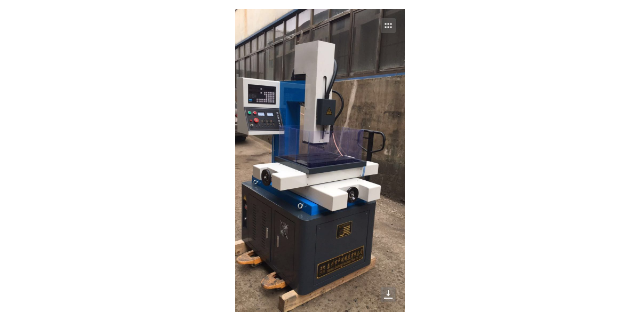
电火花穿孔机在加工中无切削力,加工的零件表面质量好,精度高,孔的深径比和加工效率比一般机械要高。能直接从复杂形面加工,也能处理难加工的材料,如:淬火钢、硬质合金、钛合金等。使用铜管作为电极,成本较低。主要用于喷油孔、喷丝孔、油路板等的加工。电火花穿孔机的铣削加工工艺如下:1.加工方式:在加工轮廓或挖深槽时可以选择生成圆弧段程序。由于机器在沿曲面加工时需选择直线加工方式,包括切入切出程序,这有利于电极损耗补偿计算。2.加工余量:该参量的数值要求大于放电间隙,精加工时加工余量并不为零,且前一道工序要给后一道工序留下余量。3.铣削的精度:加工精度越高,弦线对空间曲线的逼近度越高,空间微直线段越多,程序越长。实际加工时,粗加工可以选择低一点的精度,以减少程序段数。4.电参量和电极长度补偿:电参量的选择要参考加工余量,超精加工时选择正阳性加工方式,要用电子的能量去修平放电痕凸起。电极损耗补偿值依据经验而定,与电参量、电极材料及工作液等相关。5.电极尺寸:要求每次加工编程时输入电极直径的实测值,这样可让电极损耗补偿值计算只须放在Z轴方向。四川小孔加工穿孔机可定制穿孔机加工往上跑是什么问题。
(1)可穿轧高合金钢等低塑性难变形金属。锥形辊斜轧穿孔机的轧辊直径由入口向出口方向逐渐增大,轧辊的线速度也随之相应增加,它正好与金属变形的流动速度逐渐增加相一致。其作用:一是“拉着”金属向出口方向流动,有利于抑制孔腔产生;二是减少了毛管的扭转变形,减小(甚至消除)了毛管的周向剪切应力。二者都有利于高合金管坯的穿孔。(2)可穿轧薄壁毛管,提高毛管质量。由于锥形辊和导盘的作用,改善了金属的变形条件和运动学条件,减少了金属在变形区中的附加变形,既有利于提高毛管的径壁比(桶形辊斜轧穿孔机的D/S在15左右,锥形辊斜轧穿孔机的D/S超过20),又有利于提高毛管内、外表面质量和壁厚精度。毛管的壁厚不均可控制在4%以下。(3)有利于调整毛管外径。通过调整辗轧角和喂入角的大小,可以方便地控制毛管的扩(减)径量,实现减径穿孔、等径穿孔和扩径穿孔。用一种直径的管坯,可以穿轧成多个规格的毛管。比较大扩径率达40%。(4)穿孔效率高。锥形辊斜轧穿孔机出口处的轧辊直径比较大,穿孔速度快,每分钟可穿轧2~4支毛管。
外折和外结疤毛管的外折和外结疤与钢质缺陷、操作不当、加热制度不合理以及工具质量不良等因素有关。(1)钢质缺陷。当管坯表面存在裂纹、严重划痕、耳子、结疤、翻皮或皮下气泡时,在穿孔过程中都有可能产生外折或外结疤。(2)操作不当。孔型调整不正确,特别是在穿轧薄壁毛管时,如果孔型封闭性不好,金属容易挤入辊缝而造成外折或外结疤。若轧辊打滑,管坯表面金属被刮削到辊缝处产生堆积,会造成外结疤。3)加热制度不合理。加热制度不合理主要包括:加热速度太快、加热温度过高或过低、加热时间过长等。电火花穿孔机为啥打不去原因分析及解决?
导板和导盘的比较导板和导盘是穿孔机常用的导位装置,导辊是一种老式的导位装置,现在几乎不用了。导板和导盘的区别为:1)导板对孔型的封闭好,可以根据变形区的长度设计导板的长度,而导盘在变形呈弧形分布,接触长度较短,轧辊和导盘的间隙逐渐增大,金属容易进入辊缝而产生链带;2)因导盘的主动旋转,可以提高穿孔效率,管坯也容易咬入。导板则次之3)使用导板的穿孔机的延伸系数(即可以生产的毛管小壁厚)比使用导盘的穿孔机要大。打孔机日常保养须知 打孔机常见故障及解决方法。成都伺服穿孔机厂家直销
中国电火花加工机床公司排名。成都伺服穿孔机厂家直销
注:Roll—轧辊;plug---顶头;diescherDisc—狄舍尔导盘8.锥形辊穿孔机和桶形辊穿孔机的比较?这两种穿孔机是当今使用的主要机组,锥形辊穿孔机的历史较短,具有更多优点。比较如下:1)桶形辊穿孔机和锥形辊穿孔机的轧辊均可以上下和左右布置;2)桶形辊穿孔机的轧辊由两个锥形组成,锥形辊穿孔机的轧辊由一个锥形组成;3)桶形辊穿孔机的轧件速度变化为小-大-小,锥形辊穿孔机的轧件速度随轧辊直径的增加从小逐步增大;4)毛管在孔型中的宽展,锥形辊穿孔机要小些,更有利金属轴向延伸变形,附加变形小,毛管内表面质量好,壁厚精度较桶形辊穿孔机高;5)锥形辊穿孔机的延伸系数比桶形辊穿孔机大,更适合穿孔薄壁毛管,使得轧管机组的机架数目可以减少;d/s比不超过27,使用中不超过20为比较好。成都伺服穿孔机厂家直销
(1)可穿轧高合金钢等低塑性难变形金属。锥形辊斜轧穿孔机的轧辊直径由入口向出口方向逐渐增大,轧辊的线...
【详情】导板的设计要素有些?导板的设计原则是:一种管坯需要设计一种导板,如果是用一种管坯生产不同尺寸的毛管,...
【详情】管坯定心机的组成结构?定心方法有两种,即热定心和冷定心。热定心是用压缩空气或液压在热状态下冲孔。特点...
【详情】安装场所应具备良好的供电和接地设施。电火花穿孔机一般需要较大的电功率支持,因此安装场所应有稳定的电源...
【详情】机架盖的打开方式?常见的机架盖打开方式有以下几种:1)整体拆卸的机架盖,多见于老式的小机组,如76机...
【详情】三辊式穿孔机的特点是:i.由于三个辊呈等边三角形布置,因而在变形中管坯横断面的椭圆度小;ii.由于三...
【详情】注:Roll—轧辊;plug---顶头;diescherDisc—狄舍尔导盘8.锥形辊穿孔机和桶形辊...
【详情】斜轧穿孔机的设备由哪几部分组成?穿孔机设备由主传动、前台、机架和后台四大部分组成。主传动一般由主电机...
【详情】