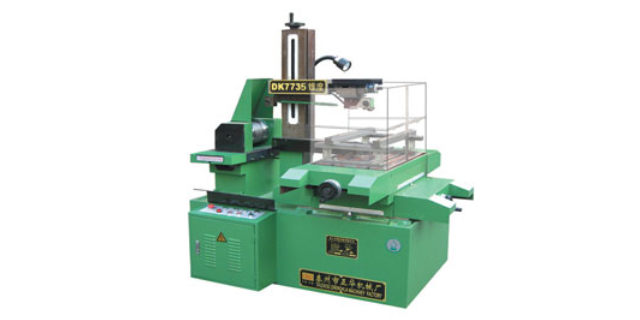
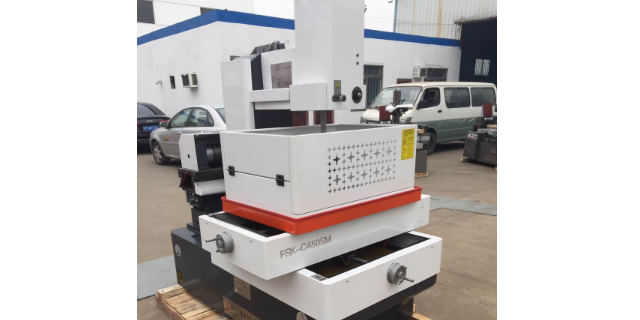
线切割加工是通过电火花的放电原理对零件进行加工,也叫电火花线切割。具体是将工件接入脉冲电源正极,采用钼丝或铜丝作为切割金属丝,将金属丝接高频脉冲电源负极作为工具电极,利用火花放电对加工零件进行切割。脉冲电源提供加工能量,加工过程中应用的线切割工作液清楚加工中产生的碎屑。在电场的作用下,阴极和阳极表面分别受到电子流和离子流的轰击,使电极间隙内形成瞬时高温热源使局部金属熔化和气化。气化后的工作液和工件材料蒸汽瞬间迅速膨胀,在这种热膨胀以及工作液冲压的共同作用下,熔化和气化的工件材料被抛出放电通道,至此完成一次火花放电过程。DK7745快走丝线切割机床批发。DK7735快走丝线切割机床电话多少

快走丝线切割如何编程?一.编程时1逆时针:工件上小下大为正锥,切割时锥度角设定为正;工件上大下小为倒(负)锥,切割时锥角设定为负。2顺时针:工件上小下大为正锥,切割时锥度角设定为负;工件上大下小为倒(负)锥,切割时锥角设定为正。二、机床上的测量1、h:下导轮中心到工件基准面的垂直距离;如果工件的基准面在底部,则h=下导轮中心到工作台台面的距离;如果工件的基准面在顶部,则h=下导轮中心到工件面的距离;2、h:下导轮中心到上导轮中心的垂直距离;3、t:工件的厚度;4、导轮半径一般取默认值14.5mm。注意测量时尽量要准!!!高速快走丝线切割机床厂家直销云南省DK7745快走丝线切割机床。
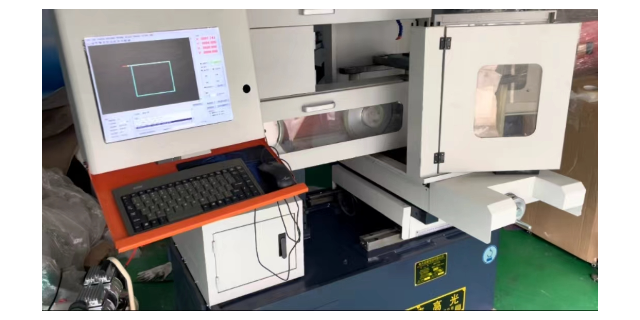
防止出错:线割出错是尽量要避免的,所以可以设置一个安全模式,在这个模式下是对防止出错有保障的,包括:①不摇数,用机床走数②架模确保牢固可靠③分中检查几遍④程序经过他人确认⑤加工位置加工要求要记录在图纸上,⑥程序经过反复检查并经过机床模拟检查⑦工件数据和电脑数据和电子档数据全部检查核对一一对应⑧操作人头脑清醒⑨机床一切正常割东西的经验:l顶针:一般顶针会比孔的实数小0.01,要求顺配,就是顶针可以在孔里活动,但也不能有大的缝隙以免漏胶。
还有一些辅助的东西可以提高工作效率的,比如弄个打印机,打印图纸坐标,可以方便很多,有时候非常方便,节省不少时间,一台喷墨打印机一百多块,墨盒一二十块,能打印几百页,墨盒用完了再买一盒5块钱的黑色墨水加进去可以继续打印,也就是用点纸而已。打印纸的话大概二十多块五百张,要想节约甚至可以分成两半用,设置成A5大小就可以了,所以打印成本就是一页几分钱吧。能节省不少时间,减少出错。磁铁,夹具还有斜度磁铁等各种夹具都有用,还有好用的螺丝杆,螺丝帽,连接螺帽,这些对于提高工作效率非常管用,有时候会因为螺丝杆太紧,而多花不少时间去夹一个工件。有工件会使用合适的工具可以提高效率,就好比厨房里用的各种小东西,比如刮丝的工具,就比手切快好多。高效便捷快走丝线切割机床哪家好?
l斜度垫块:线切割一般要自己准备一些工具,其实线切割的一个好处就是很多特别的工具都可以自己做出来,像特殊大小的内六角扳手临时急用可以自己割一个也很快,包括这个斜度垫块,比如从3°到30°的斜度垫块,自己设计一个图样,用比较标准的不锈钢铁块割出来,设计图纸时要在底部留个凹槽,方便转角的九十度位置不要抵住,转角交点到两边直边分别距离10mm或15mm等,总之要是一个好记的数值,而且都一样,这样使用起来就非常方便,要切割大斜度的模块可以直接把模块架斜,然后用斜度垫块来辅助找数,这里要注意,就像用直角借铁一样,找数时必须把模具和借铁的接触位置都擦干净,这样才能保证碰数准确。碰数时要靠紧,紧密贴合,保证数据精度。还有要测量模具外形长度与图纸数据是否吻合,相差多少,要看模具取数位置,然后才能确定找数方法和准确数值。所有要求分中但实际单边找数的都有这个问题,就是外形是否和图纸数据符合,相差多少,要测量出准确数据,单边取数时要把误差考虑进去。快走丝线切割机床的特点有哪些?DK7735快走丝线切割机床电话多少
西南地区快走丝线切割机床厂家代理。DK7735快走丝线切割机床电话多少
从丝筒两头钼丝留的长短可以看出你的责任心,快走丝的钼丝是一个大开支,工作中自觉节约用料,这是责任心和应有的素质的体现。穿丝的要点是:钼丝一定都要放在导轮上,放在导电块上,钼丝如果挂在了上下水嘴上,一定要拉出来,不能挂在除了导轮和导电块外的任何地方。即使挂在导轮导电块上也要挂在正确位置。不能是外面,或者陷到导电块里面了。钼丝转动时要顺畅,如果导电块起槽,会卡住钼丝,容易断丝。这就要把导电块转个方向,把没槽的地方换到与钼丝接触的方向。如果一圈都有槽,那就把导电块拆下来,换一头放进去,或者垫一下,总之要错过那些已有的槽,不然容易断丝。钼丝上好了,要再全程检查一遍,必须每个导轮每个导电块都要紧密接触。这是能割好工件的基本条件。DK7735快走丝线切割机床电话多少
相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】打表要讲究方法,先不要锁的太死,打表大概要平的时候再锁死。凭经验熟悉调整的方向和数量。打表讲究的是速...
【详情】关于换导轮:换导轮是一个技术活,要非常细心才做的好,主要的要求是全程不要敲打来拆卸和装配。因为一敲打...
【详情】快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给...
【详情】由于线切割机床具备的功能,现在被延展应用于很多不同方面的加工模具零件电火花线切割加工,随着电火花线切...
【详情】线切割加工是通过电火花的放电原理对零件进行加工,也叫电火花线切割。具体是将工件接入脉冲电源正极,采用...
【详情】机床问题处理线割机床使用时间长了会有各种问题出来,有时候甚至经常需要维修,其实好多问题可以自己解决,...
【详情】快走丝线切割空走速度怎么调? 计算加工所需时间,需要控制火花机的参数变量。 1、这里...
【详情】相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】先要清楚在哪里找数,根据基准位置,是分中,单边还是取尖角,分中时先把功放减小到,这样避免大火花碰伤工...
【详情】关于换行程开关 行程开关是容易损坏的零件,所以坏了要及时更换,它不好用的时候经常会停机或短路或断丝,...
【详情】另外要说的是关于受伤的事情,线割这个工作比较容易受伤,(当然一般说的是割手指这种小伤,但是一旦割破了...
【详情】