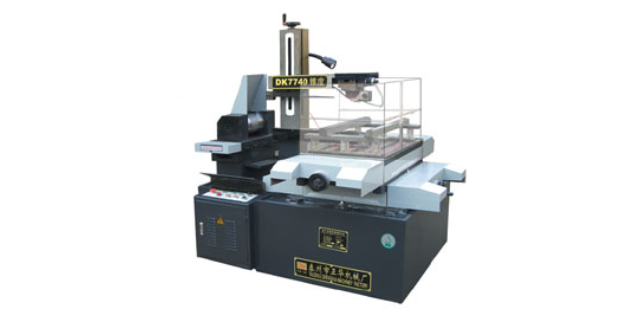
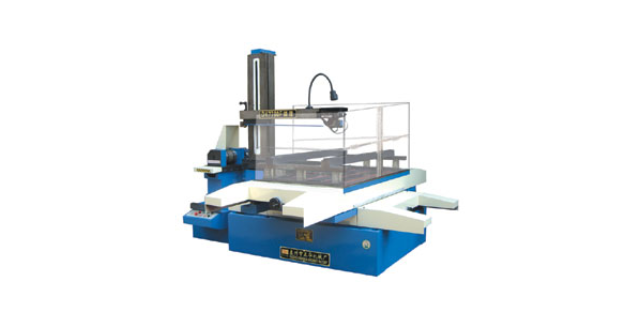
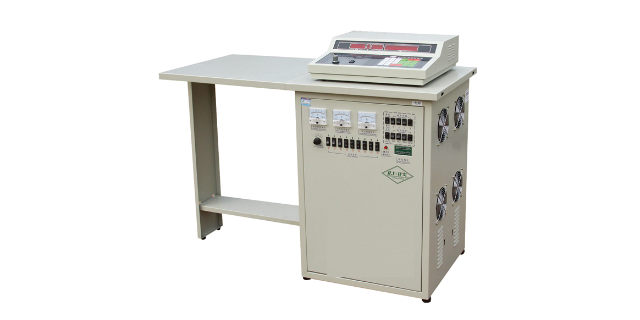
线切割单板机操作方法高频电源使用方法电火花线切割加工是利用电火花放电对导电材料产生电蚀现象实现加工的,是电、热和流体动力综合作用的结果。在火花放电过程中,脉冲电压是产生电火花放电的必要条件,而高频电源就是产生脉冲电压的一个大功率高频脉冲信号源,是数控线切割机床中的一个重要组成部件,在使用中要学会正确调节各个参数。调节原则工件高度为50mm左右,钼丝直径在0.16mm时,切割加工时,一般置“电压调整”旋钮2档,“脉冲幅度”开关接通1+2+2级,“脉宽选择”旋钮3档,“间隔微调”旋钮中间位置,切割电流稳定在2.0A左右(不同高度工件详见“切割参数选择表”)。进给速度(由控制器选定)选定:在确定电压、幅度、脉宽、间隔后,先用人为短路的办法,测定短路电流,然后开始切割,调节控制器的变频档位和跟踪旋钮等,使加工电流达到短路电流的70~75%为。在切割加工时,各个状态的切换尽量在丝筒换向或关断高频时进行,且不要单次大幅度调整状态,以免断丝。新换钼丝刚开始切割时,加工电流选择正常切割电流的三分之一至三分之二,经十来分钟切割后,调至正常值,以延长钼丝使用时间。线切割机床使用与线切割加工.达州市快走丝线切割机床批发公司
线切割机床是一种直接利用电火花进行加工的工艺方法,通过电火花的瞬时高温来熔化、氧化以及腐蚀金属,属于电加工范畴。线切割机床本身具有断丝报警,短路回退,编程序传程序,按照程序加工,发送指令给步进电机加工,还有按照程序进行切割,还有调高频的功能,调跟踪调限速的功能。电火花线切割的电机是一根钼丝,像一条线状,利用这线切割成所需求的形状,电火花线切割机床用于金属切削加工,工件必须是金属的或者是半导体,如果是非导体是不能进行电火花线切割加工的。目前线切割机床的主要功能就是切割,但是应用领域非常。攀枝花市高速精密线切割机床批发线切割加工中断丝了怎么办?
解决方法:导致线切割机出现漏电的原因主要有以下七种,大家可以从这里着手,逐一排查线切割机漏电原因:没加装地线或地线接地电阻太大电网电位过高,三相用电严重失衡或零线在输送途中的接触不良所致机床内的电源变压器的不够绕组与壳体间击穿水泵定子或接线盒处进水。所以换水时水泵严防横放或倒置。防止残存污水流入里污物或杂物造成了某带电部位与床身的短路。所以在狭窄、污浊、潮湿、无序的场地放置机床是危险的刹车电容外壳漏电。
一般来说数控机床的常见故障大体分为确定性和随机性两种。1、确定性故障确定性故障是指控制系统主机中的硬件损坏或只要满足一定的条件,必然会发生的故障。这一类故障现象在数控机床上是常见的,但由于它具有一定的规律,因此也给维修带来了方便确定性故障具有不可恢复性,故障一旦发生,如不对其进行维修处理,机床不会自动恢复正常。但只要找出发生故障的根本原因,维修完成后机床立即可以恢复正常。正确的使用与精心维护是杜绝或避免故障发生的重要措施。2、随机性故障随机性故障是指在工作过程中偶然发生的故障此类故障的发生原因较隐蔽,很难找出其规律性,故常称之为“软故障”。随机性故障的原因分析与故障诊断比较困难,一般而言,故障的发生往往与部件的安装质量、参数的设定、元器件的品质、软件设计不完善、工作环境的影响等诸多因素有关。随机性故障有可恢复性,故障发生后,通过重新开机等措施,机床通常可恢复正常,但在运行过程中,又可能发生同样的故障。线切割、激光切割、等离子切割的区别和对比!
数控机床的总体结构布局应按上述要求,既满足从机床性能、加工适应范围等内部因素考虑确定各构件间位置,同时亦满足从外观、操作、管理到人机关系等外部因素考虑安排机床总布局。数控机床不同的布局形式给机床工作带来了不同的影响,从而形成不同的特点,其影响主要表现在如下几个方面:不同布局适应不同的工件形状、尺寸及重量如所示均为数控铣床,但四种布局方案适应的工件重量、尺寸却不同。其中,适应较轻工件,适应较大尺寸工件,适应较重工件,适应更重更大工件。不同布局有不同的运动分配及工艺范围如图8所示为数控镗铣床的三种布局方案。其中,主轴立式布置,上下运动,对工件顶面进行加工;主轴卧式布置,加工工作台上分度工作台的配合,可加工工件多个侧面;在基础上再增加一个数控转台,可完成工件上更多内容的加工。先进的慢走丝线切割技术与功能,你知多少?重庆高效便捷线切割机床厂家电话
线切割齿轮怎么画,线切割齿轮画图教程.达州市快走丝线切割机床批发公司
机床的布局机床的布局通常分为三种:床身式、立柱式和龙门式。其中床身式是常见的。床身式机床的主要部件包括床身、主轴、进给机构和切削刀具等。床身部分用于承载各种工件以及加工时所产生的切削力,主轴则负责旋转切削刀具,进给机构则控制工件与刀具之间的相对运动,使切削过程能够顺利进行。立柱式机床比床身式机床更加稳定,其布局将主轴和进给机构集中在立柱上。这种机床通常用于重型切削作业,如车削、铣削、钻孔和槽铣等。龙门式机床则适用于大型工件的切削加工。龙门结构采用大型桥式结构,可以保证机床在加工大型工件时的稳定性和精度。龙门式机床主要应用于航空、航天、船舶、汽车等领域。达州市快走丝线切割机床批发公司
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保...
【详情】工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工...
【详情】数控加工的准备过程较复杂,内容多,含对零件的结构认识、工艺分析、工艺方案的制订、加工程序编制、选用工...
【详情】线切割机床其实就是利用数控电火花进行切割加工的一种数控机床。这是一种利用来数字来操作切割运动的,而使...
【详情】对于线切割机床中所做到的就是对于生产产品的生产过程中一定是需要按照一定的规定和要求去进行操作,这个是...
【详情】数控机床数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主...
【详情】机床的用途机床可以应用于各种制造行业,如机械制造、电子、汽车、船舶、医疗等。以下是机床的几种主要用途...
【详情】数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术...
【详情】线切割机床(WirecutElectricalDischargeMachining简称WEDM),属...
【详情】一、数控车床的布局结构特点数控车床的床身结构和导轨有多种形式.主要有水平床身、倾斜床身、水平床身斜滑...
【详情】线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电...
【详情】