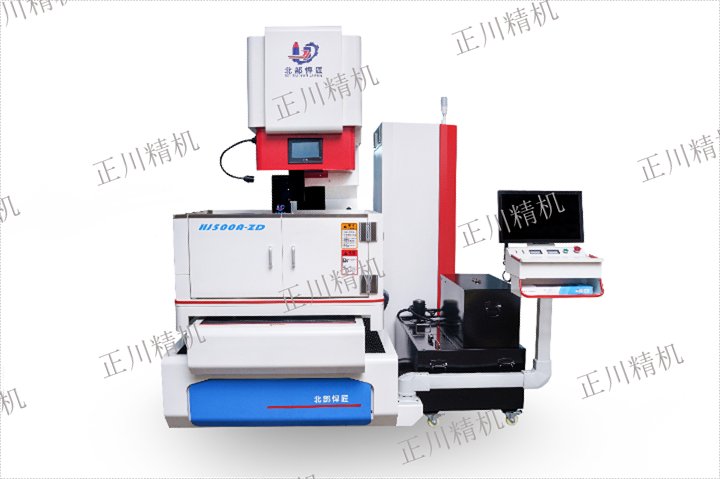
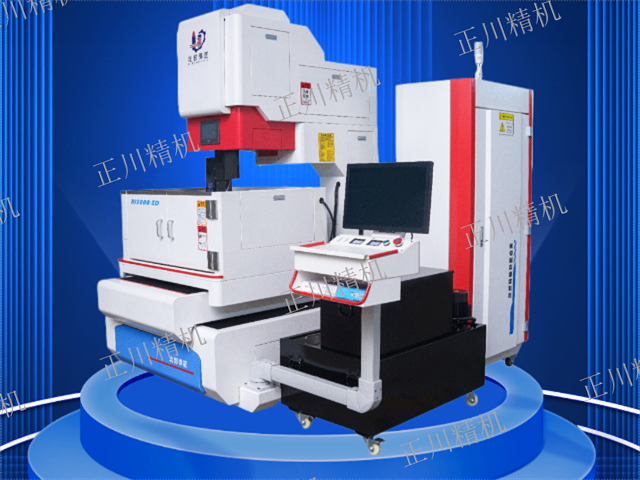
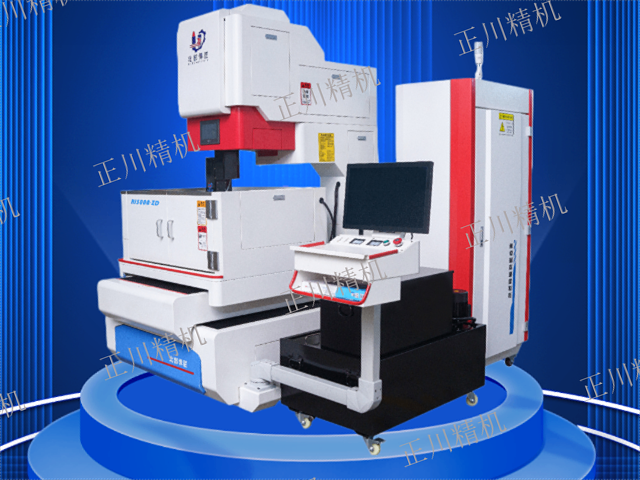
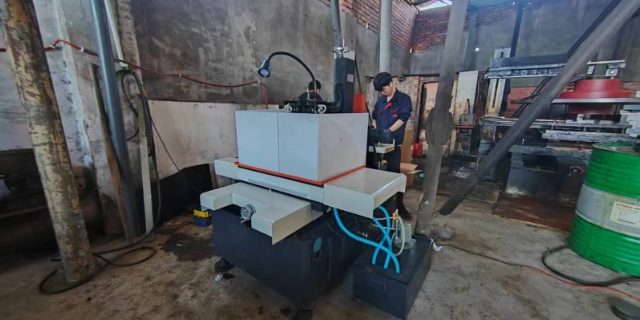
许多使用自动穿丝线切割机床的客户对其性能给予了高度评价。某模具制造企业在引入该机床后,生产效率提升了30%,切割精度也得到了改善。该企业的负责人表示,自动穿丝线切割机床不*提高了生产效率,还降低了材料的浪费,极大地提升了公司的竞争力。此外,一家电子元器件制造商在使用自动穿丝线切割机床后,发现其产品的合格率提高了15%。该公司技术负责人指出,机床的高精度切割能力使得电路板的线路设计更加完美,减少了因切割误差导致的返工和损耗。在航空航天领域,一家航空零部件制造公司通过引入自动穿丝线切割机床,成功切割出多种度合金材料的复杂零件,满足了客户对高精度和度的要求。客户对此表示非常满意,并表示将继续与该公司合作。通过这些成功案例,可以看出自动穿丝线切割机床在各行业中的应用效果,客户反馈良好,成为推动企业发展的重要助力。线切割机床一般都有哪些功能?成都电火花自动穿丝线切割机床厂家
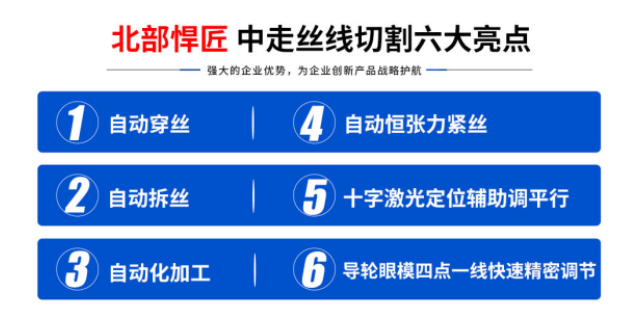
我们需要知道的是中走丝自动穿丝系统的难度是非常大的,那么,到底为何会这么大呢?1、钼丝非常的硬在进行装夹的过程中很容易出现折弯的情况,要怎样才可以让折弯的头部拉直进行自动穿丝,是大家在进行研究的时候重点考虑的问题,到底要利用什么原理?是用气缸还是丝杠?2、解决自动松掉的问题在头部用螺丝夹紧之后,要怎样做才可更好的实现其自动的松掉?自动穿丝之后,要做到是进行自动夹紧,这些都是需要研究人员考虑的重点问题,这里提供一个思路,是否可以使用单向切割的方式。如果说可以行的通的话,就可以进行一个过渡的运丝桶,然后将原先往复的运动转化成为了单向切割的运动方式,这样的话就会让中走丝线切割的运作方式和慢走丝更加的接近,给全自动上丝系统的研究创造了更大的可能性。成都高速精密自动穿丝线切割机床生产厂家中走丝线切割和快走丝精度的区别。
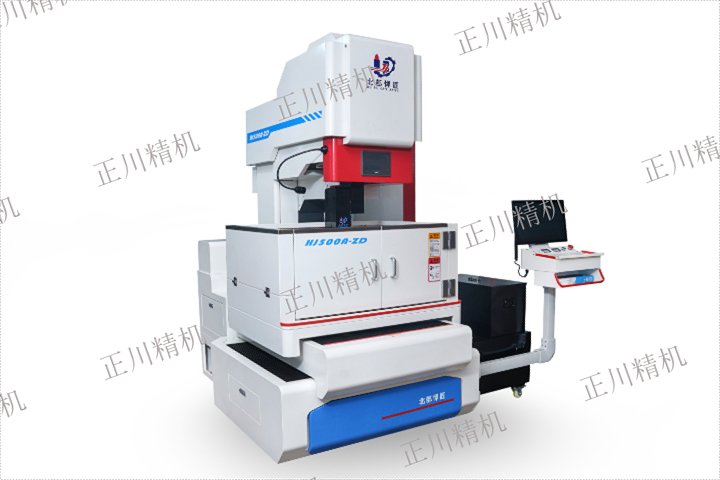
中走丝线切割机智能光学自动穿丝装置及穿丝方法,包括工业相机,二维移动机构,夹线夹子和切割机床;所述二维移动机构活动式放置在切割机床的XY数控工作台上;线夹子夹持在二维移动机构夹持固定的钼丝上;业相机位于所述切割机床外的任意一边.所述穿丝方法步骤为:(1)标定;(2)计算位置偏差;(3)偏差补偿;(4)自动穿丝.本发明一种中走丝线切割机智能光学自动穿丝方法简单,其通过穿丝系统进行位置偏差补偿,实现了自动穿丝功能,一方面有效提高了穿丝速度,另一方面提高了穿丝的准确度和穿丝质量,提高了中走丝线切割机的加工效率,实用性强,是中走丝切割技术发展的革新.
自动调速焊丝收丝装置及焊丝自动缠绕方法.一种自动调速焊丝收丝装置,包括收丝机,走丝导向架和电机自动调速系统,走丝导向架设置在收丝机与挤压机之间,走丝导向架设置在挤压机出料口一侧,收丝机设置在走丝导向架另一侧.一种焊丝自动缠绕方法包括以下步骤:1机芯钢簧安装于横轴与收丝盘架之间;2根据总挤压比设定挤压速度;3将丝穿过活口导向环并引到焊丝盘上;4收丝;5缠满后预包装并剪断焊丝;6换上空焊丝盘,将剪下的断头插入该焊丝盘上的锁紧孔中.装置设计简洁,操作简便,运行可靠,通过调速电机和离合器两级调速后实行了每根焊丝的自动调速,可高效率,自动化,精密地完成不同规格的挤压焊丝的可靠高效收丝.电火花数控线切割机床参数。
优化脉冲电源和加工工艺,持续提升加工效率。UPX600单向走丝电火花线切割机床使用EW200B超高频数字化脉冲电源,纳秒级脉宽,精加工切割效率提高3倍,同等切割表面粗糙度情况下,切割效率提升30%,20mm厚的硬质合金7刀切割,表面粗糙度达Ra0.05μm,接近油介质机床的加工水平。瑞士GF加工方案的CUT X500机床搭载智能放电防护系统(ISPS),使用电子传感器高速、准确地采集放电加工信息,评估电极丝每次放电位置,实时判断放电密度是否大于阈值,自动调整放电能量,避免加工过程中的断丝,实现稳定加工,有效提升了变厚度工件、中空工件、冲液不佳或工件形状导致的冲液困难状况下的切割效率。ALN600GS机床采用电极丝旋转机构,大幅减少切割表面线痕和不均匀性,减少精加工时的电极丝损耗;Digital-PIKA-W高频数字精加工电源可纳秒级控制放电脉冲,有效缩减了高厚板工件的精加工时间,并且在切割次数相同状况下精加工表面质量得到进一步提升。简述线切割机床加工的基本原理。成都高速精密自动穿丝线切割机床生产厂家
线切割机床通常分为两大类。成都电火花自动穿丝线切割机床厂家
数控装置数控装置电火花线切割加工起着重要作用具体体现两面(1)轨迹控制作用精确控制电极丝相于工件运轨迹使零件获所需形状尺寸(2)加工控制能根据放电间隙与放电状态控制进给速度使与工件材料蚀除速度相平衡保持稳定切割加工7.工作液循环系统工作液循环与滤装置电火花线切割机床缺少部其主要包括工作液箱、工作液泵、流量控制阀、进液管、液管滤网罩等工作液作用及加工区域排除电蚀产物并连续充供给清洁工作液保证脉冲放电程稳定顺利进行成都电火花自动穿丝线切割机床厂家
20世纪60年代末,往复走丝线切割机床在我国研制成功,凭借其简单的结构和较高的性价比在中,低精度加工...
【详情】用于刷丝收丝架的半自动切刀,包括收丝架;收丝架上设置有多个收丝轮,多个一一对应带动收丝轮转动的转轴,...
【详情】单头双丝筒线切割机床,属于线切割机技术领域,包括工作台,所述工作台的顶端固定连接有箱体,所述箱体的外...
【详情】一种线切割机床自动穿丝装置,其特征在于,包括储丝筒离合器机构、恒张力机构、导丝管压丝旋转机构和下导轮...
【详情】20世纪60年代末,往复走丝线切割机床在我国研制成功,凭借其简单的结构和较高的性价比在中,低精度加工...
【详情】可回收膨胀螺丝的自动固定装置及其使用方法,包括:墙体和固定座,所述墙体的顶部嵌设有套管,所述套管的内...
【详情】许多使用自动穿丝线切割机床的客户对其性能给予了高度评价。某模具制造企业在引入该机床后,生产效率提升了...
【详情】工件加工变形的预防措施可以采取一定的措施对线切割加工的变形予以控制,防止变形现象的发生。切割前的粗加...
【详情】自动化、智能化程度提升。北京迪蒙卡特公司的CTM550-ABC机床、北京迪蒙斯巴克公司的DR450H...
【详情】慢走丝线切割机床技术领域的一种慢走丝线切割机床导向装置,包括右安装板和左安装板,所右安装板和左安装板...
【详情】所述储丝筒离合器机构包括底座、滑动架、储丝筒、减速电机、齿轮、夹丝组件和丝筒电机;所述底座设置在机床...
【详情】自动穿丝线切割机床在技术上具有多项优势。首先,其采用的高频脉冲放电技术,使得切割过程中的热影响区极小...
【详情】