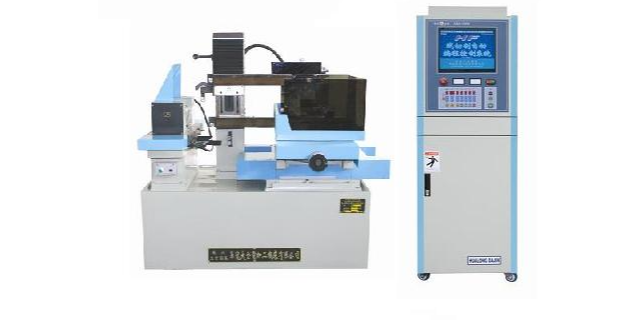
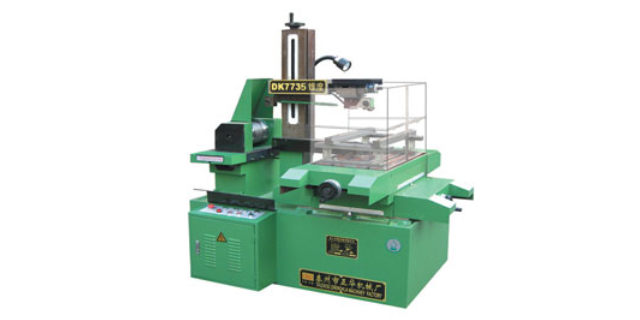
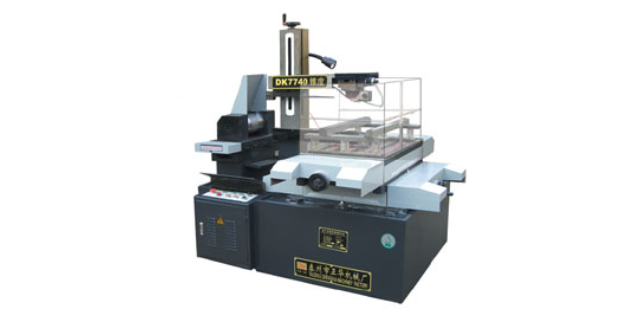
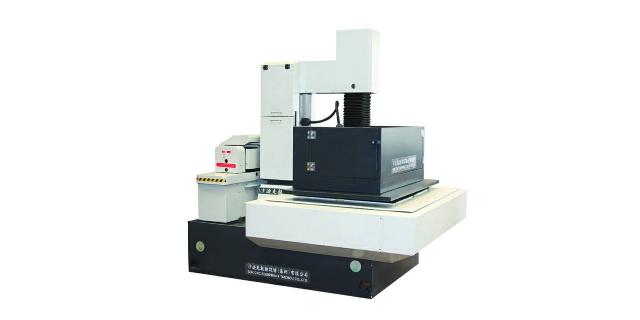
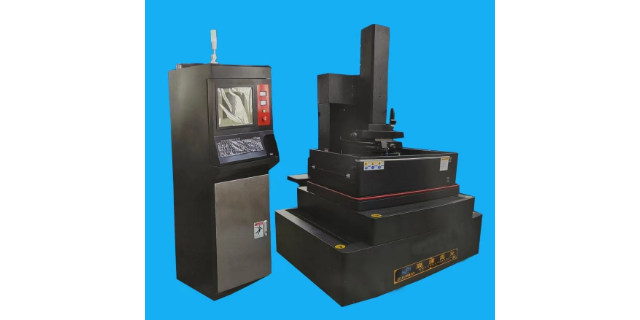
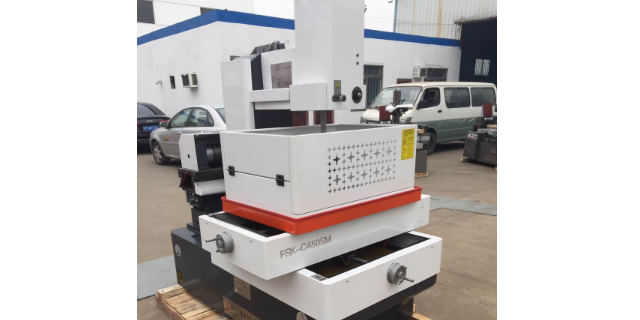
中走丝线切割机床和快走丝机床的区别是什么?区别:速度不一样中走丝并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,快走丝上丝是电火花线切割的一种,也叫高速走丝电火花线切割机床(WEDM-HS),其电极丝(一般采用钼丝)作高速往复运动,走丝速度为8~10m/s,快走丝线切割机床钼丝损耗大是哪里问题?有多种可能性,首先可能是钼丝使用时间太长,变细了。冷却液不能用井水。被切割的材料杂质也容易引起断丝,比如铸铁,焊接。郫都区DK7745快走丝线切割机床。成都数控智能快走丝线切割机床加工中心
l铜公清角:相对复杂好多,要用的参数,包括锥度,正倒,线架,基面,厚度,精公粗公,火花位,还要接顺,要看着加工,割这个一定要小心,耐心,不然很容易出错l锥度:像唧嘴之类的,要割光滑,进胶孔精度要求不严格,可以放大一点。l斜顶:一般都是开粗,头部单边大0.3,长条尾部就单边放大0.1就行,到时候磨床加工到数,斜顶头部火花机或电脑锣加工到位。l斜顶孔:一般用上下异形加工,这样编程不容易弄错。搞清楚对应的基面高度数据,和厚度,倾斜方向也要注意,编出来程序后可以观察程序效果,斜顶或锥度都是上下各一条线,共两条线,在下面的那条线是红色的,如果是正锥度,红色的线应该在外圈,如果是斜顶,红色的线应该在从上往下倾斜的方向,浅色线在从下往上倾斜的方向。这个方向是绝不能弄错的,弄错就非常难处理,还有基面位置,有时候你架模的时候,模具基面的高度并不在机床的工作台面上,可能加高了,可能降低了,要根据实际所在位置填写基面数据,测量的时候要准确。这里多说一些,机床的基面常数其实不是总不变的,比如你的夹板了不干净附着一层污垢,或者夹板两头表面变形了,基面就会不准了。有时会差一个毫米都有。成都数控智能快走丝线切割机床加工中心重庆DK7745快走丝线切割机床。
所以这几种机床都有一样的参数要调节,那就是脉冲宽度,脉冲间隔,电压大小,功放数量这几个共同的参数。功放多肯定就电流大,就加工快,但是可能会断丝积碳等等,脉冲宽度是指脉冲电流持续的时间,在其他参数不变时,脉冲宽度增大,切割速度明显增加,来不及排出,造成切割过程不稳,反而使切割速度下降,表面质量变差,电极丝的损耗加大甚至断丝。脉冲间隔是指两个连续脉冲之间的时间,它直接影响平均电流,在其他参数不变时,脉冲间隔减小相当于增加了单位时间内的放电次数,平均电流增大,切割速度加快,但脉冲间隔过小,会造成电弧放电和断丝。我的经验是加工厚工件时,就要加大脉冲间隔,加大脉冲宽度,减小跟踪速度,以免短路回退。如果高工件还是割不动,就换新钼丝,换干净切削液,导电块有槽的地方把它换个没槽的方向,导电接触良好,这样就可以割的动了。
架模可能的问题:l松了,没夹紧l撞到机头l废料掉下来会卡住,卡动了工件l割到夹板l夹住穿丝孔l夹具不紧,夹板不紧,丝杆和马仔不平夹的没力,l磁铁吸力不够,可能弄动穿丝麻烦,(不要太靠近边上)等等这些问题都要避免架模的快捷方法:l用夹具l单边找数l孔内分中l磁铁吸住,当然要够紧才行l批量的时候割夹套3.打表所谓工欲善其事必先利其器,所以工具必须要好用。做快走丝起码要有一把准确的百分表和一把准的卡尺,准的卡尺可以直接测量工件的长度,可以准确到0.02以内就可以,两个丝以内的测量精度基本达到快走丝精度要求高速精密快走丝线切割机床哪家好?
分中时还要熟悉电子尺的使用。关于电子尺的使用,有以下这些点l电子尺都有说明书,而且各种品牌的功能差不多,看一下有好处,可以学到不少东西。l电子尺能当计算器用,可以把XY的坐标转到计算器窗口上进行计算,然后又能把计算好的数字之间移到XY位置上。l在打孔机打孔的时候,电子尺能计算直线上分孔,圆周上分孔。掌握这些方法都不难,学会了有时用的上。就比如直线上分孔,当需要在同一条轴方向上等距打很多孔时,设置好参数,就可以换一个sdm坐标系,坐标摇到0位,就可以开打,对准到0位当然不会出错了,比定位到具体坐标简单多了,简单才更不容易出错。快走丝线切割机床常见问题哪家好?成都数控智能快走丝线切割机床加工中心
快走丝线切割机床品牌哪家好?成都数控智能快走丝线切割机床加工中心
切割技术加工特点:
1、能加工传统方法难以加工或无法加工的高硬度、高脆性、高韧性等导体材料及半导体材料。
2、由于电极丝很细小,可以加工细微异型孔、窄缝和复杂形状零件。
3、工件被加工表面受热影响小,适合加工热敏感性材料;同时,由于脉冲能量集中在很小的范围内,加工精度较高。
4、加工过程中,电极丝与工件不直接接触,无宏观切削力,有利于加工低刚度工件。
5、由于加工时产生的切缝窄,实际金属蚀除量很少,材料的利用率高。
6、电火花线切割直接利用电能加工,电参数易调节,操作系统采用数控系统,便于实现加工过程的自动控制。
7、与普通切削加工手段相比,生产效率相对较低;电极丝有损耗;对工件的拐角Z小半径有限制;加工质量对操作者依赖度较高。 成都数控智能快走丝线切割机床加工中心
相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】打表要讲究方法,先不要锁的太死,打表大概要平的时候再锁死。凭经验熟悉调整的方向和数量。打表讲究的是速...
【详情】关于换导轮:换导轮是一个技术活,要非常细心才做的好,主要的要求是全程不要敲打来拆卸和装配。因为一敲打...
【详情】快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给...
【详情】由于线切割机床具备的功能,现在被延展应用于很多不同方面的加工模具零件电火花线切割加工,随着电火花线切...
【详情】线切割加工是通过电火花的放电原理对零件进行加工,也叫电火花线切割。具体是将工件接入脉冲电源正极,采用...
【详情】机床问题处理线割机床使用时间长了会有各种问题出来,有时候甚至经常需要维修,其实好多问题可以自己解决,...
【详情】快走丝线切割空走速度怎么调? 计算加工所需时间,需要控制火花机的参数变量。 1、这里...
【详情】相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】先要清楚在哪里找数,根据基准位置,是分中,单边还是取尖角,分中时先把功放减小到,这样避免大火花碰伤工...
【详情】关于换行程开关 行程开关是容易损坏的零件,所以坏了要及时更换,它不好用的时候经常会停机或短路或断丝,...
【详情】另外要说的是关于受伤的事情,线割这个工作比较容易受伤,(当然一般说的是割手指这种小伤,但是一旦割破了...
【详情】