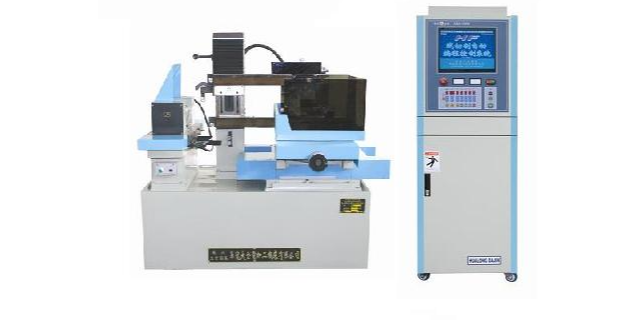
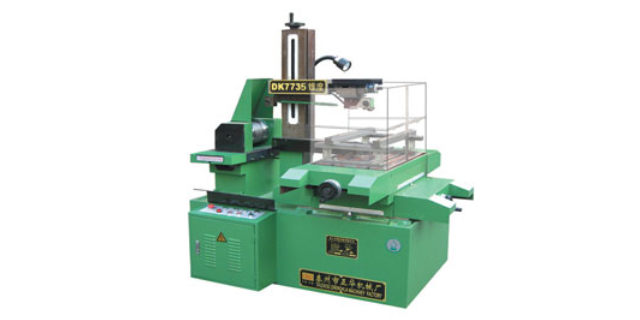
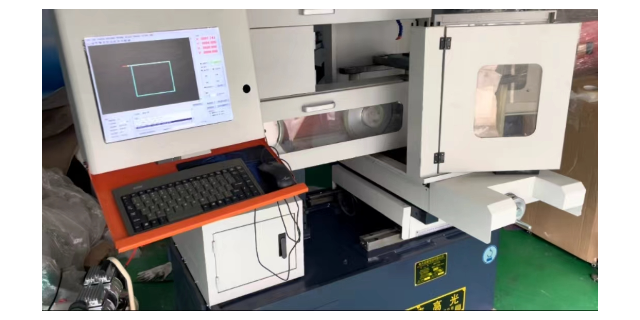
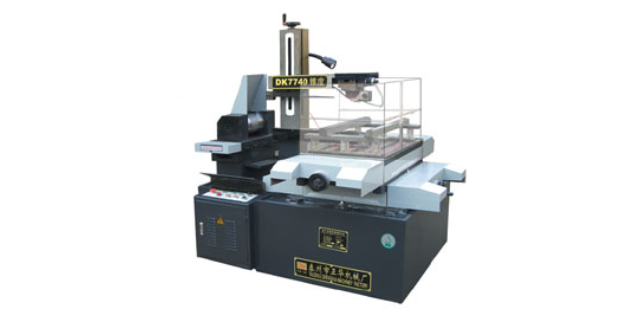
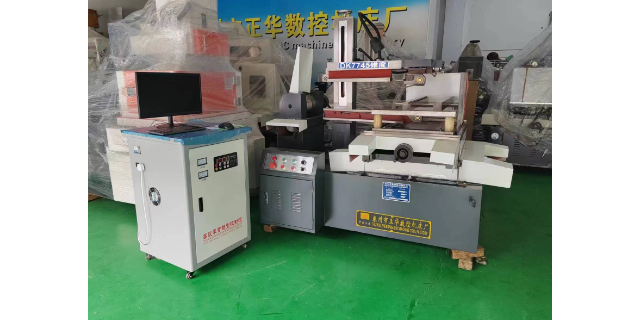
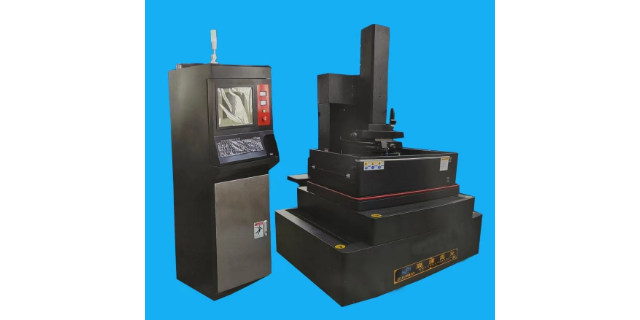
初学快走丝线切割切割参数怎样调?快丝线切割割钨钢调参数的方法:1、一般加工厚度100以下的,可以用脉宽30us,脉间150us。这个参数比较常用,但具体要看自己的情况。2、脉宽越大,电流越大,加工越快,不过光洁度越差。脉间越大,电流越小,加工速度慢,光洁度好。3、机床由床身、储丝机构、线架、XY工作台、油箱等部件组成。绕在储丝筒上的钼丝经过线架作高速往复运动。4、加工工件固定在XY工作台上。X、Y两方向的运动各由一台步进电机控制。数控系统每发出一个信号,步进电机就走一步,并通过中间传动机构带动两方向的丝杠旋转,分别使得X、Y工作台进给。数控智能快走丝线切割机床哪家好?伺服快走丝线切割机床供应商
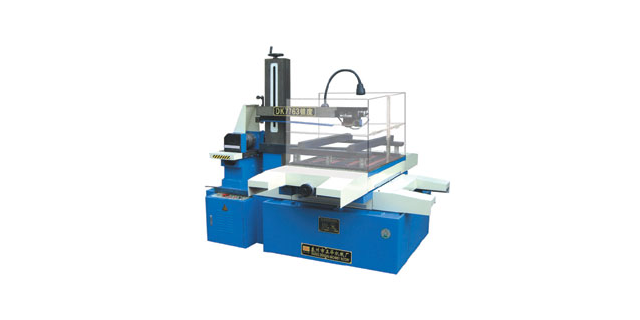
另外要说的是关于受伤的事情,线割这个工作比较容易受伤,(当然一般说的是割手指这种小伤,但是一旦割破了也要好几天才能好的)因为线割出来的零件都是很锋利的尖角零件,要用手直接去拿,还要把废料分开,要洗掉工件上的污垢,要用油用布来回擦洗,每件工件必做的工作就是割完了要清洗或擦干净工件上的污垢,各种情况稍不注意就会割伤手指,还有钼丝转速是10米每秒,钼丝才0.18毫米直径的细丝,运行的时候有时候会不小心碰到,平常轻轻接触不会有事,但特别是拆掉钼丝的时候,有时边缘的钼丝会沾上一些铁屑固化在上面,这时候这个钼丝上就像有了一个个小锯齿,这样如果高速运转的时候用手直接接触是很容易割伤手的,这都是经验之谈,曾经有人因为这个割到能看见骨头,休息了一个星期。高速精密快走丝线切割机床厂家现货DK7745快走丝线切割机床。
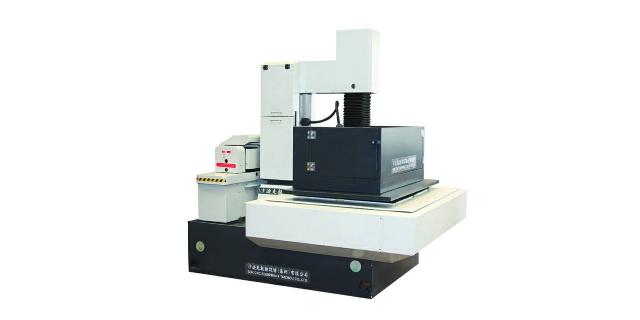
电脑出问题的可能性也很大,线割用的电脑都很差,因为那种HL和YH控制系统的卡已经不被新的电脑支持,现在新的电脑没有那种借口,都是老式的电脑可以支持,所以电脑问题多,但是一般电脑问题都可以自己解决,比如把内存条弄出来擦一下,把飞尘清理一下,换一个电源换一个内存条,换一个硬盘等等,当然换了硬盘就要重装系统,HL控制系统只能在win98里面使用,其他系统像winXP,WIN7等已经不支持,其实线割电脑也可以不用硬盘,可以直接打开HL等系统,那就把硬盘线拔下来,只不过里面没有C盘D盘等,但不影响使用,有时候是控制卡坏了或者接触不良,就把控制卡拿下来擦一下或者换一个别的好的控制卡来试试,如果好了就说明是控制卡坏了,这涉及到芯片级的维修了,一般人就无能为力了,那就联系厂家或者维修师傅更换。现在已经有运行在xp或win7系统下的线割控制系统,这样就更好了,运行在xp下面有很多好处,比如稳定可靠,可以同时编程绘图,可以直接传送文件到机床电脑,任何时候都可以传送,可以控制多台机床。可以安装其他监视控制或统计软件辅助机床加工,提高效率。
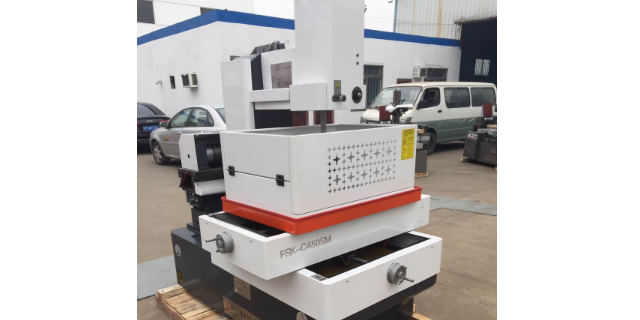
上钼丝是要小心的事情,因为很容易上丝失败,上到一半断了、掉了导轮、缠住了等等,就浪费了,新钼丝浪费是很可惜的,操作的人也要麻烦的把没上好的钼丝拉掉,再重新上,这种情况是谁都不愿意遇到的,所以上钼丝前要把导轮弄干净,注意手拿稳,戴上手套,还要把拇指包起,这样免得烫伤。钼丝要紧好,行程要调节好,如果会冲出头,那就调整行程开关的螺丝,调整到不会冲过头,也不会压的太紧,这样能延长行程开关使用寿命,也不至于两头留太长,浪费钼丝的使用价值。温江区DK7745快走丝线切割机床。
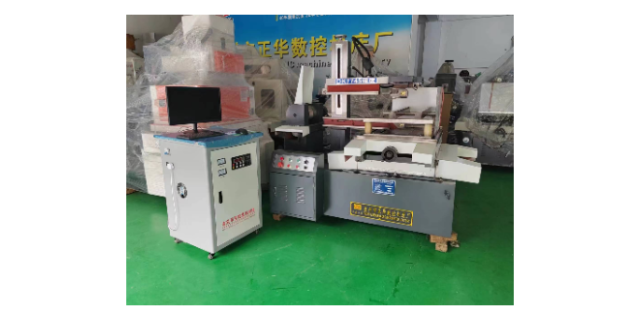
l斜顶座,实数加工l铲基:外形割实数,斜孔是配斜导柱的,它固定住斜导柱不动,一般割紧一点,不要配斜导柱的时候松动,l行位:外形有要求的,要留余量,因为行位比较重要,它是有胶位的,一般行位是用快走丝切割挂台,和斜面外形,一般要留余量,斜孔位置没有要求,主要是斜度不要差太远,大小是复位用的,大小都是已经放大了0.5mm到1mm,所以大小直接补偿0.1就没问题l有的模具就单独配斜导柱固定座,这个和铲基一样,斜孔割紧一点,所谓固定座,当然要固定,就是要紧一点,不要松松的,那还能固定吗,和那个五金模固定座一样,不能太松。DK7745快走丝线切割机床行价。高速精密快走丝线切割机床厂家现货
数控智能快走丝线切割机床批发。伺服快走丝线切割机床供应商
从事快走丝中走丝线切割很多年了,这么多年做同一种工作,从原来的加工店到后来的模具厂,关于线割加工的各种情况,遇到了太多。经历了太多的错误,失败,教训,也总结了不少方法,所以我也算是有我的一套经验的,一般人都不会花时间把这些经历经验写下来,我把它写下来,和大家做一个分享和交流。下面开始正题。线切割是电加工的一种,快走丝,慢走丝,火花机,细孔放电打孔机都是电加工,都是利用高频电源,火花放电来蚀除金属材料的特性来工作的。伺服快走丝线切割机床供应商
相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】打表要讲究方法,先不要锁的太死,打表大概要平的时候再锁死。凭经验熟悉调整的方向和数量。打表讲究的是速...
【详情】关于换导轮:换导轮是一个技术活,要非常细心才做的好,主要的要求是全程不要敲打来拆卸和装配。因为一敲打...
【详情】快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给...
【详情】由于线切割机床具备的功能,现在被延展应用于很多不同方面的加工模具零件电火花线切割加工,随着电火花线切...
【详情】线切割加工是通过电火花的放电原理对零件进行加工,也叫电火花线切割。具体是将工件接入脉冲电源正极,采用...
【详情】机床问题处理线割机床使用时间长了会有各种问题出来,有时候甚至经常需要维修,其实好多问题可以自己解决,...
【详情】快走丝线切割空走速度怎么调? 计算加工所需时间,需要控制火花机的参数变量。 1、这里...
【详情】相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】先要清楚在哪里找数,根据基准位置,是分中,单边还是取尖角,分中时先把功放减小到,这样避免大火花碰伤工...
【详情】关于换行程开关 行程开关是容易损坏的零件,所以坏了要及时更换,它不好用的时候经常会停机或短路或断丝,...
【详情】另外要说的是关于受伤的事情,线割这个工作比较容易受伤,(当然一般说的是割手指这种小伤,但是一旦割破了...
【详情】