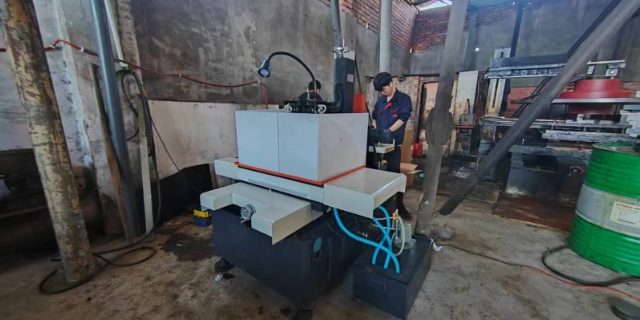
电源升级。AF35P电火花成形机床,针对刀片模具的找正定位,开发了多边形测量找正功能;为满足刀片模具高表面质量的要求,专门开发了升级版硬质合金抛光电源;数控系统采用新的运动控制算法,实现了放电间隙、智能抬刀、逆向回退,平动加工,的精细控制;搭载了拥有自主知识产权的新一代节能型脉冲电源,辅以的多电压电源技术,使用场景更加多元化。SF-4的脉冲电源采用研制的高速脉冲控制回路——HFR电路,精加工效率提升了20%以上。线切割机床加工的基本原理。眉山大功率自动穿丝线切割机床厂家直销
电火花线切割技术领域,尤其是涉及一种电火花线切割机床自动穿丝装置及穿丝方法,包括绕丝辊,四个导丝轮,安装板和两条水平的送丝槽,还包括送丝机构,所述送丝机构有两组分别设置在两条送丝槽内,每组所述送丝机构包括滑动座,凸轨,丝杆和驱动电机,所述凸轨在送丝槽的内底面纵向延伸设置,所述滑动座位于送丝槽内,且底部设有与凸轨匹配的卡槽,使得滑动座只能沿凸轨纵向滑动,所述丝杆贯穿滑动座并与滑动座螺纹配合.本发明中送丝和夹丝操作同步进行,无需分开操作,即在送丝的同时,可实现对电火花线的夹持固定,有效提高了穿丝效率,且电火花线绕置在导丝轮上的误差较小,防止对电火花线正常工作造成影响.德阳高速精密自动穿丝线切割机床现货经营线切割锥度加工参数怎么选?
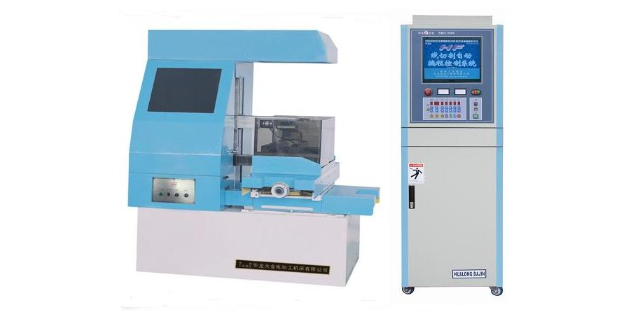
根据权利要求1所述的线切割机床自动穿丝装置,其特征在于,所述重锤组件包括重锤、钢丝绳和钢丝绳导轮,所述钢丝绳导轮设置在滑枕上,所述钢丝绳一端与滑块连接,另一端绕过钢丝绳导轮与重锤连接。.根据权利要求1所述的线切割机床自动穿丝装置,其特征在于,所述立柱上还设置有升降电机,所述升降电机用于根据加工零件厚度的不同调节恒张力机构在立柱上的位置。根据权利要求1所述的线切割机床自动穿丝装置,其特征在于,所述压丝旋转组件包括滑台、导向头、导丝嘴、导丝管、旋转电机和开合气缸;所述滑台设置在导丝臂内部,并与丝杠螺纹连接,所述导丝嘴竖直固定在滑台上,所述导丝管一端固定设置在滑台上,另一端穿过导向板向下伸出,所述导丝管与导向板活动连接,所述导丝管与导丝嘴的轴线重合,且所述导丝嘴底部与导丝管顶部间隔设置,所述开合气缸设置在滑台内部,所述导向头的数量为2个,相互平行地设置在开合气缸的两个输出端上,所述导向头位于导丝嘴底部与导丝管顶部之间的间隔处,且两导向头位于导丝管轴线的两侧,所述导向头在开合气缸的作用下相互靠近或远离,所述旋转电机与任一导向头连接,用于驱动导向头转动。
数控装置数控装置电火花线切割加工起着重要作用具体体现两面(1)轨迹控制作用精确控制电极丝相于工件运轨迹使零件获所需形状尺寸(2)加工控制能根据放电间隙与放电状态控制进给速度使与工件材料蚀除速度相平衡保持稳定切割加工7.工作液循环系统工作液循环与滤装置电火花线切割机床缺少部其主要包括工作液箱、工作液泵、流量控制阀、进液管、液管滤网罩等工作液作用及加工区域排除电蚀产物并连续充供给清洁工作液保证脉冲放电程稳定顺利进行电火花加工的特点是什么?
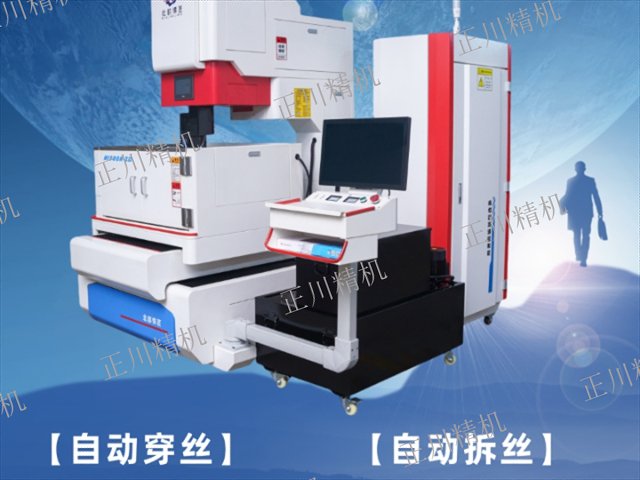
慢走丝操作时,手工接线方法适用于不宜自动接线的场合,如有斜度或高度太高,将引起自动穿丝不良。手工接丝时,请先切断电极丝,手持电极丝穿人工件的孔或加工的切缝,再到达下机头穿人穿丝轨道。在从工件的顶面到下机头的穿丝过程中,要注意以目测和经验相结合的方法。目测就是用眼睛看,注意不要穿偏了。经验就是穿丝多了就会有一定的“手感”,能感知到电极丝是不是正确地穿人了下机头。在加工斜度时,如果中间断丝,请先将U、V回零位,将机头移出工件外,穿好丝后再手动或自动移回切割断点。注意此时轴的走丝速度不可过大,否则有可能拉断电极丝。线切割机床精品-精密伺服切割机床。成都实验室自动穿丝线切割机床生产
电火花的加工原理是什么?眉山大功率自动穿丝线切割机床厂家直销
线切割加工的变形大小与工件的结构有关系。窄长形状的凹模、凸模易产生变形,其变形的大小与形状复杂程度、长宽比等有关系;壁厚较薄的工件容易产生变形。如果变形非常小,在加工要求的精度范围以内,这种变形几乎可以忽略不计。但如果变形超出了加工精度要求,会使尺寸出现明显偏差,影响工件的加工形状。造成变形的原因是多方面的,譬如,材料问题、热处理问题、结构设计问题、工艺安排问题及线切割时工件的装夹和切割路径选择问题等等。这些多方面的原因将导致材料内部应力作用发生变形。眉山大功率自动穿丝线切割机床厂家直销
20世纪60年代末,往复走丝线切割机床在我国研制成功,凭借其简单的结构和较高的性价比在中,低精度加工...
【详情】用于刷丝收丝架的半自动切刀,包括收丝架;收丝架上设置有多个收丝轮,多个一一对应带动收丝轮转动的转轴,...
【详情】单头双丝筒线切割机床,属于线切割机技术领域,包括工作台,所述工作台的顶端固定连接有箱体,所述箱体的外...
【详情】一种线切割机床自动穿丝装置,其特征在于,包括储丝筒离合器机构、恒张力机构、导丝管压丝旋转机构和下导轮...
【详情】20世纪60年代末,往复走丝线切割机床在我国研制成功,凭借其简单的结构和较高的性价比在中,低精度加工...
【详情】可回收膨胀螺丝的自动固定装置及其使用方法,包括:墙体和固定座,所述墙体的顶部嵌设有套管,所述套管的内...
【详情】许多使用自动穿丝线切割机床的客户对其性能给予了高度评价。某模具制造企业在引入该机床后,生产效率提升了...
【详情】工件加工变形的预防措施可以采取一定的措施对线切割加工的变形予以控制,防止变形现象的发生。切割前的粗加...
【详情】自动化、智能化程度提升。北京迪蒙卡特公司的CTM550-ABC机床、北京迪蒙斯巴克公司的DR450H...
【详情】慢走丝线切割机床技术领域的一种慢走丝线切割机床导向装置,包括右安装板和左安装板,所右安装板和左安装板...
【详情】所述储丝筒离合器机构包括底座、滑动架、储丝筒、减速电机、齿轮、夹丝组件和丝筒电机;所述底座设置在机床...
【详情】自动穿丝线切割机床在技术上具有多项优势。首先,其采用的高频脉冲放电技术,使得切割过程中的热影响区极小...
【详情】